





I inköpsbeslutet av strukturella delar för flygindustrin och precisionsrörelsedelar,304 rostfritt ståloch6061-T6 aluminiumlegeringDe är två substrat som dyker upp mycket ofta. Det finns betydande skillnader i densitet, hållfasthet, bearbetningsprestanda och ytbehandlingskompatibilitet mellan de två, vilket direkt bestämmer viktminskningspotentialen, korrosionsbeständighetsfönstret, batchkostnaden och toleransunderhållskapaciteten för delarna. Den här artikeln utgår från materialets inneboende parametrar, kombinerar CNC-skäregenskaper, toleransackumulering och fellägen för att analysera gränserna för den tillämpliga omfattningen av 304 och 6061, vilket ger ingenjörer och inköp en praktisk urvalsbas.
Jämförelse av grundläggande egenskaper hos 304 rostfritt stål och 6061 aluminium
Materialvalet måste baseras på kvantiserade parametrar. Följande är de viktigaste fysiska egenskaperna för de två materialen vid rumstemperatur. Alla värden hänvisar till standardbetygshandboken. De faktiska värdena varierar med cirka 3-5% från batch till batch.
| Parameterpost | 304 rostfritt stål | 6061-T6 aluminiumlegering |
|---|---|---|
| Densitet (g/cm³) | ~7,93 | ~2,70 |
| Draghållfasthet (MPa) | 515-720 | 310-345 |
| Sträckgräns (MPa) | 205-310 | 241-260 |
| Förlängning (%) | ≥40 | 8-11 |
| Hårdhet (HV) | ~80-120 (glödgat tillstånd) | ~95 (T6-tillstånd) |
| Korrosionsbeständighet | Utmärkt (gropkorrosionsbeständighet i kloridmiljö med normal temperatur) | Bra (ytoxidfilm, rädd för stark alkali) |
Teknisk tolkning:Densiteten för 6061 är bara 1/3 av 304. Om delarna är viktkänsliga (som drönarfästen, satellitfästen) har aluminiumlegering naturliga fördelar. Draghållfastheten på 304 är dock nästan dubbelt så stor som 6061. Om delarna utsätts för hög statisk belastning eller stötbelastning (såsom fästelement, drivaxlar) måste 304 eller högre kvaliteter föredras. När det gäller töjning är duktiliteten för 304 mycket bättre än den för 6061, och den är tuffare vid formningsprocesser som kallskärning och djupdragning.
Skillnader i CNC-skärningsprestanda och processparametrar
Det finns en enorm skillnad i skärprocesskoefficienten (Kc) för de två materialen, vilket direkt bestämmer verktygets livslängd, bearbetningseffektivitet och ytkvalitet. Kc för 6061 är runt 60-80 N/mm², medan Kc för 304 är så hög som 200-280 N/mm².
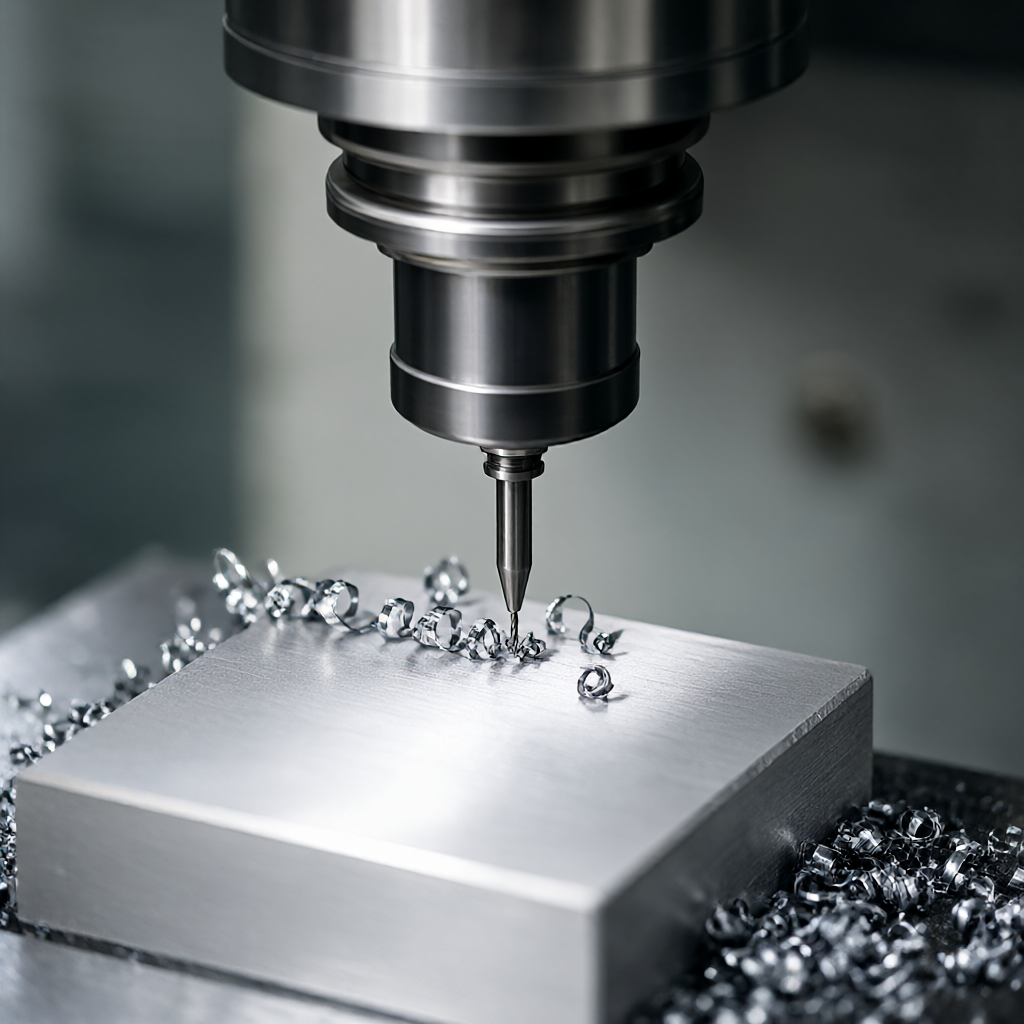
- 6061 aluminiumlegering:Skärningen är mjuk, spånborttagningen är smidig och verktygsslitaget är litet. Hårdmetall- eller höghastighetstålbelagda verktyg rekommenderas, med spindelhastigheter upp till 8000-15000 rpm. Skärdjupet kan vara större och grovbearbetningseffektiviteten är extremt hög.
- 304 rostfritt stål:Den har hög seghet, uppenbar arbetshärdningstendens och hög skärtemperatur. Det rekommenderas att använda skärverktyg som innehåller kobolt eller CBN. Det är nödvändigt att öka spånvinkeln och minska den radiella penetrationen. Matningshastigheter behöver vanligtvis minskas med 30-50 % för att undvika uppbyggd kant.
För ShowyMetals 3-axliga och 5-axliga bearbetningscentra, vid bearbetning av 304 delar, måste verktygsbanastrategin ägna särskild uppmärksamhet åt "jämnhet" för att undvika vibrationsmärken orsakade av avbruten skärning. När du bearbetar 6061 måste du vara uppmärksam på kylvätskeförhållandet. En för hög koncentration kan finnas kvar och orsaka färgskillnad vid efterföljande anodisering. Det rekommenderas att 6061 delar tillsätts med en avfettnings- och rengöringsprocess efter CNC och sedan går in i ytbehandlingsprocessen.
Toleranskontroll och dimensionsstabilitet
Toleransförmågan hos precisionsdelar påverkas av materialets värmeutvidgningskoefficient och bearbetningsfjädring.
Termisk effektkompensation
Värmeledningsförmågan för 6061 är cirka 200 W/(m·K), snabb värmeavledning, liten bearbetning av termisk deformation och lätt att underhålla±0,01 mmtolerans. Värmeledningsförmågan på 304 är endast ~16 W/(m·K), och skärvärme är lätt att ackumulera, vilket orsakar lokal expansion av arbetsstycket. Vid bearbetning av 304 är det nödvändigt att reservera en större mängd termisk kompensation, eller ordna naturlig kylning innan bearbetning av kritiska dimensioner, annars är det lätt att orsaka utom tolerans.
Fjädereffekt och rebound
6061 har en hög styvhetsmodul (~69 GPa), men den är benägen till ett "knivvikande"-fenomen vid bearbetning av tunnväggiga delar, vilket resulterar i en mindre inre hålstorlek. På grund av den höga hårdheten på 304 är fjädereffekten relativt liten, men den kvarvarande spänningsfrigöringsperioden är lång. För statiska flygdelar rekommenderas att 304 delar läggs till med en åldrings- eller avspänningsglödgningsprocess efter CNC för att stabilisera dimensionerna.
Om delarna involverar svarvning och fräsning kombinerad bearbetning, gör det fleraxliga länkaget av 6061 det lättare att säkerställa geometrisk noggrannhet; medan det på 304-kompoundbearbetningscentret är nödvändigt att fokusera på att övervaka effekten av spindelns termiska drift på koaxialiteten.
Jämförelse av ytbehandlingskompatibilitet
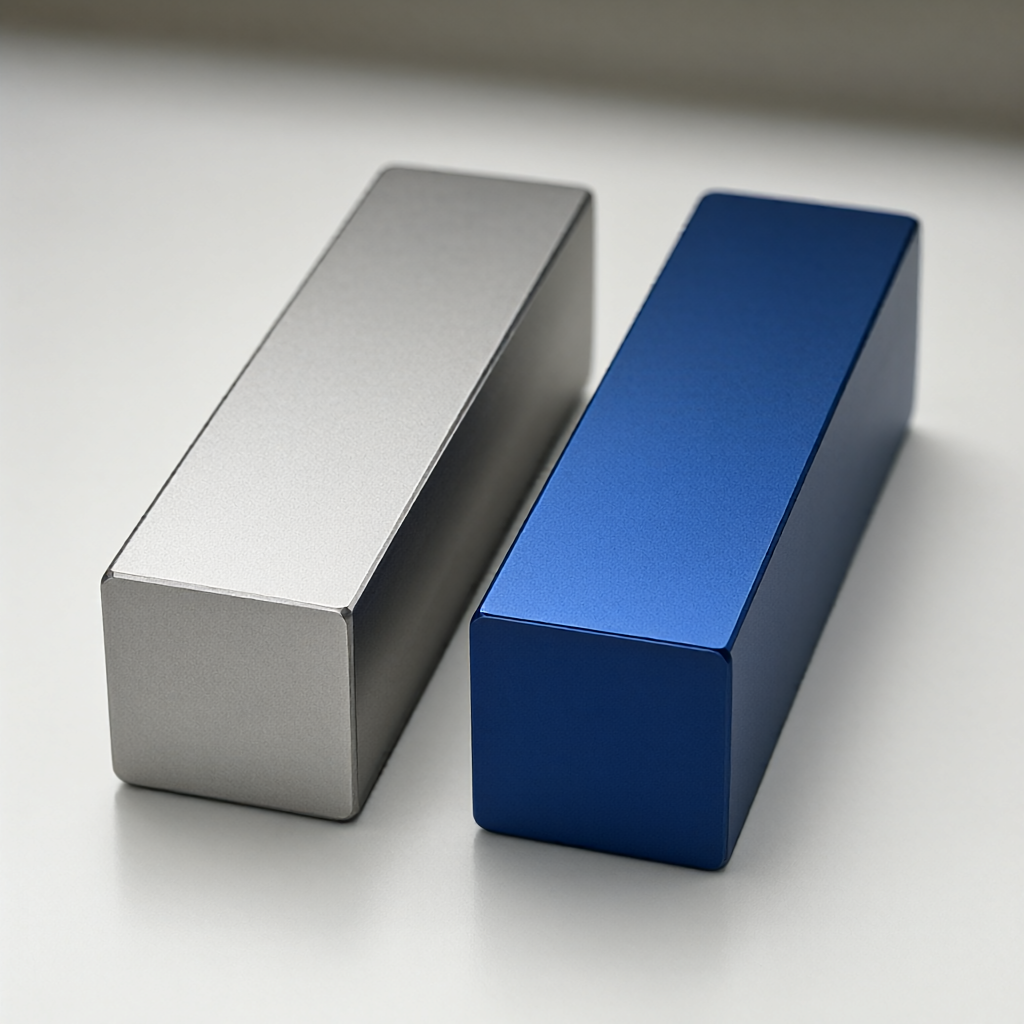
Utseendekvalitet är nyckeln till volymleverans. De vanliga ytbehandlingsvägarna för de två materialen är helt olika och utesluter varandra (dvs 304 kan inte anodiseras och 6061 kan inte nickelpläteras. Kostnaden måste beaktas när kraven på korrosionsbeständighet ersätts).
| Processtyp | 304 rostfritt stål | 6061 aluminiumlegering |
|---|---|---|
| anodisering | inte tillämpligt | Rekommenderas (10-20μm tjocklek) |
| Sandblästring/borstning | Rekommenderas (utförs efter borttagning av olja) | Rekommenderas (kräver reptålighet) |
| Galvanisering (nickel/krom) | Vanligtvis (för att förbättra korrosionsbeständigheten) | Tillgänglig (kräver strikt avfettning) |
| PVD-beläggning | Vanligt använda (dekoration + dura mater) | Tillgänglig (svart/färgfilm) |
Viktiga tips:Om kravet är "högglans och inga repor" kan 6061 uppnå ett spegelliknande utseende genom precisionspolering + hårdanodisering; medan poleringseffekten av 304 är beroende av slipprecision, vilket är kostsamt och kräver extremt hög utrustning. I massproduktion är utseendekonsistensen av 6061 lättare att säkerställa genom automatisk rengöring och oxidationstankparameterkontroll.
Analys av felläge och strategier för undvikande
Fel som orsakas av felaktigt materialval döljs ofta vid batchanvändning. Upphandlingen behöver klargöra följande riskpunkter med leverantörer:
Spänningskorrosion (SCC) på 304
I miljöer som innehåller kloridjoner (som havsnära och kemisk industri) kan intergranulära spänningskorrosionssprickor förekomma i 304. Undvikelseplan: Välj 316L (innehållande molybden) istället, eller eliminera skarpa luckor i designen för att minska spänningskoncentrationen.
Väteförsprödning och intergranulär korrosion av 6061
I en sur eller alkalisk miljö, om ytoxidfilmen av 6061 är skadad, är intergranulär korrosion benägen att uppstå. Dessutom, om galvaniserings- eller betningsprocessen inte kontrolleras korrekt, kan väteatomer tränga in i substratet och orsaka väteförsprödning, vilket gör att delar plötsligt går sönder under användning. Undvikelseplan: Genomför strikt värmebehandling för avlägsnande av väte (200°C/4h) efter betning och använd neutral elektrolyt.
Som svar på ovanstående risker kommer ShowyMetal att utföra 100 % fullständig inspektion genom tredimensionella koordinat- och grovhetsmätare före leverans, och ytterligare XRF-materialsammansättningstestning för nyckelsatser för att säkerställa att materialkvaliteten är korrekt.
Urvalsbeslutsträd: När ska man välja 304 och när ska man välja 6061?
Baserat på ovanstående parametrar kan följande enkla beslutslogik upprättas:
- Miljöbedömning:Finns det frätande medier? Om ja → 304; om inte → gå till nästa steg.
- Viktbedömning:Är du känslig för vikt? Om känslig → 6061; om inte känslig → gå till nästa steg.
- Belastningsutvärdering:Klarar den höga statiska belastningar eller stötar? Om belastningen är >500N och dimensionerna är begränsade → 304; om lasten är lätt → 6061.
- Utseendeutvärdering:Behöver du en specifik färg eller spegelfinish? Om färgoxidation krävs → 6061; om silvervit metallglans krävs → 304.
De flesta strukturella delar för flygindustrin tenderar att vara 6061 på grund av viktbegränsningar; medan lagersäten, klämmor och andra bärande delar i rörelsemekanismer är mestadels 304. Om du inte kan fatta ett beslut rekommenderas det att först göra en prototyp av små partier av de två materialen, jämföra bearbetningsavgifterna, ytbehandlingsavgifterna och slutliga vägningsdata och sedan göra ett batchavtal.
FAQ
F1: Hur mycket dyrare är bearbetning av 304 rostfritt stål än 6061 aluminium?
Generellt är skäreffektiviteten för 304 40-60% lägre än den för 6061, och verktygsförbrukningen är snabb, och bearbetningstidskostnaden är ofta 20-35% högre. Detta inkluderar dock inte prisskillnaden för själva materialet, som måste beräknas heltäckande.
F2: Kan 6061 ökas till styrkan på 7075 genom värmebehandling?
kan inte. 6061 är en friskärande/smidd kvalitet och kan inte åldras till den ultrahöga styrka som 7075 kan genom T6-åldring. Om högre hållfasthet krävs måste materialkvaliteten ersättas direkt med 7075-T6 eller 7050 istället för att utföra ytterligare bearbetning på 6061.
F3: I fuktig miljö, vilken är mer korrosionsbeständig, 6061 eller 304?
304 fungerar mer stabilt i fuktiga miljöer. Även om det finns en oxidfilm på ytan av 6061, är lokal gropkorrosion benägen att uppstå om filmen skadas (som t.ex. repad under transport) och inte repareras i tid.
F4: Vilket material har bättre utseendekonsistenskontroll för massproduktion av mer än 1 000 stycken?
Anodiseringsfärgens likformighet på 6061 är i allmänhet bättre än polering av 304. 304-polering är starkt beroende av manuell eller helautomatisk poleringsnoggrannhet, och glansen fluktuerar mycket mellan satser; 6061 oxidationstankparametrar är kontrollerbara och risken för färgskillnad är låg.
F5: Ritningen anger inte materialet, det står bara "rostfritt stål" och "aluminiumlegering". Vilket betyg ska jag välja?
Det rekommenderas att förinställa 304 (1.4301) och 6061-T6 (6061-T651). Om ritningarna innebär speciella arbetsförhållanden (som låg temperatur eller högt tryck), måste du bekräfta med kunden om du ska uppgradera till 316L eller 7075.
Slutsatser och rekommendationer till åtgärder
Det finns ingen relativ fördel mellan 304 och 6061, bara matchning av arbetsvillkor. 304 är överlägsen i styrka och korrosionsbeständighet, medan 6061 är överlägsen i låg vikt och kostnadseffektivitet. Som precisionstillverkare rekommenderar vi att kunderna klargör materialkvalitet, toleransnivå och ytbehandlingsprocess i ritningsskedet för att minska senare ändringskostnader.
Uppmaning:Om du utvärderar materialalternativ för en flyg- eller robotkomponent, skicka gärna 3D-ritningar till ShowyMetals ingenjörsteam. Vi kommer att tillhandahålla DFM-analys, skärsimulering och offertjämförelse av de två materialen inom 24 timmar för att hjälpa dig att fatta bättre beslut.



