





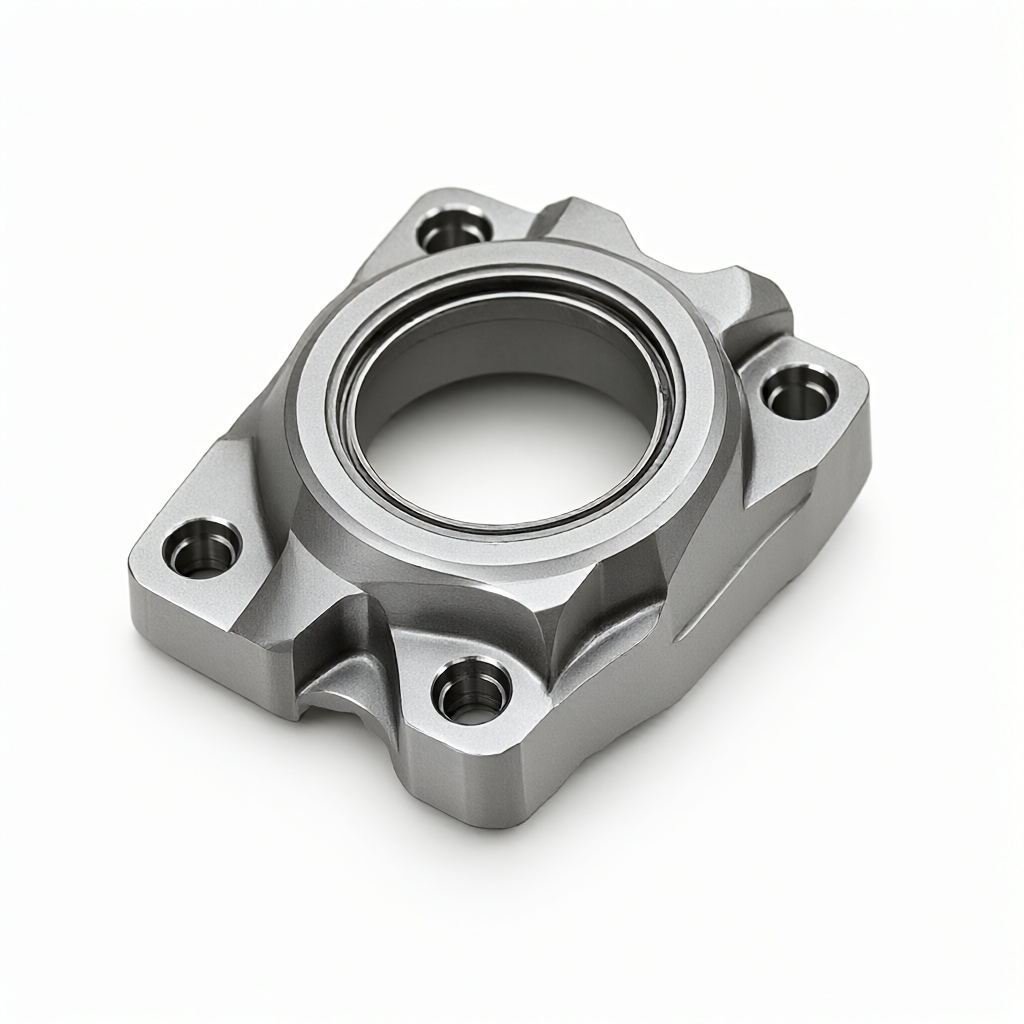
CNC-bearbetning av flyg- och rymddelar: analys av kostnadsskillnader mellan små serier av prototyper och massproduktion
Inom flygtillverkning ändras kostnadsstrukturen för CNC-bearbetning av delar icke-linjärt med orderkvantiteten. De centrala kostnadsdrivkrafterna för prototypframställning av små partier (vanligtvis 1-100 stycken) är programutveckling, verktygs- och fixturdesign och verifiering av första stycket, medan storskalig massproduktion (mer än 100 stycken) minskar enhetskostnaderna genom att allokera fasta kostnader, optimera bearbetningsvägar och uppnå storskalig upphandling. Att förstå denna skillnad är nyckeln för ingenjörer och inköpsledare att utveckla budgetar och välja leverantörer. För tillverkare som ShowyMetal, som har 72 CNC-utrustningar (inklusive 3/4/5-axliga bearbetningscentra och svarv- och fräskombinationer), tillhandahålls DFM-förslag genom teknisk dockning, vilket kan undvika massproduktionsrisker under prototypskedet och noggrant kontrollera hela livscykelkostnaden.
Kostnadsstruktur och smärtpunkter vid provprovning i små partier
Första prioritet i provningsstadiet är "snabbt", men "snabbt" kommer ofta med höga premier. För delar av flyg- och rymdkvalitet bestäms inte prototypkostnaden enbart av materialet, utan består av följande fasta kostnader:
- Programmering och simuleringsverifiering: Flygdelar har komplexa geometriska strukturer och involverar ofta 5-axlig simultan bearbetning. Att skriva G-kod och utföra kollisionsdetektering och interferensanalys tar vanligtvis 8-40 timmar. Denna del av arbetskostnaden kan inte effektivt fördelas i små partier.
- Verktyg och icke-standard fixturdesign: För att säkerställa en noggrannhet på ±0,01 mm kanske konventionella universella fixturer inte uppfyller kraven på styvhet eller positionering, och speciella fixturer måste anpassas. För titanlegeringar eller högtemperaturlegeringar måste fixturdesignen också beakta termisk deformationskompensation.
- Provskärning och parameteroptimering: Den första bearbetningen måste genomgå en provskärning för att verifiera skärparametrarna (hastighet, matning, skärdjup). Om ytfinishen på delen krävs för att nå Ra0,4μm, kan det kräva flera förbättringar, vilket kommer att öka verktygsslitaget och arbetstiden.
I detta skede möter köpare ofta motsättningen mellan "snäv leveranstid" och "stabil process". Om leverantören saknar erfarenhet och prototypen är framgångsrik men massproduktionskonsistensen är dålig leder det till risk för dyrare omarbetning i framtiden.
Kärnmekanismen för kostnadsminskning i massproduktionsstadiet
När ordervolymen ökar till massproduktion (som batchorder med 15-25 dagars leverans) förändras kostnadsstrukturen i grunden, främst på grund av följande mekanismer:
- fast kostnadsfördelning: Engångsinvesteringar som programmering och fixturdesign sprids över hundratals eller tusentals delar, och den delade kostnaden per styck sjunker kraftigt.
- Processparameterlåsning och automatisering: Parametrarna som verifierats genom jäsning stelnar, och efterföljande satser behöver inte frekvent testskärning. Genom att samarbeta med det automatiska lastnings- och lossningssystemet kan manuella ingrepp minskas och cykeltidens stabilitet kan förbättras.
- Verktygs- och materialskaleffekter: Bulkköp av skärverktyg och stänger ger utrymme för förhandling; samtidigt minskar standardiserade klämmetoder växlingstiden (SMED) och förbättrar utrustningsutnyttjandet.
Till exempel, för en komplex aluminiumlegering för flyg- och rymdkonstruktion, kan kostnaden för en enskild del för prototypframställning vara 800 ¥, men vid massproduktion av 1 000 stycken kan kostnaden för en enskild del reduceras till cirka 350 ¥. Detta är inte bara en minskning av andelen, utan också de dolda besparingar som åstadkoms genom att minska skrothastigheten genom "batch-konsistenskontroll".
Jämförande analys av nyckelparametrar mellan provtryckning och massproduktion
För att förstå skillnaderna mer intuitivt, jämför följande tabell nyckeldimensionerna för prototypframställning i små partier och massproduktion:
| Kontrastmått | Liten satsjäsning (1-50 stycken) | Massproduktion (mer än 100 stycken) |
|---|---|---|
| Huvudsaklig kostnadsandel | Programmering/verktygsdesign > Bearbetningsavgift > Materialavgift | Främst materialavgift/bearbetningsavgift, fast kostnadsandel< 10% |
| Enhetsvalsstrategi | Multifunktionell universal 3-axlig/5-axlig maskin, flexibel anpassning | Dedikerade maskiner eller höghastighetsmaskinkluster för att maximera cykeleffektiviteten |
| Nyckelpunkter för toleranskontroll | Verifiera dimensionskedjan och bekräfta processens genomförbarhet | Kontroll CPK-värde > 1,33 för att säkerställa batchkonsistens |
| Inspektionsmetod | 100% full storlek inspektion (första artikeln bekräftad) | Provtagningsinspektion enligt AQL eller 100 % fullständig inspektion av nyckelfunktioner |
| ytbehandling | Liten batchbearbetning, hög risk för batchfärgskillnad | Stor karbehandling, stark färgkonsistens |
Det är värt att notera att ytkonsistens är en nyckelindikator för delar av flyg- och rymdutseende. Vid tillverkning av små satser av prover är anodisering eller galvanisering benägen att avvika färgton på grund av den lilla satsstorleken; medan vid massproduktion, genom stor satsbearbetning i samma cylinder, kan stabiliteten hos utseendekvaliteten på "högblank yta och inga repor" säkerställas bättre.
Inverkan av materialegenskaper på kostnadsvariation
Vanligt använda material för flygdelar inkluderar flygaluminium (som 7075), rostfritt stål (17-4PH, 316L), titanlegering (Ti-6Al-4V) och högtemperaturlegeringar. Bearbetningssvårigheten för olika material påverkar direkt kostnadselasticiteten:
- Aluminiumlegering: Utmärkt skärprestanda, kapabel till hög matningsbearbetning. Kostnadsminskningen från prototyp till massproduktion är vanligtvis så hög som 50%-60%, eftersom det finns mycket utrymme för processvägsoptimering.
- Titanlegering: Dålig värmeledningsförmåga och lätt att deformera. Spånansamling och termisk deformation måste kontrolleras strikt under proofing-steget, och verktyget är mycket komplext. Under massproduktion, genom att förbättra kylningsmetoder och verktygslivshantering, är kostnadsminskningen relativt liten (ca 30%-40%), men satskonsistensen är av stort värde.
- högtemperaturlegering: Kraftig arbetshärdning och snabbt verktygsslitage. Kostnaderna för prototypframställning är extremt höga, främst begränsade av verktygskostnader och bearbetningstid. Fördelarna med massproduktion återspeglas främst i rabatter på verktygsinköp och mantimmarsbesparingar med automatiserad bearbetning.
För ingenjörer, om delar tillåter materialersättning, kan utvärdering av alternativa material (som att ersätta delar av titanlegering med höghållfast stål) under prototypstadiet vara ett effektivt sätt att minska hela livscykelkostnaden, men det är nödvändigt att bekräfta om styrkan och utmattningsprestandan uppfyller flygstandarderna genom DFM-analys.
Hur man optimerar kostnadsstrukturen med DFM-rekommendationer
Att helt enkelt jämföra enhetspriser är ensidigt. En smart inköpsstrategi är att ingripa i designstadiet. Genom rekommendationer från DFM (Design for Manufacturability) kan ineffektiva kostnader elimineras vid källan:
- Förenkla geometriska funktioner: Utvärdera om alla djupa hålrum och invändiga R-hörn måste bearbetas med 5-axlar? Om den ändras till 4-axlig eller delad bearbetning kommer verktygskostnaderna för både prototypframställning och massproduktion att minska avsevärt.
- Optimerad toleranszon: För icke-kritiska passande ytor kan en avlastning av toleransen från ±0,01 mm till ±0,05 mm öka bearbetningseffektiviteten med mer än 20 % utan att det påverkar den färdiga produktens funktionalitet.
- Enad ytteknologi: Undvik att använda flera ytbehandlingar för samma del (som både ritning och anodisering), vilket inte bara ökar kostnaden för korrektur och kommunikation, utan också ökar väntetiden för processen i massproduktion, vilket påverkar den snabba leveransförmågan på 15-25 dagar.
Leverantörer med professionella ingenjörsteam kan peka ut dessa potentiella optimeringspunkter före provtagning. Till exempel, när man skräddarsyr ritningar, kommer ShowyMetal att kombinera mätdata med tre koordinater och simuleringsanalyser för att ge förslag för att förbättra batchkonsistensen för att säkerställa att frekventa linjestopp på grund av konstruktionsfel inte kommer att inträffa under massproduktionsfasen.
Vanliga frågor (FAQ)
Hur lång är den typiska CNC-prototypcykeln för flyg- och rymddelar?
Beror på komplexitet. Det tar 3-5 dagar för enkla roterande delar och 7-15 dagar för komplexa 5-axliga konstruktionsdelar. Om anpassade verktyg krävs kan ledtiden förlängas till 2-3 veckor.
Är liten sats (t.ex. 20 stycken) mycket dyrare än proofing?
Ja. 20 stycken är fortfarande i kategorin "quasi-proofing", de fasta kostnaderna är inte helt fördelade och enhetspriset är vanligtvis 40%-80% högre än massproduktion av 1 000 stycken. Det rekommenderas att om konstruktionen är slutgiltig, bör beställningar konsolideras så mycket som möjligt.
Hur säkerställer man konsistens på ytan för massproduktion?
Nyckeln ligger i verktygslivshantering (Tool Life Management) och standardisering av poleringsprocessen. Använd CMM för att slumpmässigt kontrollera ytans ojämnhet Ra-värdet och upprätta ett gränsprov för ytutseende som grund för acceptans.
Vilken är den största kostnadsrisken vid massproduktion av titanlegeringsdelar?
Det är fluktuationen i bearbetningseffektiviteten som orsakas av verktygsslitage. Om verktyget misslyckas och inte byts ut i tid, kan satsstorleksavvikelser eller ytrepor uppstå. En onlineverktygsövervakning eller periodisk ersättningsstrategi rekommenderas.
Är det möjligt att testa ytbehandlingsprocessen för massproduktion under prototypstadiet?
Ja, men du måste vara uppmärksam på skillnaden i ytbehandlingseffekter mellan små satser och stora satser (som oxidfilmtjocklek, färglikformighet). Det rekommenderas att kräva yttestning i små partier samtidigt som provtryckning för att förutsäga utseenderiskerna med massproduktion.
Slutsatser och rekommendationer till åtgärder
Kostnadsoptimeringen av CNC-bearbetning av flyg- och rymddelar ligger inte i att bara sänka enhetspriset, utan i att balansera noggrannhet, utseende och leveranscykel genom hela processhanteringen av "provtagningsverifiering - processstelning - batchkontroll". För köpare kan valet av en leverantör som har precisionstestningskapacitet (som tredimensionella koordinater, grovhetsmätare) och kan ge DFM-rekommendationer effektivt minska dolda kostnader orsakade av konstruktionsfel eller processinstabilitet. Det rekommenderas att du håller i ritningarna och BOM-bladet och kontaktar det professionella ingenjörsteamet för kostnadsuppskattning och processförbarhetsanalys för att få en transparent offertplan för dina specifika batchkrav.



