





På flyg- och rymdområdet,Titanlegering delar bearbetningToleranskontroll och ytoxidskiktets kvalitet bestämmer direkt monteringsnoggrannheten och utmattningslivslängden. Om man tar den vanliga TC4 (Ti-6Al-4V) som ett exempel, är termisk deformationskontroll under skärning, verktygsslitage och filmtjocklekslikformighet efter ytbehandling de centrala indikatorerna som teknikupphandling och FoU-personal är mest oroad över. Baserat på faktisk tillverkningserfarenhet ger denna artikel en djupgående analys av toleranshanteringsstrategin från råmaterial till färdiga delar, och hur man säkerställer konsistensen och korrosionsbeständigheten hos oxidskiktet på tunnväggiga eller komplexa krökta ytor genom processoptimering, vilket ger en verifierbar teknisk grund för projektval och offertutvärdering.
Effekt av materialegenskaper i titanlegering på toleranser för precisionsbearbetning
Svårigheter att skära och risk för toleransdrift av TC4-legering
TC4 (Ti-6Al-4V) är den mest använda titanlegeringen inom flyg- och rymdindustrin. Dess värmeledningsförmåga är bara cirka 1/7 av stål. Ansamlingen av skärvärme kan lätt leda till lokal temperaturhöjning av arbetsstycket och därigenom orsaka dimensionsförskjutning. Vid höga temperaturer har titanlegeringar en stark affinitet med skärverktyg och är benägna att fastna, vilket leder till accelererat verktygsslitage och minskad ytintegritet. För flygkonstruktionsdelar med strikta toleranskrav, om skärparametrarna är felaktiga, kommer dimensionsavvikelser på mikronnivå att ackumuleras med partiet, vilket påverkar den slutliga monteringen.
- Strikta krav:Vid bearbetning av tunnväggiga delar (väggtjocklek <2 mm) måste fixturer och stöd med hög styvhet användas för att undvika avvikelser i planhet eller vertikalitet orsakade av nedböjning orsakad av skärkrafter.
- Val av verktyg:Det rekommenderas att använda hårdmetallskärverktyg och använda TiN- eller AlTiN-beläggning för att minska friktionskoefficienten och minska skärkraftens interferens på dimensionsnoggrannheten.
- Reserverad tolerans:För kritiska dimensioner rekommenderas det att reservera en slip- eller finbearbetningsmån på 0,02-0,05 mm baserat på ritningen för att eliminera restspänningen från termisk deformation efter fräsning.
Stressavlastnings- och toleransstabiliseringsstrategier
Det finns stora restspänningar inuti titanlegeringssmide eller gjutgods. Om den inte släpps i tid efter bearbetning kommer långsam stressavslappning att inträffa inom veckor till månader, vilket resulterar i deformation av delarna. För flyg- och rymddelar med hög precision rekommenderas det att använda processen "grovbearbetning - åldring - efterbehandling - åldring igen - slutlig efterbehandling". Mer än 80 % av spänningen frigörs genom mellanliggande värmebehandling, och den slutliga dimensionsstabiliteten kan kontrolleras inom ±0,01 mm, vilket uppfyller de stränga kraven för flyg- och rymdmontering.
Aerospace Grade Surface Oxide Layer Control Standard
Oxidskiktsfunktion och val av filmtjocklek
Även om det naturliga oxidskiktet (passiveringsfilmen) av titanlegering är korrosionsbeständigt, skadas det lätt i hög temperatur, hög luftfuktighet eller stötmiljö. Anodisering förtjockar elektrokemiskt oxidskiktet, vilket ger extra slitstyrka och isolering. I flyg- och rymddelar baseras valet av filmtjocklek vanligtvis på isoleringskrav eller krav på slitstyrka:
- Standardmembran (typ II):Tjockleken är ca 5-25μm, vilket främst förbättrar korrosionsbeständigheten och är lämplig för oisolerade ledande delar.
- Hård oxidation (typ III):Tjockleken kan nå 50-250μm, och mikrohårdheten förbättras avsevärt. Den är lämplig för hög friktion och slitagedelar, men uppmärksamhet bör ägnas åt filmskiktets sprödhet.
Det bör noteras att tjockleken på oxidskiktet i hög grad påverkas av substratets temperatur. Titanlegeringar leder värme långsamt. Om badvätskecirkulationen är dålig eller strömtätheten är inställd för högt, kommer lokal överhettning att göra att filmskiktet blir löst och poröst, och även matrisen mjuknar. Därför måste stora delar använda pulsström eller dynamisk kylteknik för att säkerställa enhetlig filmtjocklek.
Undvikande av oxidlagerdefekter och kvalitetskontroll
Vanliga oxidskiktsdefekter inkluderar sveda, blåsbildning, flagning och ojämn färg, som oftast orsakas av ofullständig förbehandling, alltför stora föroreningar i oxidationsbadet eller strömavskärmning mellan delarna. För att undvika sådana problem:
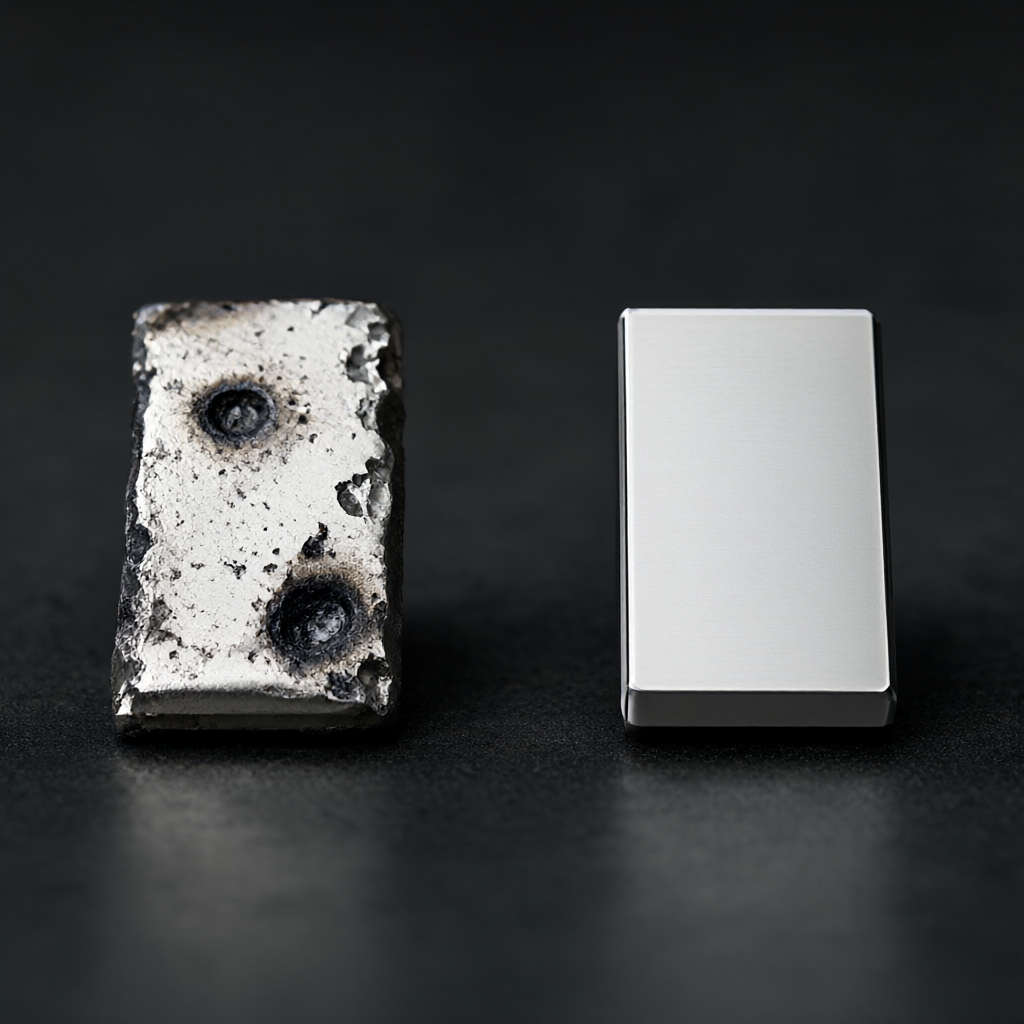
- Förbearbetningsnyckel:Oljesmuts och passiveringsfilm måste avlägsnas helt. Det rekommenderas att använda alkalisk tvätt + betning + passiveringsprocess för att säkerställa konsekvent ytaktivitet.
- Fixtur design:Den ledande fixturen måste ha tillräcklig tvärsnittsarea för att undvika överdriven lokal strömtäthet; den icke-ledande delen måste lindas med isoleringsmaterial för att förhindra kortslutningsablation.
- Processövervakning:Varje tillverkningssats måste övervaka ledningsförmågan, pH-värdet och temperaturen hos badvätskan, och registrera spänningstidkurvan under oxidationsprocessen för att säkerställa att filmtjockleken uppfyller dragtoleransen.
Viktiga processparametrar och matchning av tolerans/råhet
Olika bearbetningssteg och ytbehandlingsprocesser har en direkt inverkan på slutliga toleranser och ytjämnhet. Följande är det rekommenderade parameterintervallet för TC4 titanlegering i typisk bearbetning av flyg- och rymddelar, som kan användas som referens för DFM-utvärdering och processplanering:
| processstadiet | Nyckelparametrar/intervall | Inverkan på tolerans/kvalitet | Tillämpliga scenarier |
|---|---|---|---|
| grov fräsning | Tillbaka skärmängd ca 1,5-2,5 mm, matning f 0,1-0,15 mm/tand | Efter att ha tagit bort det mesta av utsläppen kommer den initiala spänningsutlösningen att orsaka stora dimensionsfluktuationer. | Stång/smide uppruggning |
| Halvfinfräsning/finfräsning | Tillbaka skärmängd ca 0,1-0,2 mm, matning f 0,05-0,1 mm/tand | Storleken tenderar att vara stabil, och skärdjupsförhållandet måste kontrolleras för att förhindra pladder, som kan nå Ra 1,6-0,8μm. | Icke passande ytor och allmänna strukturytor |
| Avsluta svarvning/slipning | Matning f ≤0,05 mm/varv, stor mängd skärvätskekylning | Eliminera fräsdeformation, stabilisera storleken vid ±0,01 mm, jämnhet Ra 0,4-0,2μm | Precisionspassande ytor som lagerplatser och tätningsytor |
| anodisering | Spänning 10-20V, temperatur 20-35°C, strömtäthet 3-5 A/dm² | Filmtjockleken ökas med 0,2-0,5 mm (reservation krävs), hårdheten på filmskiktet ökas och isoleringen förbättras | Isolerande kopplingar, slitstarka konstruktionsdelar |
Obs: Tjockleken på oxidskiktet kommer att läggas till storleken på delen. Konstruktionsritningarna måste tydligt ange måtten "före oxidation" eller "efter oxidation" och reservera motsvarande bearbetningstillägg. Vanligtvis krävs en 0,5-1,0 mm ensidig tillsats för hård oxidation och 0,2-0,5 mm för standardfilmer.
Detektionsmetoder och fellägesanalys
Kritiska dimensioner och metoder för detektering av filmtjocklek
För att säkerställa kvaliteten på flygdelar måste ett inspektionssystem på flera nivåer upprättas:
- Storleksdetektering:En tredimensionell koordinatmätmaskin (CMM) används för fullskalig inspektion, och pneumatiska mätinstrument eller optiska projektorer används på viktiga passande ytor för att säkerställa att toleransen på ±0,01 mm är spårbar.
- Detektering av filmtjocklek:En virvelströmstjockleksmätare (icke-förstörande) används för att mäta på flera ställen av delen (inklusive hörn och spår), och minimivärdet används för bedömning, i linje med AMS 2472-standarderna.
- Bindande test:För hårdoxidfilmer krävs ett böjningstest eller ett hundra ruttest för att säkerställa att filmskiktet inte lossnar.
Vanliga fellägen och undvikande lösningar
- Filmsprickor:Det är vanligare efter hård oxidation, eftersom filmskiktet är skört och krymper när det kyls. Undvikande: Minska oxidationsspänningen, flytta fram filmen stegvis och öka den långsamma nedkylningstiden; undvika efterföljande bearbetning vid höga temperaturer.
- Oxidlagerablation:Orsakas av för hög lokal strömtäthet eller kontakt mellan delar. Undvikande: Optimera isoleringen av fixturen och använd pulsström för att säkerställa tillräcklig cirkulation av badvätskan.
- Storlek utanför tolerans:Otillräcklig mängd för bearbetning av termisk deformation eller oxidationstillägg. Undvikande: Genomför mellanliggande åldrande, se över oxidationstillåten vid DFM-stadiet och bekräfta den första bitens fulla storlek.
Jämförelse av lösning: CNC-fräsning vs. vändfräskombination
För flyg- och rymdmetallegeringsdelar med axelliknande egenskaper påverkar valet av 3-axlig/5-axlig fräsning eller svarvfräsning direkt toleranskontrollkapacitet och produktionseffektivitet. Följande är en jämförande analys av de två alternativen:
| Bedömning Dimensioner | 3/5-axlig CNC-fräsning | Svarv- och fräsmassa (centrering/stel spindel) |
|---|---|---|
| Toleranskontrollförmåga | Bra på komplexa former, den passande ytan måste klämmas fast två gånger, och det kumulativa felet är något högre | Svarvning, fräsning, borrning och gängning kan utföras i en fastspänning, med bättre koaxialitet och positionering. |
| ytfinish | Banan för kulskäraren/pinnfräsen är begränsad, Ra är vanligtvis 0,8-1,6μm | Svängvägen är kontinuerlig och Ra kan nå 0,4-0,8μm, vilket är mer lämpligt för tätning av ytor. |
| Oxidationsförbehandling | Det är nödvändigt att undvika rester av verktygsmärken och kräver höga krav på förbearbetning och rengöring. | Skärytan är tät, mindre svår att rengöra och filmskiktet är mer enhetligt |
| Tillämpliga deltyper | Vingribbor, leder, komplexa skal, specialformade strukturella delar | Turbinskivaxel, hydraulisk ventilkropp, transmissionsaxel, precisionsled |
| satsens konsistens | Beroende på programmet och klämrepeterbarheten är fluktuationen något större när batchstorleken är stor. | Hög styvhet, bättre satskonsistens, lämplig för stora mängder precisionsdetaljer |
Slutsats: För flyg- och rymddelar med extremt höga koaxialitets- och jämnhetskrav är svarvfräsning att föredra; för komplexa specialformade konstruktionsdelar är 3/5-axlig fräsning mer flexibel. I själva produktionen kan en hybridprocess av "svarvbas + fräsfinish" övervägas för att balansera effektivitet och noggrannhet.
Nyckelpunkter för upphandlingsutvärdering och vanliga frågor
Hur utvärderar man toleranskontrollkapaciteten hos leverantörer av titanlegeringsbearbetning?
Kräv att leverantörer tillhandahåller en CPK-rapport (Process Capability Index) med inriktning på kritiska dimensioner CPK ≥ 1,33; kontrollera om de har bearbetningskapacitet för medelåldring och tredimensionell testutrustning; bekräfta deras vätskehantering i oxidationstanken och provtagningsprotokoll för filmtjocklek.
Är oxidtjockleken inkluderad i den totala delstorleken?
ja. Oxidskiktet fästs på basmaterialet och måtten "före oxidation" måste tydligt anges på ritningarna. Det är vanligtvis nödvändigt att lämna en oxidationsmängd på den passande ytan, annars kommer oxidation att orsaka interferens eller interferens.
Kommer den hårda oxidfilmen att påverka den ledande prestandan?
Den hårda oxidfilmen (Typ III) är extremt isolerande. Om delarna behöver vara ledande bör standardfilmen (Typ II) väljas och filmtjockleken kontrolleras inom 10 μm, eller så ska oxidskiktet avlägsnas delvis från kontaktytan.
Hur lång tid tar det innan spänningsdeformation uppstår i tunnväggiga titandelar efter bearbetning?
Oåldrat smide kan genomgå betydande deformation inom 1-4 veckor efter bearbetning. Det rekommenderas att utföra vakuumåldring omedelbart efter bearbetning och lämna det stabilt i 72 timmar innan det avslutas och testas.
Vilka är de minsta väggtjockleksgränserna för ytbehandling?
Hårdoxidation är lämplig för delar med väggtjocklek >2 mm; standardfilm är lämplig för väggtjocklek >1mm. För extremt tunnväggiga delar (<1mm) rekommenderas att använda PVD-beläggning eller förstärka kylning före anodisering för att undvika termiska skador.
avslutningsvis
Bearbetningskvaliteten för delar av titanlegering inom flygindustrin beror på den systematiska kontrollen av materialegenskaper, processparametrar och ytbehandling. Från marginalreservationen i DFM-stadiet, till stressavlastningen under bearbetningen, till hanteringen av oxidationsbadet, påverkar varje steg den slutliga toleransen och filmens integritet. Genom att välja leverantörer med fleraxlig bearbetningskapacitet, mellanliggande åldringsprocesser och strikta filmtjockleksdetekteringssystem kan batchrisker effektivt minskas och tillförlitligheten hos delar i tuffa servicemiljöer kan säkerställas.
Om ditt projekt involverar precisionsdelar av titanlegering eller kontroll av ytoxidskikt är du välkommen att skicka ritningar och tekniska krav. Vi kommer att tillhandahålla riktade DFM-förslag och offerter baserat på processens genomförbarhet och toleransförmåga.



