





Inom flyg- och rymdområdet bär aluminiumlegeringar ofta komplexa alternerande belastningar, och den kvarvarande spänningen som genereras under bearbetning är den främsta orsaken till deformation, dimensionell drift och till och med tidigt utmattningsfel. Därför, mästareCNC-bearbetning av flyg- och rymddelar av aluminiumlegering och avspänningsglödgningHantverket är avgörande. Den här artikeln kommer att ge en djupgående analys av temperaturfönstret, kylhastighetskontroll, restspänningsdetekteringsmetod och kombinationsstrategi med CNC-processen för glödgningsvärmebehandling för att hjälpa ingenjörer och inköpspersonal att utveckla en robust processväg för att säkerställa att strukturella delar bibehåller extremt hög dimensionell stabilitet och tillförlitlighet under hela livscykeln.
Den fysiska mekanismen och kärnmålen för avspänningsglödgning
Under skärprocesserna av aluminiumlegeringar som fräsning och svarvning kommer höghastighetskontakten mellan verktyget och arbetsstycket att ge lokal plastisk deformation och högtemperaturzoner. Under kylning begränsas tendensen hos ytstrukturen att genomgå martensitisk eller liknande fasomvandling, och krympningen av den inre strukturen blockeras, vilket låser kvarvarande drag- eller tryckspänning. För aluminiumlegeringar av flygkvalitet (som 7055, 2024, 6061, etc.), om dessa spänningar överstiger 20%-30% av materialets sträckgräns, är det lätt att orsaka sprickor att initieras under överlagrade driftsbelastningar.
- Minska inre spänningstoppar: Genom att värma upp materialet till den dynamiska återhämtningszonen elimineras gallerförvrängningen och spänningsnivån reduceras vanligtvis med 80%-95%.
- Förhindra bearbetningsdeformation: Eliminera spänningsobalans, säkerställ måttnoggrannheten för precisionsprofiler efter efterbearbetning och undvik distorsion på mer än 0,02 mm som kan uppstå under efterföljande månader.
- Förbättra trötthetslivet: Eliminera dragspänningskällor och förbättra utmattningsmotståndet, vilket är en av de viktigaste indikatorerna för acceptansen av strukturella delar för flyg- och rymdindustrin.
Obs: Avspänningsglödgning används vanligtvis inte för att ändra de makroskopiska mekaniska egenskaperna hos aluminiumlegeringar (som draghållfasthet). Dess kärna är att "bibehålla storlek" och "upprätthålla säkerhet" snarare än att stärka materialet.
Avspänningstemperaturfönster för vanliga flygaluminiumlegeringar
Olika kvaliteter av aluminiumlegeringar har enorma skillnader i deras värmebehandlingskänslighet. Fel temperatur kan orsaka överdriven naturlig åldring (för åldershärdbara legeringar) eller resultera i grova korn. Följande är de rekommenderade spänningsavlastningsparametrarna för flera vanliga flygaluminiumlegeringar:
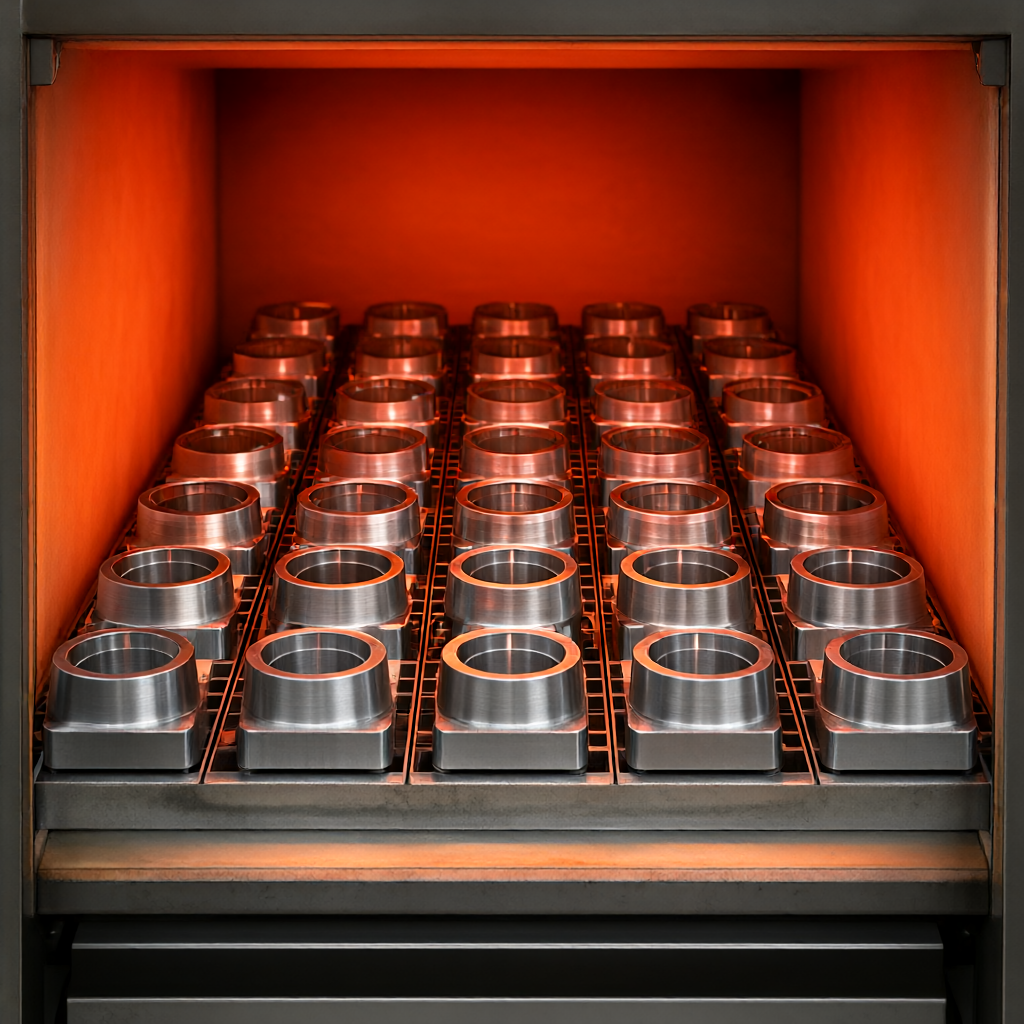
- 2xxx-serien (som 2024-T3): Rekommenderad temperatur 250°C ± 10°C. Denna legering innehåller koppar och är temperaturkänslig. Det är strängt förbjudet att överskrida 260°C, annars kommer det att orsaka korngränskorrosion och minska motståndskraften mot korrosionsutmattning. Hålltiden är vanligtvis 1 timme/tums tjocklek.
- 6xxx-serien (som 6061-T6, 400°C): Kyl med ugnen eller kontrollera fläkthastigheten för att säkerställa att skillnaden mellan kärntemperaturen och yttemperaturen inte överstiger 15°C.
- Snabbkylningszon (temperatur 100 stycken
Eliminerar helt skärspänningen; efterbehandlingsmåtten är mer stabila; lämplig för massproduktion Hårdheten minskar efter glödgning och efterbehandlingsverktygen slits snabbt ut; det kan behöva klämmas fast igen, vilket leder till risk för ackumulerade fel. Plan B: Grov halvbearbetning följt av lokal glödgning Blankning → grov/halvfinish → lokal spänningsavlastning (låg temperatur och kort tid) → fin Hög hårdhet 7xxx aluminiumlegering, liten sats högvärdiga delar Behåller det mesta av T6/T7-styrkan; liten förändring i skärprestanda; hög precision ofullständig stressavlastning; om delen har en tjockleksövergångszon kan den fortfarande deformeras; processfönstret är smalt och svårt att standardisera Plan C: Kallpressning istället för glödgning Blankering → Grovbearbetning → Djupvalsning/kulblästring → Finbearbetning Bärande bulthål och delar med höga utmattningskrav Inför fördelaktig kompressiv stress; inget behov av värmebehandlingsutrustning; kort process Kan inte eliminera övergripande termisk stress; endast lämplig för ytutmattningskänsliga områden; svårt att justera processparametrar För de flesta bulkflygtillbehör (såsom sensorfästen, rörskarvar) som utförs av ShowyMetal rekommenderas detPlan A. Även om efterbehandlingseffektiviteten minskar något efter glödgning, genom att optimera verktygsbeläggningar (som PVD TiAlN) och mikromatningsstrategier, kan påverkan kompenseras och bytas ut mot 100 % passhastighet och dimensionsstabilitet för slutprodukten.
Vanliga frågor (FAQ)
Behöver aluminiumlegering åldringsbehandling efter avspänningsglödgning?
Detta beror på legeringsserien. För 1xxx eller 5xxx serier som inte är åldershärdbara krävs ingen ytterligare åldring efter stressavlastning. För åldringshärdbara serier 2xxx, 6xxx och 7xxx, om T6 eller T73 härdade material används, kan avspänningsglödgning delvis vända den förstärkande effekten. Vanligtvis är processen inställd på "isolering-långsam kylning" snarare än en fullständig utfällningsprocess. Om styrkan behöver återställas senare måste artificiellt åldrande utföras igen, men detta kommer att återinföra stress. Därför är den bästa strategin att kontrollera glödgningstemperaturen så att samtidigt som den inre spänningen elimineras, fälls nederbördsfasen (GP-zon, etc.) inte förgrovs, och bibehåller därmed den ursprungliga hållfasthetsnivån.
Hur bedömer man om avspänningsglödgning är "tillräckligt"?
Huvudsakligen baserat på två indikatorer: För det första, om ytrestdragspänningen som detekteras av röntgendiffraktion är lägre än specifikationsvärdet (vanligtvis



