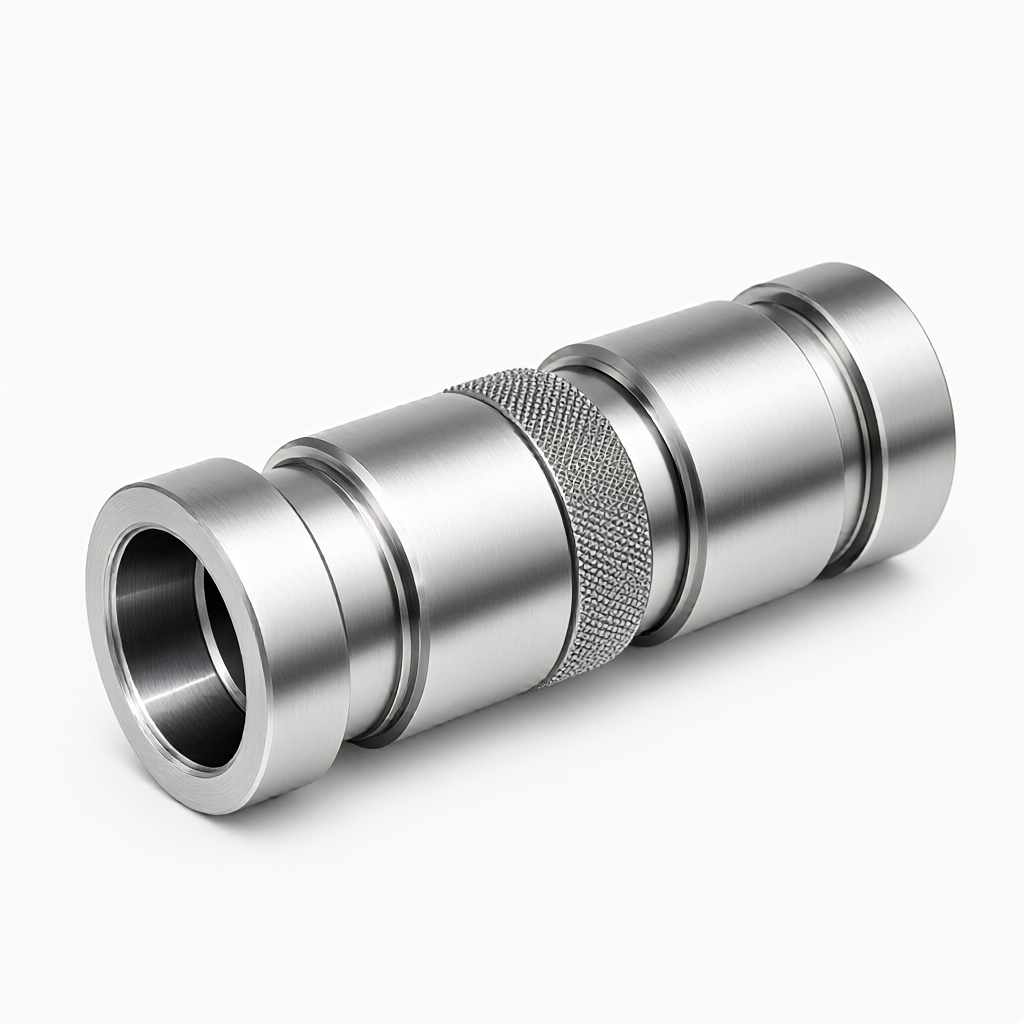
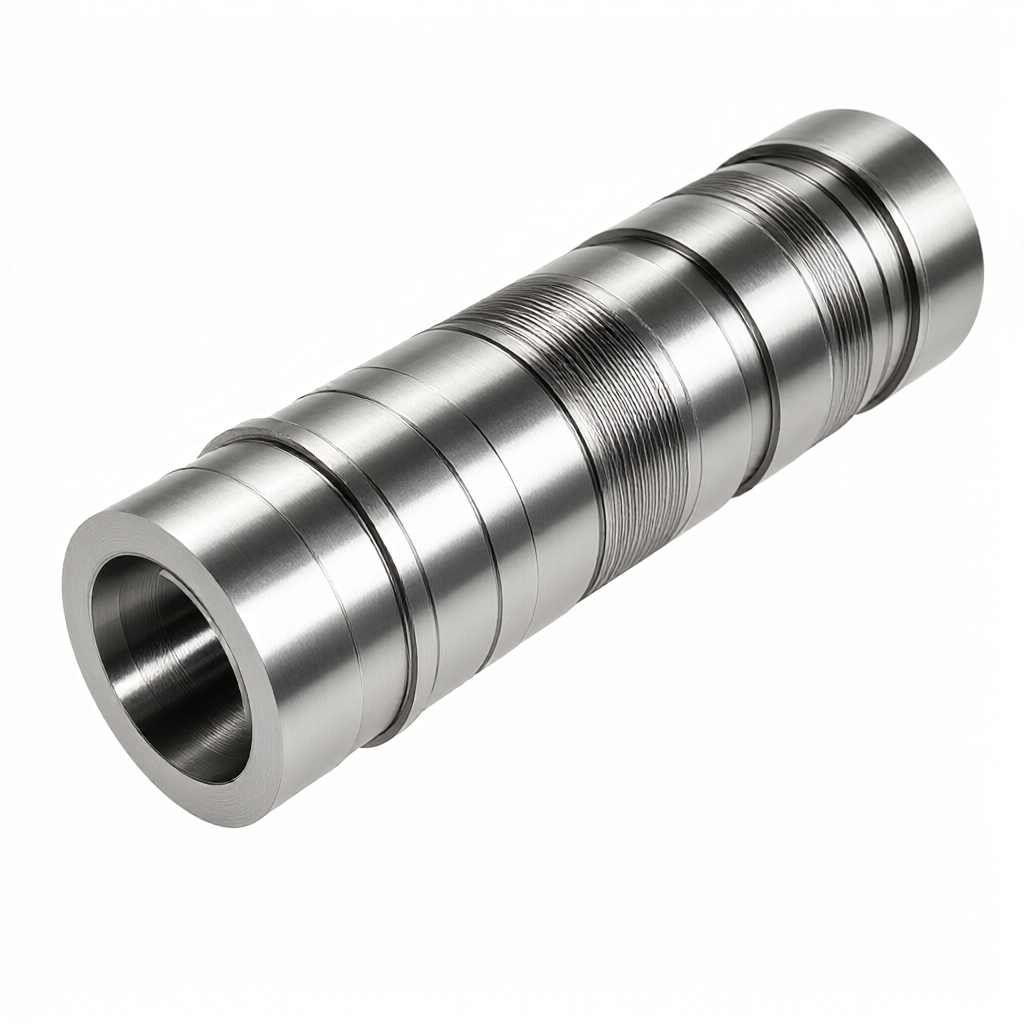
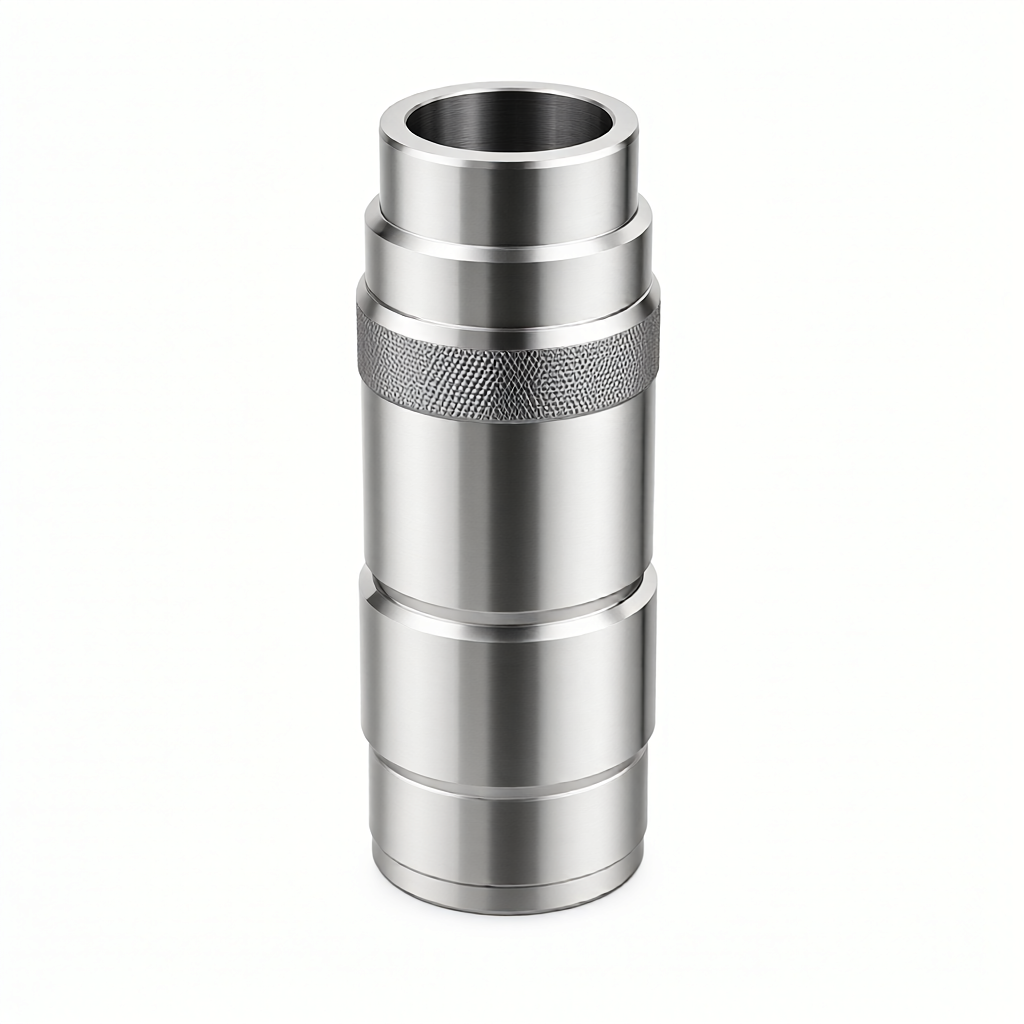
CNC-svarvning av hydraulisk grävmaskinscylinder sömlöst stålrör
Cylindertrumman på en hydraulisk grävmaskin har stränga krav på innerväggsnoggrannhet, materialhållfasthet och utmattningslivslängd. Vår fabrik tillhandahåller CNC-svarvningstjänster. Den använder högkvalitativa sömlösa stålrör som ämnen. Genom den kombinerade processen av CNC-svarvar och centreringsmaskiner är den inre hålstorlekskontrollen ±0,01 mm och ytfinishen är Ra0,4 μm. Den stöder anpassning av olika cylinderdiametrar och slaglängdsspecifikationer enligt ritningar.
Specifikationer och bearbetningsmöjligheter
För grävmaskiners hydraulcylindrar ligger kärnan i det inre hålets rundhet, cylindricitet och ythårdhet. Vi har de kombinerade kapaciteterna av svarvning med stor diameter och högprecisionsslipning för att säkerställa att cylindertrumman inte har någon deformation eller läckage under högtrycksförhållanden.Specifikationer och bearbetningsmöjligheter
Materialkvalitet: Vanligtvis används 20# och 45# runda stål- eller stålrör. 40Cr, 42CrMo och andra legerade konstruktionsstål kan också väljas efter kundens behov för att förbättra utmattningsmotståndet.
Storleksintervall: Typisk innerdiameter är 60-350 mm, ytterdiameter är 80-400 mm, längd är 500-3000 mm, och icke-standardanpassning stöds.
Toleransstandarder: Toleransen för den inre hålstorleken styrs till ±0,01 mm, och koaxialiteten är ≤0,02 mm, vilket uppfyller kraven på precisionstätning.
ytbehandling: Innerväggen kan vara förkromad, fosfaterad eller nitrerad, och ytterväggen kan målas, poleras eller avkalkas för att förbättra korrosionsbeständigheten.
Väggtjocklekskontroll: Den minsta väggtjockleken är 5 mm, den maximala väggtjockleken är 50 mm, och den strukturella vikten är optimerad enligt slagtryckskraven.
Tillämpliga industrier och typiska applikationer
Denna produkt används huvudsakligen i kärnhydrauliksystemet för tekniska maskiner. Den specifika monteringsplatsen och funktionerna är som följer:
Grävararm och stickcylinder: Som den huvudsakliga rörliga delen tål den alternerande stötbelastningar, och cylinderns innervägg måste vara slitstark och rivbeständig för att förhindra för tidigt brott i kolvtätningen.
Svängmekanism hydraulisk motor: Används för att driva grävmaskinsbommen att rotera, vilket kräver stabilitet och låg friktionskoefficient vid höga hastigheter.
Fäste anslutningscylinder: Med tillbehör som brytare och vedgripare tål den extremt högfrekventa rörelser och har extremt höga krav på cylinderns utmattningslivslängd.
Special hydraulisk lyftmekanism för fordon: Lämplig för tung utrustning som arbetsfordon och dumprar, med fokus på läckagefri prestanda under långvarig statisk tryckhållning.
Process- och utrustningsstöd
För att säkerställa stabiliteten i hela cylindercylinderprocessen från grovbearbetning till finslipning, förlitar vi oss på ett kluster av 72 CNC-utrustningar för gemensam produktion.
Kärnbearbetningsteknik
Avlastning och förvärmning: Sömlösa tjockväggiga stålrör är valda och spänningsavlastade glödgade för att eliminera kvarvarande spänningar och förhindra efterföljande bearbetningsdeformation.
CNC-svarvning: Använd en kraftig CNC-svarv för att grovvrida den yttre cirkeln och ändytan på cylindertrumman, vilket lämnar en slipmängd på 0,2-0,5 mm.
Invändig hålborrning och borrning: För stora borrdiametrar, använd en djuphålsborrmaskin eller borrmaskin för halvfinish för att säkerställa att hålväggen är rak.
Precisionsslipning: Detta är en nyckelprocess. En centerlös slipmaskin med hög precision används för att spegelslipa innerväggen för att uppnå en Ra0,4-0,8 μm jämnhet för att säkerställa tätningslivslängden.
ytbehandling: Innerväggen är hårdkromad elektropläterad (tjocklek 10-25 μm) eller fosfaterad för att förbättra slitstyrkan och förhindra rost.
Kapacitet, leverans och kvalitetskontroll
Vi tillhandahåller one-stop-service från ritningar till färdiga delar och kontrollerar strikt batchkonsistens.
Produktionscykelreferens för olika satskrav
Beställningstyp
förväntad cykel
Drag
Prov/provproduktion
5-7 dagar
Snabbt svar för att verifiera ritningens genomförbarhet och DFM-rekommendationer
Liten sats (100-500 stycken)
15-20 dagar
Flexibel produktionsschemaläggning, lämplig för FoU-testning eller nödpåfyllning
Stora mängder (1000+ stycken)
25-35 dagar
Storskalig produktion, kostnadsoptimering och stark batchkonsistens
Kvalitetskontrollprocess:
Inkommande materialbesiktning: Genomför spektralanalys och ultraljudsdetektering av fel på sömlösa stålrör för att säkerställa att det inte finns några inre sprickor.
Första artikelbekräftelsen: Den första biten inspekteras i full storlek, inklusive innerhålets kontur och ändytans hopp. Endast batchbearbetning kan utföras efter godkänd inspektion.
Processinspektion: Inspektera slumpmässigt nyckeldimensioner var 50:e bit för att övervaka effekten av temperaturökning i kvarnen på noggrannheten.
Fullständig inspektion av försändelsen: 100 % fullständigt inspekterad för innerdiameterstorlek, grovhet och ytutseende, med mätrapport med tre koordinater.
Vanliga frågor (FAQ)
Hur hård kan innerväggen i en hydraulcylinder vara?
Efter ythärdning eller hårdkrombehandling kan den inre väggens hårdhet stabiliseras i intervallet HV800-1000, vilket avsevärt förbättrar slitstyrkan och förlänger kolvtätningarnas livslängd.
Stöder den bearbetning av djupa hål och anpassning av gängade hål?
stöd. Vi har ett 4-axligt bearbetningscenter som exakt kan bearbeta stifthål, bulthål och gängade gränssnitt på cylinderväggen, med positionstoleranser kontrollerade inom ±0,05 mm.
Vad är den minsta beställningskvantiteten (MOQ)?
Skräddarsydd korrektur stöds från 1 stycke, och det finns ingen strikt minimikvantitetsgräns för massproduktion, som kan arrangeras flexibelt enligt kundens lagerstrategier.
Hur hanterar man repor eller uppruggning på cylinderns innervägg?
Vi har en oberoende efterbehandlingsstation efter polering. Genom en kombination av optisk visuell inspektion och manuell återinspektion tar vi bort ytdefekter och säkerställer nolldefekta leveranser.
Kan jag tillhandahålla en materialgaranti (MTC)?
Burk. Alla stålcylindrar levereras med originalmaterialgarantin och spårbarhetsinformation för värmenummer, såväl som tredjeparts- eller självinspektionstestrapporter för att säkerställa materialöverensstämmelse.
Få offerter och skräddarsydda lösningar
Om du letar efter en hydraulcylinderleverantör med fördelarna med hög finish och batchkonsistens är du välkommen att tillhandahålla CAD-ritningar eller 3D-modeller till affärsteamet. Vi kommer att genomföra en DFM-analys och ge en detaljerad offert inklusive processväg, materialrekommendationer och leveransdatum inom 24 timmar. Skicka ritningar för att starta den snabba prototypprocessen för att hjälpa ditt grävmaskinsprojekt att lanseras enligt schemat.Få offerter och skräddarsydda lösningar
Skicka din ritning i STEP / DWG / PDF så återkommer våra ingenjörer inom 2 timmar med en detaljerad offert inklusive gratis DFM-analys och processstips — utan förbehåll.