





Verktygslivslängden och verktygsbytesfrekvensen vid treaxlig bearbetning av aluminiumlegering bestämmer direkt den totala kostnaden och leveransstabiliteten för massproduktion. För ingenjörer och inköpare som använder 6061, 6063, 5052 och andra aluminiumlegeringar för CNC-fräsning är det långt ifrån tillräckligt att förlita sig på vaga erfarenheter av "hur länge verktyget kommer att hålla"; en kvantifierbar verktygsbytesmodell måste upprättas baserat på materialkvalitet, skärparametrar, verktygsgeometri och ytbeläggning. Den här artikeln ger ett komplett praktiskt ramverk från felmekanism, parameteroptimering, processjämförelse till acceptanskriterier för att hjälpa dig att noggrant kontrollera kostnadsdelningen för verktyg i ett stycke under produktionsschemaläggning och offert.
Skäregenskaper av aluminiumlegering och huvudsakliga fellägen för verktygsslitage
Direkt påverkan av materialegenskaper på skärverktyg
Värmeledningsförmågan för aluminiumlegering är cirka 150–200 W/(m·K), vilket är mycket högre än för ståldelar, men den har hög skärplasticitet och är benägen att vidhäfta. Hårdheten för 6061-T6 är cirka 95–105 HV, och den för 5052-H32 är cirka 55–65 HV. Ju mjukare materialet är, desto lättare är det för aluminiumspån att ansamlas på verktygets spånyta (BUE, Built-Up Edge). När BUE väl har bildats kommer den att ändra den faktiska spånvinkeln, vilket resulterar i dimensionell drift och ytuppruggning, vilket är vanliga orsaker till dimensionsavvikelser vid treaxlig bearbetning.
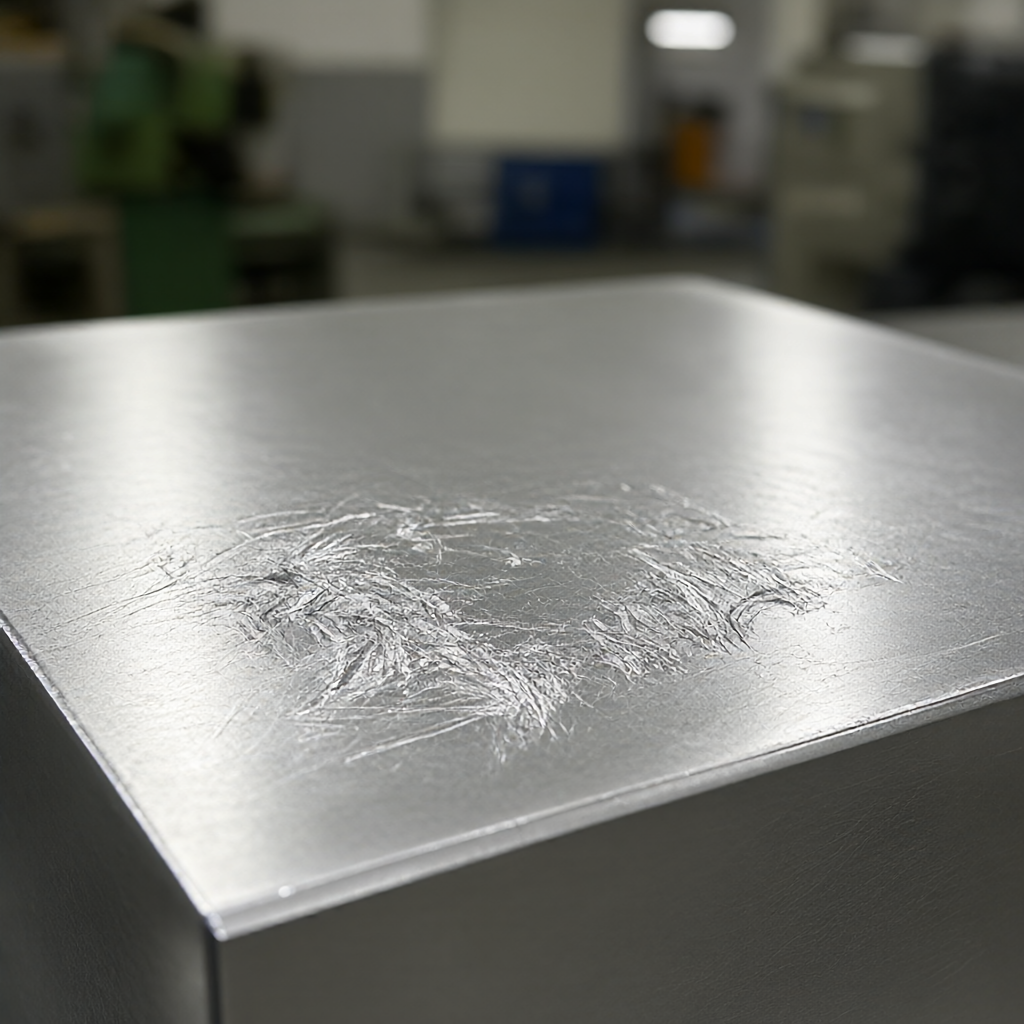
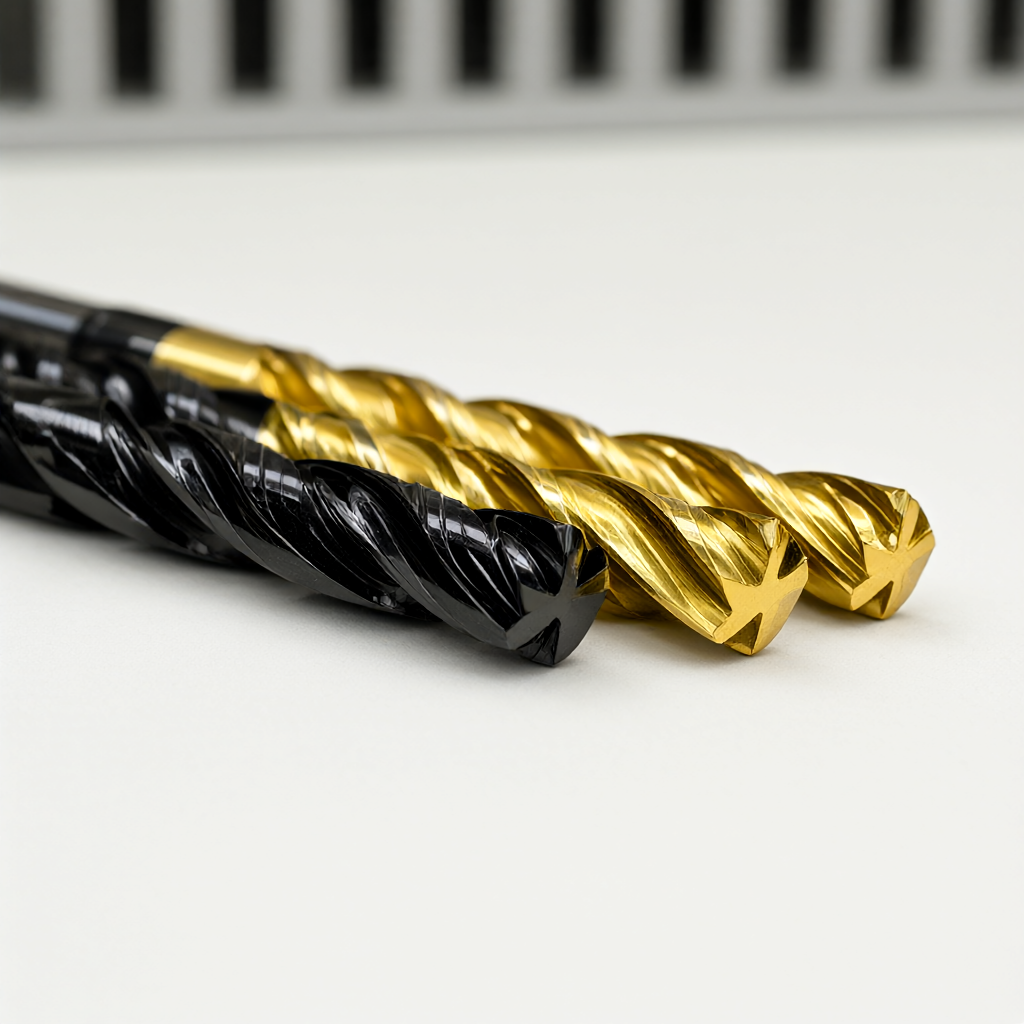
Om beläggningen av högtemperaturlegerings- eller hårdmetallskärverktyg väljs felaktigt, kommer diffusionsnötning att uppstå vid aluminiumlegeringens friktionsgränsyta. Vanliga TiN-beläggningar fungerar ganska bra vid grovfräsning 6061, men vid finfräsningsmarginaler under 0,1 mm tenderar obelagda eller AlTiN-belagda hårdmetallpinnfräsar med mikrodiameter att ha en mer stabil livslängd. Fellägen presenterar vanligtvis tre typer:Kraftslitage (VB), flankslitage (VB), flisning. Bland dem är flankslitage kärnan för att bedöma verktygsbyte, snarare än subjektiv känsla.
Varför kan vi inte använda ståldelar för att täcka aluminiumlegeringar?
Stålbearbetning fokuserar på den heta hårdheten och slitstyrkan hos hårdmetall eller CBN, medan aluminiumlegeringar ägnar mer uppmärksamhet åt verktygets "icke-klibbighet" och spånevakueringsförmåga. Om ståldelars höga spindelhastighet och stora matningsstrategi används, kommer aluminiumspån lätt att lindas runt verktygshalsen, vilket resulterar i ökad vibration och ökad risk för flisning. Därför, vid treaxlig bearbetning av aluminiumlegeringar, måste hanteringen av verktygslivslängden modelleras separat, och ståldelarstandarder kan inte direkt transplanteras.
Kärnprocessparametrar som påverkar verktygets livslängd
Klipphastighet och foderavvägning
Vid bearbetning av 6061-aluminium med pinnfräsar av hårdmetall är den generellt rekommenderade skärhastigheten Vc i intervallet 300–500 m/min. För varje 50 m/min ökning av Vc minskar verktygslivslängden med cirka 30 %–40 % enligt Taylors formel. Matningen fz begränsas av antalet verktygständer: för ett 3-tands D10-verktyg, om fz är inställt på 0,15 mm/z, måste spindelhastigheten konverteras med Vc. Under grovfräsning, använd ett stort radiellt skärdjup (80 %–100 % av D) och ett måttligt axiellt skärdjup (2D–4D) för att hålla verktygskanttemperaturen stabil; för finfräsning bör skärdjupet minskas till 20 %–30 % av D för att förbättra ytfinishen och förlänga verktygets livslängd.
Nyckelprinciper:Håll matningen per tand fz i intervallet 0,1–0,25 mm/z, för att undvika för liten fz som gör att bladet "plöjer" på arbetsstyckets yta istället för att skära, vilket kommer att påskynda flankslitaget. För 5-axligt eller 4-axligt länkage, om livslängden för de tre-axliga segmenten beräknas separat, måste den icke-skärande tiden under länkagedriften elimineras, annars kommer livslängdsstatistiken att förvrängas.
Strategier för kylning och smörjning
Bearbetning av aluminiumlegeringar använder vanligtvis minsta kvantitetssmörjning (MQL) eller torrskärning. Vattenlösliga skärvätskor kan få aluminiumspån att expandera, göra det svårt att ta bort spån och lätt korrodera arbetsstycket. Vid användning av MQL rekommenderas ett munstyckstryck på 5–8 bar för exakt täckning av skärzonen. Om arbetsstycket är en tunnväggig del eller en lätt deformerad struktur, kommer otillräcklig kylning att leda till termisk deformation, vilket kommer att leda till instabila dimensionsavvikelser och indirekt förkorta verktygets effektiva livslängd - eftersom operatören ofta kommer att stanna för mätning och verktygspåfyllning.
Val av verktygsgeometri och beläggning
Verktyget med positiv spånvinkel (12°–20°) är lämpligt för ren fräsning och smidig borttagning av spån; den negativa spånvinkeln förstärker eggens styrka och är lämplig för avbruten skärning. När det gäller beläggning har DLC (diamantliknande kol) beläggning en låg friktionskoefficient vid aluminiumbearbetning och minskar BUE avsevärt; AlTiN-beläggning har högre hårdhet och är lämplig för kiselhaltiga aluminiumlegeringar (som A380). När beläggningens integritet lossnar kommer den lokala temperaturen att stiga kraftigt och livslängden minskar dramatiskt. Därför måste beläggningens vidhäftning av skärverktygen inspekteras innan de förvaras.
Verktygsbytesfrekvensberäkning och produktionsschemaläggningsmodell i treaxlig bearbetning
Etablera verktygslivsdatabas
Frekvensen av verktygsbyten bör inte gissningsvis utan bör baseras på historiska data. Det rekommenderas att upprätta en livslängdstabell baserad på "materialkvalitet × verktygsmodell × typiska arbetsförhållanden". Till exempel: 6061-T6, 3-tands D10 hårdmetallpinnfräs, Vc 400 m/min, fz 0,18 mm/z, grovfräsning, uppmätt medellivslängd på 45–55 stycken. Dessa data måste täcka de tre stegen av provskärning av det första stycket, mittpartiet och det sista stycket, och medianen används som grund för produktionsschemaläggning.
Infördes under produktionsschemaläggningSäkerhetsfaktor 0,8: Om den beräknade livslängden är 50 stycken, kommer en inspektion av verktygsbyte att anordnas var 40:e bearbetade stycke. Detta förhindrar att den sista biten skrotas på grund av verktygsöverskridande, samtidigt som en buffert lämnas för leverans. För beställningar med en batchstorlek på mer än 1 000 stycken ställs en verktygsinspektionsnod i full storlek (inklusive mätning av flankslitage) upp var 200:e stycke.
Kriterier för bedömning av verktygsslitage
Verktygsbytet kan inte bedömas helt enkelt genom att "ljudet blir starkare" eller "ytan blir vit". De kvantitativa standarderna är följande:
- Flankslitage VB ≤ 0,2 mm: fortsätt att använda och inspektera var 50:e stycke.
- VB 0,2–0,3 mm: Försämrad användning, endast halvbearbetning före finfräsning tillåten, ej för slutlig ytanvändning.
- VB ≥ 0,3 mm eller flisbildning uppstår: skrota den omedelbart och det är förbjuden att omarbeta den och sedan använda den på ytor med kritiska dimensioner.
- Ytjämnhet Ra överstiger den övre gränsen på ritningen (t.ex. försämring från Ra0,8 till Ra1,2): Även om VB inte överskrider standarden bör verktyget bytas eftersom mikroskopisk vidhäftning har påverkat utseendet.
Jämförelse av olika verktygslösningar vid treaxlig bearbetning av aluminiumlegeringar
När man väljer en modell måste en balans göras mellan livslängd, kostnad och bearbetningskvalitet. Följande är en jämförelse av två typiska lösningar, lämpliga för massproduktion av 6061 aluminiumdelar:
| Kontrastmått | Alternativ A: Hårdmetall + DLC-beläggning, 3 tänder positiv spånvinkel | Alternativ B: Höghastighetsstål + obestruket, 4 tänder negativ spånvinkel |
|---|---|---|
| Tillämpliga material | 6061, 7075, A380 och andra allmänna aluminium- och kiselhaltiga legeringar | 5052, 1050 och andra rent aluminium eller mjukt aluminium, låghållfasta strukturdelar |
| Normal livslängd (6061 grovfräsning) | 800–1500 m klipplängd, eller 300–600 stycken | 200–400 m klipplängd, eller 80–150 stycken |
| Kostnadsdelning per verktyg | Lägre (lång livslängd, cirka 0,15–0,3 yuan/st efter amortering) | Högre (kort livslängd, cirka 0,4–0,8 yuan/enhet efter amortering) |
| Ytkvalitet övre gräns | Ra0,4–0,8 μm, inte lätt att fästa, med hög utseendekonsistens | Ra0,8–1,6 μm, benägen för BUE, kräver frekvent rengöring |
| Effekt av verktygsbytesfrekvens | Inspektion var 200:e stycke, minimal stilleståndstid | Inspektera var 50:e bit, vilket stör batchtakten |
| Förslag på tillämpliga scenarier | Beställningar med stora kvantiteter, höga krav på utseende och snäva leveranstider | Lågvolym, icke-utseendevändande, kostnadskänsliga interna komponenter |
Om beställningen kräver Ra0,4 μm och batchstorleken överstiger 500 stycken, är alternativ A bättre när det gäller totalkostnad och utseendekonsistens; om det är en provproduktion av prototyp eller intern konstruktionsdel, accepterar alternativ B en högre frekvens av verktygsbyten i utbyte mot en minskning av verktygsanskaffningskostnaderna. Strategier för blandad användning (B för grovfräsning, A för finfräsning) är också vanliga optimeringsmetoder, men överlämningsprocessens dimensionella tillåtelse måste kontrolleras strikt.
Nyckelpunkter för kontroll av verktygskonsistens och acceptans i massproduktion
Processinspektion och första artikelbekräftelse
När frekvensen av verktygsbyten är hög är den största risken "misslyckande med att kalibrera om verktyget efter verktygsbyte" vilket resulterar i Z-riktningen verktygsinställningsavvikelse. Efter varje verktygsbyte måste Z-axelns verktygsstavskalibrering utföras och felet kontrolleras inom ±0,02 mm. Den första artikelbekräftelseprocessen måste inkludera: visuell inspektion av verktygsslitage, ytojämnhet Ra-mätning (en bärbar råhetsmätare rekommenderas, och medelvärdet av trepunktsmätningar tas) och provtagning med tre koordinater av nyckeldimensioner. Om Ra eller storleken på det första stycket är utanför toleransen är det nödvändigt att se över om verktygets livslängd har nått kritiskt eller kylningsfel.
Full leveranskontroll och kvalitetsspårbarhet
För utseendedelar är mikroskopisk uppruggning orsakad av verktygsslitage svår att upptäcka med blotta ögat, men kommer att framstå som "apelsinskal" eller färgskillnad efter sprayning eller anodisering. Därför är det nödvändigt att utföra en 100 % inspektion av glansen eller ojämnheten hos viktiga ytor före leverans. Etablera ett spårbarhetssystem för verktygsbatch: varje verktyg har en pålitlig kod som registrerar dess skärlängd, utbytestid och motsvarande arbetsstyckessats. När kunder klagar på ytdefekter kan den specifika verktygssatsen och slitagestatus snabbt lokaliseras för att undvika att hela partiet skrotas.
Vanlig lista för undvikande av misslyckanden
- Verktygspassivering: Använd ett metallografiskt mikroskop för att slumpmässigt inspektera skäreggen före förvaring. Verktyg med en radie på mer än 10 μm passivering bör poleras eller skrotas.
- Peeling av beläggning: Vid transport och förvaring av knivar bör de placeras upprätt för att undvika att stöta på varandra; använd sugkoppar istället för nåltång vid hantering.
- Spånutsläpp är blockerad: Aluminiumspån är lätt att trassla in. Blås automatiskt markerna var 20:e bit, eller lägg till en knivlyftande åtgärd i programmet.
- Verktygsinställningsdrift: Verktygsmaskinens termiska fel i Z-riktningen måste kompenseras efter 30 minuters uppvärmning. Återställning av verktyget efter verktygsbyte kan eliminera 90 % av Z-riktningsavvikelsen.
FAQ: Vanliga frågor om livslängd vid treaxlig bearbetning av aluminiumlegeringar
Hur ofta behöver du byta verktyg när du bearbetar aluminiumlegeringar?
Det finns ingen fast tid, den behöver bedömas efter klipplängd eller antal bitar. Vanligtvis når hårdmetallverktygets flankslitage 0,2–0,3 mm eller så bör verktyget bytas ut var 300–500:e bearbetade bit (beroende på Vc och fz). Det rekommenderas att upprätta en livslängdstabell och schemalägga produktionen enligt en säkerhetsfaktor på 0,8.
Hur mycket längre håller ett DLC-belagt verktyg än en vanlig beläggning?
Under 6061 finfräsningsförhållanden är livslängden för DLC-beläggning vanligtvis 30%–50% längre än den för vanlig TiN-beläggning på grund av dess låga friktionskoefficient och starka antividhäftning. Priset är dock relativt högt, så beslut måste fattas utifrån kostnadsfördelningen per styck, snarare än att bara titta på enhetspriset för verktyget.
Verktygsbytesfrekvensen är för hög, vilket resulterar i leveransförseningar. Hur optimerar man?
Kontrollera först om Vc/fz överskrider det rekommenderade området för verktyget; för det andra, bekräfta om kylningen är effektiv; Slutligen, överväg att anta strategin "grov och finfördelning" genom att använda billigt höghastighetsstål för grovfrässektionen med hög slitage och högpresterande hårdmetall för finfrässektionen, så att den övergripande rytmen blir mer stabil.
Hur avgör man snabbt om verktyget har slitits över gränsen?
Den enklaste metoden: mät flankslitaget VB (mikroskop eller slitagemätare); den snabbare metoden: bearbeta 3 prover, mäta Ra och kritiska dimensioner. Om Ra försämras med mer än 0,2 μm eller storleken överskrider toleransen med 50 %, byt verktyget omedelbart. Det rekommenderas inte att bedöma enbart utifrån skärkänsla.
Hur används verktygslivsdata för offerter och DFM-rekommendationer?
Inkludera den delade kostnaden för ett enskilt verktyg (totalt verktygspris ÷ antal livslängder) i offertmodellen. DFM-steget rekommenderar att man byter funktioner med kort verktygslivslängd (som djupa hålrum, inre fräsning med liten diameter) till lättbearbetade strukturer, eller rekommenderar att kunder accepterar högre Ra-värden för att balansera kostnad och leveranstid.
Slutsatser och rekommendationer till åtgärder
Verktygets livslängdshantering för treaxlig bearbetning av aluminiumlegering är i huvudsak ett fyrdimensionellt samarbete av "parameter × verktyg × process × data". Endast genom att byta verktygsbyte från "baserat på erfarenhet" till "baserat på data" kan vi sänka enhetskostnaden och stabilisera leveranstiden utan att ge avkall på utseendekvaliteten. Om du utvärderar verktygskostnaden och utseenderisken för en ny massproduktionsplan för aluminiumdelar, kan du skicka oss ritningar och batchstorlek. Baserat på den faktiska bearbetningsdatabasen för 72 CNC-utrustningar kommer vi att tillhandahålla riktade verktygsvalsförslag och livslängdsförutsägelser, och samarbeta med DFM-optimering för att säkerställa att batchkonsistensen och utseendekvaliteten faller inom det förutsägbara intervallet. Skicka gärna 2D/3D-ritningar för att få en detaljerad offert inklusive kostnad för verktygsandel.



