





Inom området för precisionstillverkning,
- Klass IT12 (lös tolerans): Lämplig för strukturella delar eller icke-matchande ytor, det linjära dimensionsfelet kontrolleras vanligtvis inom ±0,5 mm.
- IT9-IT10 klass (medium tolerans): Det förinställda bearbetningskapacitetsintervallet för treaxlig CNC. Den linjära dimensionstoleransen är mestadels runt ±0,1 mm, vilket är lämpligt för de flesta mekaniska kopplingar.
- IT7-nivå (precisionstolerans): Kräver precisionsfixturer och verktygskompensation, den linjära toleransen kan nå ±0,05 mm eller snävare och används ofta för matchande ytor och referensytor.
- IT6 nivå och lägre (hög precision): Nära ±0,01 mm-nivån, kräver verkstäder med konstant temperatur, förinställda verktyg och frekventa dimensionsinspektioner, lämplig för viktiga strukturella delar inom flyg- och medicinska tillämpningar.
Det bör noteras att treaxlig CNC-bearbetning huvudsakligen riktar sig mot de tre linjära riktningarna X, Y och Z. Om delen involverar geometriska toleranser såsom lutning, bågform eller vertikalitet, är kontrollsvårigheten högre än för linjära dimensioner, och de geometriska toleranskraven (GD&T) måste markeras separat.
Nyckelfaktorer som påverkar treaxlig CNC-toleransnoggrannhet
För samma ritning kan toleransprestandan skilja sig åt flera gånger under olika processförhållanden. Följande fyra faktorer avgör direkt om toleransen kan uppfylla standarden:
Verktygsslitage och diameterkompensering
Verktygen slits naturligt under skärprocessen. Om verktygskompensationsparametrarna inte uppdateras i tid, kommer kumulativa fel att uppstå i den faktiska skärstorleken. Till exempel, om diametern på en pinnfräs nöts 0,02 mm, om den inte kompenseras, kommer hålväggen eller ytterdiametern att direkt avvika med 0,02 mm. Därför måste verktygsradiekompensering utföras genom provskärning eller en sond före bearbetning.
Arbetsstyckets fastspänningsdeformation
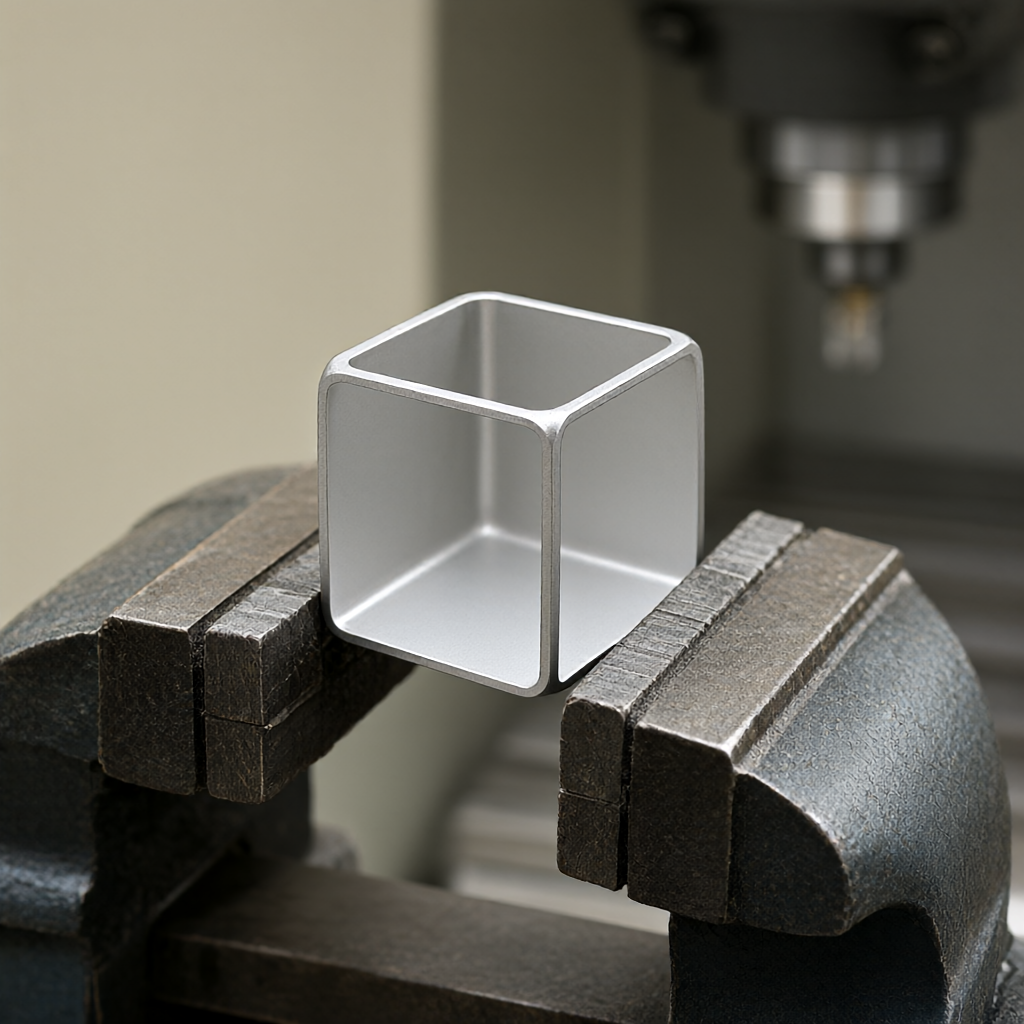
Tunnväggiga delar eller smala skaft kommer att genomgå elastisk deformation under fixturens klämkraft. Efter att klämman har släppts studsar arbetsstycket, vilket gör att den faktiska storleken avviker från det teoretiska värdet. För aluminiumlegeringsdelar med en väggtjocklek mindre än 1 mm, rekommenderas att reservera en deformationstillägg på 0,05 mm-0,1 mm vid beräkning av toleranser, eller att använda en segmenterad fastspänningsprocess.
Termisk deformationskontroll
Skärvärme gör att arbetsstycket och verktygsmaskinstyrningarna expanderar. På sommaren eller under kontinuerlig skärning med hög hastighet kan termisk deformation nå 0,01 mm-0,02 mm. Vid bearbetning av precisionsdelar rekommenderas det att ordna en tillräcklig nedkylningstid på 2-4 timmar, eller att utföra slutbehandling i en miljö med konstant temperatur (20±1°C).
Materialegenskaper och skärparametrar
Olika material har olika skärmotstånd. Till exempel har aluminiumlegering låg skärkraft, liten deformation och lätt att kontrollera toleranser; medan 304 rostfritt stål har kraftig skärhärdning, snabbt verktygsslitage och relativt stora toleransfluktuationer. Rimligt val av rotationshastighet och matningshastighet för att bibehålla verktygsskärpan är grunden för stabila toleranser.
Jämförelse av treaxliga CNC-toleransmöjligheter för vanliga material
Olika material har en betydande inverkan på svårigheten att uppnå toleranser. Följande tabell listar den allmänna toleransprestandan och den rekommenderade ytjämnheten för vanliga material under treaxlig CNC-bearbetning som referens i konstruktionsstadiet:
| Materialkvalitet | Allmän linjär tolerans (inom 100 mm) | Rekommenderad ytråhet (Ra) | Svårigheter med toleranskontroll |
|---|---|---|---|
| 6061 aluminiumlegering | ±0,02 mm | Ra 0,8-1,6 μm | Materialet är mjukt och det är lätt att få kniven att glida och snärta, så matningshastigheten måste kontrolleras. |
| 45 gauge stål | ±0,03 mm | Ra 1,6-3,2 μm | Hög hållfasthet, verktyget slits snabbt och kräver regelbundet verktygsbyte. |
| 304 rostfritt stål | ±0,05 mm | Ra 3,2 μm | Dålig värmeledningsförmåga, lätt att ackumulera chips, stora toleransfluktuationer, kräver tillräcklig kylning |
| PEEK ingenjörsplast | ±0,02 mm | Ra 0,8 μm | Materialet absorberar fukt och deformeras och måste förvaras i en miljö med konstant temperatur och fuktighet i 24 timmar innan bearbetning. |
Om toleranskraven är strängare än de konventionella värdena i tabellen, rekommenderas det att tydligt markera "precisionsbearbetning" eller specificera den geometriska toleransen på ritningen, och bekräfta med bearbetningsfabriken i förväg om det är nödvändigt att använda femaxligt länkage eller svarv-fräskompositteknik istället.
Tre-axlig CNC-bearbetningstoleransdetekteringsmetod
Huruvida toleranser uppfylls måste förlita sig på spårbara mätdata. Vanliga detektionsmetoder inkluderar:
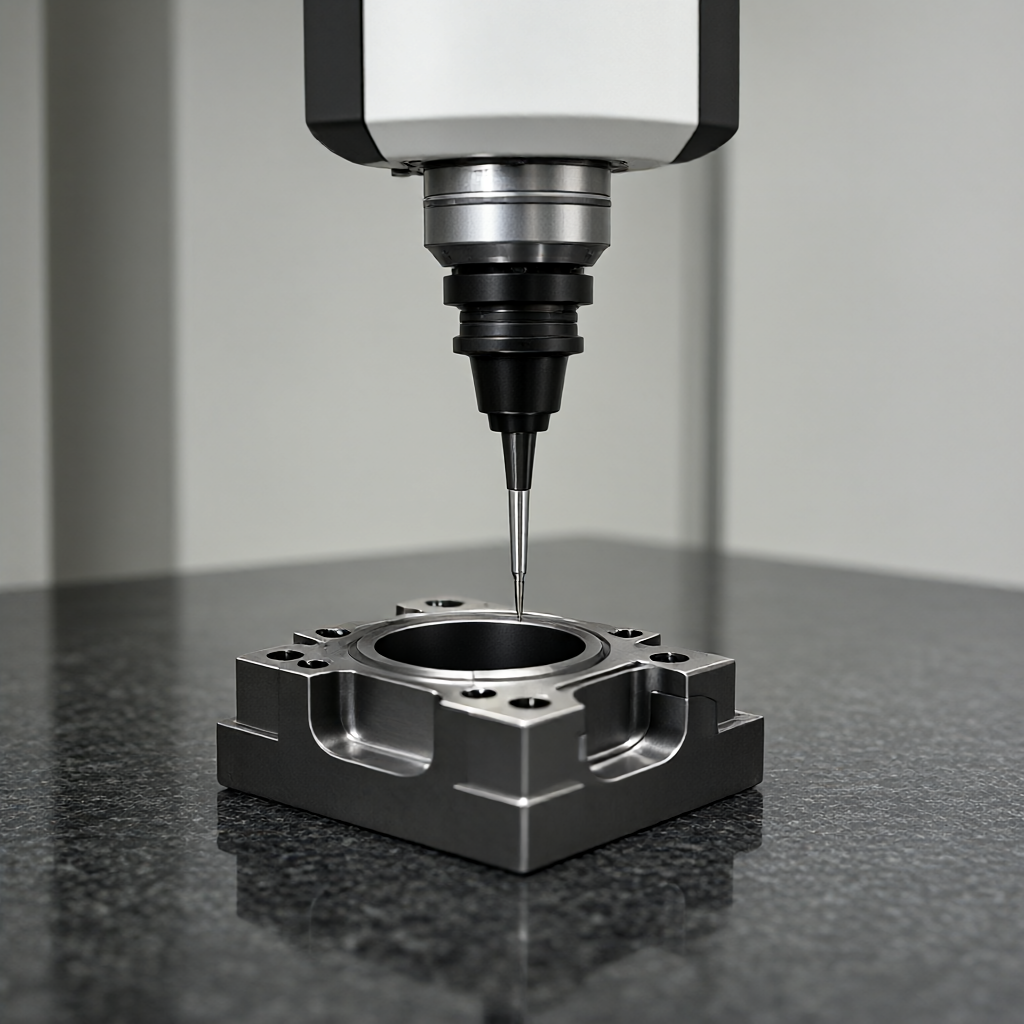
- Koordinatmätmaskin (CMM): Noggrannheten kan nå ±0,002 mm, vilket är guldstandarden för acceptans av precisionsdelar. Lämplig för att detektera komplexa geometriska toleranser, såsom planhet och koaxialitet.
- Instrument för optisk bildmätning: Beröringsfri mätning, lämplig för spröda material eller tunnväggiga delar för att undvika dimensionsfel orsakade av kontaktkraft.
- Höjdmätare och bromsok: Konventionell dimensionsinspektion, noggrannhet ±0,01 mm, måste kalibreras med ett standardblock och är endast lämplig för slumpmässig inspektion av stora partier av vanliga delar.
- Grovhetsmätare: Ytkvalitet påverkar direkt monteringsfriktion och tätningsprestanda och måste testas i enlighet med GB/T 1031-standarder.
Vid massproduktion rekommenderas det att implementera en kontroll i tre nivåer av "inspektion av första artikel i full storlek + processinspektion + provtagningsinspektion för försändelser". Den första biten måste inspekteras fullständigt av CMM innan efterföljande bearbetning kan utföras för att undvika systematiska fel.
Design- och märkningsspecifikationer för treaxliga CNC-toleransstandarder
Oregelbunden märkning på ritningar är den främsta orsaken till alltför stora toleranser och ökade kommunikationskostnader. Följande punkter måste följas:
Definiera standardtoleransnivåer: Om den specifika toleransen inte är markerad, måste standardstandarden (som GB/T 1804-m eller ISO 2768-m) anges i titelraden på ritningen för att undvika bearbetning enligt standard "allmän medeltolerans" vilket resulterar i för lös passform.
Nyckelmått är märkta individuellt: För viktiga dimensioner som passande ytor, stifthål och tätningsytor måste toleranszoner markeras separat (såsom Ø20 H7, Ø20 k6), och standardtoleranser kan inte litas på. Monteringstoleranser måste beräknas enligt GB/T 1800-standarden för att säkerställa att minimiavståndet eller interferensen uppfyller funktionskraven.
Geometrisk tolerans (GD&T) Anteckning: Treaxlig CNC är bra på att kontrollera linjära dimensioner, men har svag kontroll över geometriska toleranser som position och rundhet. Till exempel är koaxialitetskravet för två hål 0,05 mm. Att helt enkelt kontrollera den linjära toleransen för varje hål kan inte säkerställa att koaxialitetsreferensen måste markeras separat.
Undvik snäva toleranser: Markering ±0,01 mm på den icke-passande ytan och den icke-tätande ytan är meningslös och kommer att avsevärt öka bearbetningstiden och skrothastigheten. Enligt principen om "funktion först, ekonomiskt och rimligt" minskas icke-kritiska dimensioner till ±0,1 mm eller till och med bredare.
Tre-axlig CNC tolerans anomali undersökning och optimeringsstrategi
När toleranserna i massproduktion fortsätter att avvika från standarden, felsök enligt följande logik:
- Kontroll av verktygsstatus: Mät verktygets faktiska diameter efter slitage och uppdatera verktygskompensationsparametrarna. För hårdmetallverktyg upprättas ett konto för hantering av verktygets livslängd, och verktygsbyte eller verktygsreparation är obligatoriskt var 100:e bearbetade stycke.
- Optimerad klämmetod: För tunnväggiga delar, använd klämmetoder med låg spänning (som pneumatiska klämmor, svampdynor), och lossa klämmorna och vänta 5-10 minuter innan du avslutar för att tillåta arbetsstycket att återhämta sig elastiskt innan du avslutar.
- Program- och processjusteringar
Kan treaxlig CNC stabilt uppnå ±0,01 mm tolerans?
Burk. I en verkstad med konstant temperatur, med hjälp av precisionsfixturer och onlineinspektion, kan treaxlig CNC uppnå en högprecisionstolerans på ±0,01 mm. Det bör dock noteras att denna noggrannhet är känslig för verktygsslitage och termisk deformation, så inspektionsfrekvensen och hanteringen av verktygets livslängd måste ökas.
Påverkar ytjämnhet toleranserna?
Ytjämnhet (Ra) påverkar inte dimensionstoleransen, men påverkar monteringsfriktion, tätning och utmattningslivslängd. Stor ojämnhet (Ra>3,2μm) kommer att göra att det faktiska gapet på parningsytan blir större. Det rekommenderas att markera både måtttolerans och grovhetskrav i ritningarna.
Vilka är skillnaderna mellan treaxliga CNC-toleranser för rostfritt stål och aluminiumlegeringar?
Aluminiumlegering har liten skärkraft, stor deformation och lätt att kontrollera toleranser (±0,02 mm); Rostfritt stål har dålig värmeledningsförmåga, är lätt att härda och har något större toleransfluktuationer (±0,05 mm). Vid bearbetning av rostfritt stål är det nödvändigt att använda vassa verktyg och tillräckligt med kylvätska för att kontrollera termisk deformation och uppbyggd kant.
Hur väljer man lämplig toleransstandard?
Välj enligt delens funktion: välj IT6-IT8-kvalitet (±0,01-0,05 mm) för den passande ytan; välj IT10-IT12-kvalitet (±0,1-0,5 mm) för den icke-passande strukturella ytan. Undvik att sätta snäva toleranser på icke-kritiska dimensioner för att minska bearbetningskostnaderna och skrothastigheten.
Slutsatser och rekommendationer till åtgärder
Treaxliga CNC-bearbetningstoleransstandarder är inte isolerade tekniska parametrar, utan en systematisk konstruktion av design, teknik, material och testning. Att förstå IT-betygssystemet, behärska materialegenskaper och standardisera ritningsmarkeringar är nycklarna till att kontrollera toleranskostnader och säkerställa kvalitet. Om du har bearbetningsbehov för precisionsdetaljer kan du hänvisa till våra ytbehandlingsprocessinstruktioner och toleranskontrollprocess. Välkommen att skicka ritningar och tekniska specifikationer, och vårt ingenjörsteam kommer att ge DFM-förslag och detaljerade offerter inom 24 timmar för att hjälpa dig att optimera din design och snabbt leverera högprecisionsdelar.



