





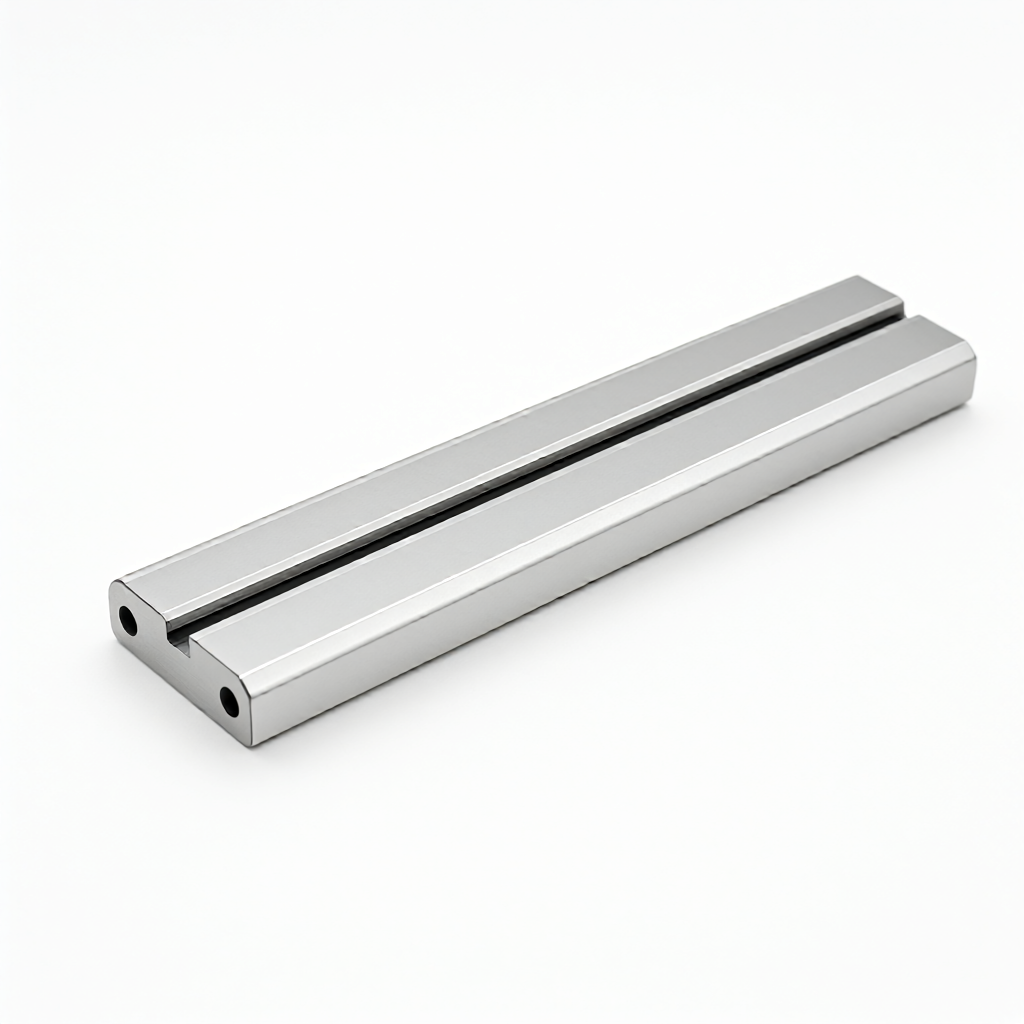
Элементы управления линейностью и параллельностью направляющих на ЧПУ.
В прецизионных направляющих с ЧПУ линейность и параллельность являются основными показателями точности и срока службы механического движения. Для автоматизированных устройств, полупроводниковых пластин или столов для станков допуски формы и положения компонентов направляющих напрямую связаны с точностью позиционирования. В данной статье подробно рассматривается, как с помощью многоосного фрезерования с ЧПУ, выбора материала и процесса контроля линейность контролируется в пределах 0,01 мм/1000 мм, и обеспечивается, что параллельность поверхности установки ползунка отвечает требованиям жесткой сборки.
Инженерное значение и режим отказа для геометрических допусков направляющих
Влияние отклонения от линейности на точность движения
Погрешность линейности направляющих напрямую приводит к смещению траектории движения ползунка. Когда линейность превышает допустимую величину, нагрузка распределяется неравномерно по всей длине направляющей, что приводит к концентрации локальных напряжений и к износу поверхности ролика или скользящей поверхности. В высокоскоростные приложения превышение линейности также приводит к вибрации, которая снижает скорость отклика устройства. Как правило, для направляющих прецизионного класса требуется отклонение от линейности не более 0,01 мм до 0,02 мм на каждые 1000 мм длины, конкретные значения определяются в зависимости от класса оборудования.
Пересечение конструкции, вызванное плохой параллельностью
В случае, если опорные поверхности направляющих не параллельны, или если нижняя поверхность ползунка имеет клинную погрешность, то при сборке возникает слишком большое напряжение при сжатии. Это не только увеличивает движущий момент, но и может привести к преждевременному отказу направляющего элемента. В реальном производстве часто применяются режимы отказов изгиба из-за теплового деформаций, перепад плоскостей из-за смещения базы обработки и остаточная деформация материала после высвобождения внутренних сил.
Влияние выбора материала и внутренних напряжений на точность
При обработке пластичного металла в материал остаются микротканевые напряжения, которые могут быть использованы в ходе последующих операций или длительного использования, что приводит к изгибу или искажению заготовки, что приводит к нарушению линейности.
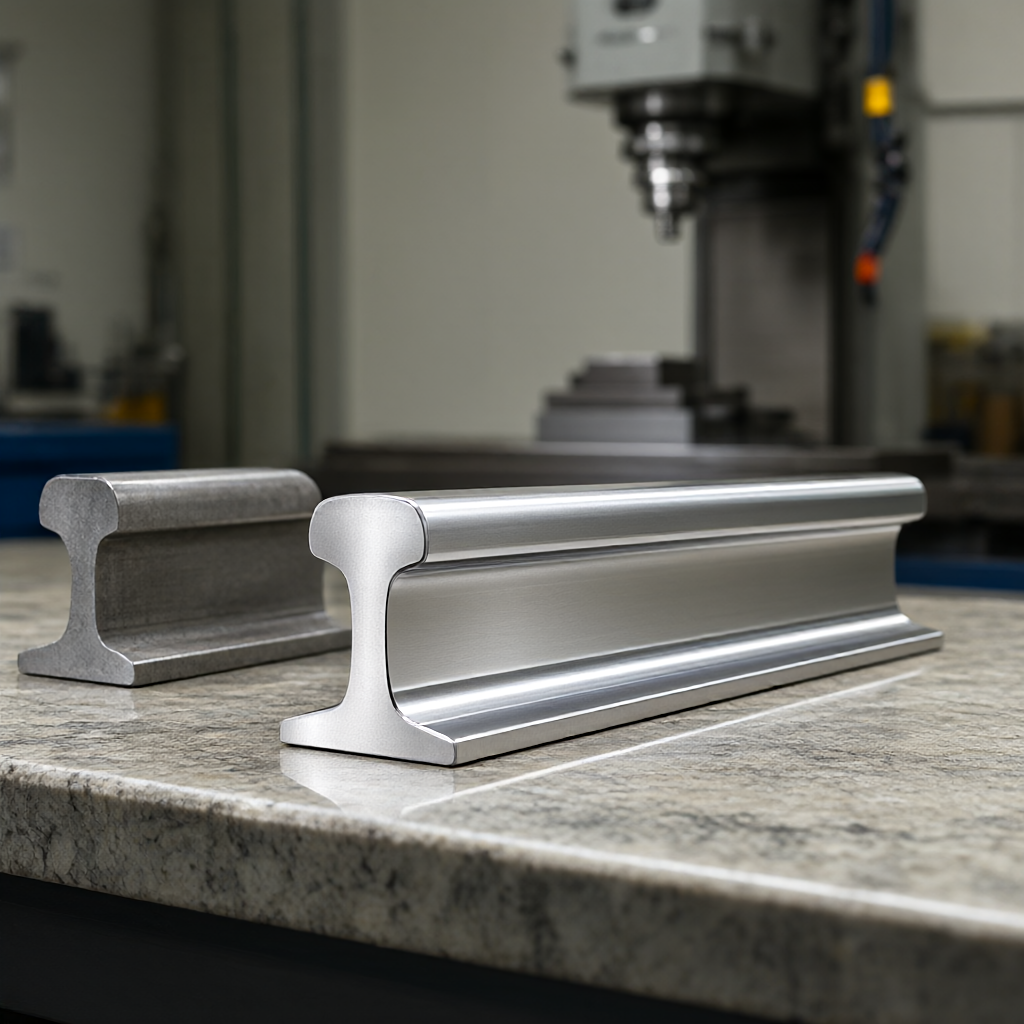
Например, при резком резком резком изменении температуры окружающей среды может возникнуть небольшая деформация поверхности из-за неровности температуры. Для высокоточных алюминиевых направляющих обычно рекомендуется низкотемпературная регенерация после грубой обработки, а также очистка и окончательная проверка в термостате, где колебания температуры контролируются в пределах ±1°C, чтобы компенсировать ошибки, связанные с тепловыми деформациями.
Многоосевая стратегия обработки ЧПУ и оптимизация параметров резания
Установка параметров программирования и резания имеет решающее значение для обеспечения линейности поверхности направляющего. В 3-осных или 5-осевых обрабатывающих центрах применяется трехслойная стратегия резания "грубая-полутонкая-тонкая". При грубой обработке резервируется запас 0,2 - 0,5 мм, в основном удаляется большинство материалов; при полутонкой обработке удаляется большая часть запаса и готовится к тонкой обработке. При тонкой обработке используется меньшая глубина резания (0,1 - 0,2 мм) и умеренная скорость подачи для обеспечения хорошей шероховатости поверхности и стабильности размеров.
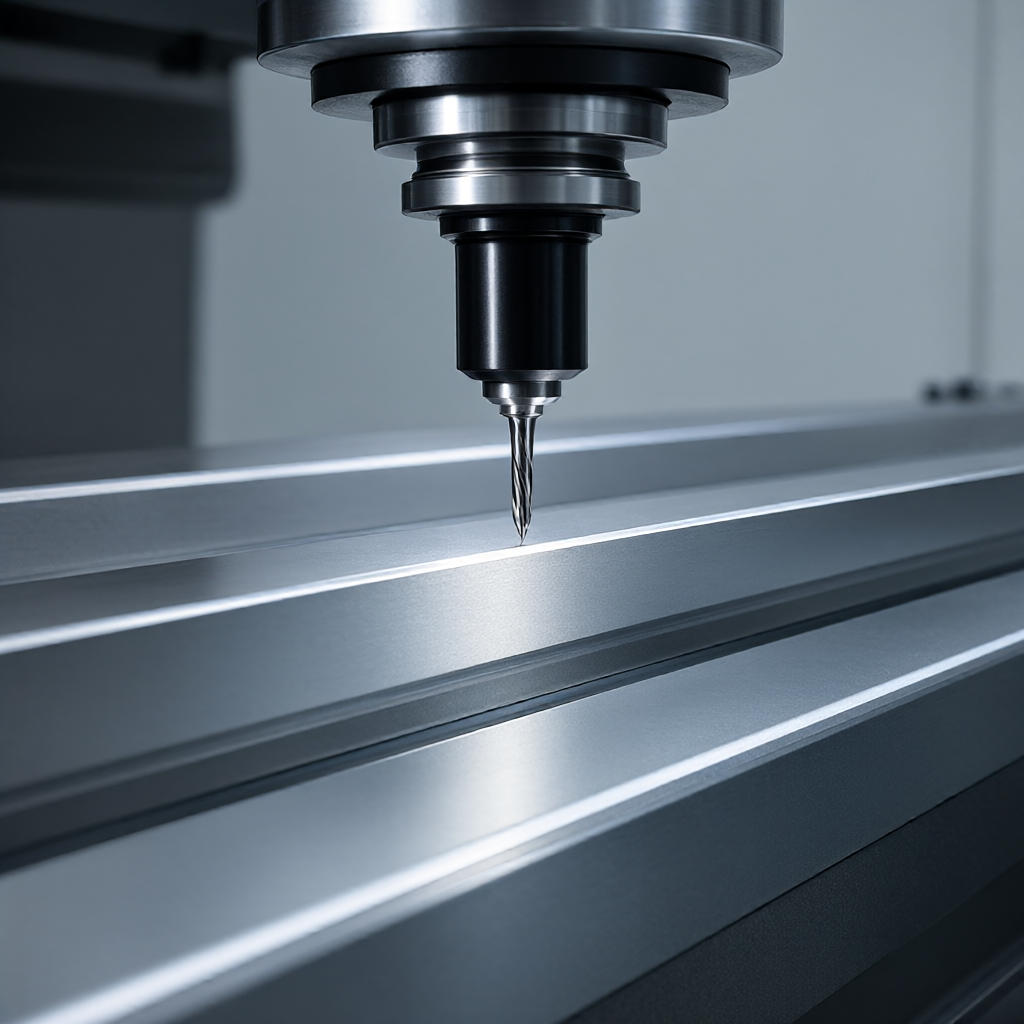
- Выбор ножей:Для плавного резания рекомендуется использовать цельные твердосплавные концевые фрезы, как правило, диаметром от 6 до 10 мм и числом зубьев 4-6.
- Контроль глубины резания:Глубина тонкого резания должна быть менее 50% радиуса инструмента, чтобы избежать колебаний линейности резьбы.
- Режущая жидкость:Достаточное охлаждение жидкости для резания помогает уменьшить тепловые деформации, но при точной обработке необходимо избегать быстрых температурных изменений.
Для длинных направляющих рекомендуется использовать многоточечные опоры или V-образное позиционирование при проектировании зажима для уменьшения деформации зажима. На 5-осевых станках можно оптимизировать жесткость и повысить согласованность обрабатываемых поверхностей с помощью наклона шпинделя.
Сравнительный анализ двух основных технологических решений
Фрезерование с ЧПУ и прецизионное шлифование являются двумя основными вариантами формования направляющих для различных требований к объему и точности. В следующей таблице сравниваются различия между двумя процессами в допуске, качестве поверхности, стоимости и сроках обработки, чтобы помочь инженерам и поставщикам принять решения.
| Сравнительные измерения | 5-осевой фрезерование CNC | Точное шлифование |
|---|---|---|
| Возможность допусков размеров | ±0,01 мм до ±0,02 мм | ±0.005 мм до ±0.01 мм |
| Шероховатость поверхности | Ra 0,4 мкм-0,8 мкм | Ra 0,1 мкм-0,2 мкм |
| Применимость материала | Алюминий, сталь, нержавеющая сталь, инженерные пластмассы | Сталь, нержавеющая сталь, твердосплав |
| Гибкость пакета | Высокий, подходит для нескольких сортов небольших партий | Низкая, подходит для крупных партий одного сорта |
| Совокупная тенденция затрат | Малые партии имеют преимущества | Низкая стоимость после крупной амортизации |
Фрезерование с ЧПУ в сочетании с последующими процессами шлифования или шлифования соответствует требованиям и обеспечивает большую гибкость производства для большинства конструкций автоматизированного оборудования. Для оборудования, требующего высокой линейности (например, для нанометровых смещений), требуется специальное шлифовальное оборудование.
Методы контроля и нормы приемки
Проверка является ключевым элементом определения качества направляющих. Для измерения линейности высокоточные направляющие обычно измеряются с помощью лазерных интерферометров или горизонталей воздушного зазора вместе с мраморными платформами. Измерения проводятся в точках по всей длине направляющих и рисуются кривые погрешности. При проверке параллельности измеряются величинами расстояния между двумя опорными гранями с помощью высоты или с помощью фотоаппарата.
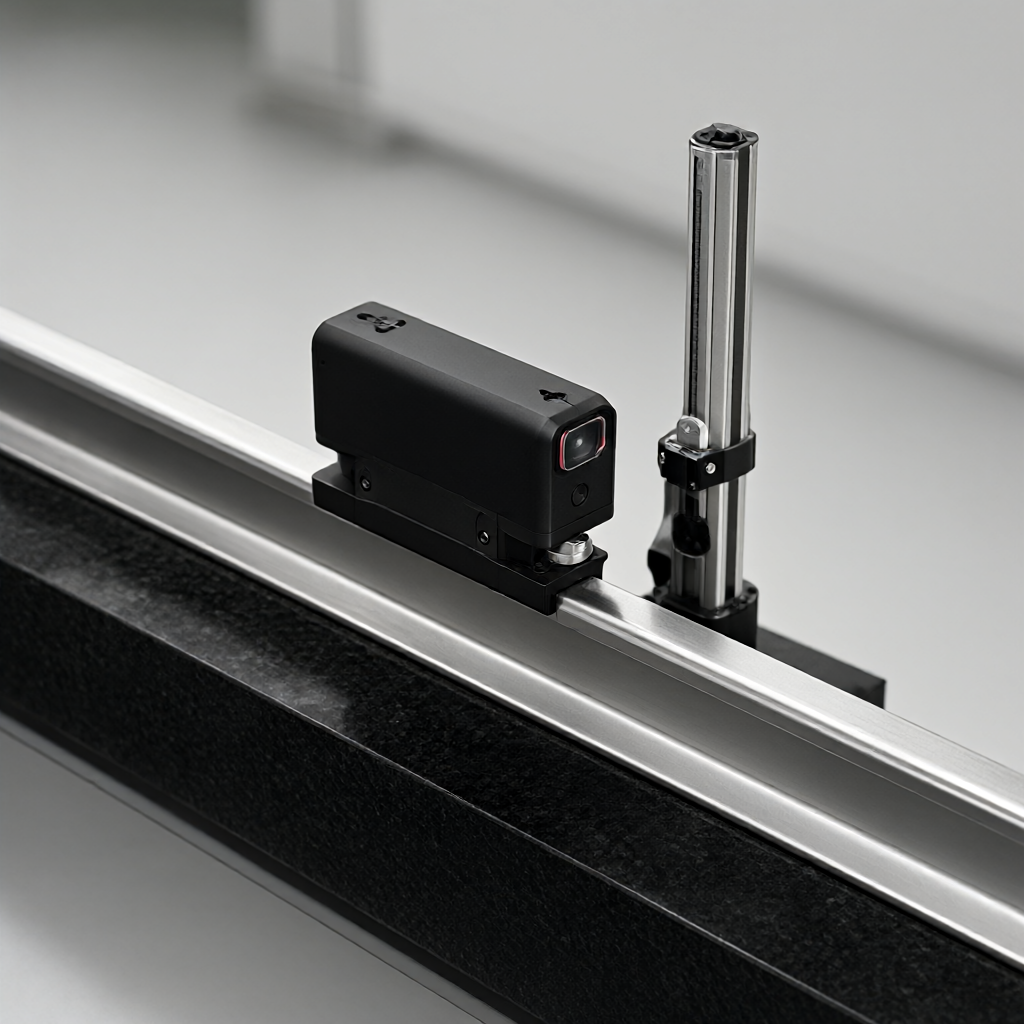
Кроме того, первый осмотр должен включать отчет о полном размере, с акцентом на линейность, плоскостность и положение ключевого проема. Перед отгрузкой рекомендуется провести полный осмотр, особенно внешний осмотр, чтобы убедиться в отсутствии царапин, заусенцев и масла. Для массового заказа поставщик должен иметь стабильную систему контроля, гарантирующую прослеживаемость данных каждой партии продукции.
Вопросы и ответы (FAQ)
Как решить проблему большого отклонения линейности алюминиевого рельса с ЧПУ?
Из-за внутренних напряжений и тепловой деформации материала. Рекомендуется увеличить время обработки до тонкой обработки и работать в условиях термостата. Также оптимизировать запас тонкой обработки, чтобы избежать деформации зажима.
Какой минимальный объем обработки высокоточных направляющих?
Это зависит от размера и обработки. Обычно обработка с ЧПУ поддерживает 1 заказ, но для экономии затрат на программирование и приспособление рекомендуется в количестве более 50 штук, чтобы оптимизировать сроки поставки и стоимость.
Как шероховатость поверхности направляющего Ra 0,4 мкм влияет на срок службы?
Низкая шероховатость снижает коэффициент трения и коэффициент износа. Ra 0,4 мкм относится к уровню тонкого шлифования, что значительно повышает гладкость и долговечность скользящих или колесиковых направляющих.
Каким образом на листе можно задать допуск линейности?
Необходимо четко определить базу и измеренную длину. Например, следует указать значение "0,01/1000 мм" и степень прямой относительно линии линии линии или плоскости. Избегайте нанесения только числовых значений без указания базы.
Может ли фрезерование ЧПУ обрабатывать направляющие фасонные сечения?
Да. Благодаря 4-или 5-осям можно обрабатывать направляющие со сложной формой сечения, не требуя использования нескольких комплектов пресс-форм, что позволяет удовлетворить индивидуальные потребности.
Выводы и рекомендации в отношении действий
Для управления линейностью и параллельностью направляющих с ЧПУ требуется стабильность материала, оптимизация параметров резания и тщательное тестирование трех измерений. Выбор поставщика с развитой системой контроля и большим опытом точной обработки является ключом к успеху проекта. Если вы ищете партнера по обработке с ЧПУ с контролем точности ±0,01 мм, поддержкой различных настроек материалов и стабильностью сроков поставки, мы предоставим вам чертежи или образцы, и мы предоставим вам подробный анализ DFM и техническое предложение.



