





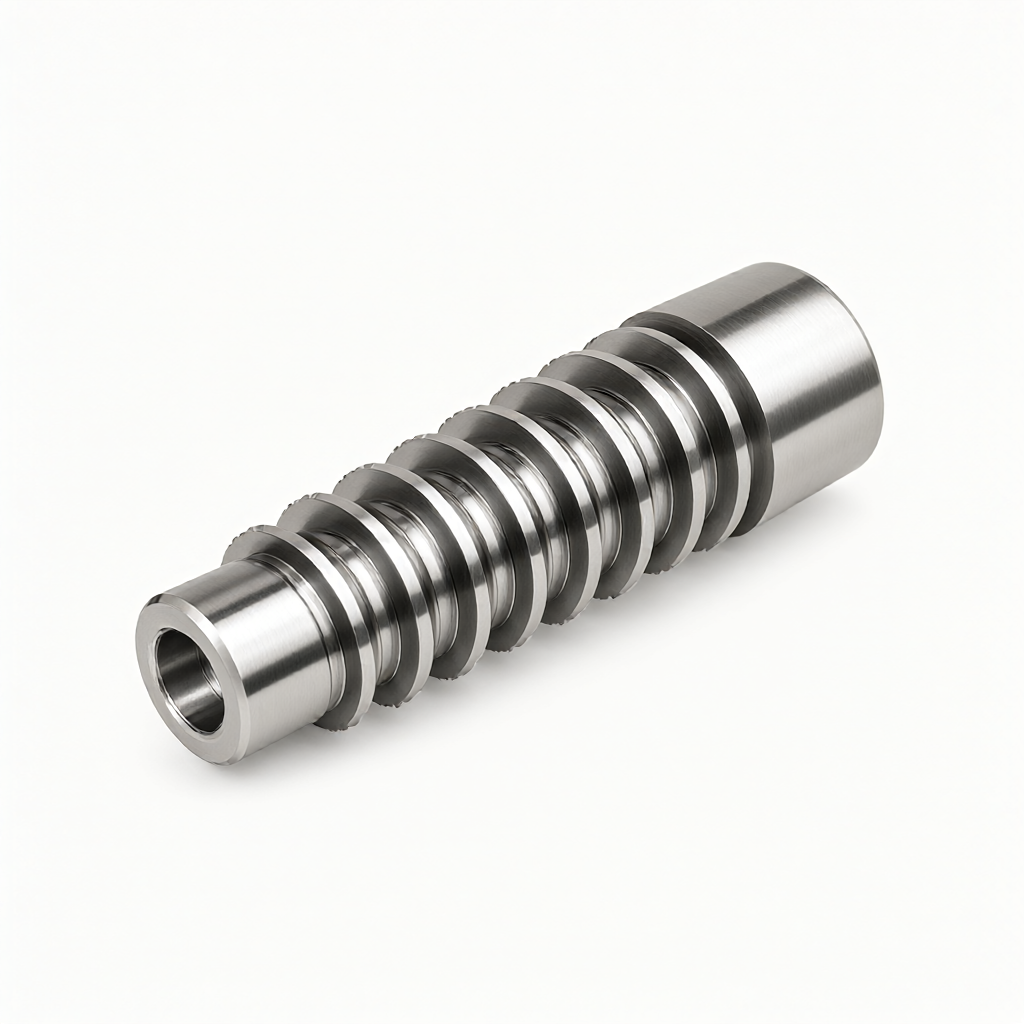
В процессе передачи используются эвольвентные, прямые или наклонные шлицевые канавки, которые используются в автомобильных коробках передач, роботизированных редукторов, шпинделя полупроводникового оборудования и приводных модулях базовых станций связи. При выборе оборудования специалисты по закупкам и инженерам уделяют особое внимание накопленным погрешностям шага между зубцами, шероховатости поверхности и управлению деформацией термической обработки. ShowyMetal предлагает услуги по точной настройке шлиц на базе 3/4/5 оси и специализированных токарных станков с ЧПУ, которые поддерживают алюминиевые, стальные, нержавеющие и латунные материалы, допуски которых могут быть ограничены до ±0,01 мм, а качество поверхности составляет Ra0,4 мкм, что гарантирует последовательность поставки.
Выбор основного процесса обработки шлицев с ЧПУ
В процессе массового производства выбор технологического пути напрямую влияет на скорость и стоимость. Основные процессы подразделяются на фрезерование, шлифование и комбинированное точение/моторное обработка. Диаметр шлица, количество зубьев и размер партии определяются в зависимости от диаметра шлица, количества зубьев и размера партии.
- Многоосевое фрезерование (3/4/5 оси): подходит для шлиц со сложным сечением или паз с угловым смещением. 5-осевая сцепление предотвращает вмешательство инструмента и обеспечивает выравнивание боковых стенок зубьев. Обычно рекомендуется скорость вращения шпинделя 8000-12000 об/мин, скорость подачи 200-500 мм/мин, в зависимости от твердости материала.
- ЧПУ Поворотная/МыслиДля сплошных или получёрных шлиц с короткими валами, при однократном зажиме можно выполнить наружные круги, резьбу, резьбу и резьбу. Для больших партий и требующих высокой концентрации, эффективность работы по сравнению со специальной фрезью.
- шлифовка и полировкаВ качестве вторичной цельной обработки для устранения микродеформаций термообработки и повышения шероховатости зубьев. Для высокопрочных стальных деталей после шлифования обычно требуется денапряжение.
Влияние выбора материалов и термической обработки на точность
В большинстве случаев шлицовые детали отличаются разрывом впадин или точечной резьбой поверхности зубьев, поэтому при выборе материала необходимо учитывать прочность и вязкость. К числу основных марок относятся сталь 4140, 4340 (твердость после регулировки HRC30-40), нержавеющая сталь 17-7PH (прецизионный инструмент) и алюминиевый сплав 7075-T6 (легкий).
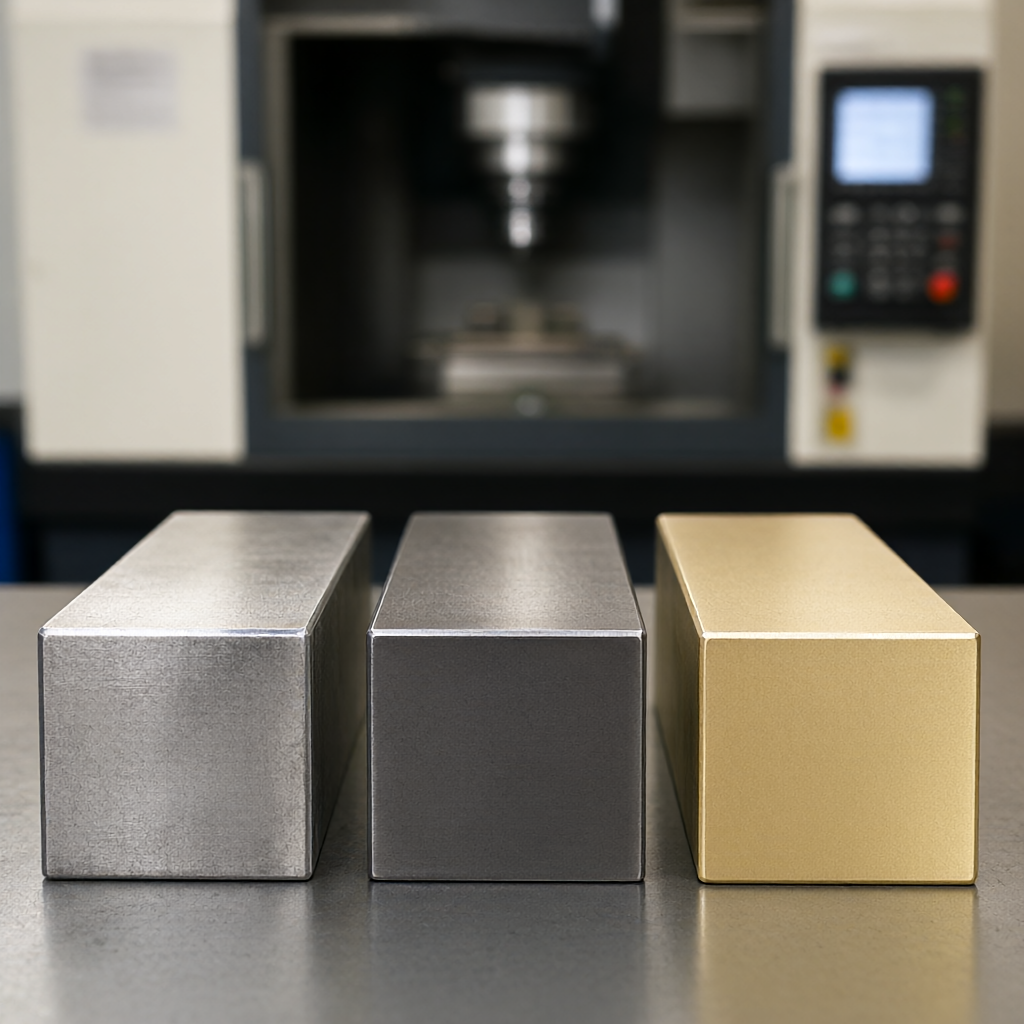
Политика предотвращения деформации термической обработки:Перед обработкой на ЧПУ необходимо резервировать запас шлифования 0,05 - 0,1 мм. Если окончательная твердость термообработки детали превышает HRC50, рекомендуется провести тонкую шлифовальную/толстую фрезеровку после термической обработки. Для шлиц из алюминиевого сплава не требуется термическая обработка, но следует отметить, что толщина слоя пленки после анодирования (обычно 10-20 мкм) занимает внутренний запас размеров, который должен быть компенсирован при проектировании допуска.
Технические показатели точности зубьев и качества поверхности.
Зазор сборки и уровень шума синхронных зазоров напрямую зависят от зубчатой погрешности. В соответствии с обычными промышленными стандартами суммарная погрешность шага зубчатых шлиц 6-го класса точности должна находиться в пределах 0,03 - 0,05 мм. Шероховатость поверхности Ra непосредственно влияет на износостойкость, рекомендуется поверхность зуба Ra ≤0,8 мкм. Для высокоскоростных синхронов или оптических приводов требуется эффект Ra0,4 мкм или уровень зеркала.
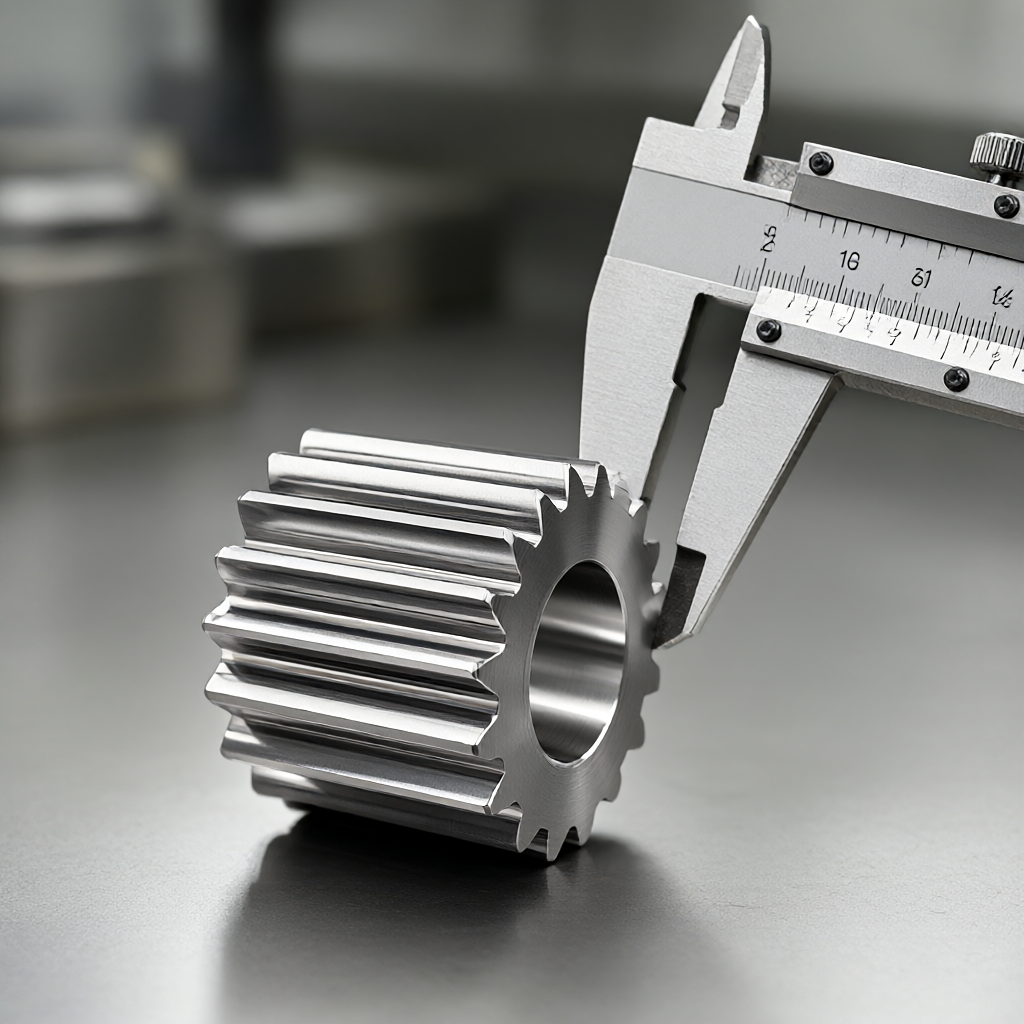
Для контроля, трехкоординатная измерительная машина (CMM) является авторитетным методом проверки формы зуба, но имеет низкую эффективность. Для массового производства рекомендуется использовать специальный стандарт контроля шлиц (Ring/Gauge) для контроля контроля, который осуществляется в сочетании с прибором шероховатости. ShowyMetal выполняет полный контроль размеров перед отгрузкой, сохраняя отчет CMM для отслеживания данных.
Сравнение производительности различных вариантов обработки
Ниже приводится сравнение трех основных технологических решений для стандартных шлицев синхронных шлицев, которые используются при принятии решений о разработке и закупке:
| Технологические решения | Применимые сцены | Сохранение точности. | Характеристики затрат и сроков погашения | Основные ограничения: |
|---|---|---|---|---|
| 5-осевое фрезерование | Склонные шлица, сложные зубы отгиба | Высокая, без погрешности зажима | Длительное время обработки для малых и средних партий | Сложная траектория инструмента, износ инструмента необходимо контролировать |
| Поворотные составные | Прямые шлица с короткими осями, большой объем | Очень высокая, однократное формирование | Высокая эффективность, короткий цикл (15-25 дней массового производства) | Только класс вала, обработка глухих шлицов невозможна |
| Специальные шлицовые фрезы + шлицы | Стальные детали высокой твердости, высокая точность | Очень высокая, шлифованная деформация | Требуется два этапа обработки, более высокая стоимость. | Высокая потребность в технологии шлифования и перегрева |
Основные элементы обеспечения согласованности и контроля качества
В процессе поставки шлицы рекомендуется проводить полный контроль CMM каждые 50 изделий с акцентом на ширину и зазор между верхней и боковой поверхностью. В качестве внешнего вида поверхность шлица может быть легко повреждена, и на этапе последующей обработки необходимо использовать полировку или электролитическую полировку, чтобы избежать царапины и окисления пятен. ShowyMetal обеспечивает гибкое планирование для 72 устройств с ЧПУ в сочетании со стандартизированным процессом обработки поверхности для снижения межпакетных колебаний.
Рекомендации по приземлению объекта от чертежа до поставки
Перед запуском проекта крайне важно предоставить чертежи, содержащие рекомендации DFM. Рекомендуется уточнить следующие детали:
- Выбор базыВ качестве базы позиционирования применяются ось и торцы, во избежание накопления погрешностей от множественных базисных точек.
- Неотмеченные допускиКлючевые поверхности зацепления должны быть маркированы ISO 2768-мА или более строго, использование класса по умолчанию запрещено.
- Заусенцы требования: Рекомендуется фаска на конце зубьев C0.3-C0.5мм, чтобы избежать зацепления кольца синхронизации при сборке.
Для новых проектов можно начать пробную добычу в небольших количествах (5-10 единиц), проверить характеристики зазоров сборки и передачи крутящего момента, прежде чем перейти к массовому производству. Этот поэтапный режим проверки позволяет снизить риск массового производства.
Как определить минимальный объем заказа шлицевых деталей?
В зависимости от сложности процесса. Минимальный заказ для простых токарных деталей обычно составляет 1 штука, а для сложных 5-осевых фрезеровочных деталей рекомендуется 50-100 штук из-за высокой стоимости инструмента, чтобы разделить затраты на открытие и программирование.
Как компенсируются размеры шлицев после термической обработки?
При программировании CAM необходимо резервировать запас шлифования (обычно в направлении диаметра 0,08 - 0,12 мм). Для прямого фрезерования без шлифования необходимо компенсировать траекторию инструмента обратно на основе измеренного коэффициента деформации партии материала, что повышает риск.
Увеличивается ли ширина зубьев после анодирования шлицов из алюминия?
Да. анодированный слой мембраны растет на поверхности подложки в двух направлениях, около 50% занимают внутренние размеры. При проектировании следует учитывать толщину мембраны (например, слой мембраны 15мкм занимает около 0015мм ширины интервала), в таблице допусков указать требования к размерам после окисления.
Можно ли предоставлять отчеты о CMM для шлицев?
Да. ShouyMetal поддерживает отчеты по исходным данным CMM с ключевыми размерами (шаг зуба, толщина зуба, точность окружности), что упрощает проверку сборки и управление файлами.
Включает ли срок обработки поверхности?
Включено. Период серийного производства в 15-25 дней, указанный в предложении, охватывает полный цикл обработки с ЧПУ, термической обработки (при необходимости), обработки поверхности (анодирование/гальванизация) и окончательной полной упаковки.
Выводы и дальнейшие шаги
Для обработки шлицев с ЧПУ требуется сочетание точности зубчатых зубчатых поверхностей и затрат на их обработку. Для обеспечения надежности зацепленных деталей можно использовать рациональный выбор технологического пути (например, обработка или 5-осевое фрезерование) и тщательная компенсация термической обработки. Если ваш проект включает прецизионные компоненты, рекомендуется отправить нашим инженерам чертежи, содержащие марки материала, твердость термической обработки и ключевые допуски.



