





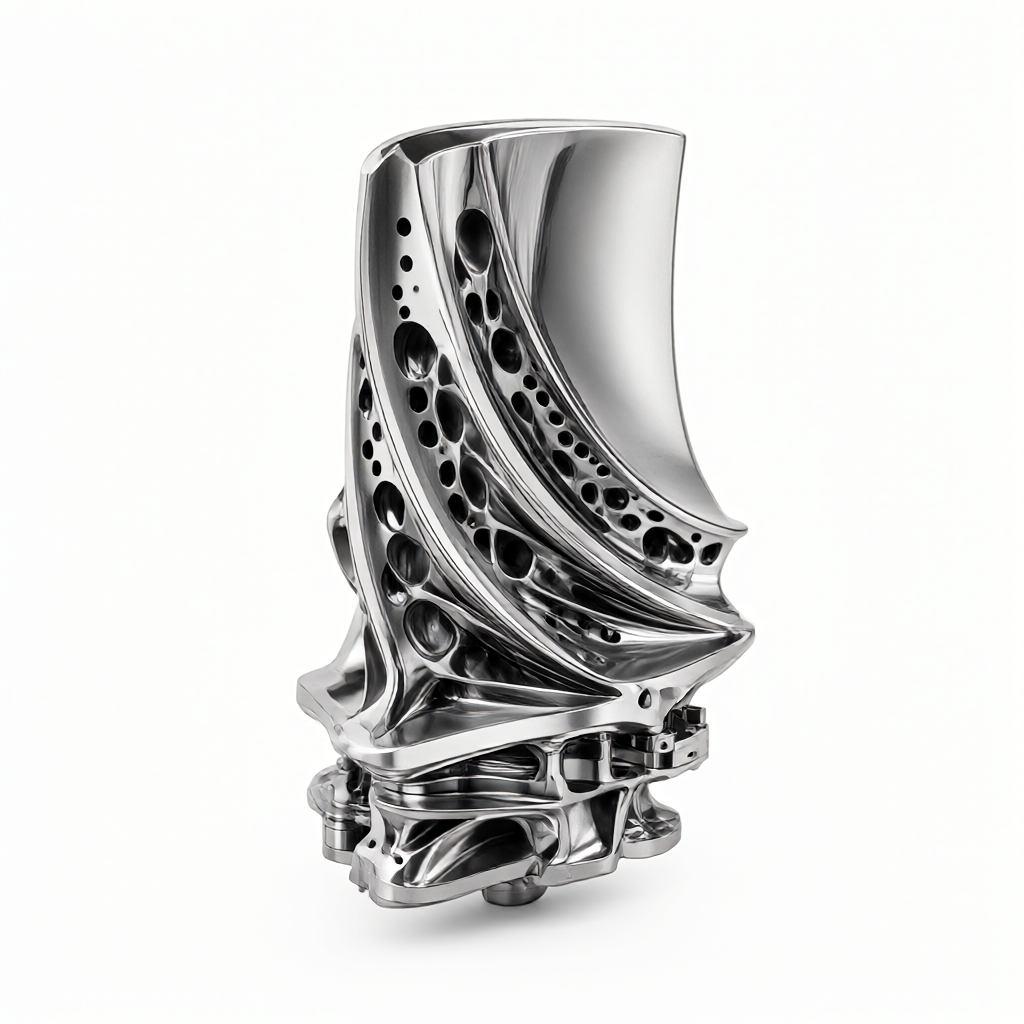
Текущее состояние резания и основные трудности теплового сплава газотурбинных лопастей
Листоки газовой турбины, как основные компоненты горячего конца, долгое время находятся в жесткой эксплуатационной обстановке при высокой температуре, высоком давлении и высокой скорости вращения, предъявляют высокие требования к пятиосной обработке с ЧПУ. Эти лопатки в основном зависят от высокотемпературных сплавов на основе никеля Изготовленные из титановых сплавов, такие как Inconel 718, Inconel 706 или Inconel 706. Эти материалы обладают характерными свойствами «затвердетельности», высокой твердостью при комнатной температуре и низкой теплопроводностью, что приводит к концентрации тепла в области резания и быстрому износу инструмента и тепловой деформации поверхности изделия. В сценариях пакетной настройки, как преодолеть ограничения материалов с помощью оптимизации процесса и достичь двойного соответствия высокой чистоты и точности размеров, является основной проблемой, которую необходимо решить в инженерном стыке.
Анализ характеристик резания высокотемпературных сплавов на основе никеля
Высокотемпературные сплавы на основе никеля имеют высокий предел текучести при комнатной температуре и высокий коэффициент отверждения при обработке. Например, Inconel 718 имеет прочность на растяжение от 1100 до 1200 МПа и очень высокую теплоту резания. Низкая теплопроводность материалов во время фрезерования или точения При этом теплота трения не теряется вовремя, концентрируется на ножях, что приводит к увеличению химического износа. Сложные аэродинамические поверхности лопастей (например, крутящие деформации) требуют высокой геометрической точности инструмента, а вибрация (флаттер) в процессе обработки может вызвать остаточное напряжение в тонкостенной области, влияя на конечное динамическое равновесие лопастей. Поэтому выбор параметров резания не может зависеть исключительно от эмпирических значений, необходимо динамически регулировать в связи с состоянием микроткани материала (например, зернистой после обработки твердых растворов).
Выбор инструмента и механизм износа
Для обработки высокотемпературных сплавов используются твердосплавные или керамические инструменты с покрытием из композитных покрытий TiAlN, AlTiN или ZrN для снижения коэффициента трения и повышения термической стабильности. Режим износа в большинстве случаев представляет собой сочетание адгезированного износа и диффузного износа. При серийном производстве колебания срока службы инструмента напрямую влияют на последовательность в серийном производстве, а также требуют строгой модели управления сроком службы инструмента и компенсации в реальном времени с помощью онлайн-системы измерения длины.
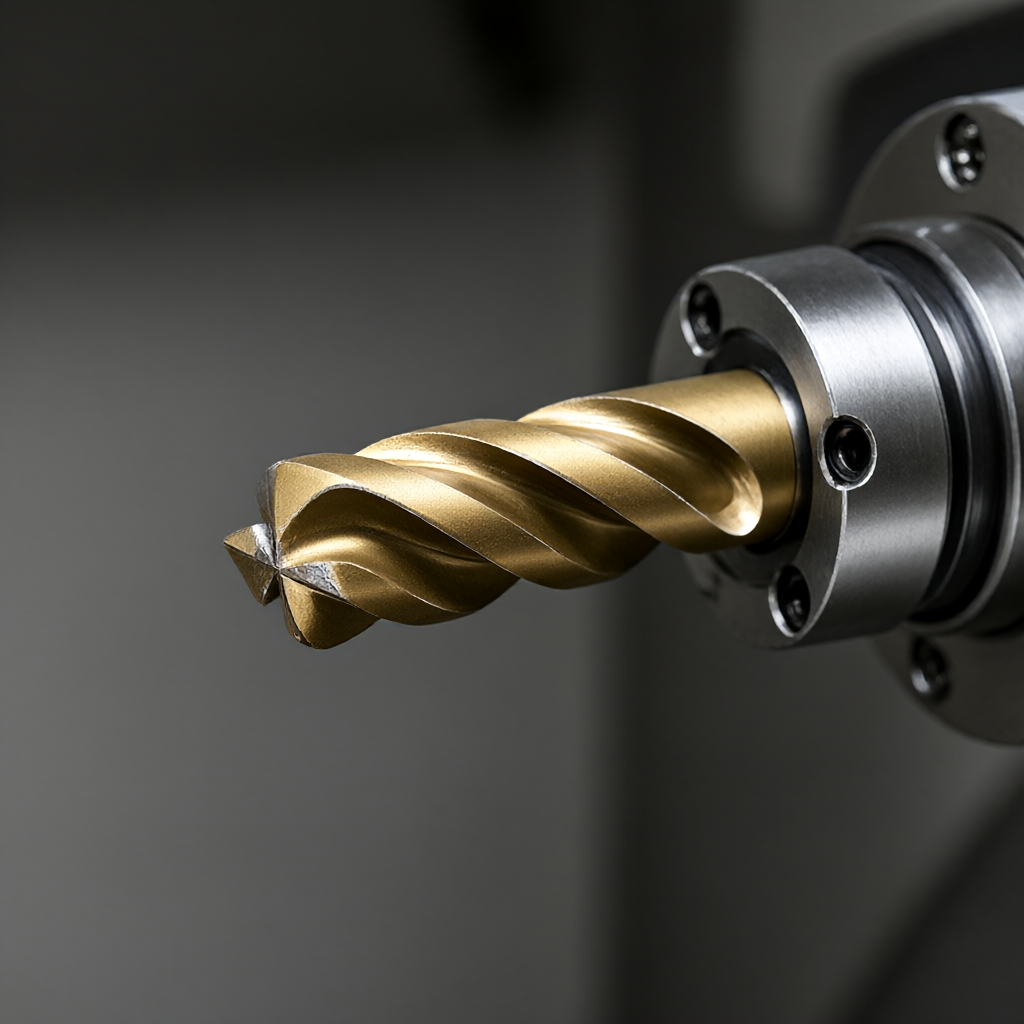
Стратегия оптимизации 5-осевого пути обработки
При обработке лопастей газотурбинных лопастей используются различные формы поперечного сечения. При этом применяется метод «боковой фрезерования» или «наклонной фрезерования», что позволяет значительно улучшить качество поверхности. При планировании маршрута обычно применяется стратегия «плоского фрезерования», которая направлена на внутреннюю часть материала, что снижает эффект эффекта резьбы. Для тонкостенных характеристик, таких как всасывающая и выхлопная кромка лопастей (толщина стенки обычно менее 2 мм), требуется многоступенчатая обработка с глубоким контролем, чтобы избежать деформации или резкости, вызванных локальными изменениями силы резания.
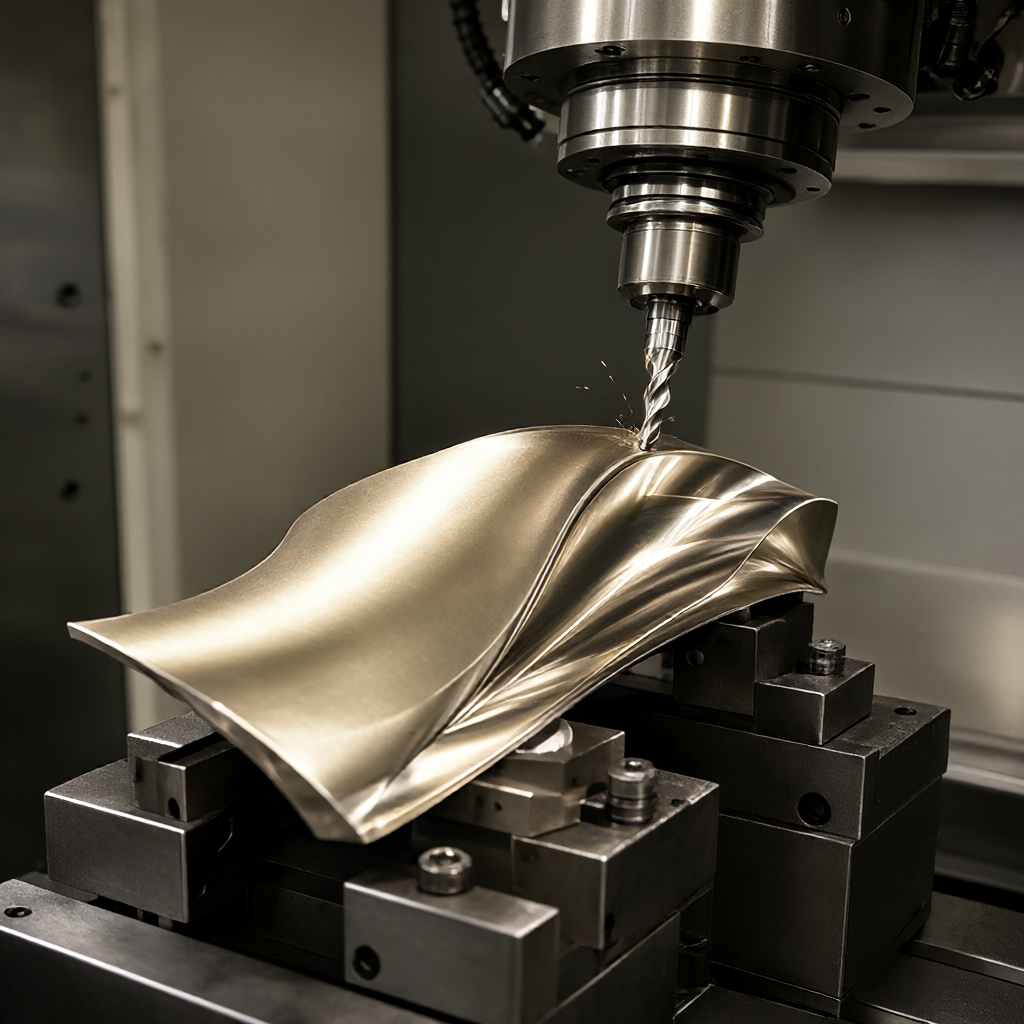
Конфигурация угла заднего и наклона стороны
При обработке передних и задних краев лопастей крайне важно задать заднее и боковое наклонение вала. Обычно рекомендуется установить угол наклона заднего и бокового вала в пределах от 5° до 15°, чтобы оптимизировать контакт инструмента с заготовкой. Наклонение боковой стороны регулируется динамически в соответствии с углом хорды и кручения лопастей, чтобы обеспечить достаточную опору инструмента в тонкостенной области и уменьшить размер инструмента. Для таких предприятий, как ShowyMetal, с 5-осевой обработкой, расширенные возможности моделирования в программном обеспечении CAM позволяют предварительно интерферометризировать инструмент и избежать столкновения инструмента с приспособлением.
Сравнение параметров резания: различия между процессами фрезерования и точения
Хотя основная часть лопастей обычно используется для фрезерования по пяти осям, некоторые области ступиц, платформы или муфты могут быть обработаны с помощью ЧПУ или ручной обработки. Различные способы обработки соответствуют самым разным параметрам. В следующей таблице сравниваются характеристики двух основных схем обработки лопастей из высокотемпературных сплавов:
| Сравнительные измерения | 5-осевое фрезерование | Точение с ЧПУ (включая промывку) |
|---|---|---|
| Применимые места | Отдыхательные кромки лопастей, формы, корневые шипы | ступица, место соединения валопровода, некрутящая конструкция |
| Скорость резания | 100 - 200 м/мин (жесткий инструмент) | 150 - 300 м/мин (нож CBN) |
| Скорость подачи | 0.05-0,2 мм/rev | 0.08-0,3 мм/rev |
| Управление валом ножей | Динамический наклон для сохранения бокового фрезерования | Фиксированная осевая или радиальная |
| Шероховатость поверхности | Ra 0,8 - 1,6 мкм (фрезерование) | Ra 0,4 - 0,8 мкм (тележка) |
| Недостатки | Гибкость для обработки сложных поверхностей; высокая стоимость и сложность программирования | Высокая эффективность, подходит для вращающихся тел; ограничена формой и не может обрабатывать характеристики кручения |
Как видно из таблицы, пятиосевая фрезеровка имеет преимущество в управлении формой, особенно тонкостенными и крутыми лопастями, а токарная обработка лучше подходит для обработки материала и подходит для обработки в неплотных областях переднего края лопастей. В реальном производстве используется метод «композитного фрезерования», при котором большая часть припуска удаляется с помощью токарной обработки, а затем с помощью пятиосевой фрезеровки, что позволяет достичь баланса эффективности и точности.
Контроль износа инструмента и онлайн-контроль
Износ инструмента является необратимым процессом при резке высокотемпературных сплавов. Для обеспечения единообразия в партии необходимо ввести механизм контроля мощности шпинделя, который позволяет прогнозировать состояние износа инструмента путем анализа динамики роста мощности резания в реальном времени. Система автоматически выдает сигнал тревоги и требует обязательной замены ножа после завершения обработки лопастей. Для высокоточных станков с ЧПУ, таких как ShowyMetal, используются трикоординатные измерительные устройства (CMM) и оптические измерительные устройства. CMM используется для обнаружения разности поверхностей и размеров шипа, а шероховатость-для оценки степени шероховатости поверхности Ra 0,8 мкм или выше. Данные обнаружения должны храниться для анализа пропускной способности процесса (Cpk) для обеспечения стабильности между пакетами.
Нормы снятия напряжения и окончательной приемки
При обработке лопастей вводится остаточное напряжение растяжения, высокотемпературные сплавы очень чувствительны к этому, что приводит к образованию трещин с низкой усталостной нагрузкой в последующих работах. Поэтому после завершения пятиосевой обработки с ЧПУ необходимо пройти термическую обработку для снятия напряжения В процессе приемки не только размер чертежа, но и качество поверхности. ShowyMetal подчеркивает качество внешнего вида, что требует отсутствия царапин, отсутствия следов и высокой шероховатости на поверхности лопастей. Это означает, что на каждом этапе от грубой обработки до тонкой обработки необходимо строго контролировать параметры резания, чтобы избежать приличия. При закупке технологий, предоставление поставщиком полного отчета о проверке, который включает доказательства размера, шероховатости и снятия напряжения, является ключевым критерием для определения способности процесса. Выбор производителя с проверенными возможностями контроля и коррекции позволяет значительно снизить риск проекта.
Каким образом можно обеспечить эффективный спрос на переработку для поставщиков?
Вопрос: Что еще требуется для обработки газотурбинных лопаток, кроме чертежей?
О. В дополнение к полной модели САПР и 2D чертежам рекомендуется указать конкретную марку материала и состояние термической обработки (например, срок уплотнения), а также требования к качеству ключевых участков (например, стандарты дефектоскопии). Для тонкостенных зон рекомендуется указать зоны риска трещины, которые требуют более тщательного контроля.
Как различные состояния твердости влияют на обработку?
Вопрос: Жесткость материала отличается, нужно ли существенно регулировать параметры резания?
Ответ: Да. Высокая температурная сплава сильно различается в мягком и горячем состоянии. Обычно поставщик рекомендует концентрацию жидкости и скорость вращения в зависимости от марки материала. Для твердых материалов рекомендуется использовать керамические инструменты CBN, а для мягких-твердосплавы с покрытием с соответствующим снижением подачи.
Как обеспечить динамическое равновесие лопастей?
Вопрос: Массовое производство лопастей, как обеспечить последовательность движения?
Ответ: Динамическое равновесие зависит от равномерного распределения массы лопастей. Это требует, чтобы поставщики строго контролировали запас режущей обработки и денапряжения для устранения деформации. Также рекомендуется потребовать от поставщиков предоставить первичные отчеты и данные по весу/динамическому балансу партии, чтобы обеспечить соответствие Cpk.
Какие существуют средства контроля затрат на пятиосевую обработку?
Вопрос: высокая стоимость обработки пяти осей, как оптимизировать соотношение цены и производительности?
О. Сокращение рабочего времени может быть достигнуто за счет оптимизации пути обработки станков, а также за счет замены некоторых областей фрезерования «композитной». Кроме того, правильный выбор инструмента позволяет сократить частоту смены инструмента. Заказчики должны провести проверку качества DFM с поставщиками, чтобы исключить сложные структурные особенности на этапе проектирования.
Типичные причины некачественной поверхности?
Вопрос: Почему на поверхности лопастей часто наблюдается бурление или превышение шероховатости?
Ответ: Типичные причины включают в себя: износ инструмента без своевременной замены, отсутствие охлаждения шпинделя, термическую деформацию, а также неправильное наклонение оси, приводящее к «резьбе ножка». Поставщик должен предоставить отчет о проверке устройства шероховатости и описание используемого метода охлаждения (например, микросмазка MQL или внутреннее охлаждение под высоким давлением).
Резюме
Для инженеров и сотрудников по закупкам важно выбрать партнера, который имеет богатый опыт обработки высокотемпературных сплавов, совершенную систему контроля и качество внешнего вида. Если вы столкнулись с проблемой индивидуальной обработки лопастей из высокотемпературных сплавов, отправьте подробные чертежи и технические спецификации, и мы предоставим услуги по профессиональной оценке процесса и ценообразованию.



