





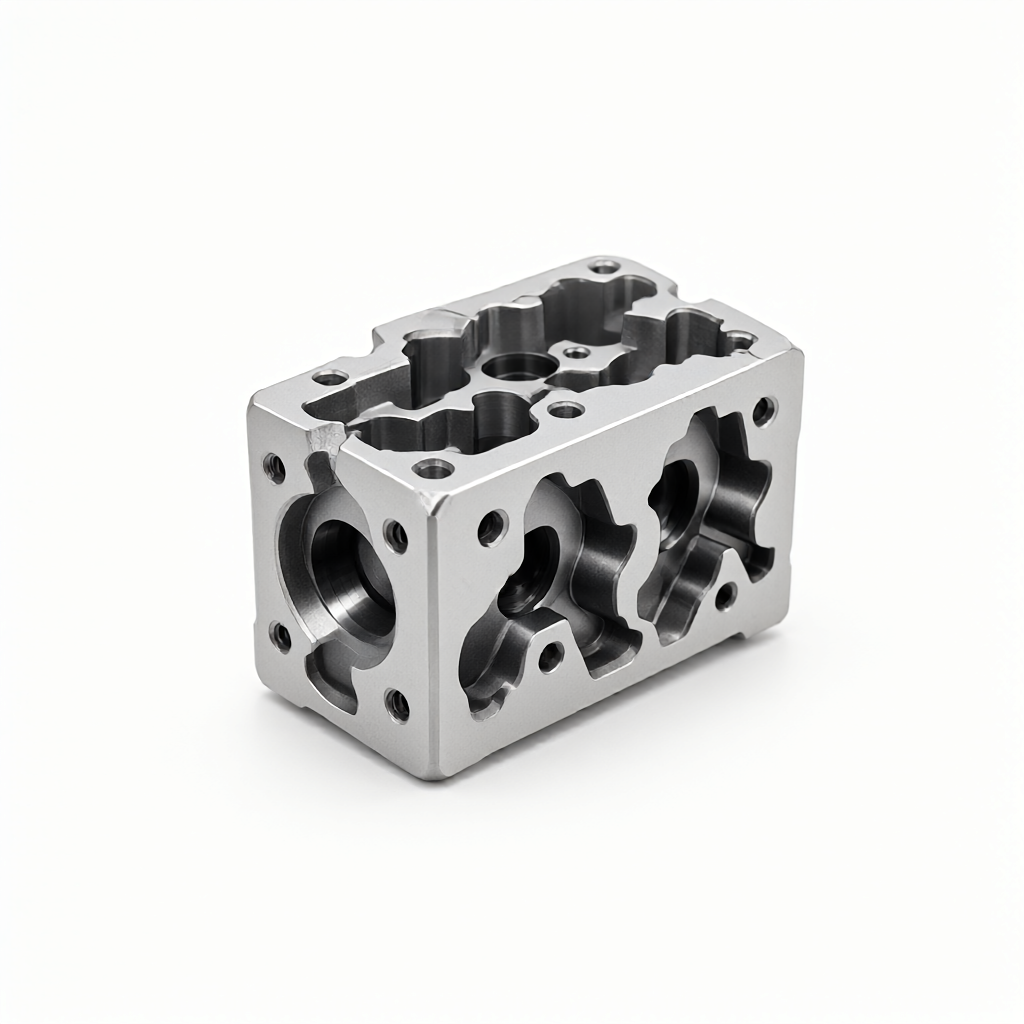
Основные трудности блока гидравлического клапана обработки с ЧПУ и логика последовательности обработки
В случае с гидравлическим клапаном с ЧПУ, последовательность обработки сложных отверстий непосредственно определяет качество поверхности детали. Инженеры по закупке часто игнорируют риск вмешательства инструмента или недостаточную жесткость, что приводит к сбоям или повторной обработке блока. Основная проблема заключается в том, как спланировать стабильную, повторяемую и отвечающую требованиям сборки траекторию резания при наличии многонаправленных, глубоких и пересекающихся отверстий.
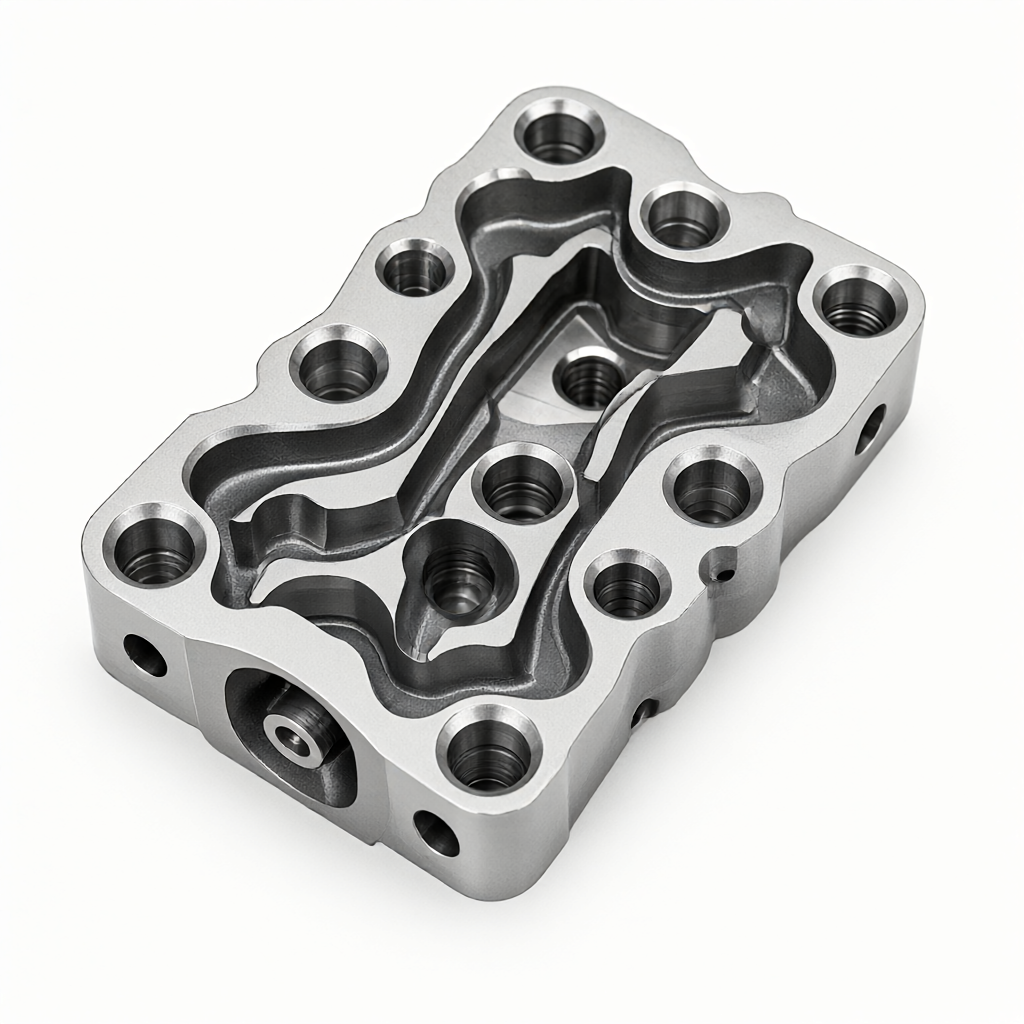
Гидравлические блоки клапанов обычно изготавливаются из высокопрочных легированных сталей (например, 42CrMo или 30CrMo) или нержавеющей стали (316L) с высокой твердостью до HRC 30-40. Такие материалы резают, имеют низкое теплоотвод и внутреннюю структуру часто содержат несколько наклонных, пересекающихся и глухих отверстий, которые не параллельны основной системе координат. При неправильном планировании последовательности обработки возможны следующие режимы отказа:
- Вмешательство ножейЗадний инструмент сталкивается с обработанной поверхностью, что приводит к повреждению инструмента или поцарапанию поверхности детали.
- Нож и деформация: Большая длина стрелы приводит к недостаточной жесткости стержня, вызывает явление «развязка ножа», отклонение диаметра превышает стандарт ±0,01мм.
- Концентрация остаточных напряжений: обратная операция после очистки приводит к неравномерному высвобождению напряжений внутри заготовки, а после термической обработки размеры дрейфуют.
Таким образом, научное планирование последовательности обработки-это не только умение программировать, но и инженерная основа для обеспечения последовательности в пакетах. При оценке возможностей поставщика технологии необходимо сосредоточиться на том, обладает ли он способностью аналоговой проверки на основе пятиосевой привязки, а также на том, сможет ли он предоставить первый отчет о трехкоординатной системе и шероховатости поверхности.
Ограничения свойств материала для технологического окна
Выбор материала для гидравлического блока напрямую влияет на параметры резания и порядок обработки. Сталь CrMo имеет высокую прочность, но имеет тенденцию к твердому отверждению. При низкой скорости резания или большой подаче поверхность быстро затвердевает, что затрудняет последующую очистку. Рекомендуется применять стратегию большой и средней скорости вращения, при тонкой обработке увеличивается скорость вращения и уменьшается подача, чтобы уменьшить пластическую деформация.
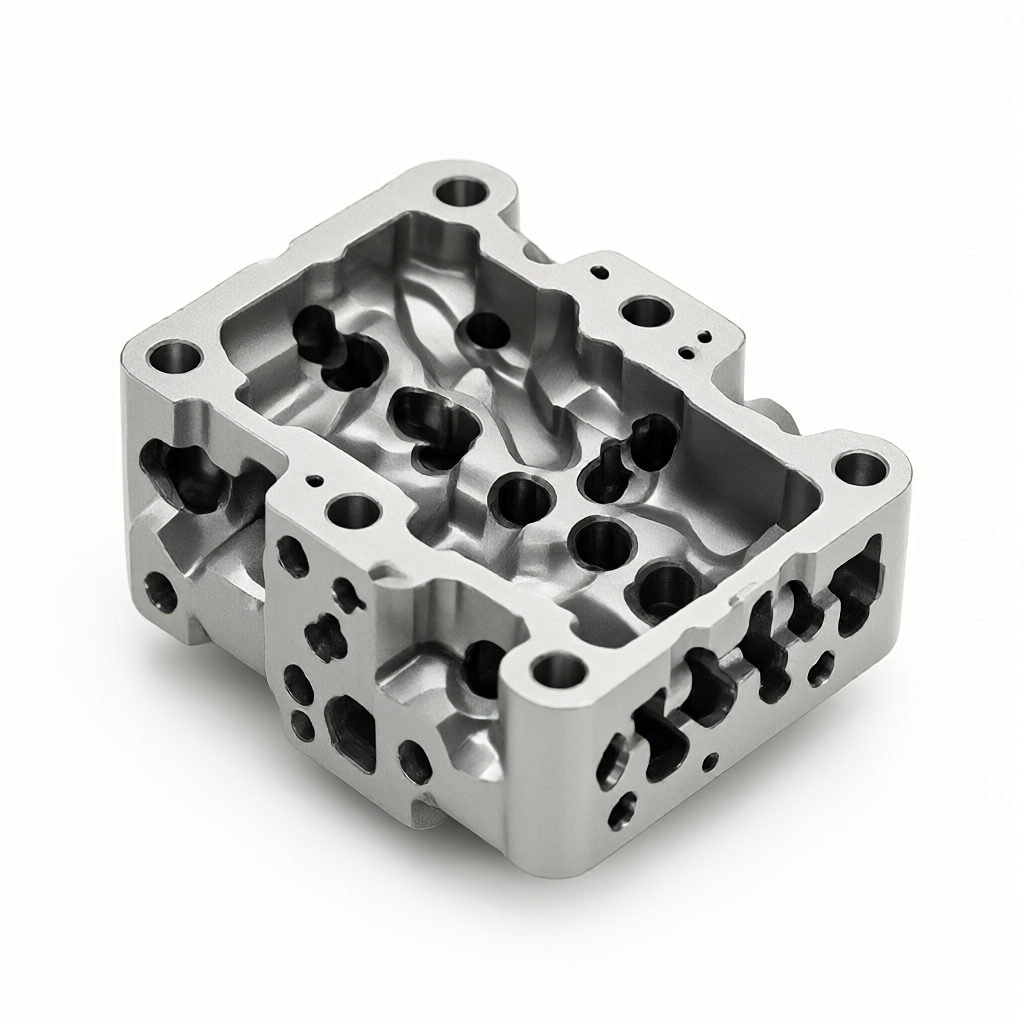
Нержавеющая сталь 316L имеет коэффициент теплопроводности только 1/3 углеродистой стали. Высокая температура в области резания приводит к отслаиванию покрытия инструмента. При обработке по пяти осям, из-за частого изменения угла, ударная нагрузка при повторном впрыске инструмента велика, необходимо использовать отношение длины кромки (L/D 0,8), нужно регулировать угол затяжки или сократить длину вытяжки инструмента.
Технические закупки При рассмотрении предложений поставщика следует запросить скриншоты отчета моделирования и данные жестких расчетов инструмента, которые являются ключевым доказательством его технических возможностей, а не только по формату чертежа.
Стандарты приемки и устранение распространенных дефектов
Приемка гидравлических клапанов включает не только измерение размеров, но и измерение качества поверхности и функции. Типичные дефекты и способы их устранения следующие:
Небольшие отклонения размеров
ЯвлениеОтклонение положения пересечения отверстия> 0,05мм.
Причина.: Деформация зажима или тепловое расширение сжатия не компенсируются.
Избегать:: использование многоточечного гибкого зажима для распределения зажимной силы; температура окружающей среды при обработке регулируется на уровне 20±2 °С или измерение температурной компенсации.
Поцарапины поверхности
ЯвленияНа внутренней стене имеются продольные или спиральные царапины.
Причина.:: режущая вибрация или микрообрушение инструмента.
ИзбегатьОптимизировать отношение подачи во избежание резонансной частоты; периодически проверять износ инструмента, устанавливать количество обязательных замен инструмента; обеспечивать достаточный расход охлаждающей жидкости (>80 л/мин) для удаления тепла.
Утечка уплотнительной поверхности
ЯвлениеПлоскость> 0,01мм, приводит к неисправности уплотнения прокладки.
ИзбегатьДля проверки плоскостности используется лазерный интерферометр или высокоточный горизонтальный прибор; после тонкой обработки избегайте повторной загрузки, используются специальные мягкие когти или вакуумные присоски для окончательной обработки.
FAQ: 5-осевая обработка гидравлических клапанов
Каков минимальный предел диаметра пятиосевого блока гидравлического клапана с ЧПУ?
Обычное пятиосевое фрезерование обеспечивает стабилизацию отверстия с минимальным диаметром 3 мм в зависимости от жесткости инструмента. Для обработки с более малой диафрагмой (например, менее 2 мм) рекомендуется использовать специальные буровые центры или лазерное сверление, а также фрезы со сверхкороткими кромками на пятиосных станках, но стоимость значительно выше.
42 Стальные гидравлические клапаны CrMo должны быть подвергнуты термообработке перед обработкой?
Да. 42CrMo требует высокой прочности и прочности и часто требует повторного резания в диапазоне от настройки до HRC 28-32. Нетермическая обработка заготовки имеет большое сопротивление резанию и низкая стабильность размеров конечной детали.
Как проверить, что производительность по пяти осям у поставщика реальна?
Необходим первый отчет измерений с тремя координатами (CMM), измеренные значения шероховатости поверхности и снимок моделирования траектории инструмента. Кроме того, вы можете узнать, имеет ли инструмент функцию интерактивной компенсации и может ли он автоматически корректировать износ инструмента при обработке с помощью головки.
Как обеспечивается взаимозаменяемость гидравлических клапанов при серийном производстве?
Ключевое значение имеет последовательность зажимов и точность повторного позиционирования станка. Обычные производители должны использовать специальные приспособления и контролировать индекс процессорной способности ключевых размеров (Cpk> 1,33) с помощью SPC (управление статистическим процессом), чтобы обеспечить контроль колебаний размеров в пределах ±0005 мм в партии.
Включает ли обработку поверхности после завершения обработки?
Гидравлические блоки клапанов обычно не требуют дополнительной обработки поверхности, но внутренние питатели подвергаются электролитической полировке или травлению и пассивации для удаления окалированной кожи и повышения коррозионной стойкости. При наличии требований к внешнему виду наружная поверхность может быть подвергнута анодированию или напылению, но необходимо учитывать влияние покрытия на размер. Толщина покрытия должна быть зарезервирована в допуске.
Вывод: от чертежей до серийного инженерного мышления
Для специалистов по закупкам и разработкам выбор партнера с полной технологической цепочкой и контролем качества, а также его «стабильность». Это означает, что он имеет более высокую ценность. Если у вас есть сложные гидравлические клапаны или аналогичные прецизионные конструкции, пожалуйста, предоставьте чертежи для оценки технической осуществимости и быстрого предложения.



