





При тонком фрезеровании с ЧПУ в глубоких полостях, при котором происходит резьба, недобор стружки и износ инструмента являются двумя основными болевыми точками, которые ограничивают стабильность размеров и качество поверхности. При глубине обработки более 50 мм и диаметра менее 15 мм накопление стружки может вызвать вторичное резание и аномальный износ инструмента.ЧПУ фрезерование глубоких полостейЭто трудная задача, анализ стратегии удаления стружки и логики компенсации инструмента, чтобы предоставить инженерам и закупкам справочную информацию по технологии с возможностью приземления.
Механизм отказа обработки глубокой полости и стратегия удаления стружки
Фрезерование глубоких полостей относится к сценариям обработки Aspect Ratio. Когда отношение длины инструмента к диаметру превышает 6:1, боковая сила главной оси вызывает сильную вибрацию инструмента, а стружка не может быть легко выведена из узкой полости, что приводит к образованию «расщепления».
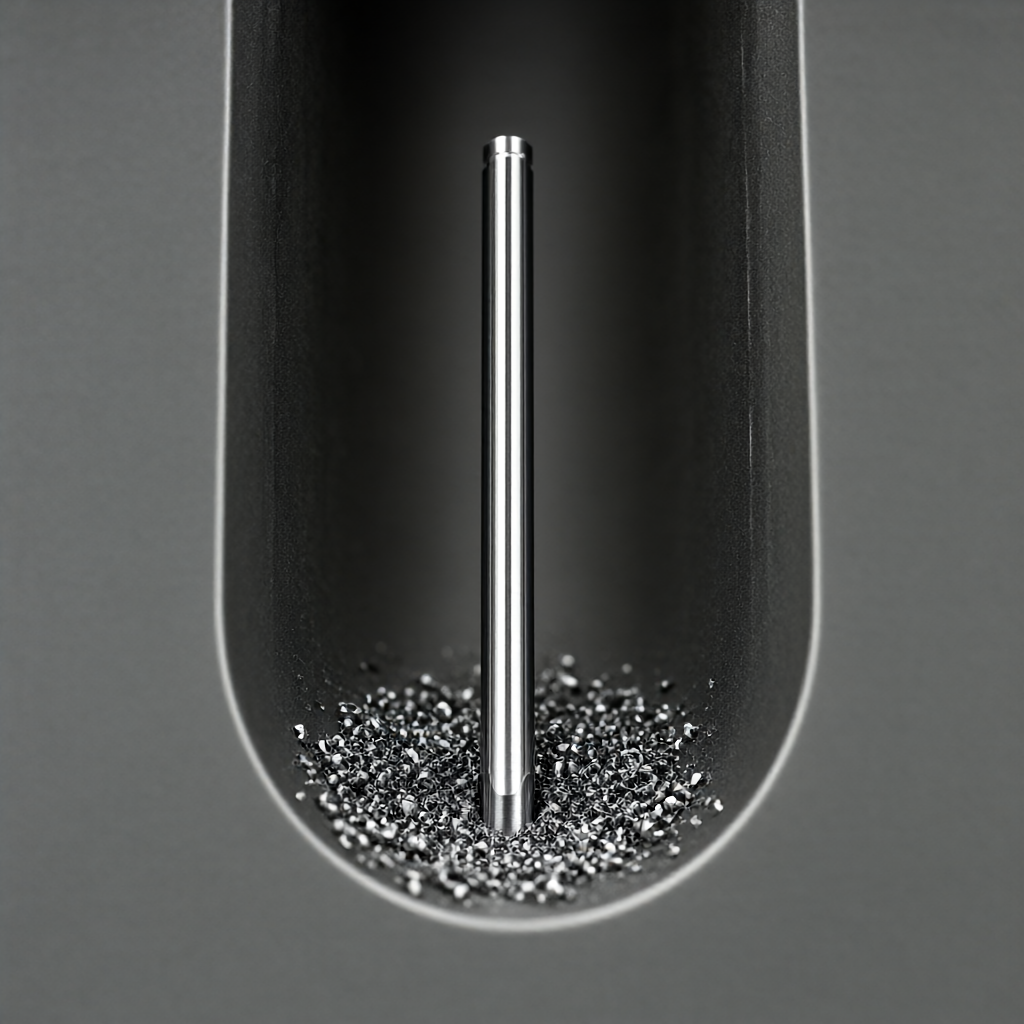
- Эффект вторичного резанияНевыделенная стружка снова попадает в область резания, что приводит к обрушению лезвия инструмента, царапины на поверхности заготовки, очень плохие размеры.
- Отключение охлаждения: накопление стружки препятствует доступу режущей жидкости в зону резания, локальное повышение температуры вызывает тепловую деформацию заготовки, влияет на конечный допуск.
Для решения этих проблем требуется стратегия упреждающего удаления стружки. ПриоритетМикросмазка высокого напряжения (MQL)ИлиПринудительное охлаждениеПовысить давление режущей жидкости до 70-100 бар, направить в зону контакта инструмента и заготовки, используя поток жидкости, чтобы вывести стружку из полости. Для таких легко адгезивных материалов, как алюминий, титан и т. д., необходимо работать с масляной режущей жидкостью, чтобы препятствовать сцеплению стружки.
Параметры компенсации инструмента и планирование подачи
Компенсация инструмента-это не просто численная коррекция, а динамическая настройка для сцен глубокого полотна. В программном обеспечении CAM необходимо оптимизировать следующие параметры:
| Элемент параметров | Обработка глубоких полостей (глубина)<30mm) | Глубокая обработка полости (глубина> 50 мм) | Техническая основа |
|---|---|---|---|
| Скорость вращения шпинделя | 12000 - 16000 об/мин | Снижение до 8000 - 12000 об/мин | Снижение скорости вращения для уменьшения боковой силы инструмента и подавления вибрации |
| Подача на оборот | 0,1 - 0,15 мм/rev | Подъем до 0,2 - 0,35 мм/rev | Увеличение толщины стружки и повышение плавности стружки для предотвращения «стирания» |
| Держатель держатель | Стандартный упругий патрон | Термоусадочный | Повысить жесткость хвостовика и исключить изгиб изгиба при вытяжке ножа |
| Способ охлаждения | Обычное орошение охлаждение | Направленный впрыск высокого давления (> 70 бар) | Принудительное удаление кромок из полости для предотвращения повторного резания |
При планировании пути подачи следует избегать традиционных горизонтальных спиральных скачков. Для нижней части глубоких полостей рекомендуется применятьЛегкий путь (Smooth Path)илиСтратегия ходьбы рыбыПозволяет инструменту удалить стружку с помощью пустого резания перед перерезанием. В то же время включите модуль оптимизации стружки программного обеспечения CAM, автоматически увеличив действие отвода инструмента на углу глубокой полости, чтобы оставить место для отгрузки кромок.
Влияние характеристик материала на стружку и компенсацию
Алюминиевая сталь (например, 6061-T6) обладает высокой пластичностью, легко склеиваемый нож создает «ому», должен быть связан с жидкостью режущего раствора с хлором или присадкой. титановый сплав (TC4) отличается низкой теплопроводностью, высокой концентрацией температуры в области резания, необходимо уменьшить подачу и усилить охлаждение. Нержавеющая сталь (304/316) отличается высокой вязкостью и вязкостью, стружка имеет полосный шнур, легко намотать инструмент с большой стружкой и включить охлаждение высокого давления.
Для инженерных пластмасс (например, PEEK, PEI), при резании легко образуется адгезия расплавления, не следует использовать водяную струю высокого давления, а следует применять сухой режущий резание или газожидкостный смешение продувки во избежание появления серебряной резки на пластиковой поверхности.
При выборе инструмента, обработка глубоких полостей в первую очередьУкругление (Small Edge Radius).Инструмент, передний угол должен быть в пределах 20°-30° для уменьшения силы резания и облегчения вращения стружки. При использовании твердосплавных инструментов рекомендуется пассивировать кромки (например, 15-20 мкм), чтобы повысить устойчивость инструмента к обрушению при повторном резании.
Нормы контроля и приемки допусков обработки глубокой полости.
Стабильность размеров при обработке глубоких полостей зависит не только от станка, но и от технологического замкнутого контура. При глубине более 50 мм необходимо учитывать влияние жесткости инструмента на Z-размеры. Рекомендуется при программировании резервировать запас 0,05 - 0,1 мм.Полутонкая фрезеровкаУстранение концентрации напряжения и повторное использованиеТочный фрезерование(Глубина обрезки< 0.1mm)达到最终公差。
- Допуски размеров: Обычная глубокая полость алюминиевого сплава может достигать ±0,02 мм; рекомендуется контролировать глубину полости титана и нержавеющей стали на ±0,05 мм, если требуется ±0,01 мм, необходимо добавить слесарь или применять послешлифовальную обработку.
- Шероховатость поверхностиБлагодаря оптимизации подачи и соответствию скорости вращения, после тонкого фрезерования нижняя поверхность Ra 0,8 - 1,6 мкм; если Ra 0,4 мкм, требуется дополнительная процедура тонкой шлифовки или химической полировки.
При приемке необходимо использовать трикоординатную измерительную машину (CMM) для полного измерения глубины полости, положения отверстий и плоскости основания. Для глухих глухих отверстий необходимо проверить наличие эффекта раструбного отверстия или микротрещины боковой стенки. Внешний осмотр должен быть сосредоточен на обнаружении царапин, чтобы обеспечить, чтобы чистота поверхности соответствовала требованиям качества внешнего вида.
Вопросы и ответы (FAQ)
Как избежать обрыва инструмента при фрезеровании глубоких полостей с ЧПУ?
Для снижения скорости вращения шпинделя и увеличения подачи в оборот используются инструменты с большим передним углом и с помощью микрокромок. Повышайте жесткость в сочетании с термоусадочными хвостовиками, чтобы обеспечить плавный выход стружки и предотвратить удары при повторном резке.
Какое давление охлаждения требуется для глубокой обработки полости?
Для полостей глубиной более 50 мм, давление резающей жидкости рекомендуется установить в диапазоне 70-100 бар, и инжектор должен быть направлен на отверстие кромки инструмента, с помощью потока жидкости можно принудительно выталкивать стружку из зоны обработки.
Что делать, если при обработке глубоких полостей из нержавеющей стали возникают трудности?
Используйте большие стружки и инструменты с большим передним углом для снижения скорости резания. Используйте режущую жидкость с очень высоким давлением и охлаждение высокого давления, чтобы предотвратить натягивание ленточных стружков в хвостовик и обеспечить непрерывную стабильность обработки.
Как нижняя сторона глубокой полости обеспечивает точность ±0,01 мм?
Обычная точность поверхности глубокой полости фрезерования с ЧПУ составляет около ±0,02 мм. При необходимости ±0,01 мм необходимо применять двухэтапный процесс полутонкого фрезерования, глубина тонкого фрезерования меньше 0,05 мм, с учетом компенсации износа инструмента, при необходимости добавить процесс тонкой шлифовки.
Требуется ли для обработки глубоких полостей инженерного пластика использовать режущие жидкости?
Для большинства инженерных пластмасс (например, PEEK) не рекомендуется использовать водяную струю высокого давления, которая может привести к набуханию материала или резке серебра. Обычно применяется сухой режущий метод, газопродувка или газожидкостный смешение для удаления стружки, с большим передним углом и высокой отделкой.
Заключение и требования к переработке
Фрезерование глубоких полостей с ЧПУ является ключевым сценарием для проверки точности производства. Благодаря научной стратегии удаления стружки, разумной компенсации инструмента и строгой замкнутой контурации допусков, можно снизить потери инструмента и повысить согласованность партии. ShowyMetal имеет 72 ЧПУ (с осей 3/4/5), для обработки глубоких поверхностей алюминия, стали, титана, инженерных пластмасс и других материалов с допуском до ±0,01 мм, отделка поверхности Ra0,4 мкм, быстрая доставка в течение 15-25 дней. Если вы сталкиваетесь с проблемами обработки глубоких полостей, тонкостенных деталей или деталей с высоким уровнем шероховатости, пожалуйста, предоставьте чертежи и технические требования, мы предоставим рекомендации по оптимизации процесса и точные предложения на основе опыта DFM.



