





Физические механизмы и технологические точки тепловой деформации титановых сплавов
Титановый сплав Тепловые эффекты при обработке алюминиевой стали могут быть более чем на 50%, а теплопроводность слаба. Обычный температурный эффект при обработке алюминиевой стали может привести к превышению размеров на титановом сплаве, типичный режим отказа включает в себя: отклонение плоскостности выше 0,02 мм, расширение апертуры и деформацию после высвобождения напряжения. Инженеры должны обратить внимание на «хрупкость при низких температурах отпуск» самого материала и влияние теплового цикла обработки.
Анализ стандартных режимов отказов
- Термоостаточное напряжениеБыстрое охлаждение приводит к твердению поверхности и внутреннему растяжению, что может привести к микротрещинам.
- Гибкий восстановлениеПосле снятия силы резания, заготовка оттягивается к направлению инструмента, что приводит к уменьшению размера канавки или отверстий.
- Износ ножа: при высокой температуре титан и инструмент изнашиваются диффузионный износ, шероховатость поверхности ухудшается.
Стратегия оптимизации материала инструмента и параметров резания
Для управления деформацией передняя линия обороны-снижение силы резания и теплоты трения. Рекомендуется использовать твердосплавные фрезы с кобальтом (класс K) или цельные твердосплавные фрезы с покрытием кромок TiAlN или AlCrN. Ключевые параметры значительно ниже, чем у обычных металлов: подача рекомендуется на уровне 0,1 - 0,2 мм/z, скорость резания на уровне 50-100 м/мин в зависимости от диаметра инструмента. Сухое резание увеличивает накопление тепла. Рекомендуется использовать микросмазку высокого давления (MQL) или полное влажное охлаждение. Режущая жидкость должна иметь высокую проницаемость, чтобы идти в область резания для быстрого охлаждения.
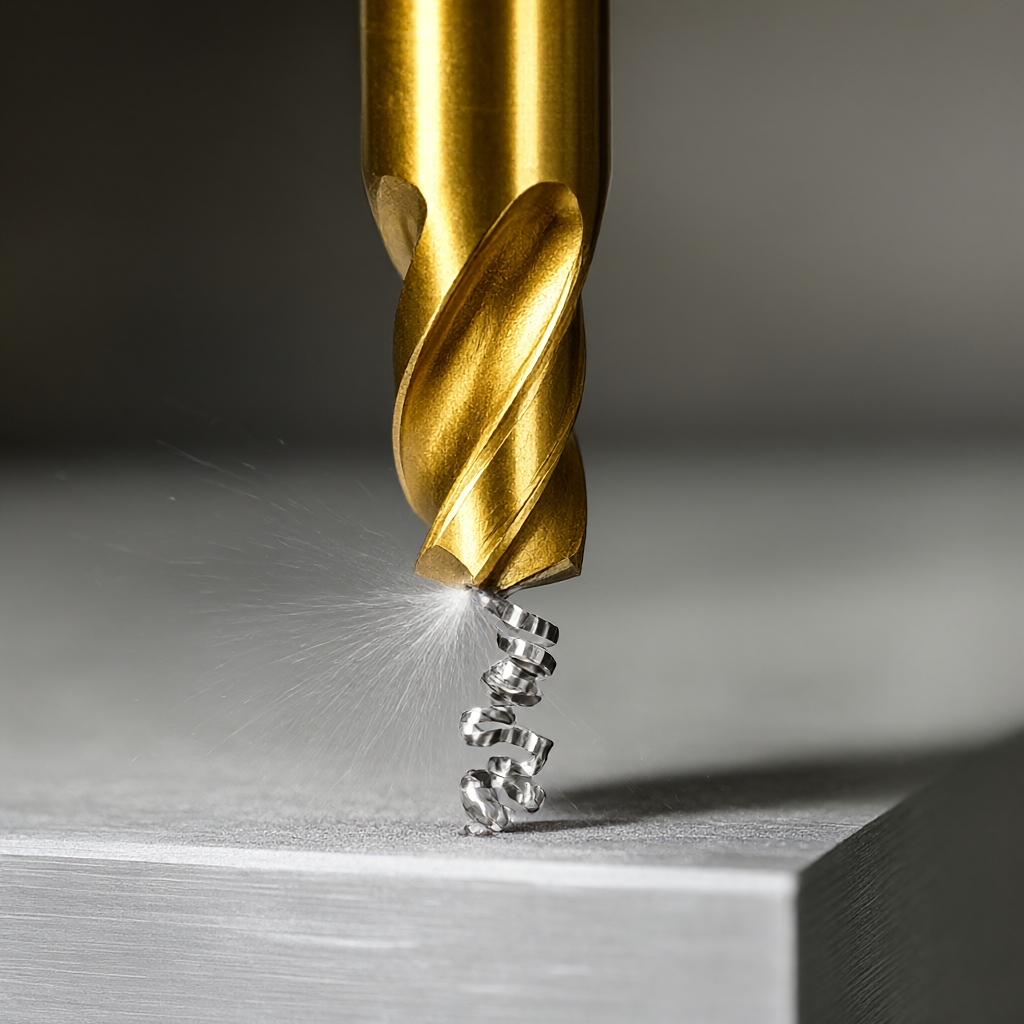
В 5-осевой обработке применяется стратегия имитации «маленький шаг, многоканальный путь», которая позволяет уменьшить радиальные силы и подавить деформацию. Для тонкостенных конструкций следует использовать двухстороннюю чередованную фрезеровку для балансировки остаточного напряжения.
Проектирование зажимов и практика теплокомпенсационных работ
Для предотвращения деформаций необходимо использовать вакуумную адсорбцию, пневматические мягкие лапы или специальные приспособления. При использовании механических приспособлений требуется увеличение давления для подстилающей подстилки (например, медные или алюминиевые прокладки). Особенно важно обеспечить тепловую компенсацию: после обработки заготовки необходимо сохранять более 24 часов, после стабилизации баланса напряжений и температуры, а также провести очистку или проверку, в противном случае данные о термической деформации невозможно отследить.
Сравнение различных технологических решений обработки
| Тип технологии | Применимые сцены | Преимущества | Ограничения/управление рисками |
|---|---|---|---|
| 5-осевое фрезерование | Сложные поверхности, авиационные конструкции | Одноразовый зажим, высокая точность, уменьшение суммарной погрешности | Сложное программирование, вмешательство инструмента требует моделирования |
| Точение с ЧПУ | Удлиненные и малые детали вала | Хорошо, деформация небольшая, быстро бьется | Только поворотные тела, не могут обрабатывать сложные боковые стороны |
| Линейная резка (EDM) | твердые титановые сплавы, сложные профили | Без усилий резания, зоны теплового воздействия (HAZ) | Низкая эффективность, наличие микродуговых ожогов требует вторичной полировки |
Для деталей из титанового сплава со сложной формой и высокой точностью, ShowyMetal обычно используется 5-осевой шрезеровка с ключевым размером педилера или 4-осевой струи, наконец, осуществляется трехкоординатная проверка. Этот смешанный процесс позволяет эффективно сбалансировать эффективность и допуск формы и расположения.
Влияние обработки поверхностей на точность размеров
При обработке с высокой яркостью Ra ниже 0,8 мкм, в противном случае, крик не может быть проявлен, поэтому контроль резьбы имеет решающее значение для фрезеровки переднего канала имеет значение.
Контроль качества и соответствие партии
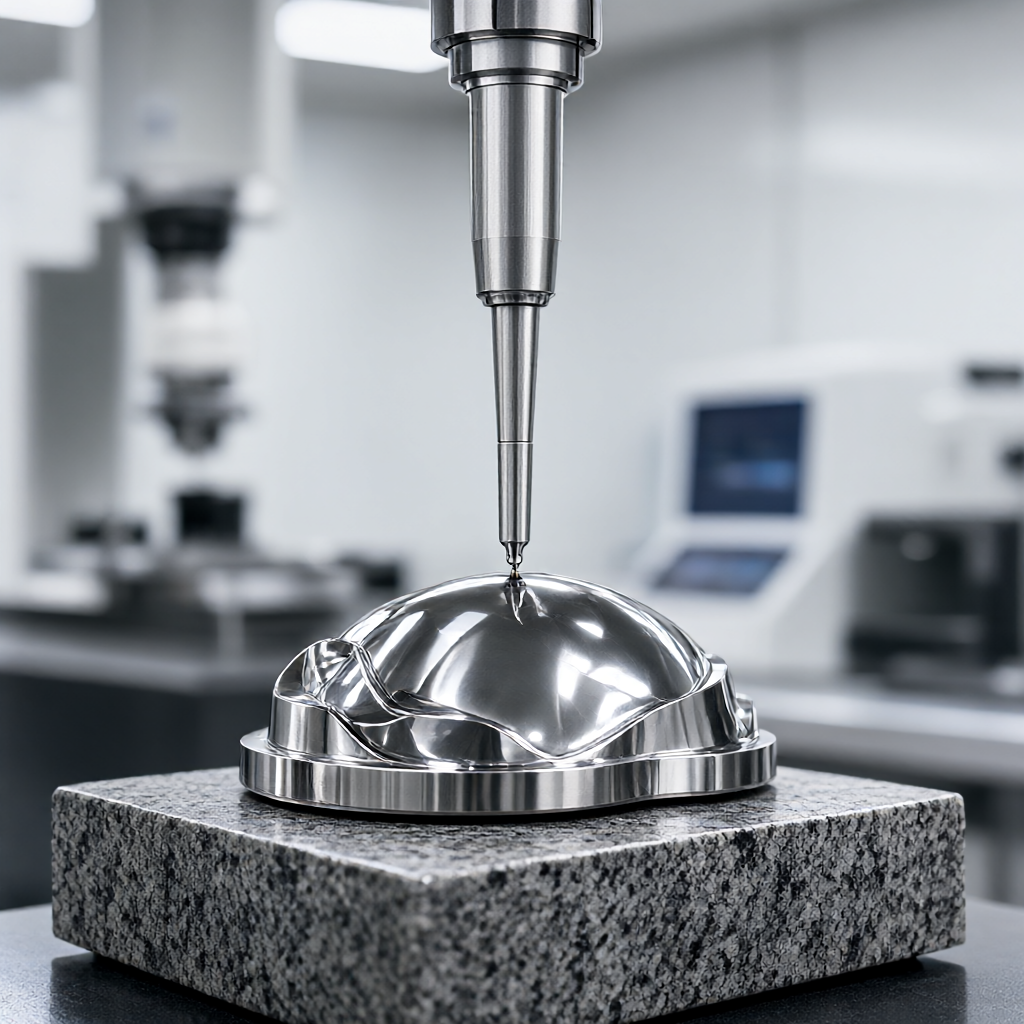
Колебания твердости материалов между партиями титановых сплавов приводят к тонкой настройке параметров резания. При серийном производстве ShowyMetal применяется процедура проверки полного размера с помощью трехкоординатной измерительной машины (CMM) для оценки состояния поверхности. Для теплового деформаций применяется 100% полный контроль перед отгрузкой, чтобы гарантировать, что данные будут отслеживаться. Для применения в авиации каждая партия поставляется с сертификатом материала (Mill Cert), который гарантирует соответствие содержания элементов стандартам ASTM или AMS.
Вопросы и ответы (FAQ)
Как после обработки титанового сплава термообработка для снятия напряжения?
Отжиг с понижением напряжения обычно проводится до тонкой обработки (изоляция при температуре 550-650 °C в течение 2 часов), но при условии тонкой обработки остаточное напряжение должно быть уменьшено путем медленного повышения температуры с низкой температурой (350 °C), чтобы избежать прямой закалки, которая может привести к растрескиванию.
Как избежать явления «шнура» при фрезеровании титановых сплавов?
Повышение жесткости системы (с использованием цельного инструмента), снижение скорости подачи до 0,05 - 0,1 мм/z, а также использование небольшого бокового разреза (например, 0,05 мм) при тонкой обработке, что эффективно препятствует восстановлению упругости.
Можно ли напрямую оцинковать детали из титана?
Не рекомендуется. Титановая пленка очень сильная, плохо адгезия и легко водородная хрупкость. Обычно вместо этого используется вакуумное испарение (PVD) или анодирование, при необходимости травление и химическая никелированная грунтовка.
Почему титановый охладитель не может менять марку?
Титан чувствителен к хлоридам и подвержен коррозионному растрескиванию под напряжением. Необходимо использовать безхлорную формулу, а различия в составе смазки различных марок влияют на микрокачество поверхности, поэтому рекомендуется поддерживать совместимость охлаждающей жидкости одной партии.
Как обеспечить согласованность между 72 устройствами в серийном производстве?
Стандартизированная рабочая программа (SOP) и система управления сроком службы инструмента обеспечивают одинаковые параметры резания и расход охлаждения для каждого устройства. Для обеспечения стабильного распределения размеров деталей (Cpk) на разных слотах используется обратная связь с данными из трех координат.
Заключение и сотрудничество руководство
Fрезерование титановых сплавов с ЧПУ является не только проблемой резания, но и термодинамической и материаловедкой. Для обеспечения высокой точности при обработке, оптимизации жесткости зажима и строгой обработки, ShowyMetal имеет 72 блока оборудования с ЧПУ, которые могут быть доступны в течение 15-25 дней для большинства узлов проекта. Если вам требуется высокая чистота или сложные поверхности для конструкции из титанового сплава, пожалуйста, предоставьте чертежи или 3D-модели для оценки и предложения.



