Точная обработка с ЧПУ: сравнение прочности алюминиевых и титановых сплавов
Точная обработка с ЧПУ Логика выбора материала: основные различия между алюминием и титаном
В прецизионном производстве с ЧПУ выбор материала напрямую определяет механические свойства детали, структуру стоимости и сложность обработки. Инженеры и покупатели часто задаются вопросом: почему вместо титанового сплава (например, Ti-6Al-4V) иногда выбирают алюминиевые сплавы (например, 7075) и наоборот, когда требования к прочности близки?Удельная прочность, свойства резания, термическая стабильность и соответствие внешнего вида поверхностиКомплексный компромисс. Для массового производства при выборе материалов учитывается скорость изгиба оборудования, срок службы инструмента и возможности контроля внешнего вида.
Сравнение глубин механических параметров: анализ удельной прочности и жесткости
Понимание природы материала начинается с основных механических показателей. Ниже приведены ключевые параметры двух типичных сплавов в режиме обработки с ЧПУ:
Сравнение механических свойств алюминиевого сплава 7075-T6 и титанового сплава Ti-6Al-4V
Индикаторы производительности
Алюминиевые 7075-T6
Титановый сплав Ti-6Al-4V
Инженерное значение
Плотность (г/см3)
2.8
4.43
Алюминий примерно на 37% легче титана и подходит для снижения веса
Прочность на разрыв (МПа)
570
950
Титан более прочен и обладает более высокой грузоподъемностью
Удельная прочность (МПа·см³/г.)
~204
~214
Они близки к прочности, титан немного лучше.
Модуль упругости (GPa)
71.7
110
Титан более жесткость и более высокая устойчивость к деформации
Теплопроводность (Вт/м·К)
120
6.7
Алюминий хорошо охлаждает, титан легко нагревает, влияет на срок службы инструмента
Данные показывают, что хотя титановый сплав имеет более высокую прочность на растяжение примерно в 1,6 раза больше, чем алюминиевый сплав, но его плотность также почти на 60%. Поэтому, когда основная цель проектирования являетсяЛегкий и требовательный к жесткости.Алюминий сплав 7075 часто является лучшим выбором цены и качества; если сценарии применения включаютВысокая температура или предельная статическая нагрузка.Необходимо учитывать скорость поддержания высокой температуры титанового сплава (алюминиевые сплавы значительно снижаются при температуре выше 150 °C, титановые сплавы стабильны при температуре ниже 300 °C).
Различия в производительности резания с ЧПУ: эффективность обработки и потери инструмента
Режущая способность материалов является ключевым фактором контроля затрат на ЧПУ. Алюминиевые и титановые сплавы имеют огромный разрыв в характеристиках резания, что напрямую влияет на цикл обработки и бюджет инструмента.
Особенности резки алюминиевого сплава
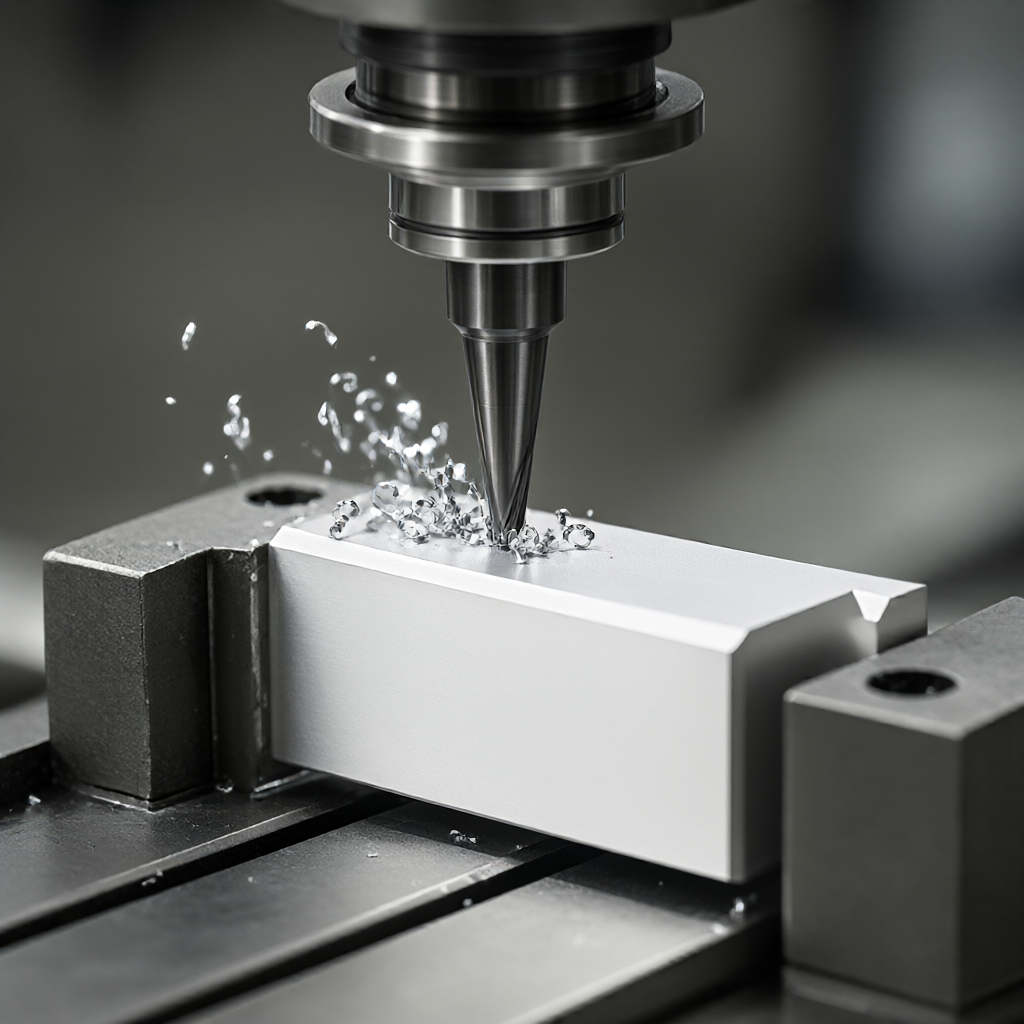
Алюминиевые сплавы являются мягкими, легко липкими ножами, требуют больших объемов стружки. Но из-за высокой теплопроводности (около 120 Вт/м·К) теплопроводности резания легко доставляется стружкой, а температура инструмента низкая.
Рекомендованные параметрыВысокая скорость вращения шпинделя (до 10 000 об/мин), высокая скорость подачи, высокая эффективность фрезерования по одной оси.
Выбор ножей: Для твердосплавных пластин следует использовать PVD-покрытие или TiAlN без покрытия, большой задний угол для уменьшения контактной площади и предотвращения образования опухолей.
Риски, связанные с обработкойПривязкий нож вызывает шероховатость поверхности, следует оптимизировать концентрацию и скорость охлаждающей жидкости во избежание царапания поверхности «алюминиевой пры».
Особенности резания титанового сплава
Титановые сплавы относятся к типичным труднорезаемым материалам. Их теплопроводность очень низкая (около 6,7 Вт/м·К) означает, чтоБолее 90% тепла трения при резании накапливается в ножникахЭто приводит к быстрому износу и даже отказу инструмента. Кроме того, титан обладает высокой химической активностью и легко может быть износ при высоких температурах.
Рекомендуемые параметры:: стратегия большой подачи с низкой скоростью (скорость вращения шпинделя обычно более чем на 50% ниже алюминиевого сплава) с использованием лезвия с наименьшим отсеком.
Выбор ножей: Необходимо использовать твердосплавы с покрытием (например, TiCN, AlTiN), и запрещается использование высокоскоростной стали.
Риски, связанные с обработкойВысокая вероятность обрушения инструмента, необходимо контролировать нагрузку главной оси в реальном времени; при неправильном подаче возникает «флаттер флатта», влияющий на точность размеров.
Для серийного производства, преимущества использования материалов и эффективности обработки алюминиевых сплавов очевидны, удельная стоимость рабочего времени обычно составляет только 1/3 - 1/5 титановых сплавов.
Качество внешнего вида и совместимость с обработкой поверхности
Во многих сценариях потребительской электроники, роботов или медицинских имплантатов,Неоднородность внешнего видаОбычно на окончательную приемку влияют больше, чем предельная прочность. Алюминиевые и титановые сплавы отличаются по своей эффективности при обработке поверхности.
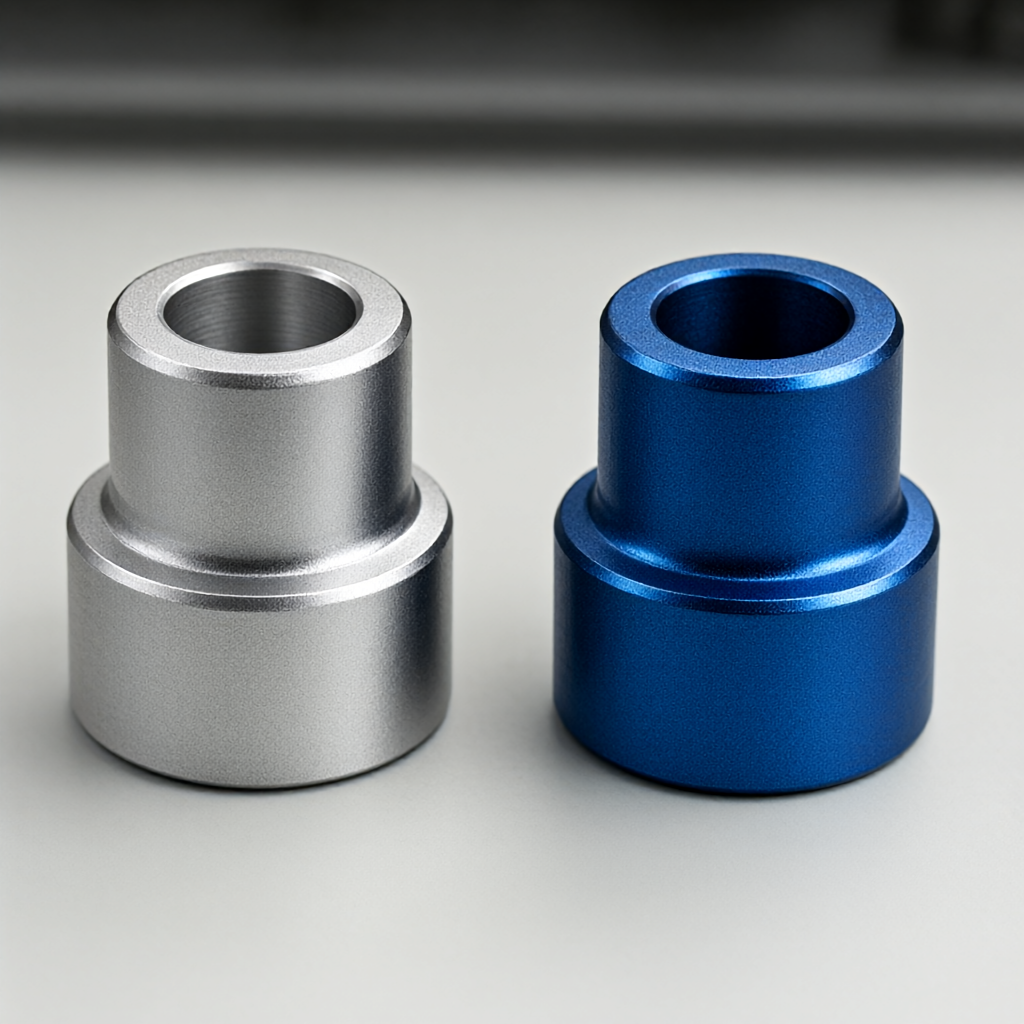
Сравнение внешнего вида обработки поверхности алюминиевых титанов
Обработка поверхности алюминиевого сплава
Оксидная пленка алюминиевого сплава тонкая, цвет анодированного окисления (черный, золотой, цветный), но слой окисления пористый, легко окрашивается неравномерно.
ПреимуществаВысокая блеск после пескоструйной обработки, легко достичь эффекта зеркала.
НедостаткиПри этом, если раньше не было принято, то в них появляются белые пятна, черные пятна и другие.
Обработка поверхности титановых сплавов
Оксидная пленка титанового сплава плотная и прозрачная, естественно, устойчива к коррозии.
ПреимуществаХимическое покрытие или окисление волос (например, синее или золотистое тепловое окисление) равномерный и прочный цвет с отличной устойчивостью к царапинам.
НедостаткиОбработка поверхности легко создает «затвердевшие слои обработания», что приводит к последующей полировке; восстановление блеска после пескоструйной обработки происходит медленно.
Для деталей с высокими требованиями к внешнему виду, если их необходимо сохранить в серийном производствеВысоко освещенная поверхность, без царапин и дефектовАлюминиевые сплавы с тонкой последующей обработкой (например, электролитической полировки или зеркальной полировки) легче достичь строгих значений CPK; титановый сплав больше зависит от окончательной обработки поверхности на этапе обработки машины, требования к тактике оператора и жесткости машины очень высоки.
Оценка структуры расходов и цикла поставки
Стоимость материалов-это лишь верхушка айсберга, а реальная совокупная стоимость владения (совокупная стоимость владения) включает в себя закупки заготовки, потери при обработке, коэффициент утилизации и затраты на тестирование.
Цены на заготовкиЦена прутка Ti-6Al-4V обычно в 8-12 раз выше, чем цена алюминия 7075 (в зависимости от рынка).
Потери в процессе переработкиАлюминиевые сплавы из-за быстрого резания, короткое время одной единицы, амортизация формы и оборудования низкая доля; титановый сплав резание медленно, одно рабочее время может быть в 2-4 раза больше, чем алюминиевый сплав.
Расходы на тестированиеДетали титанового сплава обычно требуют более высоких допусков размеров (например, ±0.005 мм), и из-за большой тепловой деформации, необходимо зарезервировать больше времени охлаждения, что влияет на ритм производственной линии.
В течение 15-25 дней, детали из алюминиевого сплава обладают большей гибкостью в выпуске из-за зрелого процесса и доступности материалов. При напряжении узлов проекта решение из алюминиевого сплава имеет естественное преимущество в стабильности цепочки поставок.
Руководство по принятию решений: рекомендации на основе сценариев применения
Для конкретных проектов инженеры должны выбирать следующие параметры:
Сценарий 1: Легкие конструкции высокой прочности
Если детали подвержены высокой вибрации и ударам, а также чувствительны к весу (например, стрела дрона, привода робота), предпочтение отдается.Ti-6Al-4VНесмотря на высокую стоимость, его устойчивость к усталости и высокая температура незаменимы.
Сценарий 2: Бытовая электроника с высокой скоростью оборота
При быстром итерации, большой производительности и высоких внешних требованиях (например, аксессуары 3C, корпус модуля камеры), предпочтение отдается выбору7075-T6. Низкая стоимость, простота обработки и обработки внешнего вида позволяет значительно снизить затраты на единицу продукции и сократить сроки выхода на рынок.
Эффективная обработка алюминиевых сплавов
Часть 3: Медицинские имплантаты
Необходимо выбрать.Чистый титан (CP-Ti Grade 4)Или Ti-6Al-4V. Алюминиевые сплавы не являются биосовместимыми и строго запрещены для имплантации. Антикоррозионная стойкость и немагнитность титанового сплава делают его надежным выбором.
Медицинские имплантаты титановые сплавы
Нормы приемки и контрольные пункты
Независимо от выбранного материала, приемка точных деталей с ЧПУ должна учитывать следующие параметры:
Точность размера: Рекомендуется контролировать допуск поверхности ключевой посадки в пределах ±0,01мм.
шероховатость поверхностиДля наружной поверхности требуется Ra0,4 мкм, обычно требуется дополнительная обработка или фрезерование.
Контроль дефектоскопииДетали титанового сплава подвержены микротрещинам, рекомендуется проводить фильтрационную дефектоскопию (PT) на несущей части; алюминиевый сплав в в основном обращает внимание на поры и включение, контроль X-ray более эффективен.
Доказательство материаловПоставщик должен предоставить полный сертификат материала (Mill Test Certificate) с указанием марки сплава и состояния термической обработки.
Часто задаваемые вопросы
Алюминий сплав 7075 и титановый сплав 6Al-4V в ЧПУ Какая поверхность легче царапается?
Алюминиевые сплавы легко липнут при резке. При неправильном охлаждении отскок стружки легко поцарапать обработанную поверхность. Титановый сплав имеет высокую твердость, не вызывает царапин, но обрушение режущей кромки может привести к обрушению отверстия. Поэтому алюминиевые сплавы требуют больше внимания на сброс стружки и охлаждение, а титановые сплавы требуют контроля инструмента.
Каким образом обеспечивается соответствие внешнего вида деталей из алюминиевого сплава при серийном производстве?
Главное-контроль предварительной обработки. После удаления окалины и масла, выравнивание параметров проволоки или пескоструйной обработки (например, размер песка, давление, время). Рекомендуется провести анодированное испытание первой детали, чтобы убедиться в том, что цвет партии равен ΔE
Отправьте чертеж, получите смету в течение 2 часов.
Отправьте нам ваши чертежи STEP / DWG / PDF, инженер ответит в течение 2 часов подробной сметой, включая бесплатный DFM-анализ и рекомендации по технологиям, без каких-либо обязательств.
Отправьте чертежи STEP / DWG / PDF и получите детальное коммерческое предложение с бесплатным анализом DFM и рекомендациями по технологии в течение 2 часов. Без минимального заказа, от 1 шт.