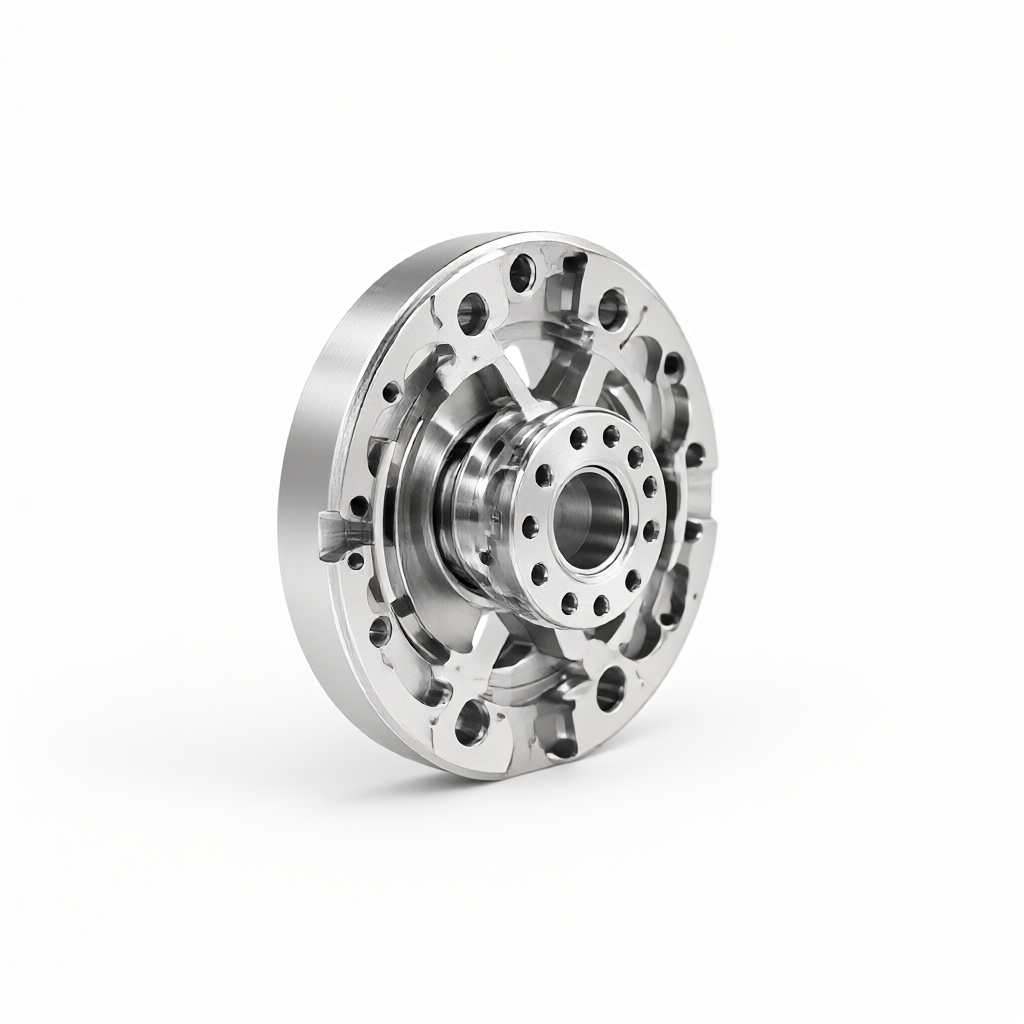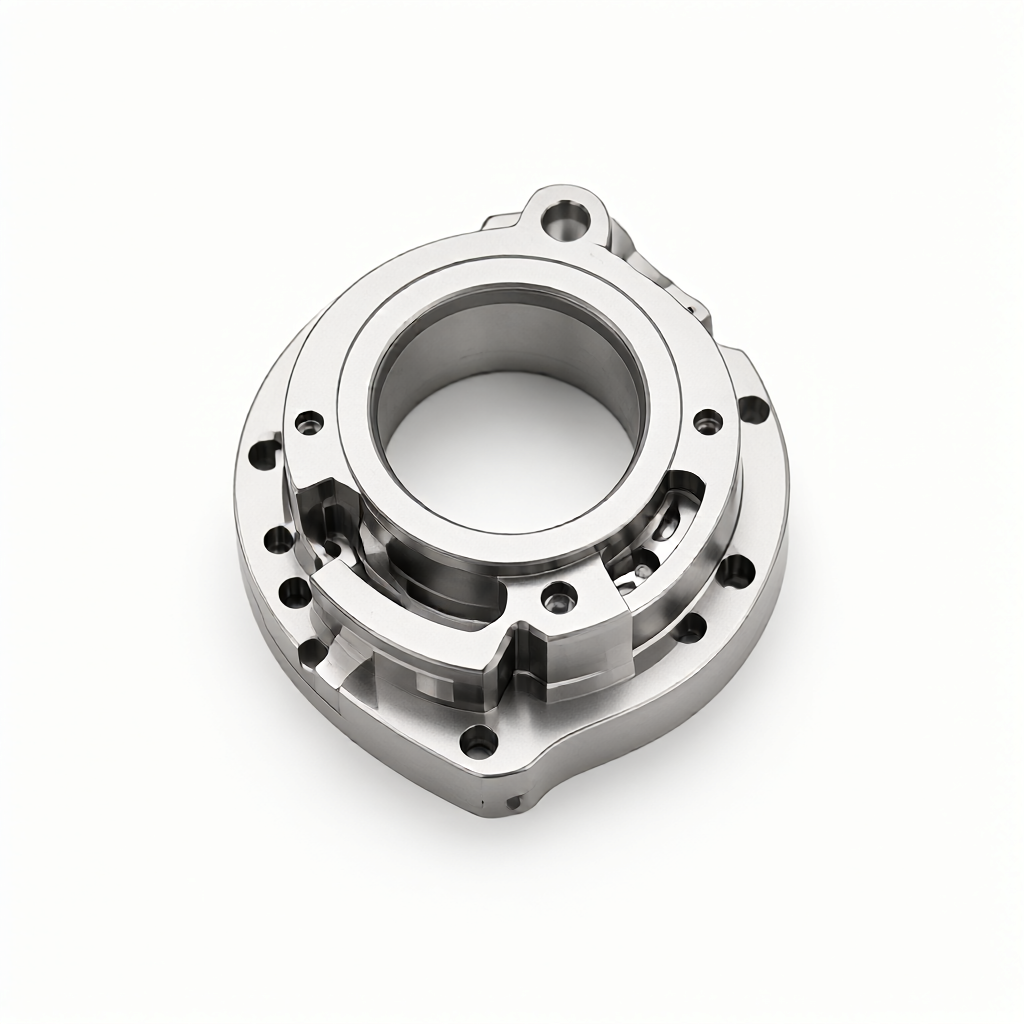
в точной обработке.Укладка с допуском (Tolerance stack-up)Это главная причина сбоя в сборке нескольких деталей. Для инженеров-проектировщиков и покупателей игнорирование совокупного эффекта допусков может привести к разрыву сборок, чрезмерному зазору или сбою. Техническая группа ShowyMetal объединяет опыт массового производства 72 станков с ЧПУ и предоставляет руководство по отямам, основанное на ISO 2768 и ASME Y14.5, которое поможет вам фиксировать допуски на этапе проектирования, обеспечить точность при приземлении ±0,01 мм на этапе производства и избежать задержек в обработке и сдаче.
| Режим отказов | Типичная сцена | Основные причины | Проектные решения (рекомендуемый вариант) |
|---|---|---|---|
| Съемки/вмешательство | посадки вала, резьбовые соединения | Каждая деталь обрабатывается по максимальному размеру тела (MMC), суммарная погрешность превышает зазор посадки | Применяется принцип минимального размера тела (LMC) или независимого допуска; резервируется запас сборки в 10 - 15% |
| Слишком большой функциональный зазор | направляющий, подшипник скольжения | Совокупная погрешность приводит к превышению зазора проектного верхнего предела, влияет на точность или создает шум | Расчет с использованием метода статистических допусков (RSS) вместо метода наихудшего сценария (МСК); допуск формы и расположения для ключевых граней | Нарушение герметичности | О-канав, плоское уплотнение | Отклонение параллельности/плоскостности приводит к неравномерному зазору в одной стороне, неравному объему уплотнения. | Управление плоскостью и параллельностью (например, 0,02 мм/100 мм) отдельно, не полагаясь только на допуск положения. |
Понимание допусков: почему простое добавление может ввести в заблуждение дизайн?
Складывание допусков представляет собой суммарный эффект нескольких ошибок размеров элементов в монтажной линии. Обычно используется в традиционном проектированииМетод наихудшего сценария (Worst Case, WCS)Например, три пластины размером 20 мм ± 0,1 мм накладываются на теоретическую общую толщину 60,3 мм. Этот метод является простым и консервативным, но часто приводит к слишком жестким требованиям к допуску отдельных деталей, что приводит к увеличению затрат на обработку с ЧПУ. На самом деле, в большинстве случаев ошибки распределяются случайным образом, следуя нормальному распределению. Инженерное сообщество рекомендуетRoot Sum Square (RSS). При таком же стандартном отклонении метод RSS вычисляет общее допуск только 1/√n в WCS (n-число деталей). Для сборочной цепи из 10 деталей метод RSS сжимает общий допустимый зазор примерно на 68%, что позволяет освободить допуск на изготовление отдельных деталей и снизить сложность обработки с помощью точной ЧПУ.Ключевая концепция: применение принципа размера тела (MMC/LMC)
Понимание в токарной и фрезеровочной обработке с ЧПУМаксимальное состояние тела (MMC)СМинимальное физическое состояние (LMC)Это крайне важно.- MMC (Максимальное тело): состояние с наибольшим количеством материала детали (самый толстый ось, наименьшее отверстие). Используется для обеспечения прочности сборки.
- LMC (наименьшее тело): состояние наименьшего материала детали (самый тонкий вал, максимальный размер отверстия). Используется для обеспечения зазора сборки.
Избегать рисков со стороны дизайна: распределение допусков для обзора DFM
На стадии проектирования команда инженеров ShowyMetal рекомендует следующие проверки DFM (пригодность к производству):- Уменьшение количества деталейПри каждом добавлении детали длина стеканого пути увеличивается, а вероятность накопленной ошибки увеличивается линейно.
- Сокращение цепи допусков:: уточняет форму детали, сокращая расстояние между ключевыми функциональными гранями, что непосредственно сокращает количество элементов в дробное.
- Симметричный допуск лучше, чем одностороннийУказание ±0,05мм по отношению к +0.05/-0.00мм облегчает управление запасом обработки, облегчает автоматическую компенсацию программы ЧПУ.
- Идентификация ключевых характеристикДопуск на плотность (например, ±0,01 мм) устанавливается только для элементов, влияющих на функциональность и сборку, а для остальных элементов используется стандарт ISO 2768-m или CO, чтобы избежать потерь затрат, связанных с «высокой точностью во всем регионе».
Контроль на этапе производства: как обработка с ЧПУ обеспечивает согласованность?
Проектные допуски уточняются, если производственный процесс нестабилен, анализ стека не работает. ShowyMetal опирается на 72 обрабатывающих центра 3/4/5 оси и усилия, обеспечивает согласованность партии с помощью следующих процессов:Быстрая поставка серийного производства в течение 15-25 дней, с помощью первого подтверждения и проверки технологического процесса, контролировать колебания размеров единичных единиц на уровне Cpk≥1.33, предоставлять поддержку данных для метода сбора данных допуска.
- Компенсация инструмента и контроль тепловой деформацииПри фрезеровании сложных поверхностей по 5 осям модель автоматической тепловой компенсации может компенсировать смещение микрона, вызванное нагреванием шпинделя, и избежать кумулятивных ошибок.
- Освобождение внутренних напряжений материалаДля алюминиевых сплавов и нержавеющей стали применяется процесс предварительного растяжения или истечения срока давности, чтобы предотвратить сброс напряжения после обработки, что приводит к дрейфу размеров (Drift).
- Полноразмерный контроль:: оборудован измерительной машиной с тремя координатами (CMM) и оптическим сканером, перед отгрузкой проводится 100% контроль основных размеров, чтобы убедиться, что каждая деталь находится в зоне допуска
Проверка и проверка: как принять результаты наложения допусков?
При приемке закупки, не только по отчету о размерах единичных единиц (CofC), следует обратить внимание на результаты испытаний сборки.- Go/No-Go калибрДля ключевых отверстий вала, изготовленных по индивидуальному шаблону размера тела, имитирующему наихудшие условия сборки.
- Лазерная дальность/оптическое сканирование: Для многогранных непараллельных структур проверка совокупной плоскостности выполняется с помощью оптического измерения, что в большей степени отражает эффект дробления, чем измерения в одной точке.
- Шероховатость и поверхностные дефекты: Для чувствительной поверхности стека требуется Ra ≤0,8 мкм, ShowyMetal обеспечивает анодированное и пескоструйную обработку, чтобы обеспечить соответствие чистоты поверхности и точности размеров.
FAQ: Часто задаваемые вопросы о допуске точной обработки
В1: Применяется ли метод статистических допусков (RSS) ко всем сценариям массового производства?
A: Не обязательно. RSS основан на гипотезе нормального распределения ошибок и подходит для сценариев, когда объем> 30 единиц и процесс стабилен. Для небольших партий или больших колебаний процесса рекомендуется применять консервативный метод WCS или сохранять запас прочности 20%.Q2: Допуск на обработку с ЧПУ равен ±0,01 мм, может ли он быть достигнут?
A: В термостатическом цехе, при использовании высокоточных зажимов и онлайн-контроле, ±0,01 мм является стандартным диапазоном мощности в центре оси 5. Но если отношение длины детали больше или материал является мягким алюминием, следует рассмотреть деформацию, рекомендуется уменьшить до ±0,02 мм или секционную обработку.В3. Как работать с размерами на листе без допусков?
A: По умолчанию применяется стандарт ISO 2768-m (средний допуск). Если степень строгости оговорена в договоре B2B, приоритет должен иметь контракт. Ненанесенные размеры не создают сборочных зависимостей и не должны включаться в цепочку строек с ключевыми допусками.Q4: Недостаточный зазор в сборке, ошибка в проектировании или обработке?
A: Необходимы данные для проверки диска. Если все детали находятся в зоне допуска единицы, но сборка не выполнена, это означает ошибку расчета компоновки (дефект конструкции), а если деталь отличается от обработки. ShowyMetal предоставляет отчет о неисправности, помогающий определить источник.Q5: Может ли обработка поверхности (например, гальванизация) изменить допуск?
A: Да. Галлирование увеличивает толщину стенок (0,02 - 0,05 мм) и должно быть вычитано из сборочного зазора. При проектировании следует предусмотреть запас покрытия или потребовать от поставщика отчета о размерах после снятия покрытия.Вывод: управление допусками на стадии проектирования
Укладка с допуском не является проблемой после изготовления, а является промежуточной задачей в процессе проектирования. Благодаря рациональному распределению допусков отдельных деталей, определению принципов физического размера и использованию статистических методов высвобождения припусков, значительно снижается стоимость обработки с ЧПУ и повышается эффективность сборки. ShowyMetal предоставляет комплексные услуги от DFM до полного контроля размера, поддерживает создание образцов для настройки чертежей и допусков, а также подробную аналитическую оценку и предложение партии.