





Основные принципы проектирования приспособлений для крупногабаритной обработки с ЧПУ
При изготовлении деталей с ЧПУ,Большая обработка CNCДля деталей из алюминиевых или стальных сплавов длиной более 500 мм или весом более 50 кг традиционные патроны или простые нажимные планки часто приводят к деформациям напряжения, влияющим на конечный допуск размеров (обычно требуется диапазон от ±0,01 мм до ±0,05 мм).
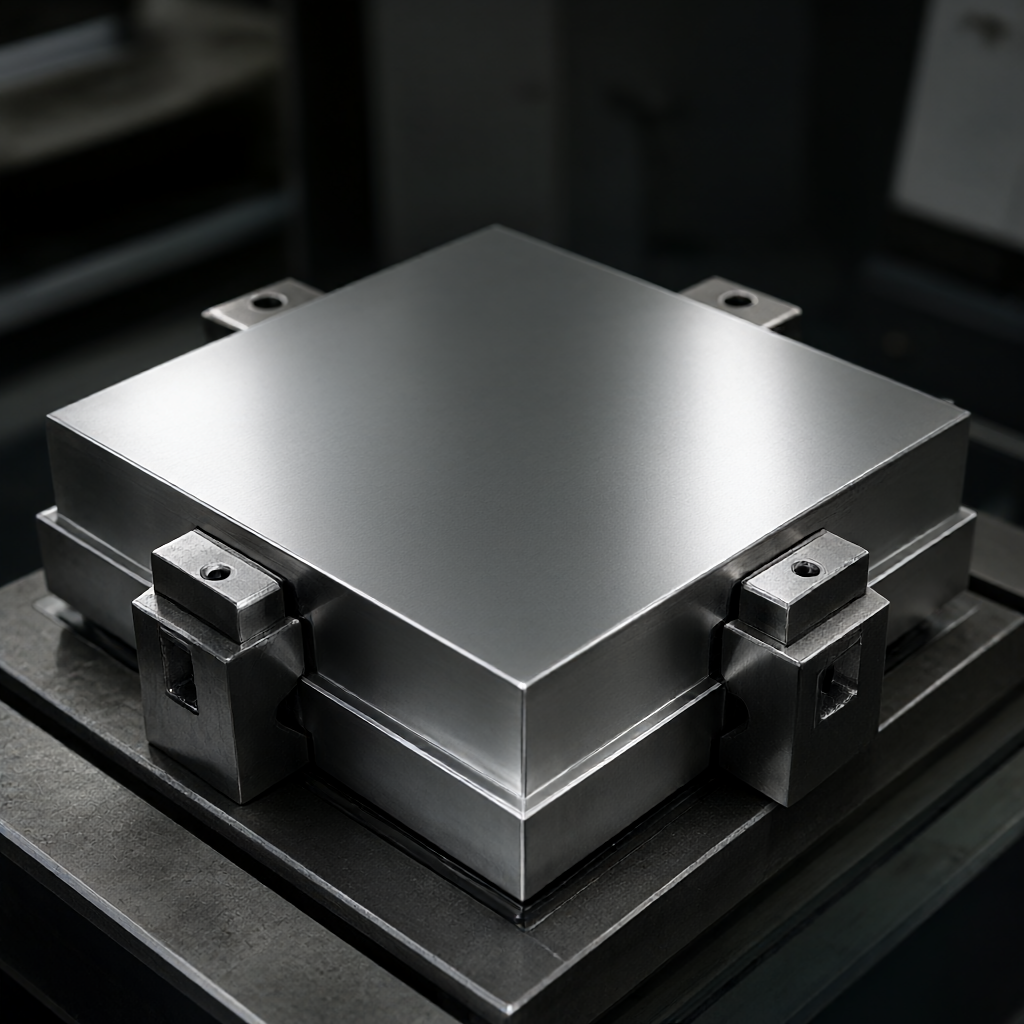
В основе конструкции приспособления лежит баланс "опора и уступка". Для тонкостенных крупнотонкостенных деталей рекомендуется использовать точечные, а не поверхностные, чтобы уменьшить коробление, вызванное адсорбцией. При проектировании следует имитировать коэффициент теплового расширения (алюминиевый 23 мкм/м·К, сталь 12 мкм/м·К), резервный зазор 0,1 - 0,2 мм, чтобы предотвратить невозможность извлечения деталей из-за теплового накопления резания или слишком плохого размера деталей. Кроме того, инструмент должен иметь достаточную жесткость, его собственная частота должна избегать частоты резания шпинделя, обычно рекомендуется более чем на 30% выше частоты возбуждения резания, чтобы избежать резьбы поверхности (Chatter), вызванного резонансом.
Стратегии преобразования эталонного уровня и вторичного зажима
Для обработки больших размеров часто требуется несколько процессов, например фрезерование нижней поверхности, а затем переворачивание боковых и верхних поверхностей обработки.Точность повторного позиционирования базыКлючевой показатель. Для ограничения пяти из шести степеней свободы рекомендуется использовать специальные шлицы или четырехкратные фиксаторы вместо одного цилиндрического штифта. Для больших корпусов с внутренними полостями рекомендуется сначала обработать внешние размеры, оставить запас 0,2 мм, перевернуть внутрь, а затем полностью полировать или удалить заусенцы.
При использовании четырех-или пятиосевого соединения для обработки сложных поверхностей конструкция должна предусматривать возможность исключения инструмента. Для пятиосевых обрабатывающих центров, поставляемых ShowyMetal, рекомендуется связаться с инженером на этапе оценки чертежей (DFM), чтобы указать область вмешательства инструмента. Для тонких ребер (



