





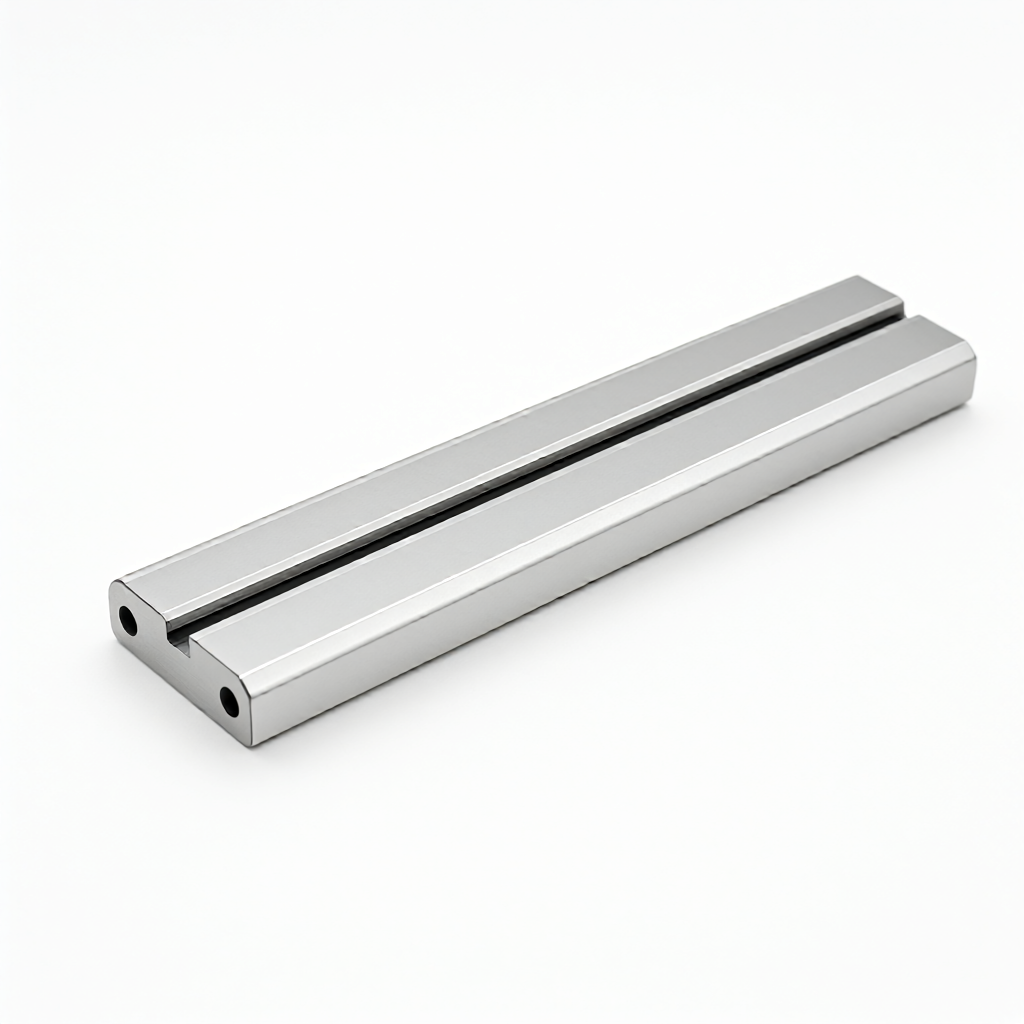
Kluczowe punkty kontroli prostoliniowości i równoległości szyn prowadzących do obróbki CNC
W precyzyjnej obróbce CNC szyn prowadzących prostoliniowość i równoległość są podstawowymi wskaźnikami określającymi dokładność i trwałość ruchu mechanicznego. W przypadku urządzeń automatyki, mechanizmów przenoszenia płytek półprzewodnikowych lub wysokiej klasy prowadnic do obrabiarek tolerancja geometryczna zespołu szyny prowadzącej jest bezpośrednio powiązana z powtarzalną dokładnością pozycjonowania sprzętu. W tym artykule przedstawiono dogłębną analizę sposobu kontrolowania prostoliniowości w zakresie 0,01 mm/1000 mm poprzez wieloosiowe frezowanie CNC, procesy doboru materiałów i kontroli oraz zapewnienia, że równoległość powierzchni montażowej suwaka spełnia rygorystyczne wymagania montażowe.
Znaczenie inżynieryjne i rodzaje uszkodzeń tolerancji geometrycznych szyn prowadzących
Wpływ odchyłki prostoliniowości na dokładność ruchu
Błąd prostoliniowości prowadnicy zostanie bezpośrednio przeliczony na przesunięcie trajektorii ruchu suwaka. Gdy prostoliniowość przekracza dopuszczalną wartość, obciążenie rozkłada się nierównomiernie na całej długości szyny prowadzącej, co powoduje lokalną koncentrację naprężeń i przyspieszone zużycie bieżni lub powierzchni ślizgowej. W scenariuszach zastosowań wymagających dużej prędkości nadmierna prostoliniowość może również powodować wibracje i zmniejszać prędkość reakcji sprzętu. Ogólnie rzecz biorąc, precyzyjne szyny prowadzące wymagają, aby błąd prostoliniowości na każde 1000 mm długości nie przekraczał 0,01 mm do 0,02 mm. Konkretną wartość należy określić w zależności od klasy sprzętu.
Zakłócenia w montażu spowodowane słabą równoległością
Błąd równoległości występuje głównie w konstrukcji podwójnej prowadnicy lub powierzchni montażowej suwaka. Jeżeli płaszczyzny odniesienia obu szyn prowadzących nie są równoległe lub pomiędzy dolną powierzchnią suwaka a płaszczyzną odniesienia wystąpi błąd klina, podczas montażu wystąpią nadmierne naprężenia interferencyjne napięcia wstępnego. To nie tylko zwiększa moment napędowy, ale może również prowadzić do przedwczesnej awarii szyny prowadzącej. W rzeczywistej produkcji typowe rodzaje uszkodzeń obejmują zginanie spowodowane odkształceniem termicznym, płaskość poza tolerancją spowodowaną odchyleniem punktu odniesienia przetwarzania i odkształcenie szczątkowe po uwolnieniu naprężeń wewnętrznych w materiale.
Wpływ doboru materiału i naprężeń wewnętrznych na dokładność
Wybór materiału na części szyny prowadzącej obejmuje nie tylko właściwości mechaniczne, ale także odnosi się do stabilności wymiarowej. Powszechnie stosowane materiały na szyny prowadzące obejmują stal nr 45, stal łożyskową GCr15 i stop aluminium o wysokiej wytrzymałości. Po obróbce odkształcenia plastycznego metalu, wewnątrz materiału pozostaną naprężenia mikrostrukturalne. Jeśli po obróbce nie zostanie wykonana wystarczająca obróbka odprężająca, te naprężenia wewnętrzne będą powoli uwalniane w kolejnych procesach lub długotrwałym użytkowaniu, powodując wyginanie się lub skręcanie przedmiotu obrabianego, bezpośrednio niszcząc prostoliniowość.
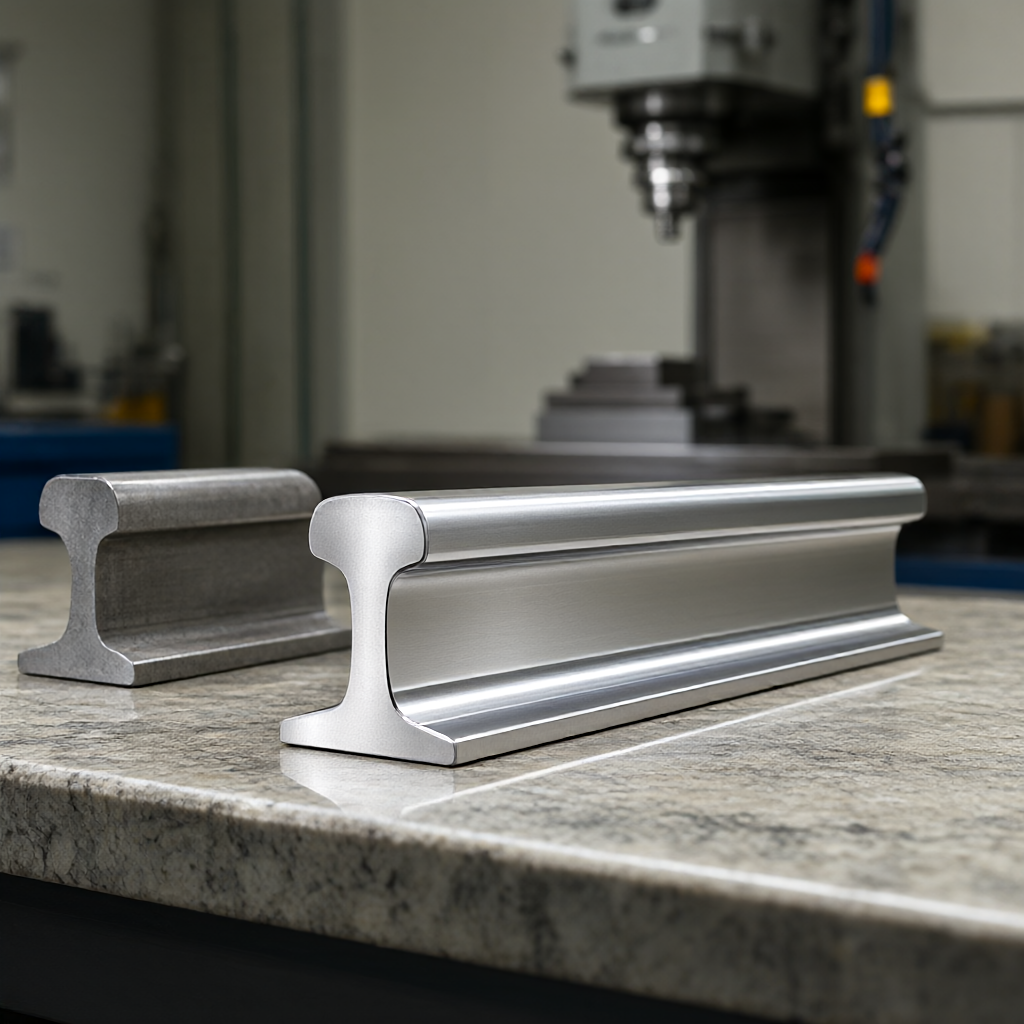
Biorąc za przykład szyny prowadzące ze stopu aluminium, chociaż są lekkie i mają dobrą przewodność cieplną, ich współczynnik rozszerzalności cieplnej jest duży. Jeśli po frezowaniu temperatura otoczenia ulegnie drastycznym wahaniom, obrobiona powierzchnia może ulec lekkiemu odkształceniu na skutek słabej równomierności temperatury. Dlatego w przypadku precyzyjnych prowadnic aluminiowych zwykle zaleca się wykonanie obróbki starzenia w niskiej temperaturze po obróbce zgrubnej oraz przeprowadzenie kontroli wykańczającej i końcowej w pomieszczeniu o stałej temperaturze (kontrola wahań temperatury w zakresie ±1°C) w celu skompensowania błędów spowodowanych odkształceniami termicznymi.
Strategia wieloosiowej obróbki CNC i optymalizacja parametrów skrawania
Aby zapewnić prostoliniowość powierzchni szyny prowadzącej, kluczowe znaczenie ma programowanie i ustawienie parametrów cięcia. W 3-osiowych lub 5-osiowych centrach obróbkowych powszechną praktyką jest stosowanie trójwarstwowej strategii cięcia „zgrubnej, półwykończeniowej i dokładnej”. Obróbka zgrubna pozwala zachować margines 0,2-0,5 mm i usuwa głównie większość materiału; półwykończenie usuwa większość marginesu w ramach przygotowania do wykończenia; obróbka wykańczająca wykorzystuje mniejszą głębokość skrawania (0,1-0,2 mm) i umiarkowaną prędkość posuwu, aby uzyskać dobre wykończenie powierzchni i stabilność wymiarową.
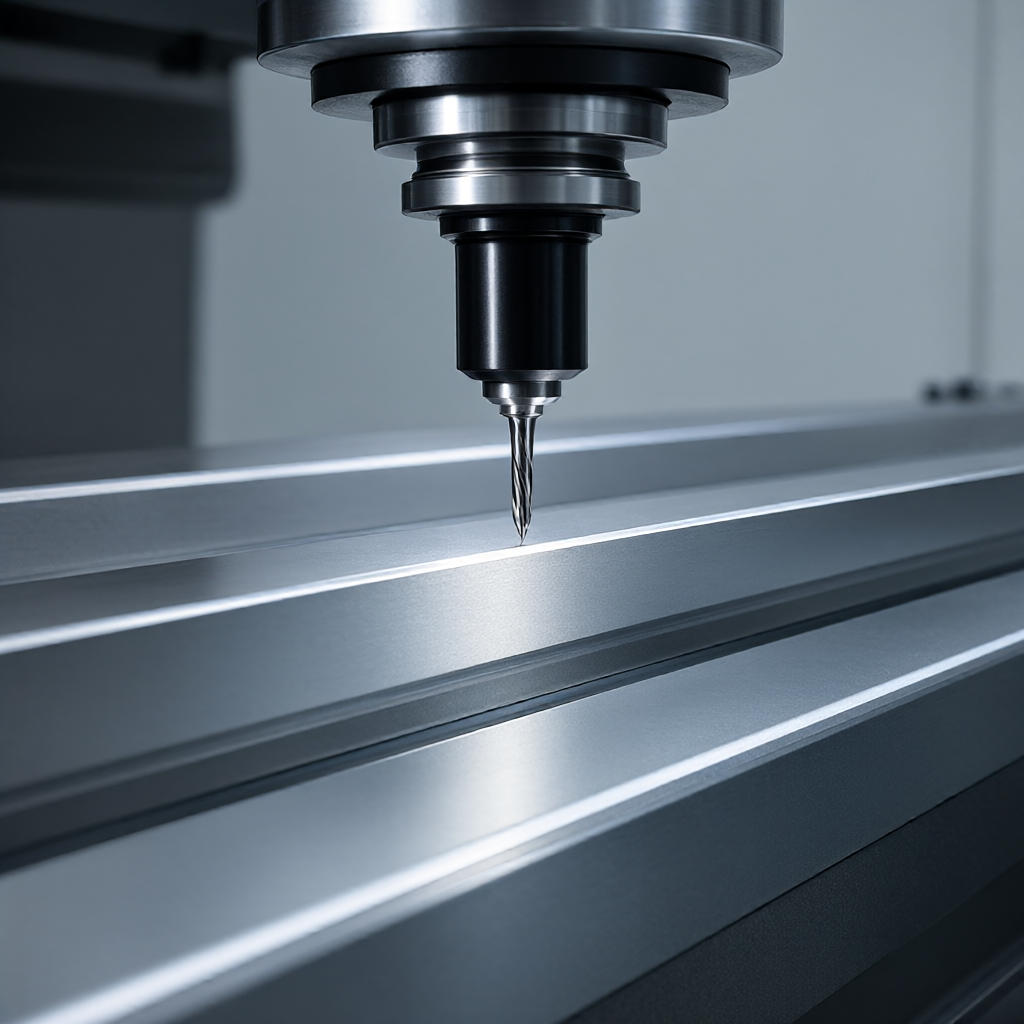
- Wybór narzędzia:Na etapie wykańczania zaleca się stosowanie frezów trzpieniowych pełnowęglikowych, zwykle o średnicy od 6 mm do 10 mm i 4-6 zębach, aby uzyskać gładkie cięcie.
- Kontrola głębokości cięcia:Głębokość skrawania wykańczającego powinna być mniejsza niż 50% promienia narzędzia, aby uniknąć wahań liniowości spowodowanych ugięciem narzędzia.
- Płyn do cięcia:Odpowiednie chłodzenie chłodziwem pomaga zmniejszyć odkształcenia termiczne, należy jednak zachować ostrożność, aby uniknąć szybkich zmian temperatury podczas obróbki precyzyjnej.
W przypadku długich części szyny prowadzącej podczas projektowania zacisku zaleca się zastosowanie podparcia wielopunktowego lub pozycjonowania w kształcie litery V, aby zmniejszyć odkształcenia mocowania. Na obrabiarkach 5-osiowych sztywność można zoptymalizować poprzez nachylenie kąta wrzeciona i poprawę spójności obrabianej powierzchni.
Analiza porównawcza dwóch głównych rozwiązań przetwórczych
W przypadku różnych wymagań wsadowych i precyzyjnych frezowanie CNC i szlifowanie precyzyjne to dwa główne rozwiązania w zakresie formowania szyn prowadzących. W poniższej tabeli porównano różnice między tymi dwoma procesami pod względem tolerancji, jakości powierzchni, kosztów i czasu dostawy, do celów odniesienia dla zaopatrzenia i inżynierów przy podejmowaniu decyzji.
| Wymiary kontrastowe | Frezowanie CNC pięcioosiowe | Precyzyjne szlifowanie |
|---|---|---|
| Możliwość tolerancji wymiarowej | ±0,01 mm do ±0,02 mm | ±0,005 mm do ±0,01 mm |
| chropowatość powierzchni | Ra 0,4μm - 0,8μm | Ra 0,1 μm - 0,2 μm |
| Przydatność materiału | Aluminium, stal, stal nierdzewna, tworzywa konstrukcyjne | Stal, stal nierdzewna, węglik |
| Elastyczność partii | Wysoka, odpowiednia dla małych partii wielu odmian | Niska, odpowiednia do dużych ilości tej samej odmiany |
| kompleksowa skłonność do kosztów | Małe i średnie partie mają więcej zalet | Niższy koszt po amortyzacji w dużych ilościach |
W przypadku większości części konstrukcyjnych urządzeń automatyki frezowanie CNC w połączeniu z późniejszymi procesami szlifowania lub wykańczania może spełnić wymagania i zapewnić większą elastyczność produkcji. Jeśli sprzęt ma wyjątkowo rygorystyczne wymagania dotyczące prostoliniowości (takie jak platforma wyporowa w skali nano), należy zastosować specjalny sprzęt do szlifowania.
Metody badań i kryteria akceptacji
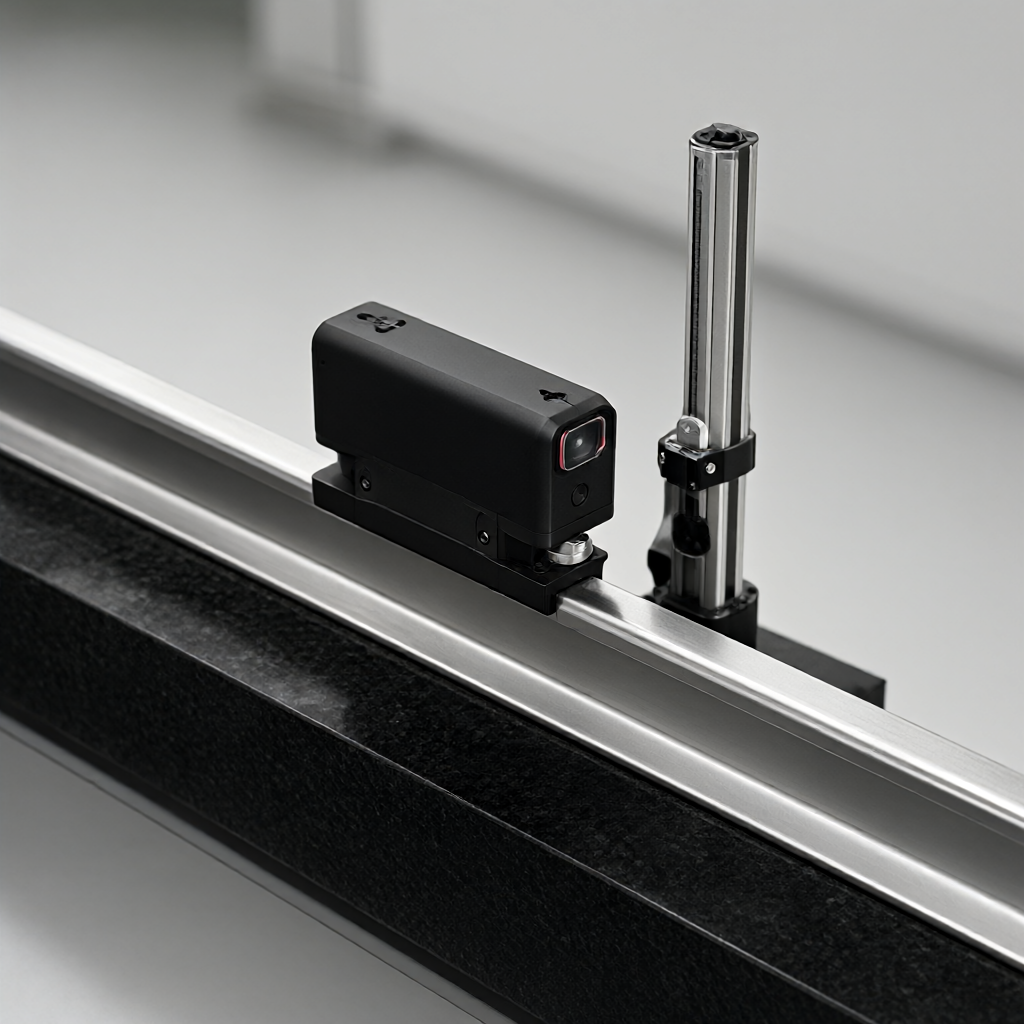
Kontrola jest kluczowym krokiem w potwierdzaniu jakości szyn prowadzących. Do badania prostości bardzo precyzyjne szyny prowadzące są zwykle mierzone za pomocą interferometru laserowego lub poziomu szczeliny powietrznej z platformą marmurową. Podczas pomiaru należy dokonać odczytów w punktach na całej długości prowadnicy i wykreślić krzywą błędu. Wykrywanie równoległości może mierzyć zmianę odległości między dwiema płaszczyznami odniesienia za pomocą wysokościomierza lub kamery termowizyjnej.
Ponadto kontrola pierwszego artykułu musi obejmować raport w pełnej skali, skupiający się na prostoliniowości, płaskości i krytycznych lokalizacjach otworów przelotowych. Zaleca się przeprowadzenie pełnej kontroli przed wysyłką, a w szczególności kontroli wyglądu, celem sprawdzenia, czy nie występują na niej rysy, zadziory i plamy oleju. W przypadku zamówień masowych dostawcy powinni posiadać stabilny system testowania zapewniający identyfikowalność danych każdej partii produktów.
Często zadawane pytania (FAQ)
Jak rozwiązać problem dużych odchyleń prostoliniowości aluminiowych szyn prowadzących obrabianych CNC?
Głównie ze względu na naprężenia wewnętrzne i odkształcenia termiczne materiału. Zaleca się wydłużenie czasu obróbki starzenia przed wykończeniem i obróbką w środowisku o stałej temperaturze. Jednocześnie zoptymalizowano naddatek na obróbkę wykańczającą, aby uniknąć deformacji mocowania.
Jaka jest minimalna wielkość partii w przypadku precyzyjnej obróbki szyn prowadzących?
Zależy to od konkretnego rozmiaru i procesu. Zwykle obróbka CNC obsługuje minimalne zamówienie na 1 sztukę, ale w celu rozłożenia kosztów programowania i mocowania zaleca się, aby wielkość partii przekraczała 50 sztuk, aby zoptymalizować czas dostawy i cenę jednostkową.
Jaki wpływ na żywotność prowadnicy ma chropowatość powierzchni szyny Ra 0,4μm?
Niższa chropowatość może zmniejszyć współczynnik tarcia i zmniejszyć szybkość zużycia. Ra 0,4μm to stopień drobnego szlifowania, który może znacznie poprawić gładkość i żywotność prowadnic ślizgowych lub rolkowych.
Jak zaznaczyć tolerancje prostoliniowości na rysunkach?
Należy jasno określić płaszczyznę odniesienia i długość pomiaru. Na przykład zaznacz „0,01/1000 mm” i wskaż, do której osi lub płaszczyzny odnosi się prostoliniowość. Unikaj etykietowania samych wartości liczbowych bez określenia punktu odniesienia.
Czy frezowanie CNC może obrabiać szyny prowadzące o specjalnych przekrojach?
Móc. Dzięki 4-osiowemu lub 5-osiowemu połączeniu szyny prowadzące o skomplikowanych kształtach przekroju poprzecznego można obrabiać bez konieczności stosowania wielu zestawów form, co jest odpowiednie do indywidualnych potrzeb dostosowywania.
Wnioski i rekomendacje dotyczące działań
Kontrolowanie prostoliniowości i równoległości szyn prowadzących do obróbki CNC wymaga rozpoczęcia od trzech wymiarów: stabilności materiału, optymalizacji parametrów skrawania i rygorystycznych testów. Wybór dostawcy posiadającego kompletny system testowania i bogate doświadczenie w zakresie precyzyjnego przetwarzania jest kluczem do zapewnienia powodzenia projektu. Jeśli szukasz partnera w dziedzinie obróbki CNC z możliwością precyzyjnego sterowania ± 0,01 mm, wsparciem w dostosowywaniu wielu materiałów i stabilną dostawą, prześlij swoje rysunki lub próbki, a my dostarczymy Ci szczegółową analizę DFM i plan wyceny technicznej.



