






Wpływ wyboru gatunku stopu aluminium na wydajność obróbki CNC
Przy dostosowywaniu precyzyjnych części CNC ze stopu aluminium, gatunek materiału jest podstawową zmienną, która określa trudność przetwarzania, koszt i końcową wydajność. Jeśli inżynierowie przy wyborze produktów skupiają się wyłącznie na wytrzymałości lub kosztach, często ignorują kluczowy wpływ obrabialności na czas dostawy i wydajność. Wśród głównych materiałów aluminiowych klasy lotniczej 7075-T6 jest często stosowany w częściach konstrukcyjnych ze względu na jego wysoką wytrzymałość, ale ze względu na właściwości hartowania i utwardzania ma wysoką odporność na skrawanie i szybkie zużycie narzędzi. Natomiast 6061-T6 charakteryzuje się doskonałą wydajnością cięcia i stabilnością przetwarzania i jest częstym wyborem w przypadku produkcji masowej, który równoważy wydajność i wydajność kosztową. 5052-H32 jest najczęściej stosowany do części wyglądowych lub części połączonych z blachy ze względu na doskonałą odporność na korozję i możliwości formowania powierzchni.
Zrozumienie „współczynnika cięcia” ma kluczowe znaczenie przy podejmowaniu decyzji zakupowych. Względna wydajność skrawania stopu aluminium 6061 jest bliska wartości wzorcowej, a stabilny posuw można utrzymać przy użyciu standardowych narzędzi z węglika lub specjalnej stali szybkotnącej; podczas gdy 7075 wymaga mniejszej głębokości skrawania i prędkości obrotowej, aby kontrolować wzrost temperatury i uniknąć deformacji termicznej przedmiotu obrabianego. Jeśli rysunek nie określa gatunku, zaleca się nadanie pierwszeństwa 6061-T6, aby zmniejszyć ryzyko poprawek w późniejszym przetwarzaniu.
Porównanie właściwości powszechnie stosowanych gatunków stopów aluminium
- 6061-T6: Łatwy w obróbce, łatwy do spawania, z dobrym efektem pokrycia powierzchni, odpowiedni do większości obudów maszyn ogólnych i elektroniki użytkowej.
- 7075-T6: Ma wyjątkowo wysoką wytrzymałość właściwą i nadaje się do przemysłu lotniczego i wysokiej klasy mechanicznych części konstrukcyjnych. Jednak jego odporność na korozję jest nieco słaba, a na powierzchni może pojawiać się biała korozja.
- 5052-H32: Dobra odporność na korozję i doskonała odkształcalność, odpowiednia do sprzętu zewnętrznego, zbiorników paliwa lub części zewnętrznych wymagających polerowania powierzchni.
Tolerancja obróbki CNC i analiza standardów chropowatości powierzchni
Możliwości tolerancji bezpośrednio odzwierciedlają poziom kontroli procesu w fabryce. Przy wyborze obróbki CNC stopu aluminium musi być jasne, czy poziom tolerancji na rysunku jest tolerancją ogólną (np. ISO 2768-mK), czy tolerancją precyzyjną. Tolerancja wymiarowa konwencjonalnego frezowania trójosiowego jest zwykle kontrolowana w zakresie ± 0,1 mm, ale zastosowanie technologii kompozytowej toczenia i frezowania w pięciu osiach z precyzyjnymi mocowaniami może ustabilizować kluczowe tolerancje wymiarowe w granicach ± 0,01 mm.
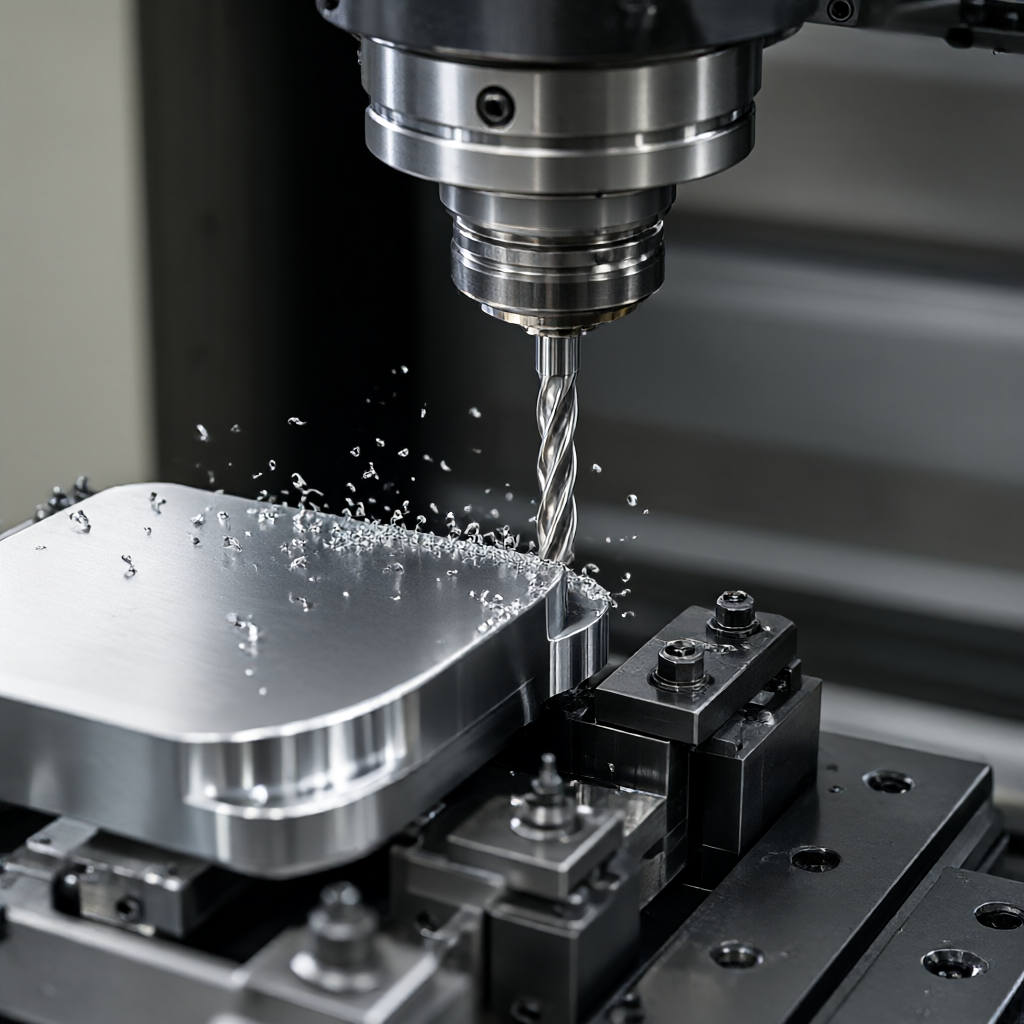
Chropowatość powierzchni (Ra) jest podwójnym wskaźnikiem wyglądu i funkcji montażu. Wartość Ra zwykłych powierzchni frezowanych mieści się przeważnie w przedziale 0,8-1,6 μm; jeśli chcesz uzyskać powierzchnię o wysokim połysku lub efekt lustra, musisz dodać procesy wykańczające gratowania, szlifowania lub anodowania. W przypadku powierzchni urządzeń optycznych lub wysokiej klasy produktów 3C powszechnie akceptowanym progiem akceptacji jest Ra0,4 μm, który wymaga zarezerwowania rozsądnego naddatku na polerowanie na etapie obróbki, aby uniknąć głębokich śladów narzędzi wpływających na późniejszą obróbkę.
Klasy tolerancji są powiązane z kosztami produkcji
| Klasa tolerancji | Typowy zakres rozmiarów | Metoda przetwarzania | czynnik kosztowy |
|---|---|---|---|
| Standardowa tolerancja | ± 0,1 mm | Frezowanie/toczenie 3-osiowe | reper |
| Tolerancja precyzji | ±0,05 mm | Precyzyjne pozycjonowanie osprzętu | 1,3 - 1,5 |
| Wysoka tolerancja precyzji | ± 0,01 mm | Kombinacja pięciu osi/toczenia i frezowania + wielokrotne mocowanie | 2.0 lub nowszy |
Ocena zalet i wad różnych opcji obróbki powierzchni
Obróbka powierzchniowa nie jest związana tylko z wyglądem, ale wpływa również na odporność korozyjną części aluminiowych i późniejszą przyczepność natryskową. Porównując opcje, należy rozważyć czas cyklu procesu i konsystencję partii. Anodowanie to najczęściej stosowany proces utwardzania powierzchniowego i barwienia części aluminiowych. Standardowa grubość folii wynosi 8-12 μm, co zapewnia doskonałą odporność na zużycie i właściwości antykorozyjne. Piaskowanie może wyeliminować ślady noża po obróbce i nadać matową teksturę. Jest często stosowany jako niezbędny proces przed anodowaniem.
W przypadku projektów o specjalnych wymaganiach estetycznych polerowanie lustrzane i anodowanie twarde (powyżej 30μm) to dwie zupełnie różne ścieżki. Polerowanie lustrzane zapewnia doskonałe wykończenie wizualne, ale jest wrażliwe na naprężenia szczątkowe w przedmiocie obrabianym i wymaga obróbki starzenia w niskiej temperaturze; Twarde anodowanie poprawia twardość poprzez grubszą warstwę tlenku i jest odpowiednie do warunków wysokiego tarcia. Wybierając modele, należy odwrócić łańcuch procesu w zależności od środowiska końcowego zastosowania (takiego jak mgła solna na świeżym powietrzu, tarcie ręczne), aby uniknąć „nadmiernego przetwarzania” prowadzącego do opóźnień w dostawach.
Projekt ścieżki procesu obróbki i schematu mocowania
Racjonalność ścieżki procesu determinuje wielkość odkształceń procesowych i wykorzystanie sprzętu. Do cienkościennych części aluminiowych (grubość ścianki


