






Podstawą unikania wgłębień w obróbce CNC stopów aluminium jest unikanie struktur, które mogą powodować pękanie narzędzia tnącego, deformację przedmiotu obrabianego lub niestabilność tolerancji na etapie projektowania. W przypadku zaopatrzenia technicznego i inżynierów zrozumienie „Projektowania pod kątem wykonalności (DFM)” może zaoszczędzić tygodnie przeróbek niż zwykłe skupianie się na gatunkach materiałów. Powszechnie stosowane materiały aluminiowe, takie jak 6061-T6, 7075-T6 lub 5052, charakteryzują się doskonałą wydajnością cięcia. Jeśli jednak w konstrukcji znajdują się głębokie rowki, cienkie ściany lub złożone narożniki wewnętrzne, łatwo jest spowodować drgania, odkształcenia wywołane naprężeniami, a nawet uszkodzenie narzędzia podczas produkcji masowej. W tym artykule przedstawiono dogłębną analizę pięciu typów konstrukcji wysokiego ryzyka, podano konkretne ograniczenia dotyczące wielkości, alternatywy i kryteria akceptacji, które pomogą Ci zidentyfikować ryzyko przed wydaniem rysunków i zapewnią stabilne osiągnięcie wymagań w zakresie tolerancji wynoszących ± 0,01 mm.
Struktura głębokiego wgłębienia i głębokiego rowka: niewidzialna pułapka średnicy narzędzia i współczynnika kształtu
Podczas frezowania stopów aluminium głębokie kieszenie i głębokie rowki są obszarami o dużej częstotliwości, które powodują drgania narzędzia. Długość wysięgu narzędzia jest ograniczona sztywnością. Gdy stosunek głębokości rowka do średnicy narzędzia (L/D) przekroczy pewien próg, odchylenie narzędzia w kierunku głębokości skrawania gwałtownie wzrośnie, powodując pogorszenie chropowatości powierzchni do wartości większej niż Ra 3,2 μm, a nawet zapadnięcie się narzędzia. Zwykle zaleca się kontrolowanie L/D w stosunku 3:1. Jeśli L/D osiągnie wartość powyżej 5:1, należy dostosować parametry cięcia lub zmienić ścieżkę procesu.
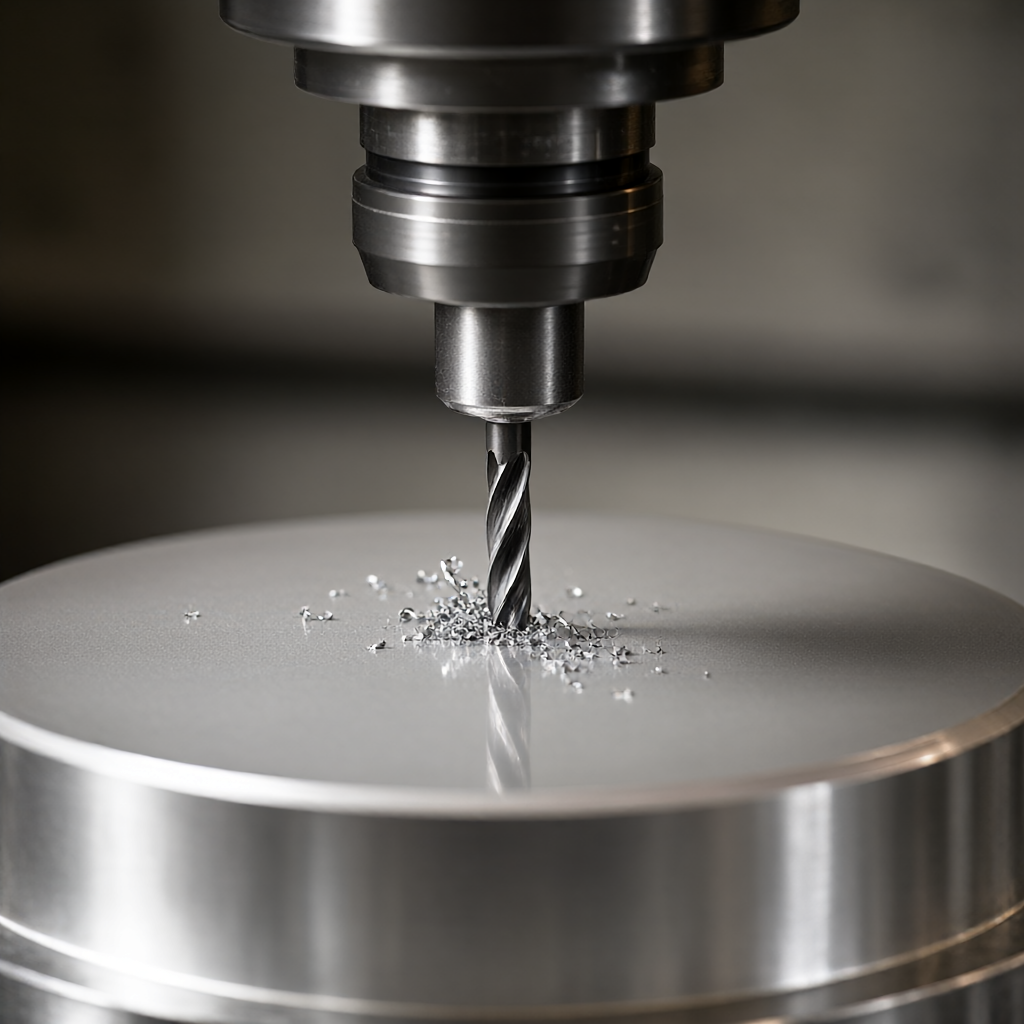
- : W przypadku standardowych frezów walcowo-czołowych do obróbki głębokich rowków zaleca się L/D wynoszące ≤3. Jeżeli konieczne jest głębsze wykonanie, należy zastosować obróbkę zgrubną z pozostawieniem marginesu (0,5-1,0 mm), a do wykańczania zastosować krótkie narzędzie.
- Ograniczenie szerokości szczeliny: Szerokość rowka nie powinna być mniejsza niż 1,2 średnicy narzędzia, w przeciwnym razie narzędzie nie może być stabilnie wycentrowane i jest podatne na odchylenia boczne.
- alternatywny: W przypadku zbyt głębokich otworów nieprzelotowych lub wnęk można rozważyć obróbkę toczeniem (jeśli ma symetrię obrotową) lub obróbkę elektroerozyjną (EDM) ściany bocznej, a następnie obróbkę CNC powierzchni dolnej.
| Stosunek L/D | Główne zagrożenia | Sugerowane środki zaradcze |
|---|---|---|
| ≤ 3 | Regularne cięcie, niskie ryzyko | Standardowe frezowanie z dużą prędkością, przy użyciu frezów walcowo-czołowych z 4 lub 5 rowkami i umiarkowanymi posuwami |
| 3 - 5 | Pojawiają się ślady wibracji i zmniejsza się płynność | Oddziel obróbkę zgrubną i wykańczającą, pozostaw margines 0,1-0,2 mm na obróbkę wykańczającą i zmniejsz prędkość. |
| > 5 | Przejdź na wiercenie i gwintowanie lub formowanie EDM, a CNC tylko przycina kontur. |
Wewnątrz stopu aluminium występują naprężenia szczątkowe. Gdy grubość ścianki jest zbyt cienka (zwykle mniejsza niż 2mm), siła odciążająca materiał podczas procesu cięcia CNC spowoduje odkształcenie sprężyste przedmiotu obrabianego, co spowoduje tzw. „efekt ucha” (Earping). Zjawisko to jest szczególnie widoczne w przypadku cienkościennych części rozciąganych lub cienkościennych skorup, objawiając się wypaczeniem krawędzi i słabą płaskością. W przypadku produkcji masowej, jeśli podczas projektowania nie uwzględniono odkształcenia mocowania, późniejszy proces korekty znacznie zwiększy koszty.
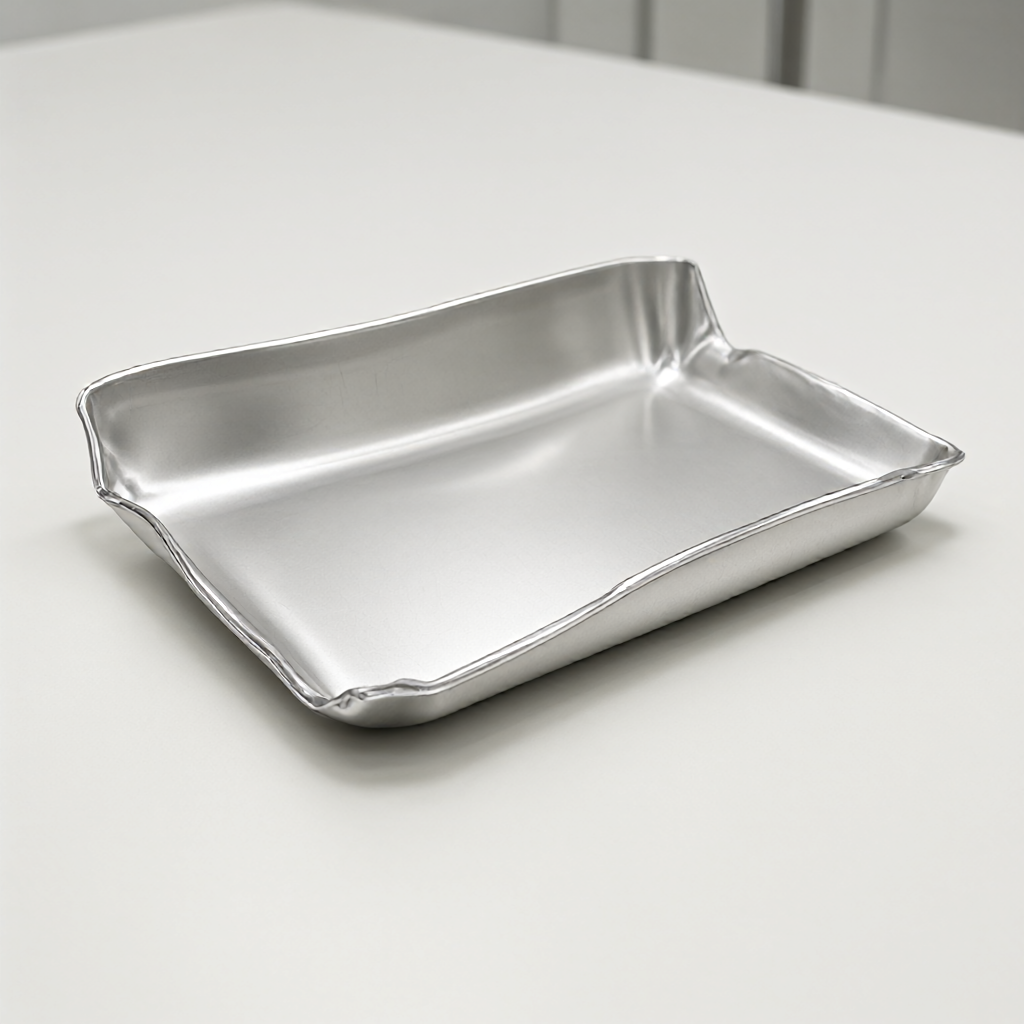
- Zastrzeżone odkształcenie: Rysunki projektowe powinny rezerwować margines odkształcenia 0,05-0,10 mm w obszarze cienkościennym lub umożliwiać strategię „kompensacyjnego cięcia cienkościennego” w programowaniu CAM (zmniejszyć wielkość cięcia bocznego do 0,05 mm).
- Wybór materiału: 6061-T6 ma lepszą odporność na pełzanie niż A380 i nadaje się do cienkościennych konstrukcji o wysokich wymaganiach dotyczących płaskości.
Kąty ostre i wewnętrzne wartości R: ograniczenia fizyczne dotyczące granic geometrii narzędzia
„Brak wewnętrznego R” to główne nieporozumienie projektowe w obróbce CNC stopów aluminium. Promień czoła frezu palcowego fizycznie określa minimalny rozmiar wewnętrznego zaokrąglenia. Jeśli rysunek projektowy zawiera kąt wewnętrzny prostokątny (R0), po obróbce musi zostać wykonane zaokrąglenie promienia wierzchołka narzędzia (na przykład, jeśli używane jest narzędzie o średnicy 6 mm, rzeczywiste wewnętrzne R≈3mm, należy odjąć przesunięcie promienia narzędzia). Wymuszone usuwanie nadmiaru materiału poprzez wielokrotne podawanie jest nie tylko wyjątkowo nieefektywne, ale może również łatwo prowadzić do koncentracji naprężeń i stać się źródłem pęknięć zmęczeniowych.
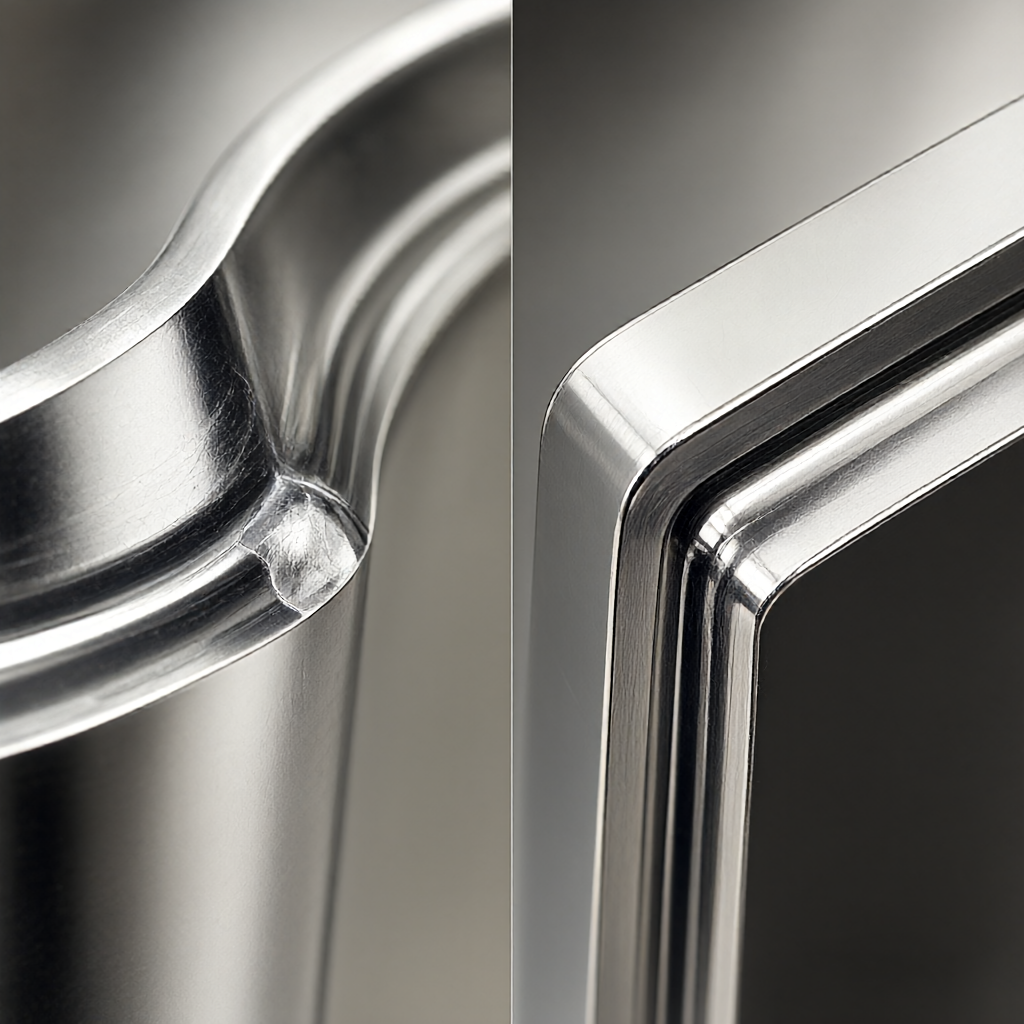
Specyfikacje ustawień wewnętrznej wartości R
- Minimalna wewnętrzna R: Zaleca się, aby R wewnętrzne było ≥ 1,5 promienia narzędzia. Jeśli używany jest nóż z płaskim dnem o grubości 1 mm, wewnętrzna R powinna wynosić co najmniej 0,5 mm, ale należy wziąć pod uwagę przestrzeń rozszerzalności po zużyciu narzędzia.
- Zewnętrzna wartość R: Zaleca się, aby zewnętrzny R wynosił ≥2 mm. Zbyt małe zewnętrzne R spowoduje nagłą zmianę obciążenia narzędzia w narożu i przyspieszy zużycie narzędzia.
- proces alternatywny: Jeśli konstrukcja musi wymagać minimalnej wartości R (np. 5)
Niski (konieczność częstej zmiany narzędzi) Średni (można przechylić paszę) Ślady złamania i wibracji narzędzia Podziel na przetwarzanie wielowarstwowe lub zamiast tego użyj EDM cienka ściana ( « Previous Techniki kontroli odkształceń cienkościennych części w obróbce stopów aluminium Next » Przewodnik po wyborze obróbki CNC stopu aluminium: od gatunku materiału po standardy tolerancjiPolecane materiałyPowiązana treść
Poznaj więcej artykułów, które mogą Cię zainteresować.
Wycena w 2 godzinyWyślij rysunek, wycena w 2 godziny.
Wyślij rysunek STEP / DWG / PDF, a nasi inżynierowie zwrócą w ciągu 2 godzin szczegółową wycenę wraz z bezpłatną analizą DFM i doradztwem technologicznym — bez zobowiązań.
Wyślij nam rysunek – resztą zajmiemy się my
Wyślij rysunek STEP / DWG / PDF i uzyskaj w ciągu 2 godzin szczegółową wycenę z bezpłatną analizą DFM i doradztwem technologicznym. Bez minimalnego zamówienia – od 1 sztuki.
Zapytania na żywo


