





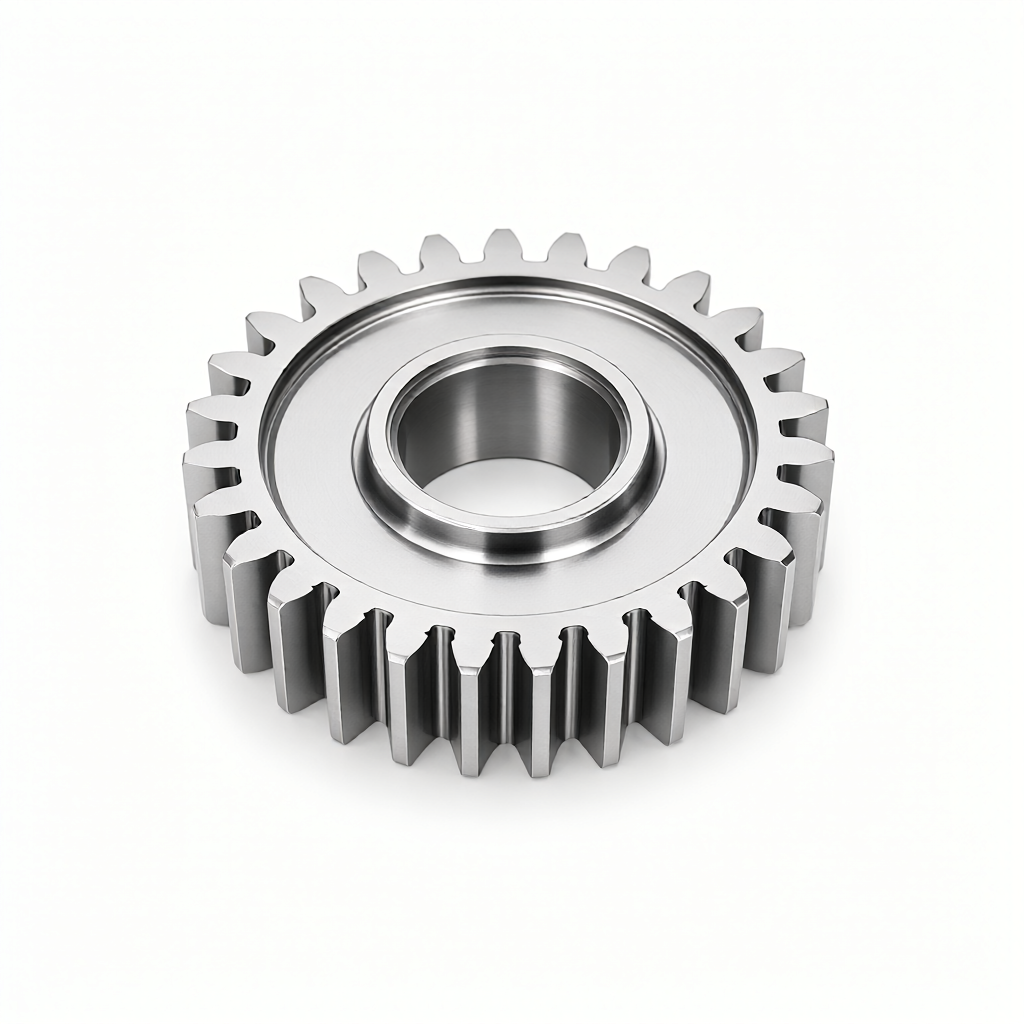
Przekładnie do obróbki CNC: podstawowe parametry procesu służące do kontroli dokładności profilu zęba
W precyzyjnych układach przeniesienia napędu,Przekładnie do obróbki CNCDokładność profilu zęba bezpośrednio determinuje wydajność przekładni, poziom hałasu i żywotność. Dla inżynierów zrozumienie, jak osiągnąć zgodność powierzchni zęba, kontrolę skumulowanego błędu podziałki i zarządzanie chropowatością powierzchni za pomocą procesów toczenia i frezowania CNC, jest kluczem do oceny możliwości dostawcy. Opierając się na zestawie 72 urządzeń CNC, ShowyMetal zapewnia kompletne rozwiązanie, od doboru materiału po obróbkę wykończenia powierzchni zębów, obsługując różnorodne materiały podstawowe, takie jak aluminium, stal, stal nierdzewna i konstrukcyjne tworzywa sztuczne, aby zapewnić spójność wymiarową w produkcji masowej.
Podstawy inżynieryjne dotyczące stopnia dokładności profilu zęba i doboru materiału
Wybór materiału przekładni nie tylko wpływa na wytrzymałość, ale także bezpośrednio ogranicza jej skrawalność i ostateczną jakość powierzchni zęba. Wydajność cięcia różnych materiałów znacznie się różni, a dopasowanie procesu należy przeprowadzić w powiązaniu z klasą dokładności określoną w normie ISO 1328 (powszechnie stosowana jest klasa 5-9).
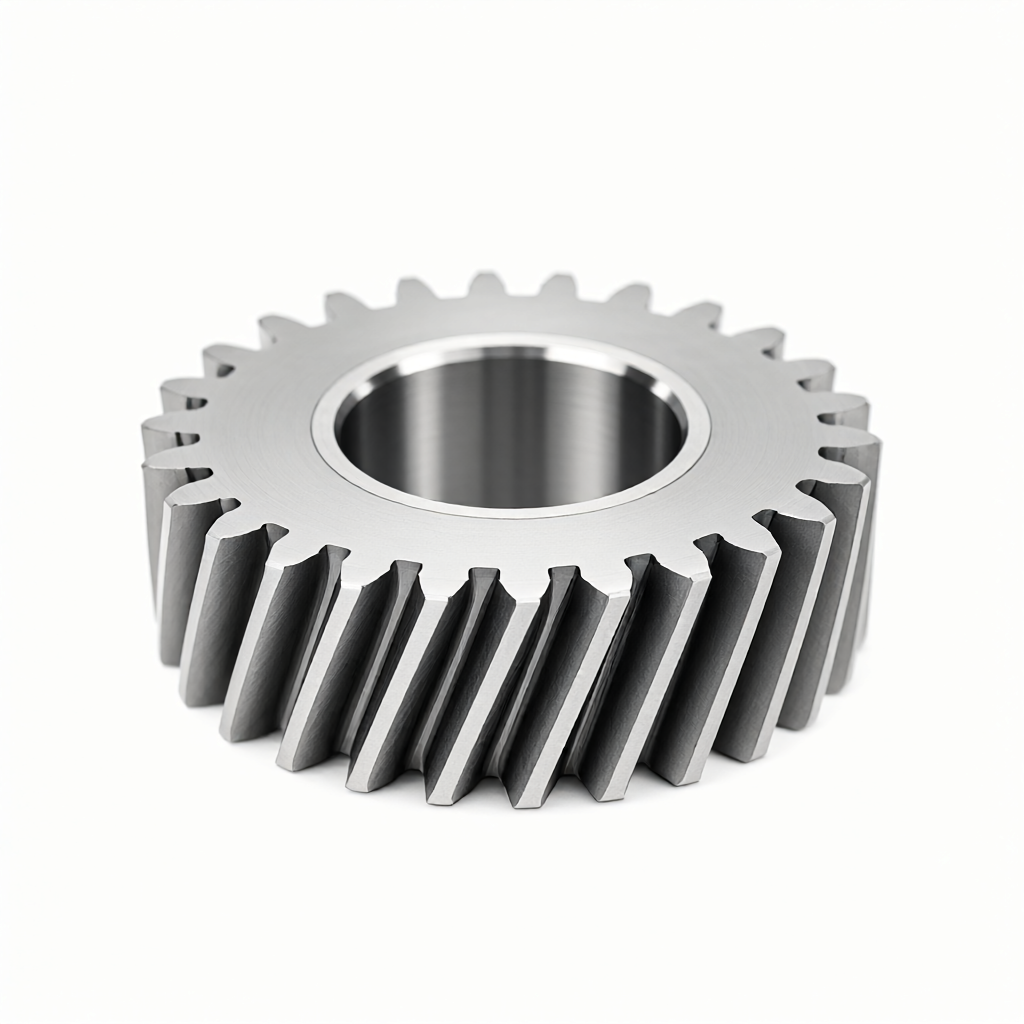
- Stopy aluminium (takie jak 6061-T6, 7075): Wysoka wydajność cięcia, odpowiednia do szybkiego przetwarzania wsadowego. Utrudnieniem jest to, że materiał jest miękki i łatwo przylega do noża, dlatego konieczne jest użycie narzędzia o dużym kącie natarcia i wystarczającym chłodzeniu. Powierzchnia może z łatwością osiągnąć Ra0,4μm, co jest odpowiednie dla precyzyjnych reduktorów o wysokich wymaganiach dotyczących wyglądu.
- Stal (np. 4140, 42CrMo): Wysoka wytrzymałość i dobra ciągliwość, ale niezwykle trudna w obróbce po utwardzeniu. Zwykle przyjmuje się strategię „najpierw obróbka kół zębatych, później obróbka cieplna” lub „frezowanie narzędziami z węglika wolframu”. Często chropowatość powierzchni zębów jest kontrolowana na poziomie Ra0,8–1,6 μm.
- Tworzywa konstrukcyjne (takie jak POM, PA66): Lekki, samosmarujący, ale o dużych odkształceniach termicznych. Podczas obróbki CNC należy ściśle kontrolować prędkość posuwu i głębokość skrawania, aby zapobiec nadmiernemu błędowi podziałki zębów spowodowanemu akumulacją ciepła. Nadaje się do scenariuszy nienośnych lub przenoszenia lekkich obciążeń.
ShowyMetal ma pełne możliwości dostosowywania materiałów. Może dostarczyć sugestie dotyczące DFM (możliwości produkcyjnej) w oparciu o gatunek materiału i stan obróbki cieplnej zaznaczone na rysunku, zoptymalizować zaokrąglenie zęba i projekt dolnego otworu oraz zmniejszyć ryzyko koncentracji naprężeń.
Porównanie rozwiązań tokarskich i frezarskich CNC w obróbce kół zębatych
W przypadku przekładni o różnych kształtach konstrukcyjnych wybór właściwej ścieżki obróbki CNC jest warunkiem wstępnym kontroli kosztów i dokładności. W poniższej tabeli porównano mające zastosowanie scenariusze i różnice techniczne między dwoma głównymi procesami w produkcji przekładni precyzyjnych:
| Wymiary kontrastowe | Toczenie CNC (w tym formowanie narzędzi tokarskich) | Frezowanie CNC 3/4/5 osi (z frezem kształtowym) |
|---|---|---|
| Odpowiedni typ zęba | Koła zębate czołowe, koła zębate śrubowe (wymaga indeksowania wielogłowicowego) | Koła zębate proste, koła zębate śrubowe, koła zębate w jodełkę, koła wewnętrzne, przekładnie planetarne |
| Górna granica dokładności | Zwykle do poziomu ISO 8-9 liczba zębów o wysokiej punktacji jest ograniczona | Dzięki 5-osiowemu podnośnikowi może osiągnąć poziom ISO 6-7, a przestrzeń mieszkalna jest większa. |
| Ograniczenia materiałowe | Twarde materiały, ograniczone sztywnością narzędzia tokarskiego, są podatne na zapadanie się narzędzia. | Frezy węglikowe można stosować do obróbki twardych materiałów, takich jak stal hartowana |
| wydajność partii | Tokarki kłowe lub tokarki dwugłowicowe umożliwiają szybką produkcję serii i nadają się do prostych kół zębatych zewnętrznych. | Mocowanie jest skomplikowane, ale wieloosiowa, jednoczesna obróbka ogranicza proces i jest odpowiednia dla złożonych konstrukcji. |
| jakość powierzchni | Łatwo jest pozostawić ślady noża i w późniejszym etapie konieczne jest dokładne szlifowanie. | Ciągłe trajektorie i lepszą gładkość można uzyskać poprzez frezowanie boczne lub frezowanie wgłębne |
W przypadku skomplikowanych przekładni planetarnych lub śrubowych,Frezowanie symultaniczne w 5 osiachjest lepszym rozwiązaniem. 5-osiowe centrum obróbcze ShowyMetal może zakończyć obróbkę powierzchni zęba i powierzchni odniesienia w jednym zamocowaniu, unikając błędów współosiowości spowodowanych mocowaniem wtórnym i zapewniając stabilność przekładni przy pracy z dużymi prędkościami.
Analiza kluczowych parametrów procesu mających wpływ na dokładność profilu zęba
Nawet jeśli używany jest ten sam sprzęt, niewielkie odchylenia w ustawieniach parametrów mogą spowodować, że skumulowany błąd podziałki zęba (Fpk) lub odchylenie profilu zęba (ff) przekroczy tolerancję. Poniżej przedstawiono trzy podstawowe parametry wpływające na dokładność przekładni CNC:
1. Kompensacja zużycia narzędzia i dynamiczna regulacja kąta natarcia
Skrawanie kół zębatych jest cięciem przerywanym, a krawędź skrawająca narzędzia jest podatna na odpryski. Przy obróbce różnych materiałów zaleca się stosowanie frezów kształtowych lub frezów z promieniem wierzchołka i dynamiczną regulację kąta natarcia. Na przykład podczas obróbki aluminium kąt natarcia musi być większy niż 15°, aby zmniejszyć siłę skrawania; podczas obróbki stali stopowej należy obniżyć kąt natarcia, aby zwiększyć wytrzymałość krawędzi. ShowyMetal wdraża 100% monitorowanie trwałości narzędzi w produkcji masowej i koryguje wartości kompensacji zużycia narzędzi w czasie rzeczywistym poprzez potwierdzenie pierwszego artykułu i kontrolę procesu.
2. Metoda chłodzenia i kontrola odkształceń termicznych
Tradycyjne cięcie na sucho może powodować lokalne skoki temperatury, powodując zmiany fazowe materiału lub zużycie termiczne narzędzia. Precyzyjna obróbka kół zębatych często wykorzystuje smarowanie minimalną ilością (MQL) lub chłodzenie pełnym przepływem. W przypadku małych przekładni modułowych chłodziwo należy rozpylać bezpośrednio w obszar skrawania, aby zapobiec wydłużeniu termicznemu. Nasz system procesowy obsługuje dostosowane ścieżki chłodzenia, aby zapewnić równowagę termiczną powierzchni zęba podczas obróbki, zachowując w ten sposób dokładność wymiarową ± 0,01 mm.
3. Obróbka chropowatości i gładkości powierzchni
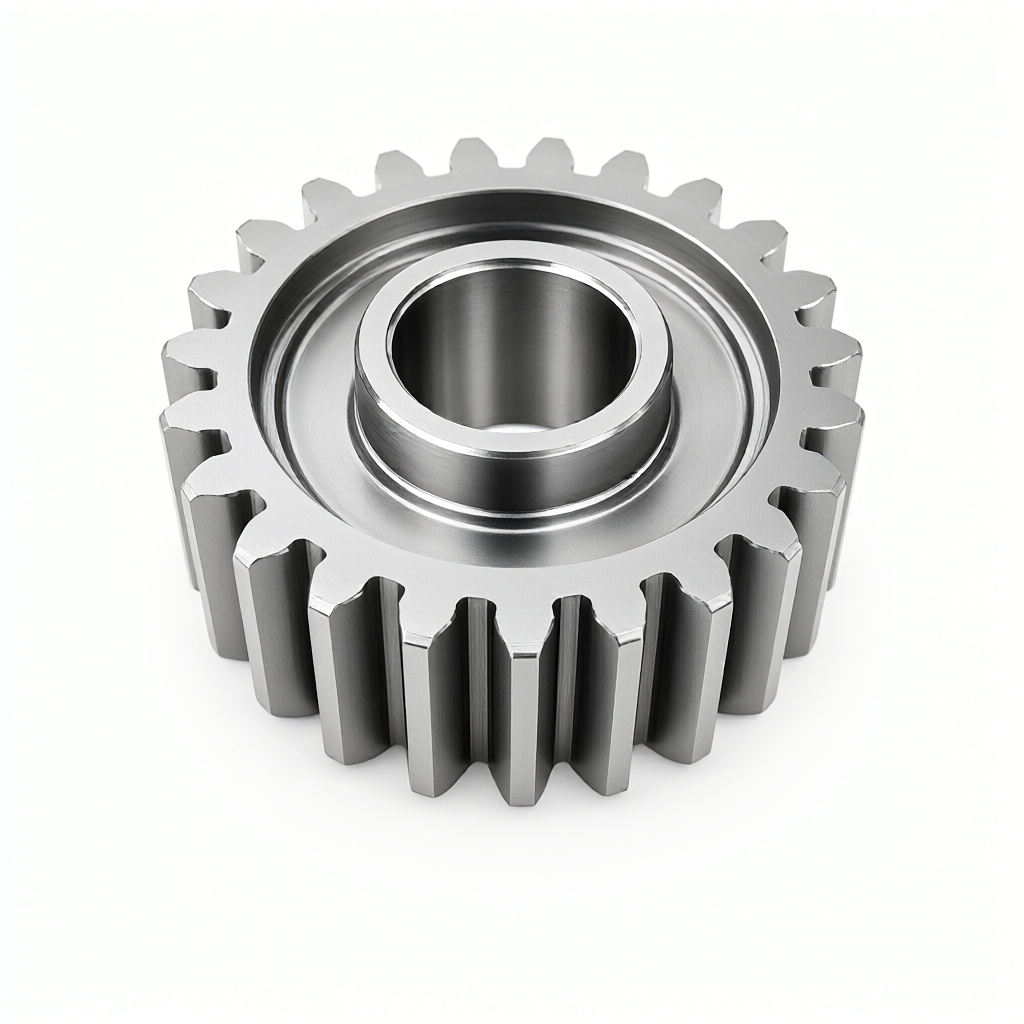
Chropowatość powierzchni zębów wpływa bezpośrednio na współczynnik tarcia i hałas zazębiania. Powierzchnie obrobione bezpośrednio na CNC zwykle nie są w stanie sprostać wymaganiom zastosowań high-end i wymagają późniejszej obróbki. ShowyMetal zapewnia m.in. obróbkę powierzchniową, taką jak anodowanie, piaskowanie i galwanizacjaWykończenie na wysoki połyskChropowatość powierzchni można dodatkowo zmniejszyć, a chropowatość można zmniejszyć do Ra0,4 μm. Ten rodzaj kontroli konsystencji jest kluczowym wskaźnikiem odróżniającym zwykłe zakłady przetwórcze od producentów precyzyjnych, zapewniającym brak zarysowań i defektów pomiędzy partiami, a także jednolity wygląd i jakość.
Metody badania dokładności kształtu zęba i kryteria akceptacji
Bez testów nie ma jakości. Odbiór przekładni CNC nie może opierać się wyłącznie na wyglądzie, ale musi opierać się na następujących metodach kontroli:
- Wykrywanie odchyleń profilu zęba (ff).: Użyj urządzenia do sprawdzania bicia przekładni lub współrzędnościowej maszyny pomiarowej (CMM). CMM uzyskuje chmurę punktów powierzchni zęba poprzez skanowanie laserowe lub pomiar dotykowy. W porównaniu z teoretycznym kształtem zęba błąd jest zwykle kontrolowany w granicach 0,02 mm.
- Skumulowany błąd podziałki zęba (Fpk): Użyj miernika podziałki zębów, aby zmierzyć ząb po zębie. Jest to podstawowy wskaźnik pozwalający ocenić jednorodność produkcji kół zębatych. Zgodność Fpk w produkcji masowej decyduje o poziomie hałasu całej maszyny.
- Wykrywanie chropowatości (Ra).: Użyj miernika chropowatości, aby pobrać próbkę środkowej części powierzchni zęba. W przypadku części wyglądających należy sprawdzić całą powierzchnię; w przypadku części funkcjonalnych skoncentruj się na obszarze siatki.
ShowyMetal jest wyposażony w trójwymiarowe współrzędne, pomiary optyczne i mierniki chropowatości oraz realizuje cztery poziomy „kontroli przychodzącego materiału → potwierdzenia pierwszego artykułu → kontroli procesu → kontroli pełnej wysyłki”. Kompletny raport z testów CMM jest dostarczany po wysyłce z identyfikowalnymi danymi i spełnia standardy wiarygodności E-E-A-T.
Unikanie typowych usterek i zalecenia DFM
W oparciu o wieloletnie doświadczenie produkcyjne, poniżej przedstawiono typowe tryby awarii i strategie unikania przekładni CNC:
- Odpryskiwanie wierzchołków zębów: Występuje głównie w obróbce stali. Plan unikania: zwiększ promień zaokrąglenia końcówki, aby uniknąć ostrych krawędzi; zmniejszyć prędkość skrawania podczas obróbki i poprawić płynność posuwu.
- Przyklejenie powierzchni/narost na krawędzi: Występuje głównie w stopach aluminium i tworzywach konstrukcyjnych. Rozwiązanie: Użyj narzędzi powlekanych, zwiększ przepływ chłodziwa i zwiększ rozmiar fazowania zgodnie z zaleceniami na etapie DFM.
- Zła konsystencja partii: Najczęściej występuje podczas przetwarzania bez nadzoru przez długi czas. Plan unikania: Wprowadź regularne kontrole próbek pierwszej sztuki. Cykl produkcji masowej ShowyMetal wynosi 15-25 dni. W tym okresie wykończenie powierzchni i stabilność wymiarowa każdego produktu są monitorowane za pomocą automatycznych systemów załadunku i rozładunku oraz kontroli wizyjnej maszyn.
Zaleca się, aby na etapie projektowania rysunku wyraźnie zaznaczyć strefę tolerancji kluczowej powierzchni współpracującej (np. H7/g6) i zanotować poziom dokładności profilu zęba (np. poziom 7 w GB/T 1356). Jasne wymagania techniczne pomagają producentom szybko reagować i zmniejszać koszty komunikacji.
FAQ: Często zadawane pytania dotyczące obróbki kół zębatych CNC
Czy obróbka CNC może zastąpić tradycyjne frezowanie kół zębatych?
W przypadku przekładni ze średnimi modułami i małymi partiami, 5-osiowe frezowanie CNC jest całkowicie wykonalną alternatywą, szczególnie w przypadku szybkich iteracji prototypów i przekładni o złożonej konstrukcji. Jednakże w przypadku dużych modułów i dużych partii standardowych zębów prostych tradycyjna obróbka frezarska kół zębatych nadal jest korzystna pod względem kosztów. ShowyMetal może zapewnić opłacalne sugestie ścieżek procesu w oparciu o moduł, materiał i wielkość partii.
Jak poprawić wykończenie powierzchni kół zębatych CNC do Ra0,4μm?
Wymaga to połączenia „wykończeń i obróbki powierzchni”. Precyzyjne frezowanie CNC kontroluje chropowatość do około Ra0,8 μm, którą można następnie zmniejszyć do Ra0,4 μm poprzez polerowanie chemiczne lub obróbkę elektrolityczną o określonych parametrach. ShowyMetal umożliwia anodowanie i powlekanie, a także może zakończyć obróbkę wykończenia powierzchni zęba w jednym etapie, zapewniając wygląd pozbawiony zarysowań.
Jaki jest typowy czas realizacji masowej produkcji 1000 sztuk osprzętu?
Zależy od złożoności materiału i konstrukcji. W przypadku prostych przekładni zewnętrznych ze stopu aluminium ShowyMetal może dostarczyć masową produkcję w ciągu 15-25 dni przy wydajności 72 jednostek. W przypadku obróbki cieplnej lub skomplikowanych przekładni śrubowych czas dostawy zostanie odpowiednio przesunięty. W przypadku zapytania zaleca się dostarczenie kompletnych rysunków, a my wydamy dokładny harmonogram produkcji.
Jak zapewnić współosiowość przekładni wsadowych?
Współosiowość zależy głównie od wyboru punktu odniesienia. ShowyMetal zaleca metodę mocowania „dwa kołki po jednej stronie” lub „pozycjonowanie otworu wewnętrznego”, wykorzystując 5-osiowe połączenie w celu jednoczesnego zakończenia obróbki otworu wewnętrznego, powierzchni odniesienia i powierzchni zęba, eliminując wtórne błędy mocowania ze źródła. Przed wysyłką maszyna CMM wykryje bicie płaszczyzny odniesienia, aby upewnić się, że spełnione są wymagania dotyczące tolerancji rysunku.
Na co należy zwrócić uwagę podczas obróbki konstrukcyjnych przekładni z tworzyw sztucznych?
Materiał ma duży współczynnik rozszerzalności cieplnej, dlatego należy zwrócić uwagę na kontrolę chłodzenia, aby zapobiec wypaczeniu. Jako materiał pierwszego wyboru zaleca się stosowanie POM (polioksymetylenu), który charakteryzuje się lepszą stabilnością wymiarową. Podczas obróbki przyjmuje się strategię małej głębokości skrawania i dużej prędkości. ShowyMetal zna właściwości skrawania PA66, POM, PEEK i innych konstrukcyjnych tworzyw sztucznych i może zapewnić ukierunkowane zalecenia dotyczące narzędzi i parametrów.
Wnioski i rekomendacje dotyczące działań
Precyzyjna obróbka kół zębatych CNC to nie tylko proces cięcia, ale także systematyczna inżynieria materiałoznawstwa, technologii narzędzi i precyzyjnej kontroli. Wybierając dostawcę, należy nie tylko patrzeć na cenę jednostkową, ale także zwracać uwagę na jej cenęMożliwości kontroli spójności partiiIJakość wyglądu powierzchni. ShowyMetal jest obsługiwany przez klaster 72 urządzeń CNC i wykorzystuje rygorystyczne systemy dokowania inżynieryjnego DFM i pełnowymiarowe systemy kontroli, aby pomóc klientom uniknąć ryzyka produkcyjnego i osiągnąć płynną transformację od rysunków do części wysokiej jakości.
Jeśli masz problemy z dokładnością lub ciśnieniem dostarczania masy w swoim układzie przekładniowym, zapraszamy do przesłania rysunków CAD i arkuszy BOM do naszego zespołu technicznego w celu uzyskania bezpłatnej analizy DFM i dokładnych ofert.



