





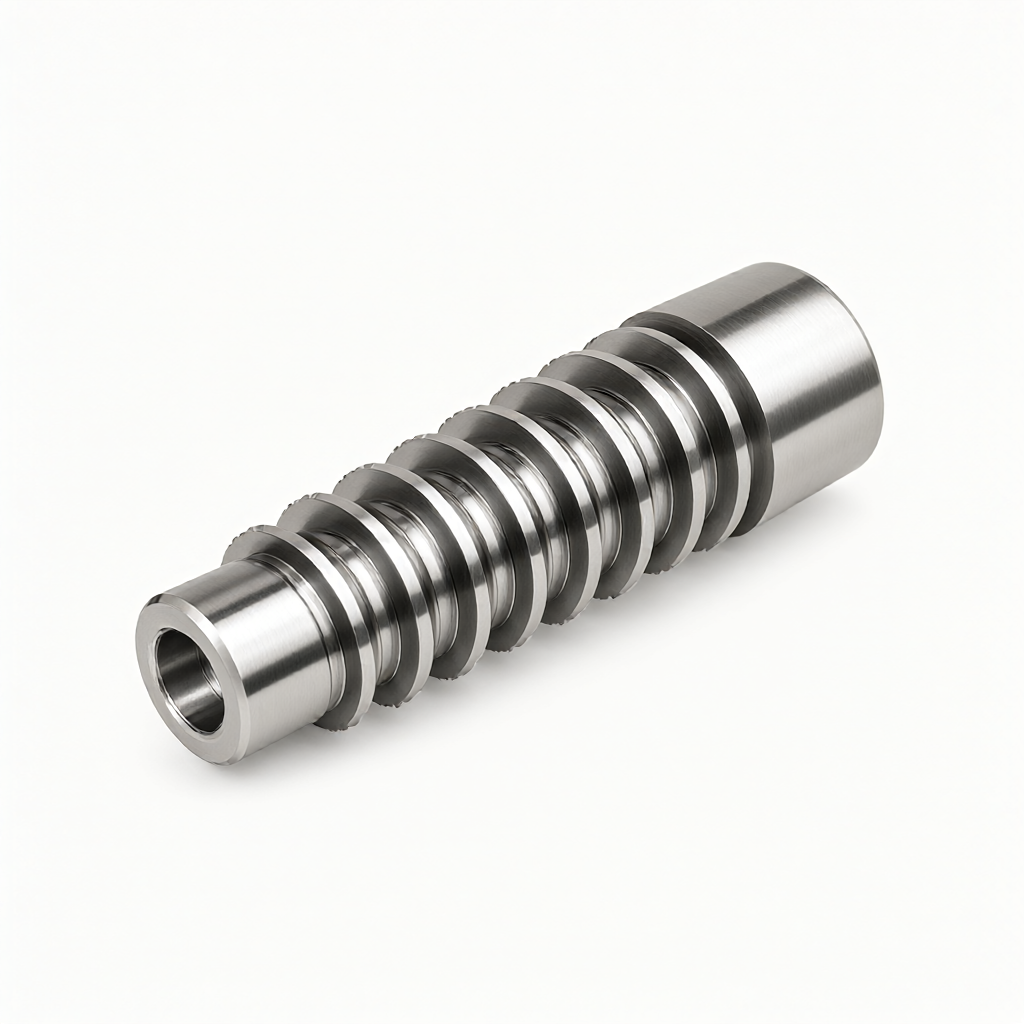
- Tokarsko-centrująca maszyna CNC: W przypadku wielowypustów pełnych lub pustych z krótkim wałem centrator może jednocześnie wykonać toczenie cylindryczne, rowkowanie, wiercenie i gwintowanie. Nadaje się do scen z dużymi partiami i wysokimi wymaganiami dotyczącymi koncentryczności i jest bardziej wydajny niż obróbka specjalnymi frezami wielowypustowymi.
- Szlifowanie i polerowanie: Jako wtórny proces wykańczania, stosowany w celu wyeliminowania mikroodkształceń po obróbce cieplnej i poprawy wykończenia powierzchni zębów. W przypadku części stalowych o wysokiej wytrzymałości po szlifowaniu zwykle wymagana jest obróbka odprężająca.
Wpływ doboru materiału i obróbki cieplnej na dokładność
Typy uszkodzeń części wielowypustowych to głównie pękanie korzenia zęba lub korozja wżerowa powierzchni zęba, dlatego przy wyborze materiału należy wziąć pod uwagę zarówno wytrzymałość, jak i udarność. Powszechnie stosowane gatunki obejmują stal 4140 i 4340 (twardość HRC 30-40 po hartowaniu i odpuszczaniu), stal nierdzewną 17-7PH (gatunek narzędzi precyzyjnych) i stop aluminium 7075-T6 (wymagania lekkie).
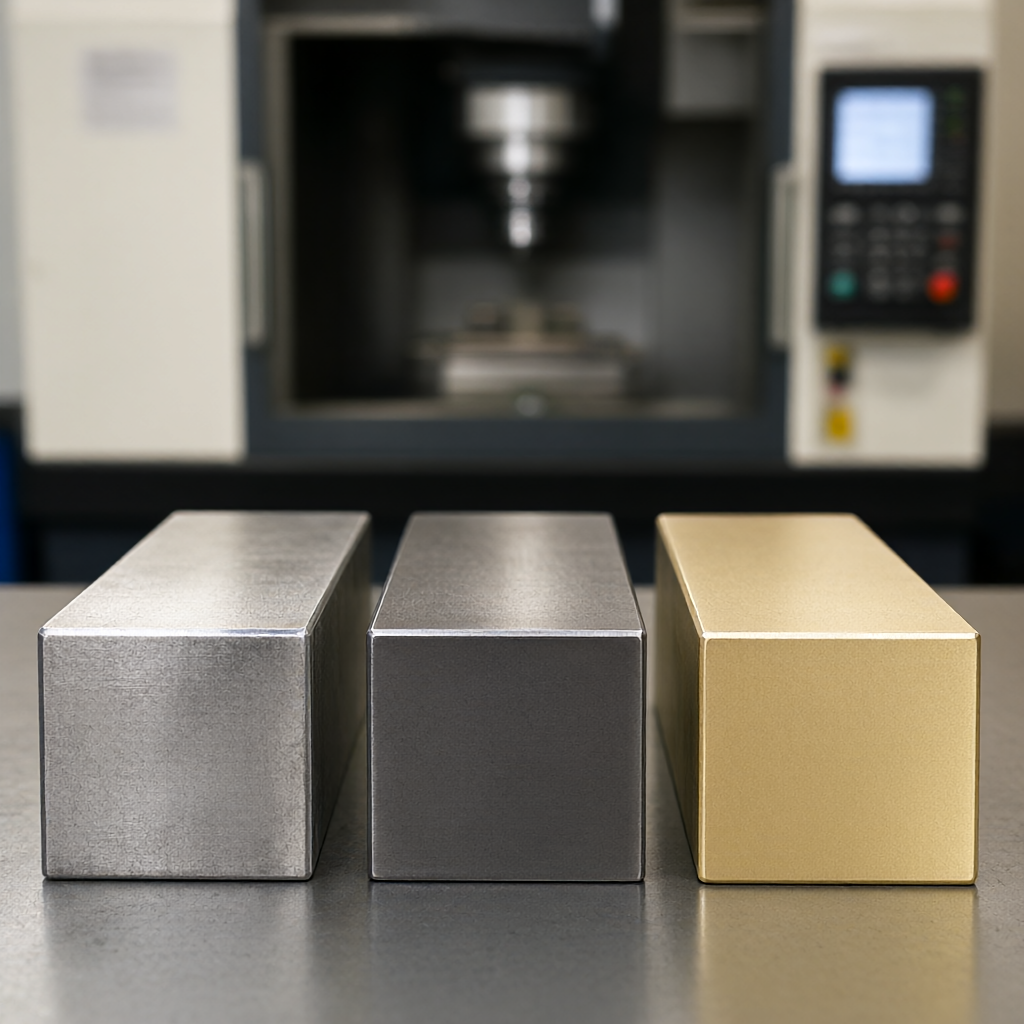
Strategie pozwalające uniknąć deformacji podczas obróbki cieplnej:Przed obróbką CNC należy zarezerwować naddatek na szlifowanie w wysokości 0,05-0,1 mm. Jeżeli końcowa twardość części po obróbce cieplnej przekracza HRC50, zaleca się najpierw poddać ją obróbce zgrubnej/obrócić zgrubnie, a następnie po obróbce cieplnej przeprowadzić szlifowanie dokładne. W przypadku wielowypustów ze stopu aluminium nie ma potrzeby obróbki cieplnej i można je bezpośrednio wykończyć do ostatecznego rozmiaru. Należy jednak zauważyć, że grubość folii po anodowaniu (zwykle 10-20 μm) zajmie wewnętrzny naddatek wielkości i należy ją skompensować podczas projektowania tolerancji.
Techniczne wskaźniki dokładności profilu zęba i jakości powierzchni
Luz montażowy i poziom hałasu zsynchronizowanych przekładni zależą bezpośrednio od błędu profilu zęba. Zgodnie z konwencjonalnymi standardami branżowymi skumulowany błąd podziałki zębów precyzyjnych wielowypustów poziomu 6 powinien mieścić się w zakresie 0,03–0,05 mm. Wartość chropowatości powierzchni Ra bezpośrednio wpływa na odporność na zużycie. Zaleca się, aby powierzchnia zęba Ra ≤ 0,8μm. Jeśli jest używany do szybkiego synchronizatora lub transmisji optycznej, musi osiągnąć Ra0,4 μm lub nawet efekt poziomu lustra.
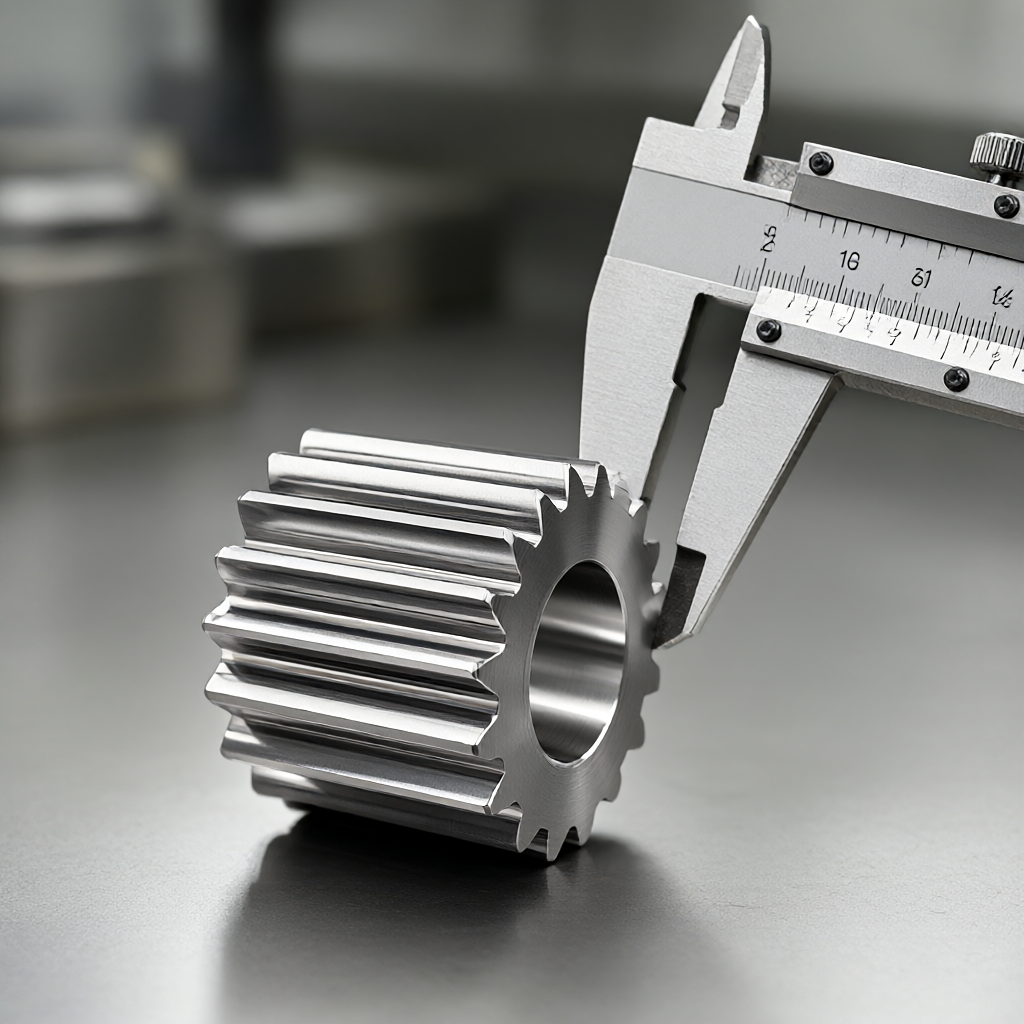
Jeśli chodzi o metody wykrywania, najbardziej wiarygodną metodą weryfikacji kształtu profilu zęba jest trójwymiarowa współrzędnościowa maszyna pomiarowa (CMM), jednak jej skuteczność jest niska. W przypadku produkcji masowej zaleca się stosowanie specjalnego sprawdzianu kontrolnego do wielowypustów (pierścieniowego/przymiarowego) do kontroli sprawdzianowej przejścia i zatrzymania, w połączeniu z kontrolą wyrywkową za pomocą miernika chropowatości. ShowyMetal przeprowadza pełną kontrolę przed wysyłką i przechowuje raporty CMM, aby zapewnić identyfikowalność danych.
Porównanie wydajności różnych rozwiązań procesowych
W przypadku typowych splajnów synchronizatorów poniżej znajduje się kompleksowe porównanie trzech głównych rozwiązań procesowych, które można wykorzystać przy podejmowaniu decyzji dotyczących badań i rozwoju oraz zakupów:
| Plan procesu | Obowiązujące scenariusze | Zachowanie dokładności | Charakterystyka kosztów i dostawy | Główne ograniczenia |
|---|---|---|---|---|
| Frezowanie symultaniczne w 5 osiach | Wypusty śrubowe, złożone zęby o specjalnym kształcie | Wysokie, bez błędu mocowania | Długi czas przetwarzania jednostki, odpowiedni dla średnich i małych partii | Ścieżka narzędzia jest złożona i należy monitorować zużycie narzędzia |
| Kompozyt do toczenia centralnego | Krótki wał, proste wypusty zębów, duże ilości | Niezwykle wysokie, jednorazowe formowanie | Wysoka wydajność i krótki cykl (15-25 dni w przypadku produkcji masowej) | Tylko w przypadku typu wału nie można przetwarzać wypustów otworów nieprzelotowych |
| Specjalny frez do wielowypustów + szlifowanie precyzyjne | Części stalowe o wysokiej twardości, wyjątkowo wysoka precyzja | Niezwykle wysokie, szlifowanie koryguje odkształcenia |
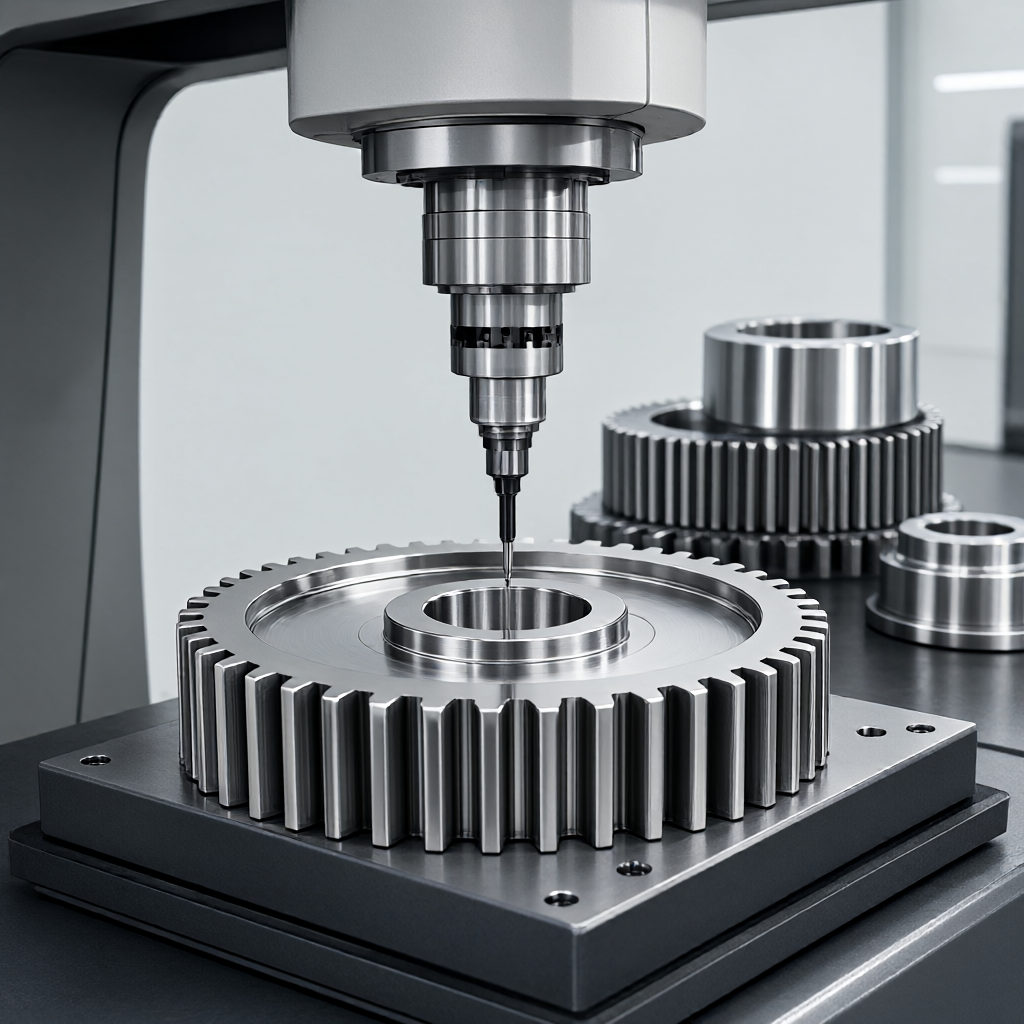
- Wybór punktu odniesienia: Jednolite wykorzystanie osi i powierzchni czołowej jako punktu odniesienia pozycjonowania, aby uniknąć skumulowanych błędów spowodowanych wieloma punktami odniesienia.
- Nieuporządkowana tolerancja
W przypadku nowych projektów rozwojowych można najpierw przeprowadzić próbną produkcję małych partii (5-10 sztuk) w celu sprawdzenia luzów montażowych i charakterystyki przenoszenia momentu obrotowego, a następnie przenieść je do produkcji masowej. Ten model weryfikacji etapowej może skutecznie zmniejszyć ryzyko związane z produkcją masową.
Zależy od złożoności procesu. Minimalna wielkość zamówienia prostych części toczonych centralnie wynosi zazwyczaj 1 sztuka; w przypadku skomplikowanych części frezowanych 5-osiowo, ze względu na wyższe koszty narzędzi, zaleca się, aby minimalna ilość zamówienia wynosiła 50-100 sztuk, aby rozłożyć koszty otwarcia formy i programowania.
Jak skompensować rozmiar splajnu po obróbce cieplnej?
spotkanie. Warstwa folii anodowanej narasta dwukierunkowo na powierzchni podłoża, zajmując około 50% wymiarów wewnętrznych. Podczas projektowania należy wziąć pod uwagę grubość folii (na przykład warstwa folii o grubości 15 μm zajmuje około 0,015 mm szerokości przestrzeni międzyzębowej), a wymagania wymiarowe po utlenieniu należy odnotować w tabeli tolerancji.
Włączać. Podany cykl produkcji masowej trwający 15-25 dni obejmuje pełny cykl obróbki CNC, obróbki cieplnej (jeśli jest wymagana), obróbki powierzchni (anodowanie/galwanizacja) i końcowego, w pełni kontrolowanego pakowania.
Podsumowanie i dalsze kroki
Trudność techniczna wielowypustów w obróbce CNC polega na zrównoważeniu dokładności profilu zęba, wykończenia powierzchni i kosztu partii. Dzięki rozsądnemu wyborowi ścieżki procesu (takiej jak frezowanie lub frezowanie 5-osiowe) i rygorystycznej kompensacji obróbki cieplnej można znacznie poprawić niezawodność synchronicznych części zazębiających. Jeśli Twój projekt obejmuje precyzyjne elementy przekładni, zaleca się przesłanie do naszego zespołu inżynierskiego rysunków zawierających gatunek materiału, twardość obróbki cieplnej i kluczowe wymagania dotyczące tolerancji, a my zapewnimy bezpłatną analizę i wycenę DFM.



