





Punkt wyjścia dla pięcioosiowej obróbki CNC części maszyn wirnikowych: od sztywnych po wrzecionowe
W dziedzinie maszyn turbinowych, takich jak łopatki silników lotniczych, wirniki turbin gazowych i precyzyjne zawory pomp,Obróbka CNC w pięciu osiachJest to podstawowa ścieżka rozwiązywania złożonych powierzchni. Jednak wielu inżynierów i nabywców ma tendencję do popadania w nieporozumienia podczas zadawania pytań: patrzą jedynie na pięcioosiowe funkcje obrabiarki i ignorują głęboki wpływ dynamicznej analizy sztywności i doboru wrzeciona na jakość powierzchni. W tym artykule połączono doświadczenie firmy ShowyMetal w produkcji masowej na zestawie 72 urządzeń CNC, aby zapewnić dogłębną analizę sposobów zapewnienia dokładności wymiarowej i spójności partii na poziomie ±0,01 mm przy wymaganiach dotyczących wysokiego wykończenia wynoszącego Ra0,4 μm poprzez dynamiczną ocenę sztywności i dokładny dobór wrzeciona.
Wyzwania związane ze sztywnością dynamiczną części do obróbki turbinowej
Części turbin są zwykle wykonane ze stopów tytanu (takich jak Ti-6Al-4V), stopów wysokotemperaturowych lub precyzyjnej stali nierdzewnej. Materiały te charakteryzują się dużą sztywnością, słabą przewodnością cieplną i są podatne na wibracje podczas cięcia. Tradycyjne statyczne wskaźniki sztywności (takie jak sztywność stołu obrabiarki) nie są w stanie w pełni przewidzieć jakości powierzchni podczas skrawania z dużą prędkością.
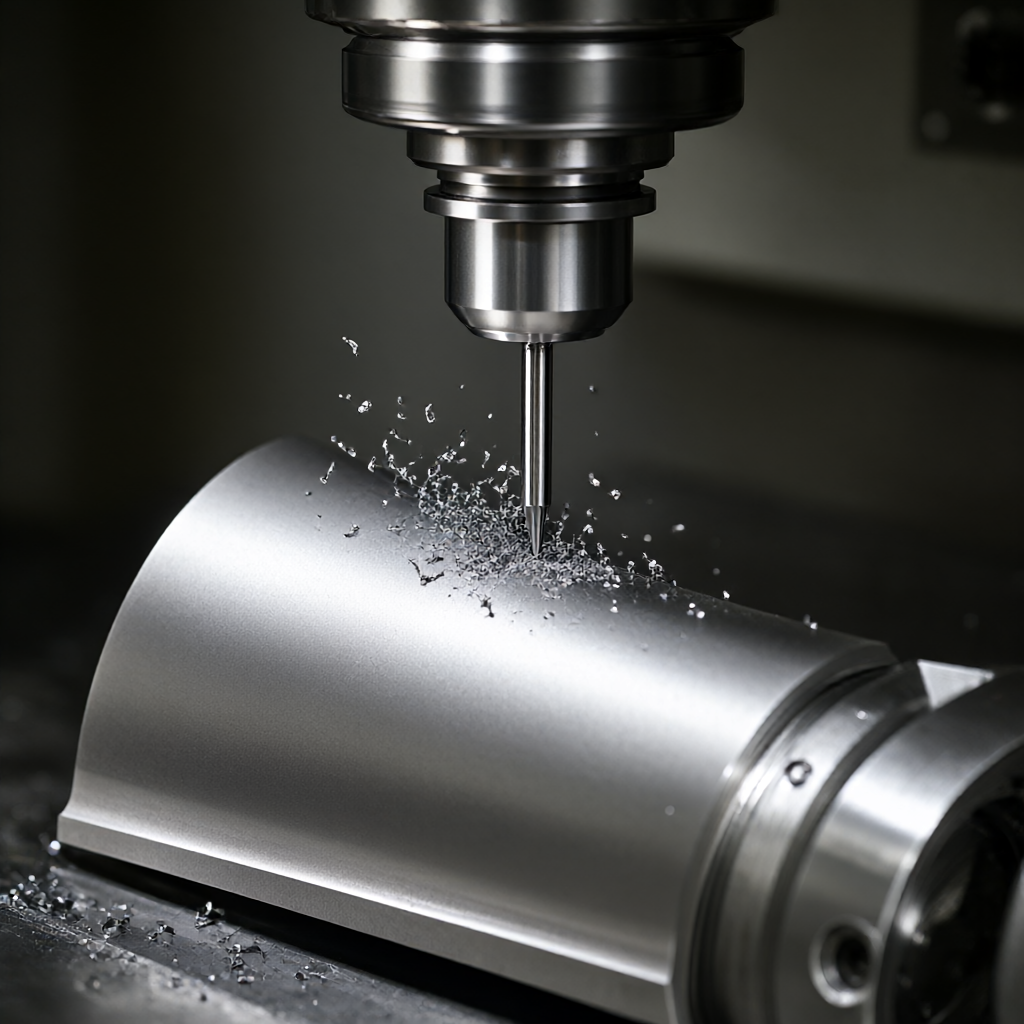
- Dynamiczna analiza modalna:Musimy zidentyfikować częstotliwości własne układu obrabiarka-przedmiot obrabiany-narzędzie. Jeśli wrzeciono obraca się w pobliżu tej częstotliwości, wystąpi rezonans, powodując zwiększenie głębokości wzoru narzędzia, a nawet mikroodpryski.
- Odkształcenie części cienkościennych:Łopatki lub wirniki turbin często mają wyjątkowo cienkie ścianki, a ilość przejściowych odkształceń spowodowanych siłami skrawania może przekraczać strefę tolerancji ± 0,01 mm. Obrabiarki o niewystarczającej sztywności dynamicznej będą prowadzić do efektu „plastyczności narzędzia”, skutkującego dryftem wymiarowym.
Dla nabywców potwierdzenie, czy dostawca posiada możliwości symulacji cięcia w oparciu o FEM (analizę elementów skończonych), jest ważniejsze niż zwykłe pytanie „czy da się to zrobić?”. To bezpośrednio określa szybkość przepuszczania pierwszego artykułu i stabilność partii.
Decydujący wpływ doboru wrzeciona na dokładność obróbki
Wrzeciono jest sercem pięcioosiowej obrabiarki, a jego charakterystyka wydłużenia termicznego i częstotliwość własna bezpośrednio wyznaczają granicę obróbki. Na etapie wykańczania części maszyn przepływowych przy wyborze wrzeciona należy skupić się na następujących parametrach:
Kontrola wzrostu temperatury wrzeciona wysokoobrotowego
Cięcie z dużą prędkością (prędkość wrzeciona > 24 000 obr./min) może powodować znaczące efekty termiczne. Czas stabilizacji termicznej zwykłych wrzecion chłodzonych powietrzem lub olejem wynosi aż 4-6 godzin, podczas gdy obróbka wirników turbin często wymaga wykonywania krótkich serii. Wrzeciono chłodzone olejem o stałej temperaturze stosowane przez ShowyMetal może kontrolować wydłużenie termiczne w zakresie 5 μm, skutecznie kompensując dryf wymiarowy.
Unikanie częstotliwości własnej i rezonansu
Przy wyborze należy unikać częstotliwości drgań własnych przedmiotu obrabianego. Jeśli częstotliwość własna wrzeciona jest zbyt niska (na przykład niższa niż 100 Hz), przy dużych prędkościach posuwu łatwo powstają wibracje. W przypadku cienkościennych części turbin zaleca się stosowanie wrzeciona o częstotliwości drgań własnych > 200 Hz i systemu oprawek narzędziowych o dużej sztywności, aby zapewnić płynność trajektorii podczas łączenia 3-osiowego/5-osiowego.
Porównanie i możliwe scenariusze różnych rozwiązań konfiguracji wrzeciona
Zgodnie z wymaganiami dotyczącymi wielkości partii i precyzji części maszyn wirnikowych porównaliśmy dwa główne rozwiązania konfiguracyjne wrzeciona w celu odniesienia się do wyboru inżynieryjnego:
| Wymiary kontrastowe | Wrzeciono elektryczne o dużej prędkości (napęd bezpośredni) | Wrzeciono mechaniczne (napęd pasowy/wałkowy) |
|---|---|---|
| Maksymalna prędkość | 20 000–40 000 obr./min | ogólnie< 12,000 RPM |
| Obowiązujący typ przetwarzania | Wykańczanie, wiercenie i frezowanie wnęk o małych średnicach (Ra0,4-0,8μm) | Zgrubna obróbka, powierzchnia czołowa o dużej średnicy, usuwanie o wysokiej wytrzymałości |
| Stabilność termiczna | Należy współpracować z systemem o stałej temperaturze, odkształcenie termiczne jest niewielkie | Odkształcenie termiczne jest duże i wymaga stałej temperatury przez długi czas |
| sztywność dynamiczna | Wysoka, odpowiednia do części cienkościennych | Niezwykle wysoka, odpowiednia do obróbki zgrubnej przy wysokich wymaganiach dotyczących odporności na wibracje |
| spójność partii | Wysoki, niewielki wpływ temperatury | średnie, wymagana jest częsta kalibracja wydłużenia termicznego |
Porady inżynierskie:W przypadku precyzyjnych części wsadowych, takich jak wirniki turbin, zaleca się przyjęcie strategii „oddzielenia zgrubnego”: użyj wrzeciona mechanicznego lub wrzeciona o dużej mocy do szybkiego usuwania materiału, a następnie przełącz się na wrzeciono elektryczne o dużej prędkości w celu ostatecznej obróbki wykańczającej. Strategia ta zachowuje zalety dynamicznej sztywności, zapewniając jednocześnie wykończenie powierzchni.
Optymalizacja pięcioosiowych ścieżek narzędzi z perspektywy DFM
Doskonała sztywność dynamiczna wynika nie tylko z obrabiarki, ale także ze strategii ścieżki narzędzia. Podczas obróbki części maszyn turbinowych w pięciu osiach zespół inżynierów ShowyMetal optymalizuje następujące warunki w drodze przeglądu DFM (Design for Manufacturability):
- Limit posuwu osiowego:W obszarach cienkościennych należy ograniczyć osiową głębokość skrawania narzędzia, aby uniknąć deformacji spowodowanej lokalną koncentracją naprężeń. Na przykład kontroluj krok posuwu w osi Z w zakresie 0,1 mm.
- Optymalizacja kąta obrotu wrzeciona:Unikaj kolizji narzędzia z kolumną obrabiarki, utrzymując oś wrzeciona w lepszym zakresie sztywności (zwykle kąt wychylenia pomiędzy 30° a 60° ma lepszą sztywność).
- Separacja pustego skoku:Użyj funkcji 5-osiowego układu zawieszenia, aby zoptymalizować skok jałowy, skrócić czas bez skrawania i zmniejszyć akumulację dryfu termicznego obrabiarki przy niskich prędkościach.
Weryfikując interferencję toru narzędzia z kinematyką obrabiarki za pomocą oprogramowania symulacyjnego, można kontrolować błąd obróbki w zakresie teoretycznym. Tego rodzaju analiza przedprojektowa jest kluczem do uniknięcia „zarysowań” lub „odchyłek wymiarowych” w produkcji masowej.
Kryteria akceptacji: jak ustalić, czy sztywność dynamiczna spełnia standardy
Jako nabywca, otrzymując części maszyn przepływowych, oprócz konwencjonalnego raportu wymiarowego (raport CMM), dostawca powinien być zobowiązany do dostarczenia następujących dynamicznych danych z kontroli opartych na procesie:
- Rozkład chropowatości powierzchni:Nie tylko spójrz na średnią wartość Ra, ale także spójrz na spójność rozkładu Ra na krawędzi natarcia, krawędzi spływu łopaty i wokół otworów chłodzących. Wymóg Ra0,4μm oznacza, że różnica między szczytem a doliną musi być ściśle kontrolowana.
- Analiza tolerancji geometrycznych:W przypadku wirnika skup się na sprawdzeniu płaskości (płaskości) i współosiowości. Niewystarczająca sztywność dynamiczna często objawia się wypaczeniem krawędzi, a współczynnik odchyleń tolerancji geometrycznej będzie znacznie wyższy niż w przypadku zwykłych części.
- Badanie mikrometalograficzne:W przypadku części ze stopów wysokotemperaturowych należy sprawdzić, czy na powierzchni skrawania nie występują mikropęknięcia lub warstwy reologiczne tworzywa sztucznego, czyli ślady powstałe w wyniku ciepła skrawania i drgań dynamicznych.
ShowyMetal dysponuje metodami kontroli, takimi jak współrzędnościowe maszyny pomiarowe, pomiary optyczne i mierniki chropowatości, i może wystawiać raporty dotyczące jakości zgodnie z systemem ISO 9001 zgodnie ze 100% kontrolą lub standardami AQL, zapewniając, że każda dostarczona część maszyny przepływowej wytrzyma kontrolę z punktu widzenia dynamicznej sztywności.
Często zadawane pytania
Jak zrównoważyć wydajność i dynamiczną sztywność podczas obróbki części turbin za pomocą pięcioosiowego CNC?
Zwykle przyjmuje się strategię „zgrubnej i dokładnej separacji”. Nadaj priorytet wydajności na etapie obróbki zgrubnej, stosując narzędzia o dużej średnicy i niższych prędkościach; nadaj priorytet sztywności na etapie wykańczania, zwiększ prędkość wrzeciona do ponad 20 000 obr./min i zmniejsz głębokość skrawania do 0,1–0,2 mm, aby stłumić wibracje.
Jakie są konsekwencje wydłużenia termicznego wrzeciona podczas obróbki łopatek turbin ze stopu tytanu?
Wydłużenie termiczne może powodować przesunięcie wymiarowe osi Z, zwykle w zakresie 10–20 μm. Bez stałej kontroli temperatury lub kompensacji grubość ostrza będzie poza tolerancją lub grubość krawędzi natarcia będzie niewystarczająca. Zaleca się, aby dostawcy posiadali funkcje kompensacji błędów termicznych online lub środowisko warsztatowe o stałej temperaturze.
Jak zapewnić spójność wyglądu (brak zarysowań) przy masowej produkcji części maszyn przepływowych?
Kluczem jest dynamiczne wyważenie oprawki narzędziowej (poniżej poziomu G0.25) i optymalizacja kąta przyłożenia narzędzia. ShowyMetal ściśle wdraża potwierdzanie pierwszego artykułu i kontrolę procesu podczas produkcji masowej oraz eliminuje wadliwe produkty poprzez 100% kontrolę, aby zapewnić jakość wyglądu o wysokim połysku i braku zarysowań.
Czy możliwa jest obróbka piasty turbiny przy użyciu toczenia frezarskiego zamiast frezowania pięcioosiowego?
W przypadku symetrycznych części piast kół obróbka tokarsko-frezarska charakteryzuje się wysoką wydajnością i dobrą sztywnością. Jednak złożone asymetryczne powierzchnie ostrzy nadal wymagają frezowania pięcioosiowego. ShowyMetal dysponuje kombinowanymi i pięcioosiowymi centrami obróbczymi tokarsko-frezarskimi, które mogą wybrać najbardziej ekonomiczną trasę procesu w oparciu o charakterystykę geometryczną części.
Składając zapytanie, oprócz rysunków, jakie parametry muszę podać?
Zaleca się podanie gatunku materiału (takiego jak Inconel 718, Ti-64), ilości partii, docelowej tolerancji (takiej jak ± 0,01 mm), chropowatości powierzchni (takiej jak Ra0,4 μm) i wymagań dotyczących obróbki powierzchni (takich jak anodowanie). Informacje te pomagają dostawcom szybko ocenić ryzyko związane ze sztywnością dynamiczną i zapewnić dokładne daty dostaw.
Podsumowanie i wezwanie do działania
Pięcioosiowa obróbka CNC części turbin to nie tylko zestaw parametrów obrabiarki, ale także systematyczna inżynieria dynamicznej analizy sztywności, doboru wrzeciona i optymalizacji ścieżki narzędzia. ShowyMetal opiera się na zaletach klastra 72 urządzeń CNC i bogatym doświadczeniu inżynieryjnym w zakresie dokowania, aby zapewnić precyzyjne części o wysokim wykończeniu i spójności partii w ciągu 15–25 dni od dostawy.Jeśli szukasz partnera, który może rozwiązać problemy deformacji złożonych zakrzywionych powierzchni i cienkościennych części, prześlij swoje rysunki CAD i szczegółowe wymagania techniczne, a nasz zespół inżynierów przedstawi sugestie i oferty DFM w ciągu 24 godzin na podstawie dynamicznej oceny sztywności.



