





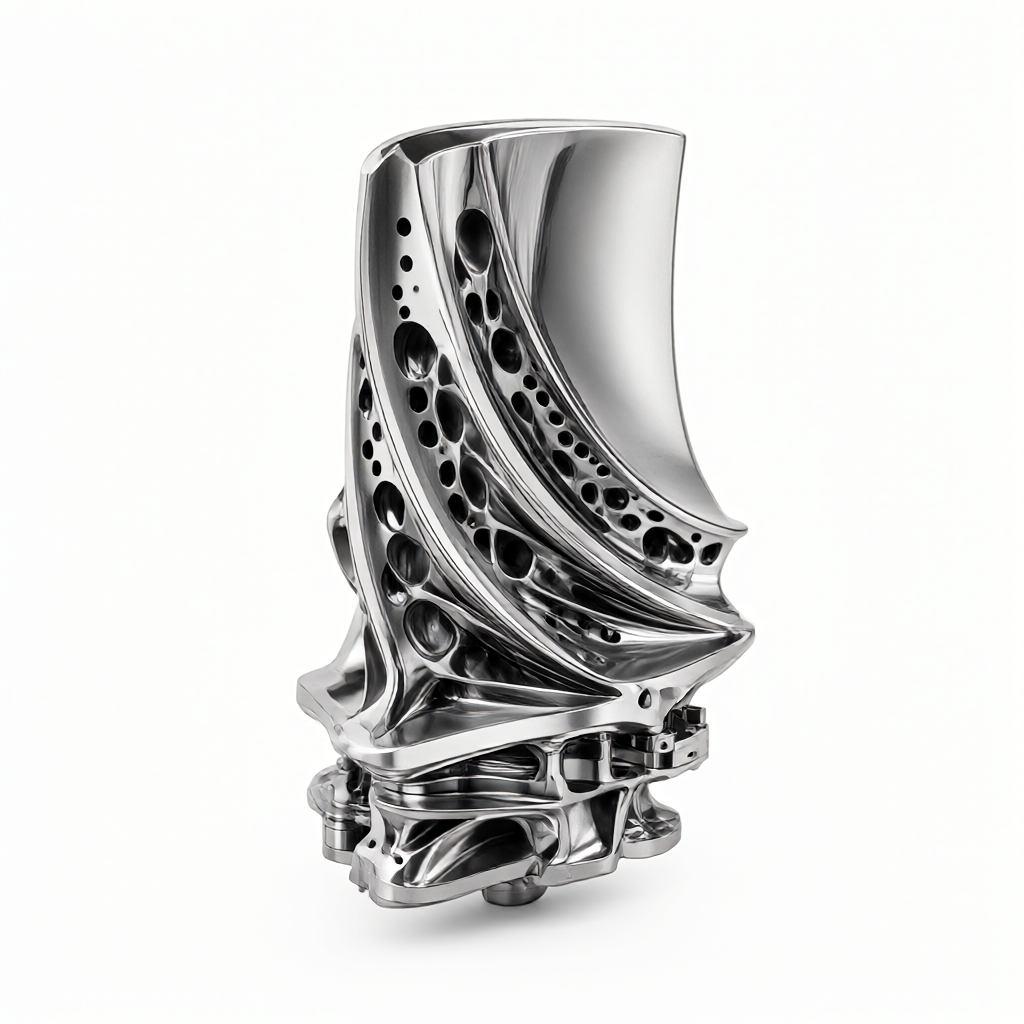
Bieżący stan i kluczowe wyzwania cięcia łopatek turbin gazowych ze stopów wysokotemperaturowych
Jako kluczowy komponent części gorących, łopatki turbin gazowych przez cały czas pracy podlegają surowym warunkom wysokiej temperatury, wysokiego ciśnienia i wysokich prędkości obrotowych, co stawia wysokie wymagania wobec obróbki CNC 5-osiowej. Tego typu łopatki są produkowane głównie ze stopów niklowo-bazowych o wysokiej odporności temperaturowej (takich jak Inconel 718, Inconel 706) lub stopów tytanu. Te materiały wykazują typową cechę „hartowania przez obróbkę” (work hardening), mają stosunkowo wysoką twardość w temperaturze otoczenia oraz niski współczynnik przewodnictwa cieplnego, co powoduje koncentrację ciepła w strefie skrawania i łatwo prowadzi do szybkiego zużycia narzędzi oraz odkształceń termicznych powierzchni obrabianego przedmiotu. Dla inżynierów odpowiedzialnych za zakupy techniczne i R&D, zrozumienie właściwości materiału i wąskich gardeł obróbki jest przesłanką do opracowania wykonalnych ścieżek technologicznych, kontrolowania kosztów i zapewnienia terminowości dostaw. W scenariuszach seryjnej produkcji na zamówienie, sposób przełamania ograniczeń materiału poprzez optymalizację procesu technologicznego, aby osiągnąć podwójny standard wysokiej gładkości powierzchni i dokładności wymiarowej, jest kluczowym problemem, który musi zostać rozwiązany podczas koordynacji inżynieryjnej.
Analiza właściwości cięcia stopów niklowo-bazowych o wysokiej odporności temperaturowej
Stopy niklowo-bazowe o wysokiej odporności temperaturowej mają wysoką wytrzymałość na płyniecie i duży współczynnik hartowania przez obróbkę w temperaturze pokojowej. Weźmy Inconel 718 jako przykład: jego wytrzymałość na rozciąganie może osiągnąć 1100-1200 MPa, a udział ciepła skrawania jest bardzo wysoki. Podczas toczenia lub frezowania sterowanego numerycznie, ze względu na słabe przewodnictwo cieplne materiału (około jednej trzeciej stali węglowej), ciepło tarcia nie może zostać及时 odrowadzone i koncentruje się przy wierzchołku narzędzia, co nasila chemiczne zużycie dyfuzyjne powłoki narzędzia. Ponadto złożone powierzchnie aerodynamiczne łopatek (takie jak skręcenie) wymagają od narzędza bardzo wysokiej dokładności geometrycznej, a drgania (chatter) podczas obróbki łatwo wywołują naprężenia rezydualne w obszarach cienkościennych, wpływając na końcowe właściwości równoważenia dynamicznego łopatek. Dlatego wybór parametrów cięcia nie może opierać się wyłącznie na wartościach empirycznych, ale musi być dynamicznie dostosowywany w połączeniu ze stanem mikrostruktury materiału (takim jak grubość ziaren po trawieniu stałym).
Wybór narzędzi i mechanizmów zużycia
W obróbce stopów wysokotemperaturowych zazwyczaj stosuje się narzędzia z metalu twardego lub ceramiki, wymagające powłok kompozytowych, takich jak TiAlN, AlTiN lub ZrN, w celu zmniejszenia współczynnika tarcia i poprawy stabilności termicznej. Wzory zużycia to najczęściej nakładanie się zużycia adhezyjnego i dyfuzyjnego. W produkcji seryjnej, fluktuacja żywotności narzędzi bezpośrednio wpływa na powtarzalność partii, więc należy ustanowić rygorystyczny model zarządzania żywotnością narzędzi i połączyć go z systemem onlinej kontroli wymiarów do kompensacji w czasie rzeczywistym.
Strategie optymalizacji trajektorii obróbki w systemie 5-osiowym
Łopatki turbin gazowych są najczęściej skręconymi ciałami o zmiennym przekroju; standardowa obróbka 3-osiowa trudno unika „obróbki wierzchołkiem” (tip cutting), tj. wchodzenia narzędzia w powierzchnię wierzchołkiem, co nie tylko obniża wydajność obróbki, ale też łatwo powoduje falistość powierzchni i ślady styku torów. Obróbka CNC 5-osiowa, poprzez obrót głowicy i stołu, utrzymuje optymalny kąt incydencji narzędzia względem powierzchni łopatki, umożliwiając „frezowanie boczne” lub „frezowanie skośne”, co znacząco poprawia gładkość powierzchni. W planowaniu trajektorii najczęściej stosowana jest strategia „frezowania czołowego” (frezowanie wchodzące), kierując siłę skrawania do wnętrza materiału, aby zmniejszyć efekt przepychu (deflection). Dla cienkościennych charakterystyk, takich jak krawędzie ssąca i wyrzucająca łopatki (grubość ściany często poniżej 2 mm), należy stosować wieloetapowe wstępne frezowanie z kontrolowaną głębokością, aby uniknąć odkształceń lub wibracji spowodowanych nagłym skokiem lokalnej siły skrawania.
Konfiguracja kąta cofania i kąta przechyłu bocznych
W trakcie obróbki przedniej i tylnej krawędzi łopatek kluczowe jest racjonalne ustawienie kąta cofania (lead angle) i kąta przechyłu bocznego (tilt angle) osi narzędzia. Zwykle zaleca się ustawienie kąta cofania w przedziale 5°-15°, aby zoptymalizować stan kontaktu narzędzia z obrabianym przedmiotem; kąt przechyłu bocznego należy dynamicznie dostosowywać zgodnie z długością cięciwa i kątem skręcenia łopatek, zapewniając wystarczające podparcie w obszarach cienkościennych i zmniejszając przesuw narzędzia. Dla firm takich jak ShowyMetal, wyposażonych w możliwości obróbki 5-osiowej, zaawansowane funkcje symulacji w oprogramowaniu CAM pozwalają na wstępne sprawdzenie kolizji, aby uniknąć zderzenia narzędzia z uchwytami.
Porównanie parametrów cięcia: różnice procesowe między frezowaniem a toczeniem
Mimo że główna część łopatek jest zazwyczaj obrabiana frezowaniem 5-osiowym, niektóre obszary, takie jak tarcze, platformy lub tuleje, mogą być obrabiane toczeniem sterowanym numerycznie lub maszynami gwintowymi. Różne metody obróbki odpowiadają całkowicie odmiennemu wyborowi parametrów. Poniższa tabela porównuje charakterystyki procesowe dwóch głównych rozwiązań podczas obróbki komponentów łopatek ze stopów wysokotemperaturowych:
| Wymiar porównawczy | Frezowanie 5-osiowe | Toczenie sterowane numerycznie (w tym maszyny gwintowe) |
|---|---|---|
| Zastosowanie | Krawędzie ssąca i wyrzucająca, powierzchnie aerodynamiczne, stopka (wypust) | Tarcze, obszary połączeń wałowych, struktury nieskręcone |
| Prędkość skrawania | 100 - 200 m/min (narzędzie z metalu twardego) | 150 - 300 m/min (narzędzie CBN) |
| Prędkość posuwu | 0.05 - 0.2 mm/obr | 0.08 - 0.3 mm/obr |
| Kontrola osi narzędzia | Dynamiczne przechylenie, utrzymanie frezowania bocznego | Stałe w osi lub promieniowo |
| Chropowatość powierzchni | Ra 0.8 - 1.6 μm (frezowanie wykańczające) | Ra 0.4 - 0.8 μm (toczenie wykańczające) |
| Zalety i wady | Wysoka elastyczność, możliwość obróbki złożonych powierzchni; wysoki koszt, skomplikowane programowanie | Bardzo wysoka wydajność, odpowiednia do ciał obrotowych; ograniczona przez kształt, niemożność obróbki elementów skręconych |
Z danych tabelarycznych wynika, że frezowanie 5-osiowe ma wyraźną przewagę w kontroli kształtu powierzchni, co jest szczególnie odpowiednie dla cienkościennych i skręconych łopatek; natomiast toczenie lepiej radzi sobie z szybkością usuwania materiału, co nadaje się do obszarów przednich, nielokalnych powierzchni. W praktycznej produkcji często stosuje się technologię „zbiorczą toczenia i frezowania” (multi-tasking), gdzie najpierw usuwa się większość naddatku przez toczenie, a następnie wykańcza powierzchnie aerodynamiczne frezowaniem 5-osiowym, aby osiągnąć równowagę między wydajnością a dokładnością.
Monitoring of tool wear and online inspection technology
During the machining of superalloys, tool wear is an irreversible cumulative process. To ensure batch consistency, an online inspection mechanism must be introduced. In addition to traditional probes, current engineering practice frequently utilizes spindle power monitoring. This method involves analyzing the rising trend of cutting power in real time to predict the tool wear condition. When the power stably exceeds the set threshold (for example, 110% of the standard value), the system automatically triggers an alarm and forces a tool change. Simultaneously, strict full-dimensional inspection is required after blade machining is complete. For ShowyMetal, a precision CNC custom manufacturer, equipping the facility with a Coordinate Measuring Machine (CMM) and optical measurement devices is standard. The CMM is used to inspect the surface deviation and tenon dimensions of the blade profile, while roughness testers are used to evaluate whether the surface finish reaches the Ra 0.8μm level or better. Inspection data must be retained to perform process capability (Cpk) analysis, ensuring stability between batches.
Stress relief and final acceptance criteria
Machining introduces residual tensile stresses inside the blade. Superalloys are extremely sensitive to this, which can easily lead to low-cycle fatigue cracks during subsequent service. Therefore, after 5-axis CNC machining is completed, stress-relief heat treatment (typically involving a prolonged soak at medium temperatures) is mandatory to release internal stresses. The acceptance phase focuses not only on dimensional compliance with the drawings but also on surface quality. ShowyMetal emphasizes appearance quality in mass production, requiring that blade surfaces be free of scratches and tool marks, with high glossiness. This means that cutting parameters must be strictly controlled at every stage, from roughing to finishing, to avoid the phenomenon of chip adhesion to the tool. For technical procurement, the supplier's ability to provide complete inspection reports including dimensions, roughness, and proof of stress relief is a key basis for judging its process capability. Choosing a manufacturer with mature inspection and correction capabilities can significantly reduce project risk.
How to submit effective machining requirements to a supplier?
Q: What information needs to be provided besides the drawings when machining gas turbine blades?
A: Besides the complete CAD model and 2D drawings, it is recommended to provide the specific material grade and heat treatment condition (such as solution aging), as well as quality requirements for critical areas (such as NDT standards). For thin-walled sections, it is best to mark the risk areas for chatter that require enhanced monitoring.
What impact do different hardness states have on machining?
Q: If the material hardness differs, do cutting parameters need significant adjustment?
A: Yes. The cutting resistance of superalloys in soft and hot states differs greatly. Usually, suppliers recommend corresponding cutting fluid concentration and spindle speed based on the material grade. CBN ceramic tools are recommended for hard materials, while coated carbide is more commonly used for soft materials, with feed rates needing to be reduced accordingly.
How to ensure the dynamic balance of mass-produced blades?
Q: When mass-producing blades, how to ensure consistency in dynamic balance?
A: Dynamic balance mainly depends on the uniformity of the mass distribution of the blade. This requires the supplier to strictly control consistent cutting allowances in mass production and perform stress-relief treatment to eliminate deformation. It is also recommended to request the supplier to provide first-article reports and batch sampling data for weight/dynamic balance to ensure that Cpk values meet the standards.
What are the means of cost control for 5-axis machining?
Q: 5-axis machining is expensive; how to optimize cost-effectiveness?
A: Cost-effectiveness can be optimized by reducing air cutting through path optimization and replacing some pure milling areas with "turn-mill" (turning and milling) machining to reduce cycle time. Additionally, reasonable tool selection can reduce tool change frequency. The purchaser should conduct a DFM (Design for Manufacturability) review with the supplier to eliminate difficult-to-machine structural features at the design stage.
Common causes of non-compliant surface finish?
Q: Why do ripples or excessive roughness frequently appear on the surface of blades?
A: Common causes include: tool wear not being changed in time, insufficient spindle cooling leading to thermal deformation, and incorrect tool axis tilt angle leading to "corner cutting." It is crucial to require the supplier to provide roughness tester inspection reports and explain the cooling method used (such as MQL or high-pressure internal cooling).
Summary
5-axis CNC machining of gas turbine blades is a comprehensive reflection of materials science, process path planning, and machine control. The key to overcoming the difficulties of superalloy machining lies in scientific tool selection, precise 5-axis path planning, and strict process inspection. For engineers and procurement specialists committed to improving product reliability, it is crucial to choose a partner with extensive experience in superalloy machining, a comprehensive inspection system, and a focus on appearance consistency. If you face the challenge of custom machining superalloy blades, feel free to send detailed drawings and technical specifications; we will provide professional process evaluation and quotation services.



