





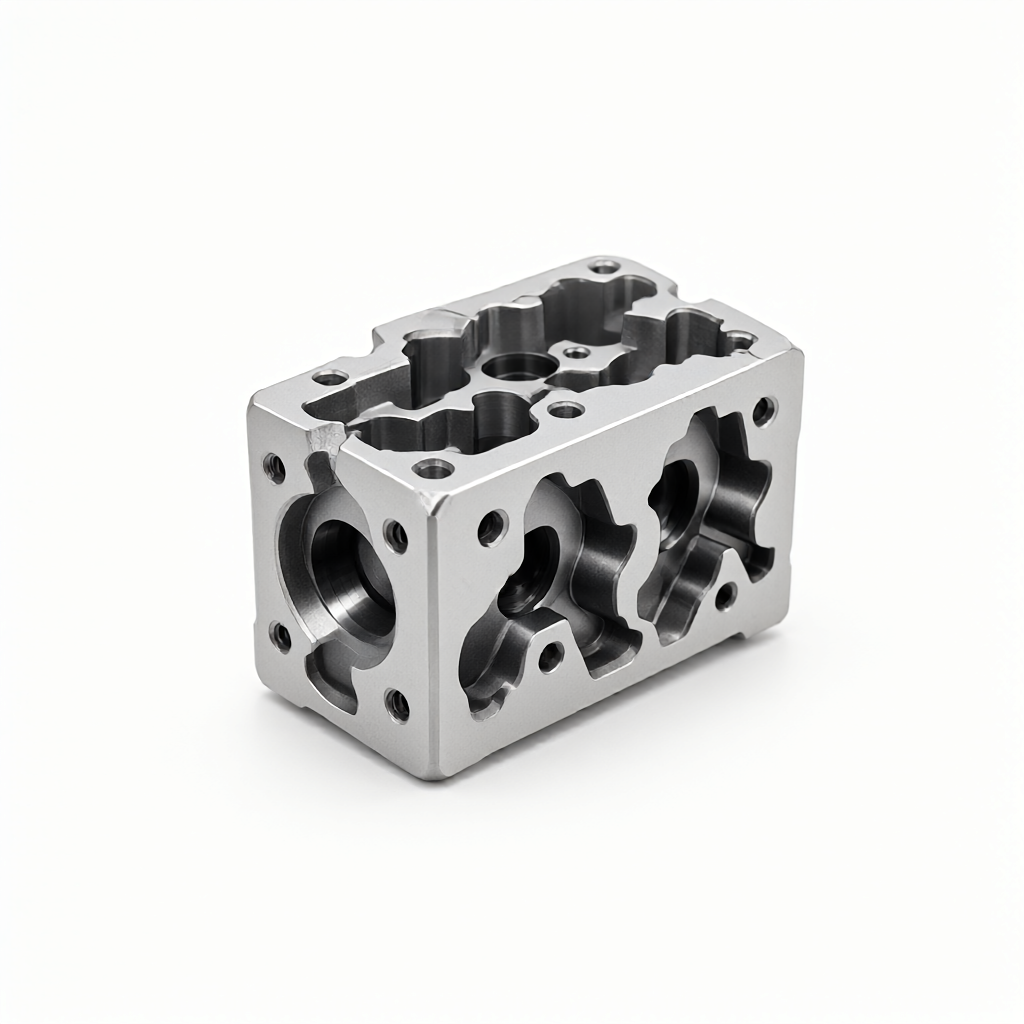
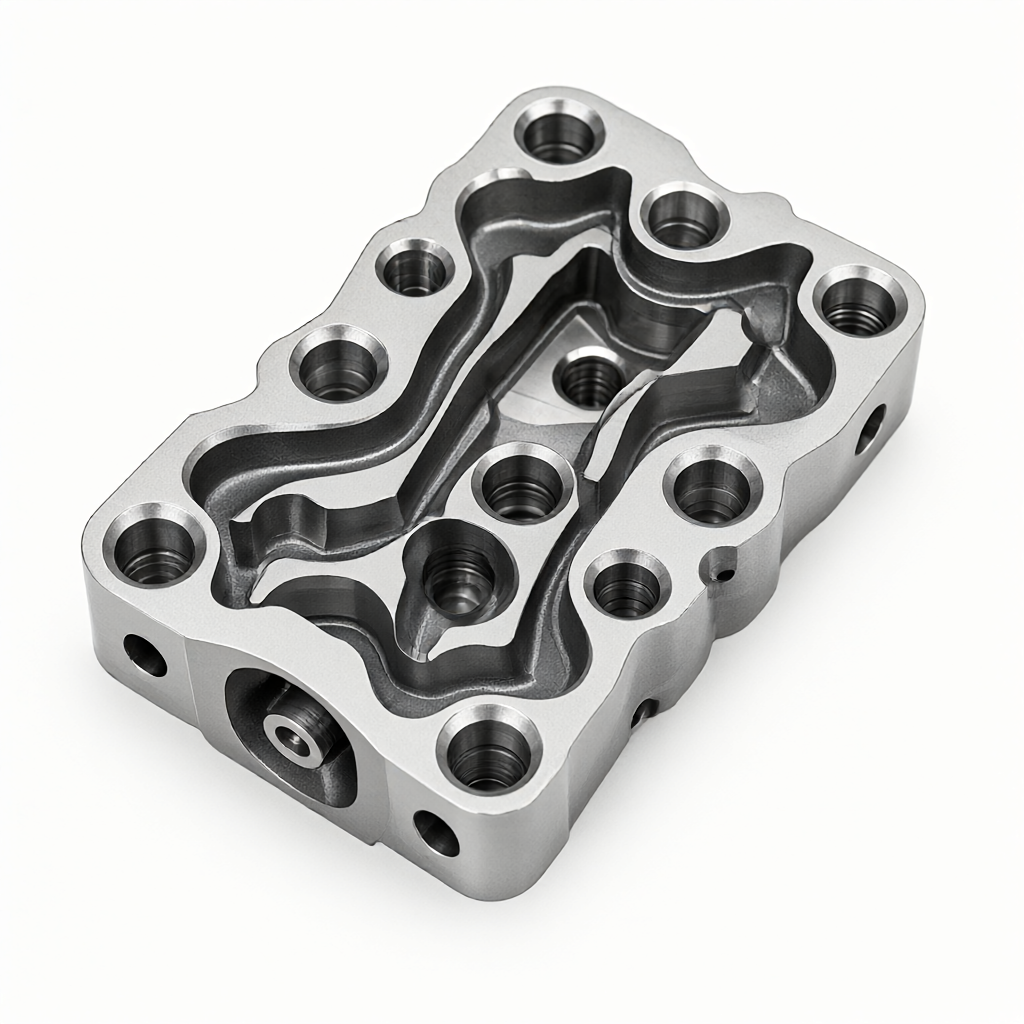
- : Tylne narzędzie zderza się z obrabianą powierzchnią, powodując pęknięcie narzędzia lub zarysowanie powierzchni części.
- Niech nóż i deformacja: Nadmierna długość wspornika prowadzi do niewystarczającej sztywności oprawki narzędziowej, powodując zjawisko „uginania się noża”, powodujące odchylenie otworu przekraczające normę ±0,01 mm.
- Koncentracja naprężeń szczątkowych: Odwrotne działanie najpierw rozdrobnienia, a następnie chropowatości prowadzi do niezrównoważonego uwalniania naprężeń wewnątrz półwyrobu, a wielkość zmienia się po obróbce cieplnej.
Dlatego naukowe planowanie sekwencji przetwarzania to nie tylko umiejętność programowania, ale także podstawa inżynieryjna zapewniająca spójność partii. W przypadku zamówień technologicznych, oceniając możliwości dostawcy, należy skupić się na tym, czy posiada on możliwości weryfikacji symulacyjnej w oparciu o połączenie pięcioosiowe i czy może dostarczyć pierwsze trójwymiarowe dane dotyczące współrzędnych i raporty o chropowatości powierzchni.
Właściwości materiału ograniczają okno przetwarzania
Dobór materiału bloku zaworów hydraulicznych wpływa bezpośrednio na parametry cięcia i układ sekwencji. Stal 42CrMo ma dobrą wytrzymałość, ale wyraźną tendencję do utwardzania przez zgniot. Jeśli prędkość skrawania jest zbyt mała lub posuw jest zbyt duży, powierzchnia szybko twardnieje, co utrudnia późniejszą obróbkę wykańczającą. W przypadku obróbki zgrubnej zaleca się stosowanie strategii dużego posuwu i średniej prędkości, a w przypadku obróbki wykańczającej zwiększenie prędkości i zmniejszenie posuwu w celu ograniczenia odkształceń plastycznych.
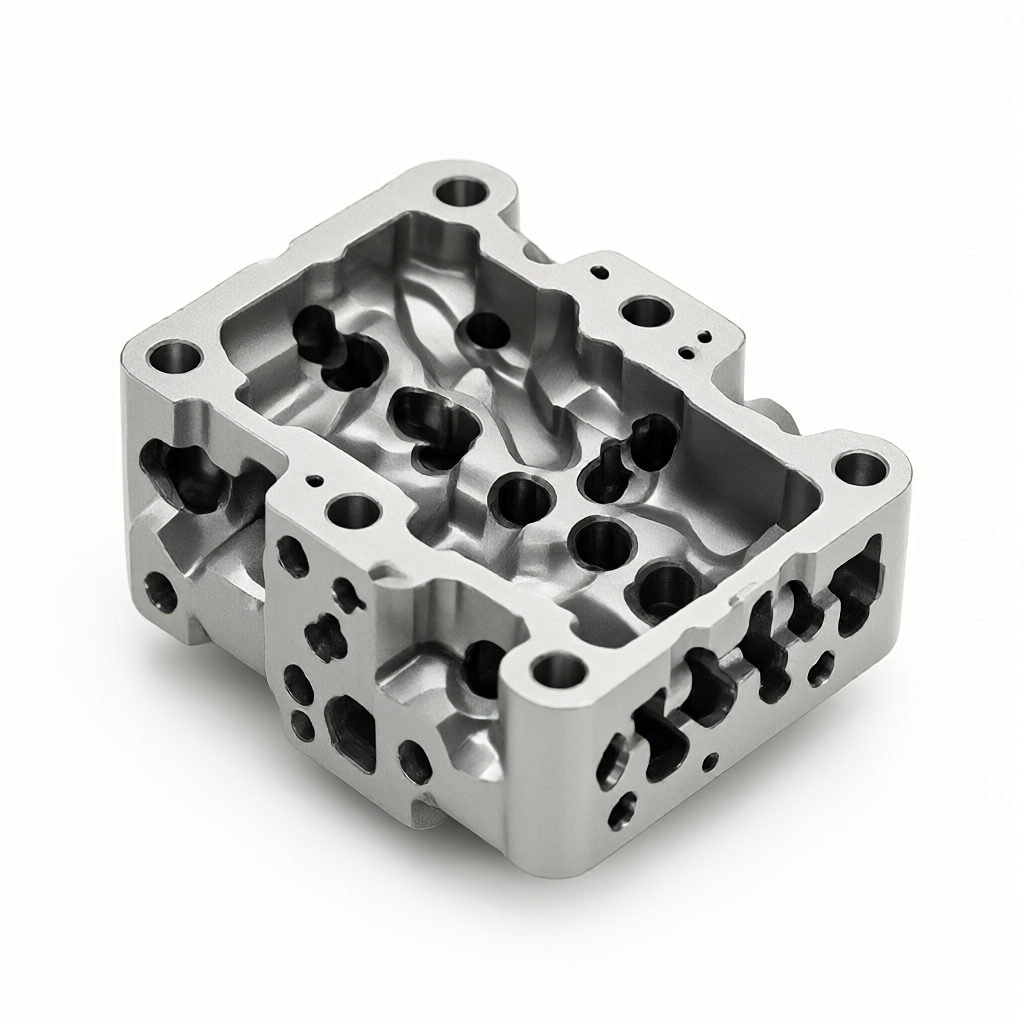
Przewodność cieplna stali nierdzewnej 316L wynosi tylko 1/3 stali węglowej, a wysokie temperatury w obszarze skrawania mogą łatwo spowodować odklejenie się powłoki narzędzia. W obróbce pięcioosiowej, ze względu na częste zmiany kąta, obciążenie udarowe przy ponownym skrawaniu narzędzia jest duże, dlatego należy dobrać krótki stosunek długości ostrza do średnicy (L/D 0,8), dostosować kąt skrawania lub skrócić długość przedłużenia oprawki.
Podczas przeglądu planu dostawcy należy wymagać od działu zaopatrzenia technicznego dostarczenia zrzutów ekranu raportów symulacyjnych i danych obliczeniowych sztywności narzędzia. Jest to kluczowy dowód pozwalający ocenić jego możliwości techniczne, a nie tylko patrzeć na wielkość rysunku.
Kryteria akceptacji i unikanie typowych wad
: Odchylenie położenia otworu krzyżowego > 0,05 mm.
powód: Odkształcenie przy zaciskaniu lub rozszerzalność cieplna i skurcz nie są kompensowane.
unikać: Wielopunktowe dociski elastyczne służą do rozproszenia siły docisku; temperatura środowiska przetwarzania jest kontrolowana na poziomie 20 ± 2 ℃ lub przeprowadzany jest pomiar kompensacji temperatury.
powód: Drgania podczas cięcia lub odpryski narzędzia.
unikać: Zoptymalizuj współczynnik podawania, aby uniknąć częstotliwości rezonansowej; regularnie wykrywaj zużycie narzędzia i ustalaj liczbę wymuszonych wymian narzędzia; zapewnić wystarczający przepływ chłodziwa (>80 l/min), aby odprowadzić ciepło.
Uszczelnij wyciek powierzchniowy
Zjawisko: Płaskość > 0,01 mm, powodująca uszkodzenie uszczelnienia.
unikać: Do wykrywania płaskości stosuje się interferometr laserowy lub poziomicę o wysokiej precyzji; unikaj ponownego zaciskania po wykończeniu i używaj specjalnych miękkich pazurów lub przyssawek próżniowych do końcowej obróbki.
FAQ: Często zadawane pytania dotyczące pięcioosiowej obróbki bloków zaworów hydraulicznych
Jaki jest minimalny limit średnicy otworu dla pięcioosiowej obróbki CNC bloków zaworów hydraulicznych?
Ograniczone sztywnością narzędzia, konwencjonalne frezowanie pięcioosiowe może stabilnie obrabiać otwory przelotowe o minimalnej średnicy 3 mm. W przypadku konieczności obróbki mniejszych otworów (np. mniejszych niż 2mm) zaleca się skorzystanie z dedykowanego centrum wiercąco-gwintującego lub wiercenie laserowe, bądź zastosowanie mikrofrezu o ultrakrótkiej krawędzi na obrabiarce pięcioosiowej, jednak koszt znacznie wzrośnie.
Czy przed obróbką bloku zaworów hydraulicznych ze stali 42CrMo konieczna jest obróbka cieplna?
Tak. 42CrMo ma wysokie wymagania dotyczące wytrzymałości i dopasowania udarności i zwykle przed cięciem musi zostać poddany hartowaniu i odpuszczaniu do zakresu HRC 28-32. Półfabrykaty bez obróbki cieplnej charakteryzują się dużą odpornością na skrawanie i słabą stabilnością wymiarową gotowych części.
Jak sprawdzić, czy możliwości dostawcy w zakresie obróbki pięcioosiowej są autentyczne?
Wymagane jest dostarczenie pierwszego trójwymiarowego raportu z pomiaru współrzędnych (dane CMM), zmierzonych wartości chropowatości powierzchni oraz zrzutów ekranowych symulacji ścieżki narzędzia. Ponadto można zapytać, czy posiada funkcję kompensacji online i czy może automatycznie korygować zużycie narzędzia przez sondę podczas obróbki.



