





Obróbka CNC grafitu: logika procesu i fabryczne punkty wyboru do obróbki elektroerozyjnej części przewodzących
W produkcji precyzyjnych części przewodzących obróbka CNC grafitu jest kluczowym procesem wstępnym do łączenia półfabrykatów materiałów i elementów obrabianych metodą elektroerozyjną (EDM). Wielu inżynierów koncentruje się na dokładności końcowych części wyładowczych, ale ignoruje okno obróbki grafitowego materiału bazowego - grafit ma niską twardość, łatwo ulega wykruszaniu, wytwarza duże ilości pyłu i jest anizotropowy. Jeśli parametry cięcia CNC lub sposób mocowania będą nieprawidłowe, będzie to bezpośrednio prowadzić do mikropęknięć powierzchni, dryftu wymiarowego, a nawet odchylenia otworu wylotowego. Zaczynając od charakterystyki materiału, w tym artykule przeanalizowano parametry procesu, strategie mocowania i typowe tryby awarii 3-osiowego i 5-osiowego frezowania grafitu, pomagając personelowi zaopatrzenia technicznego i personelowi badawczo-rozwojowemu ocenić techniczną wykonalność dostawców i określić, czy mają oni zdolność do stabilnego przetwarzania półproduktów o wysokiej zawartości grafitu w przewodzące podłoża spełniające wymagania EDM.
Mechanizm wpływu właściwości materiału grafitowego na obróbkę CNC
Grafit nie jest jednolitym materiałem izotropowym. Gęstość grafitu syntetycznego (takiego jak grafit izostatyczny) wynosi zwykle 1,70-1,85 g/cm3, rezystywność około 15-25 μΩ·m, a przewodność cieplna nawet ponad 200 W/m·K. Ta struktura o niskiej twardości (twardość w skali Mohsa 3-4) i dużej kruchości sprawia, że jego mechanizm tnący różni się od metalu:
- Chipsy zamiast kroić: Grafit ulega głównie pękaniu sieciowemu podczas frezowania, wytwarzając dużą ilość włóknistych resztek i pyłu, który jest podatny na gromadzenie się i blokowanie łamacza wiórów i spirali odprowadzającej wióry.
- wrażliwość termiczna: Chociaż grafit ma doskonałą odporność na ciepło, lokalne ciepło tarcia spowoduje koncentrację naprężeń termicznych, spowoduje ekspansję mikropęknięć i wpłynie na płaskość powierzchni wyładowczej.
- zagrożenie pyłem: Drobność pyłu grafitowego może sięgać poziomu mikronów, co wiąże się z wysokim ryzykiem wdychania, a pomiędzy śrubą obrabiarki a szynami prowadzącymi łatwo tworzy się „błoto”, zmniejszając dokładność pozycjonowania.
Dlatego podstawową sprzecznością w obróbce grafitowych detali CNC jest: konieczne jest cięcie z dużą prędkością, aby poprawić wydajność, ale także kontrolowanie głębokości skrawania i posuwu, aby zapobiec wykruszaniu się krawędzi; konieczne jest całkowite schłodzenie i nasmarowanie oraz zapobieżenie przedostawaniu się chłodziwa do porów grafitu i powodowaniu ryzyka późniejszych zwarć wylotowych. W większości przypadków cięcie na sucho lub smarowanie minimalną ilością (MQL) jest lepsze niż zalewanie dużą ilością chłodziwa i wymaga silnego układu podciśnieniowego.
Porównanie 3-osiowych i 5-osiowych rozwiązań frezarskich CNC z grafitem
W zależności od złożoności strukturalnej części EDM wybiera się jednoczesne przetwarzanie 3-osiowe lub 5-osiowe. Poniższa tabela porównuje zalety i wady obu rozwiązań w grafitowych częściach przewodzących:
| Wymiary | Frezowanie 3-osiowe | Frezowanie symultaniczne w 5 osiach |
|---|---|---|
| Obowiązująca geometria | Elektrody planarne, proste kroki, proste układy otworów | Specjalnie ukształtowana zakrzywiona powierzchnia, nachylona powierzchnia wylotowa, złożony rowek chłodzący kanał przepływowy |
| Złożoność mocowania | Wystarczy niska, prosta płyta dociskowa lub adsorpcja próżniowa | Wymagane jest urządzenie od średniego do wysokiego, wielostanowiskowe lub hydrauliczne i uwzględnia się równowagę momentu obrotowego |
| Zachowanie dokładności | Obróbka jednostronna jest łatwa do odkształcenia, dlatego należy pozostawić margines. | Wiele powierzchni można wykonać w jednej operacji mocowania, z ujednoliconym odniesieniem i niewielkim odkształceniem termicznym. | Główne zagrożenia | Zatykanie się gruzem, zanieczyszczenie pyłem obrabiarek, błąd komutacji | Złożone planowanie ścieżki narzędzia, ryzyko wcięcia i dryftu termicznego obrabiarek |
| Typowa głębokość skrawania/posuwu | Głębokość cięcia 0,5-2mm, posuw 80-150mm/min | Głębokość skrawania 0,3-1mm, posuw 50-120mm/min (kąt widzenia) |
W przypadku większości części przewodzących obrabianych wyładowaniami elektrycznymi, do obsługi elektrod płaskich wystarcza 3-osiowa; jeśli jednak w grę wchodzą nachylone powierzchnie lub głębokie kanały chłodzące, 5-osiowa obróbka współosiowa pozwala uniknąć przesunięcia punktu odniesienia spowodowanego dodatkowym mocowaniem. Wybór powinien opierać się na wymaganiach dotyczących tolerancji rysunku, a nie na ślepym kierowaniu się liczbą osi.
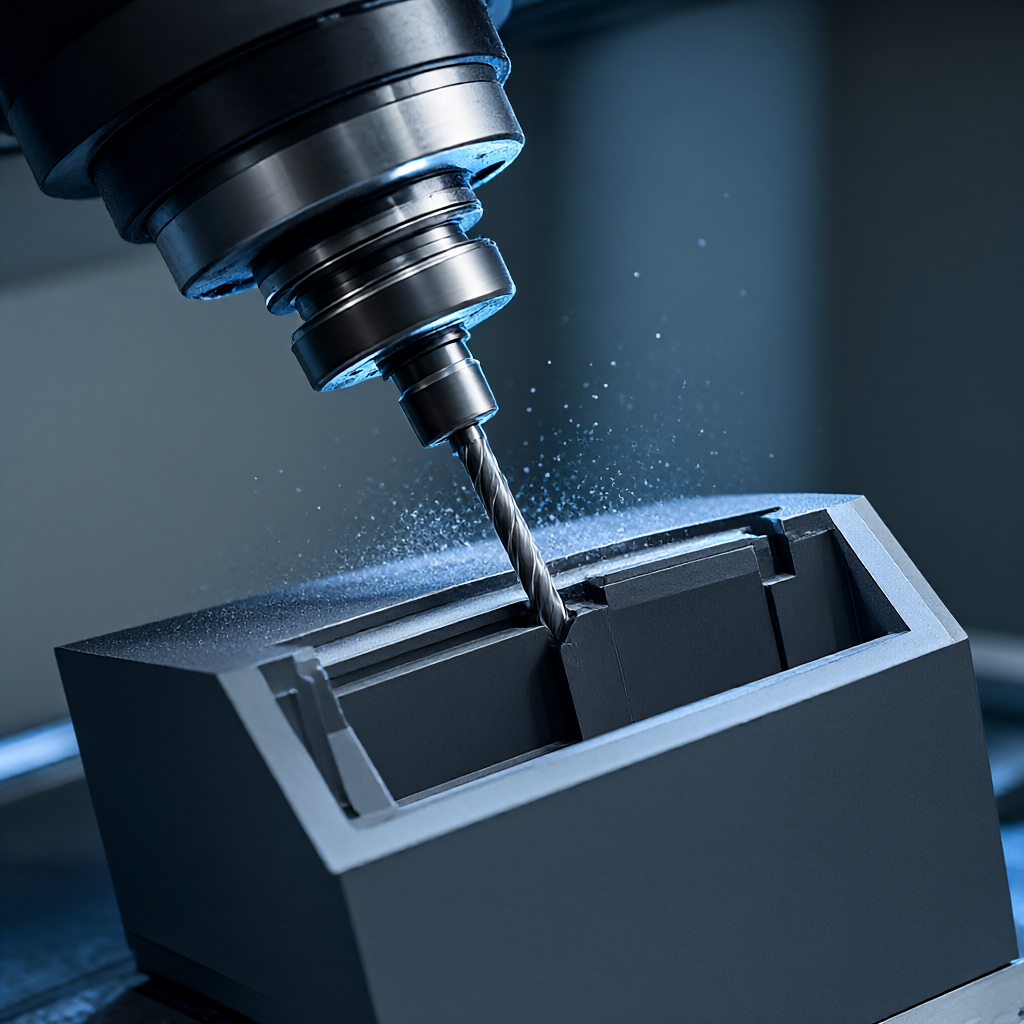
Kluczowe parametry procesu: prędkość, posuw i dobór narzędzi
Obróbka CNC grafitu jest niezwykle wrażliwa na zużycie narzędzia. Ze względu na właściwości ścierne grafitu, ostrza węglikowe są bardzo podatne na mikroodpryski. Zalecane strategie są następujące:
Test porównawczy parametrów cięcia
- Prędkość wrzeciona: Zalecane 10 000–18 000 obr./min. Wysoka prędkość obrotowa może zmniejszyć siłę skrawania jednostki i zmniejszyć wykruszanie się krawędzi.
- Posuw na ząb: Kontrolowane przy 0,05-0,15 mm/ząb. Unikaj dużych posuwów, aby uniknąć nadmiernego rozdzierania ziaren.
- głębokość cięcia: Frezowanie konwencjonalne 0,5-2 mm; precyzyjne frezowanie 0,2-0,5 mm. Frezowanie zgrubne musi pozostawić naddatek na wykończenie większy niż 0,5 mm.
- Materiał narzędzia: Zalecany jest węglik pokrywany metodą PVD (taki jak TiAlN) lub powłoka diamentowa CVD (tylko w przypadku podłoży nieżelaznych, obróbka grafitu wymaga specjalnej powłoki zapobiegającej dyfuzji). W większości przypadków węglik niepowlekany wytrzymuje dłużej w obróbce grafitu, ponieważ grafit nie przykleja się do narzędzia.
Zaciskanie i odprężanie
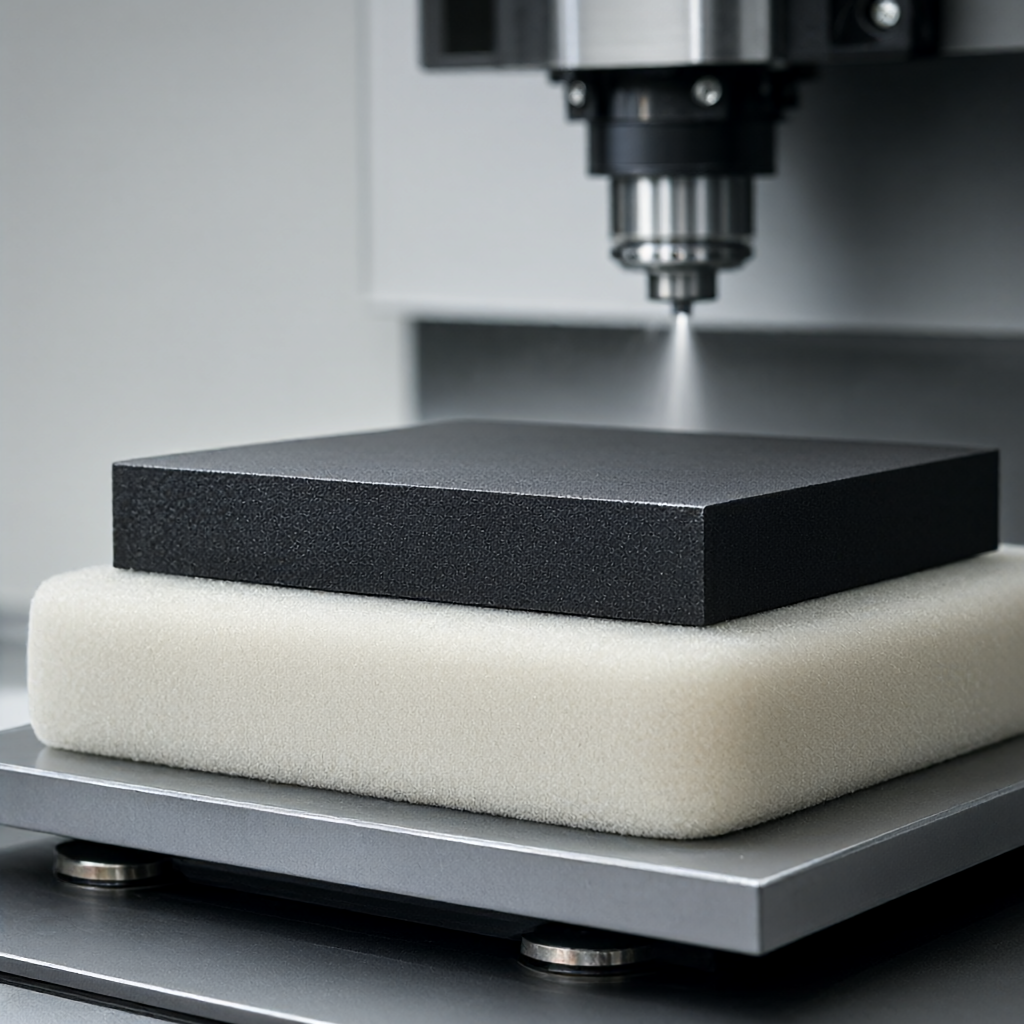
Grafit ma niski moduł sprężystości (około 70-90 GPa) i jest podatny na odkształcenia plastyczne. Zaleca się stosowanie miękkiej poduszki poliuretanowej z zaciskami podciśnieniowymi lub lekko dociskowymi, aby uniknąć koncentracji naprężeń. Przed obróbką należy pozostawić go na 24 godziny, aby wyeliminować stres związany z transportem. Pierwszy element musi przejść przez zamkniętą pętlę „frezowanie-pomiar-regulacja-frezowanie”, aby skompensować odkształcenie mocowania.
Typowe problemy i unikanie awarii: kurz, odkształcenia termiczne i jakość powierzchni wyładowczej
W rzeczywistej produkcji trzy problemy najczęściej prowadzą do złomowania partii:
- Kurz zatyka rowek wiórowy: Wióry grafitowe mają postać włókien i mają tendencję do owijania się wokół krawędzi tnącej. Środki zaradcze: Stosować krótkie ostrza do wiórów (2-3 krawędzie), zwiększać ciśnienie powietrza przedmuchującego wióry (0,3-0,5 bar) i regularnie czyścić otwór stożkowy wrzeciona.
- Odkształcenie termiczne prowadzi do odchyleń wymiarowych: Chociaż grafit dobrze przewodzi ciepło, lokalne ciepło cięcia nadal będzie powodować natychmiastową ekspansję. Środki zaradcze: Zastosuj strategię „głębokość wwiercania + chłodzenie na biegu jałowym”, aby uniknąć ciągłego cięcia o długim skoku; monitorować temperaturę otoczenia obrabiarki.
- Mikropęknięcia na powierzchni wylotowej: Resztkowe naprężenie rozciągające pozostające podczas obróbki spowoduje rozszerzanie się pęknięć podczas wyładowania EDM, powodując nierównomierne spalanie elektrody. Środki zaradcze: Po dokładnym frezowaniu zaleca się wykonanie wyżarzania odprężającego w niskiej temperaturze (w zależności od gatunku materiału, zwykle 200-400°C chłodzenie powietrzem) lub zastosowanie szlifowania na mokro i polerowania w celu usunięcia warstwy utwardzonej z powierzchni.
Kryteria akceptacji: Jak ocenić, czy grafitowe części obrabiane CNC spełniają wymagania dotyczące rozładowania
Akceptując akceptację, zespół ds. zaopatrzenia lub techniczny powinien skupić się na następujących wskaźnikach ilościowych, a nie tylko na wyglądzie wykończenia:
- Dokładność wymiarowa: Tolerancję kluczowych otworów/powierzchni pozycjonujących zwykle należy kontrolować na poziomie ± 0,02–0,05 mm, a jednostronny margines odpowiednich wymiarów szczeliny wylotowej (szczeliny) należy zachować na poziomie 0,1–0,3 mm (w zależności od parametrów EDM).
- chropowatość powierzchni: Zwykle wymagana jest powierzchnia robocza wyładowania Ra wynosząca ≤ 3,2 μm, aby uniknąć śladów noża wpływających na równomierność wyładowania; nie ma ścisłych wymagań dotyczących powierzchni niepracujących.
- Płaskość/równoległość: Płaskość elektrod o dużej powierzchni wynosi ≤0,05 mm/m, co zapobiega synchronicznemu cofaniu przedmiotu obrabianego i elektrody podczas obróbki EDM.
- pozostałości kurzu: Po obróbce wymagane jest czyszczenie ultradźwiękowe lub przedmuch powietrza pod wysokim ciśnieniem, aby upewnić się, że we wnęce lub gwintowanym otworze nie pozostał proszek grafitowy, w przeciwnym razie spowoduje to zwarcie podczas rozładowania.
Dostawca powinien być w stanie dostarczyć pierwszy pełnowymiarowy raport z inspekcji (dane współrzędnych CMM) i uzgodnić wahania wielkości w partii (Cpk ≥ 1,33).
Często zadawane pytania dotyczące obróbki grafitu CNC
Czy do obróbki grafitu konieczne jest stosowanie specjalnych obrabiarek?
Nieobowiązkowe, ale muszą być wyposażone w skuteczny system usuwania pyłu. Jeśli zwykłe CNC nie jest wyposażone w specjalny odkurzacz do grafitu (podciśnienie ≥15kPa), długotrwałe użytkowanie przyspieszy zużycie ślimaka i szyn prowadzących, a dokładność pozycjonowania spadnie. Bardziej niezawodne są fabryki posiadające kontrolę czystości lub dedykowane linie do produkcji grafitu.
Czy powierzchnia wyładowcza po obróbce grafitu CNC wymaga dodatkowego polerowania?
Zwykle nie jest wymagane. Sam grafit ma właściwości samosmarujące i wysoki stopień grafityzacji. Po precyzyjnym frezowaniu CNC Ra≤3,2μm spełnia większość wymagań EDM. Jeśli elektroda jest używana do wyładowań o dużej gęstości prądu, można ją uszlachetnić gipsem diamentowym, ale zwiększy to koszty i proces.
Jak zapobiec przedostawaniu się pyłu grafitowego do wnętrza obrabiarek CNC?
Kluczem jest zamknięta przestrzeń cięcia i scentralizowane zewnętrzne usuwanie pyłu. Obszar cięcia musi być całkowicie zamknięty w celu ochrony, port odprowadzania wiórów jest podłączony do niezależnego odpylacza (materiał filtrujący musi być antystatyczny), a ścieżka powietrza wydmuchującego wióry musi zostać poddana recyklingowi i przefiltrowana. Zapytaj dostawcę, czy ma zintegrowane rozwiązanie „cięcie na sucho + mocny nadmuch + centralne odsysanie”.
Jaki jest minimalny rozmiar elementu do obróbki grafitu CNC?
Zależy od średnicy narzędzia i sztywności obrabiarki. Za pomocą noża o płaskim dnie o grubości 0,5–1,0 mm można obrabiać elementy o minimalnej średnicy otworu około 1,5 mm i minimalnej szerokości rowka 0,8 mm. W przypadku drobniejszych struktur zaleca się użycie EDM do bezpośredniej obróbki półwyrobu zamiast obróbki wstępnej CNC.
Jak długi jest typowy czas realizacji masowej produkcji elektrod grafitowych?
Zależy od złożoności strukturalnej i gęstości materiału. W przypadku prostych elektrod planarnych cykl produkcji masowej (100-500 sztuk) można zwykle kontrolować w ciągu 15-25 dni, włączając odprężanie i czyszczenie, pod warunkiem przygotowania wystarczającej ilości materiałów. Czas dostawy skomplikowanych 5-osiowych części o specjalnych kształtach należy wydłużyć o 3-5 dni w celu weryfikacji ścieżki narzędzia i pierwszego cięcia próbnego.
Wnioski i rekomendacje dotyczące działań
Obróbka CNC grafitu jest kamieniem węgielnym jakości części wyładowczych. Wybierając dostawcę, należy zwrócić uwagę na to, czy posiada on dedykowany system usuwania pyłu dla grafitu, możliwość kontroli pełnowymiarowej pierwszej sztuki oraz dane dotyczące kontroli konsystencji partii. Jeśli napotykasz problemy związane z dryftem wymiarowym lub pęknięciami powierzchni wyładowczej w przewodzących częściach grafitowych, zaleca się przesłanie rysunków i wymagań dotyczących tolerancji do profesjonalnych przetwórców w celu uzyskania informacji zwrotnej DFM (Design for Manufacturability) i dokładnych ofert w oparciu o możliwości ich sprzętu, aby uniknąć kosztów prób i błędów.



