





W produkcji precyzyjnych otworów przelotowych obrabianych CNC proces gratowania bezpośrednio określa dokładność montażu, bezpieczeństwo elektryczne i spójność wyglądu części. W przypadku zamówień inżynieryjnych zaniedbanie procesu usuwania zadziorów często prowadzi do zakleszczania i zarysowania kabli w produkcji masowej lub wpływa na późniejszą przyczepność poszycia. Jako producent CNC skupiający się na masowej personalizacji, ShowyMetal zapewnia kompleksowe usługi od frezowania 3-osiowego/5-osiowego po toczenie CNC. Łączy w sobie obróbkę powierzchni, taką jak anodowanie i piaskowanie, aby zapewnić tolerancję apertury w zakresie ± 0,01 mm, wykończenie powierzchni osiąga Ra0,4 μm, a jakość krawędzi po usunięciu zadziorów jest w pełni kontrolowana.
Podstawowa wartość inżynieryjna i ryzyko awarii procesu gratowania
Zadziory to nie tylko wady wizualne, ale także zagrożenia funkcjonalne. Podczas obróbki otworów przelotowych siły skrawania powodują raczej rozdarcie materiału niż jego całkowite ścinanie, tworząc mikroskopijne metalowe nierówności. Jeśli nie zostanie skutecznie usunięty, może powodować następujące problemy:
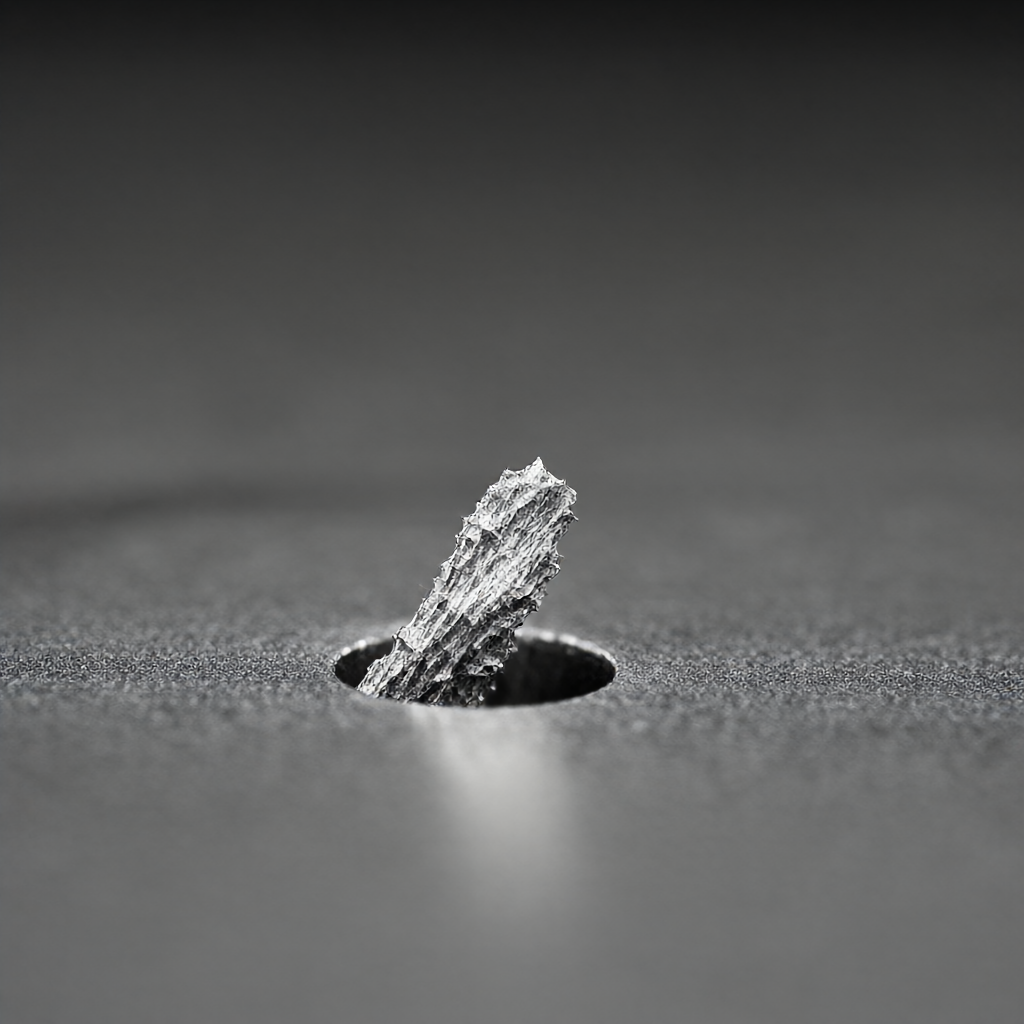
- Ingerencja montażowa:Zadziory blokują współpracujące części, zwiększają opór montażu, a nawet powodują poślizg gwintu.
- Zwarcie elektryczne:W sprzęcie półprzewodnikowym lub komunikacyjnym nieusunięte zadziory miedziane lub aluminiowe mogą powodować zwarcia pomiędzy warstwami płytki PCB.
- Słabe poszycie:Elektrolit łatwo gromadzi się na zadziorach, co powoduje łuszczenie się warstwy galwanicznej lub jej nierówną grubość.
- Koncentracja stresu:Ostre krawędzie stają się źródłem pęknięć zmęczeniowych, zmniejszając trwałość części.
Dlatego gratowanie musi być standardowym procesem w procesie obróbki CNC, a nie procesem późniejszym.
Porównanie powszechnie stosowanych rozwiązań procesu gratowania i doboru technologii
Wybór procesu różni się znacznie w przypadku różnych materiałów (aluminium, stal, stal nierdzewna, mosiądz, konstrukcyjne tworzywa sztuczne) i rozmiarów otworów. Poniższa tabela porównuje obowiązujące scenariusze oraz zalety i wady trzech głównych rozwiązań:
| Typ procesu | Obowiązujące materiały | Zalety | Ograniczenia i uwagi |
|---|---|---|---|
| Gratowanie mechaniczne | Stal, stal nierdzewna, mosiądz | Wysoka wydajność, możliwość automatyzacji online; nadaje się do masowej produkcji | Narzędzia skrawające z węglików spiekanych są podatne na zużycie; części cienkościenne mogą zostać zdeformowane |
| Gratowanie wibracyjne | Aluminium, stop cynku, tworzywo sztuczne | Brak naprężeń kontaktowych, aby uniknąć zarysowania powierzchni; nadaje się do skomplikowanych ubytków | czasochłonne; ograniczony wpływ na głębokie, nieprzelotowe otwory |
| gratowanie chemiczne | Stal, aluminium (należy ściśle rozróżnić) | Leczy trudno dostępne zadziory; jednolita powierzchnia | Szczątkowe ryzyko korozji; wymagane ścisłe mycie wodą; duży nacisk na ochronę środowiska |
Sugestie wyboru:W przypadku zamówień seryjnych ShowyMetal na powierzchnie o wysokim połysku, powszechną kombinacją jest mechaniczne gratowanie w połączeniu z czyszczeniem ultradźwiękowym; w przypadku precyzyjnych części lotniczych lepsze jest gratowanie wibracyjne; w przypadku wielogniazdowych części z tworzyw sztucznych priorytetem jest ocena optymalizacji procesu formowania wtryskowego w celu ograniczenia konieczności późniejszego gratowania.
Praktyczne najważniejsze punkty gratowania online w obróbce otworów przelotowych CNC
Gratowanie online (gratowanie podczas obróbki) integruje działanie gratowania w programie CNC w celu zmniejszenia wtórnego mocowania. Kluczowe parametry obejmują:
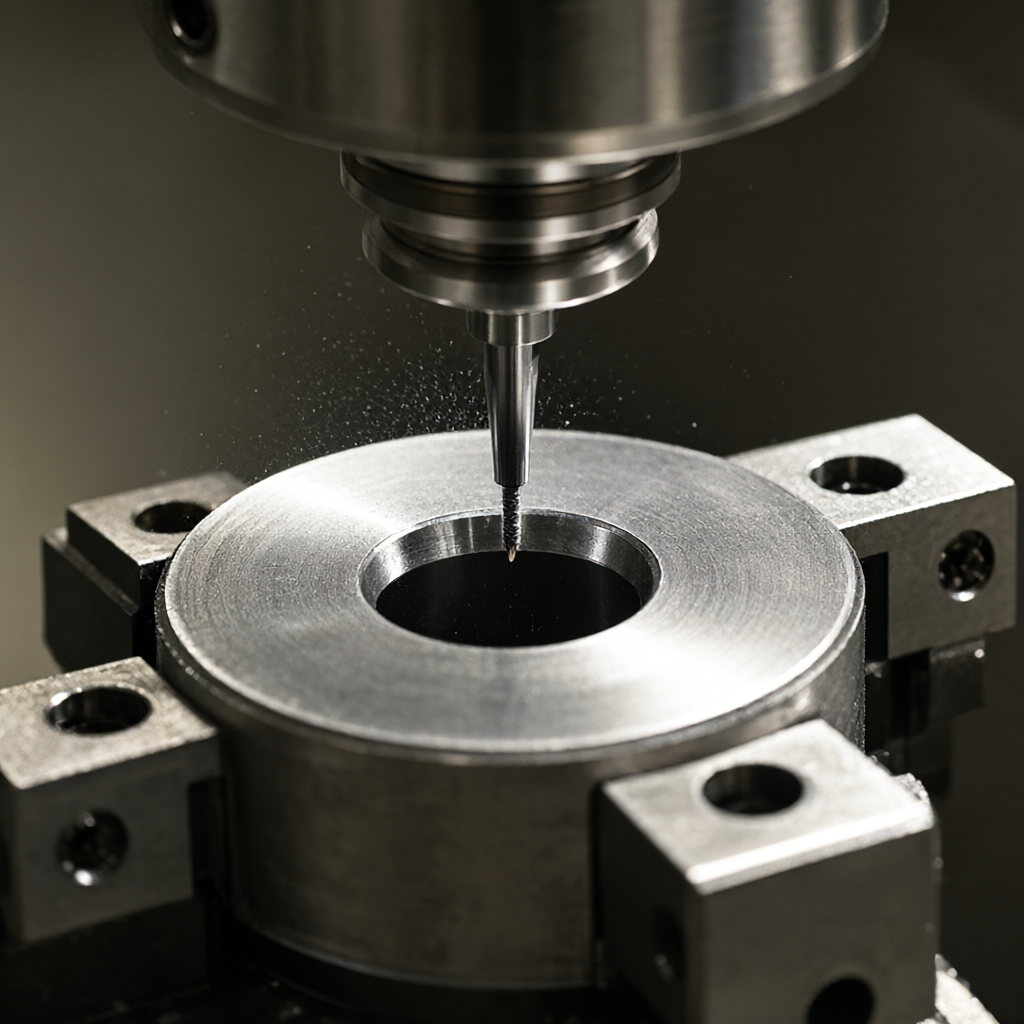
- Wybór narzędzia:Aby uniknąć uszkodzenia ścianki otworu, użyj noża kulistego lub specjalnego noża do gratowania o promieniu nieco mniejszym niż średnica otworu.
- Prędkość i posuw:Prędkość gratowania wynosi zwykle 50–70% prędkości wykańczającej, a prędkość posuwu jest zmniejszona do 30%, aby zapobiec powstawaniu drgań.
- Projekt ścieżki narzędzia:Zaprojektuj okrągłą ścieżkę narzędzia do gratowania krawędzi otworu zamiast prostego cięcia po linii prostej. Głębokie otwory należy wycinać wielokrotnie, usuwając za każdym razem 0,02–0,05 mm.
- Zarządzanie chłodziwem:Upewnij się, że wióry zostały całkowicie wypłukane, aby uniknąć wtórnych zadziorów spowodowanych gromadzeniem się wiórów.
W przypadku wielostronnych otworów przelotowych obrabianych w 5 osiach należy wcześniej obliczyć wcisk narzędzia i zweryfikować wykonalność ścieżki narzędzia za pomocą programów do obróbki końcowej.
Różnice w procesach gratowania dla różnych gatunków materiałów
Właściwości materiału decydują o trudności gratowania. Stopy aluminium (takie jak 6061-T6) mają wysoką wytrzymałość, są podatne na długie zadziory nitkowate i wymagają skrawania z niskim posuwem; stal nierdzewna (taka jak 304/316L) ma wysoką twardość, niską przewodność cieplną i łatwo przylega do noża, wymaga dużej prędkości + wystarczającego chłodzenia; mosiądz (C360) jest łatwy w obróbce, ale łatwy do odkształcenia, a usuwanie zadziorów musi być delikatne. Zadziory konstrukcyjnych tworzyw sztucznych (takich jak PEEK i nylon) są włókniste, a mechaniczne polerowanie jest podatne na adsorpcję elektrostatyczną. Zaleca się łączenie gratowania wibracyjnego lub niskotemperaturowego. ShowyMetal umożliwia dostosowywanie różnorodnych materiałów, a parametry procesu są indywidualnie dostosowywane przez zespół inżynierów w oparciu o gatunek materiału i charakterystykę partii.
Kontrola jakości i standardy odbioru po gratowaniu
Efektu usuwania zadziorów nie można opierać wyłącznie na ocenie wzrokowej, lecz należy go przetestować ilościowo:
- Kontrola wzrokowa:Sprawdź kryzę za pomocą szkła powiększającego powyżej 40x i nie ma widocznego wybrzuszenia.
- Kontrola czujnika dotykowego/czujnika:Użyj szczelinomierza 0,05 mm, aby przesunąć wzdłuż otworu bez poczucia wiszącego drutu; w przypadku części precyzyjnych można je lekko dotykać palcami (wymagane są rękawiczki, aby uniknąć plam olejowych).
- Pomiar wysokościomierza:W przypadku kluczowych powierzchni współpracujących należy użyć miernika chropowatości powierzchni do pomiaru profilu krawędzi kryzy, aby upewnić się, że wartość Ra spełnia wymagania rysunku (zwykle ≤ Ra0,8 μm).
- Test funkcjonalny:Spróbuj zmontować współpracujące części i zmierz, czy luz mieści się w tolerancji projektowej.
ShowyMetal jest wyposażony w trójwymiarowe współrzędne, pomiary optyczne i mierniki chropowatości, a przed wysyłką przeprowadza pełną kontrolę lub wyrywkową kontrolę AQL, aby zapewnić spójność partii.
Typowe tryby awarii podczas gratowania i rozwiązania pozwalające ich uniknąć
Typowe błędy w gratowaniu podczas produkcji obejmują:
- Pozostałości po zadziorach:Powód: pasywacja narzędzia, zbyt szybki posuw. Unikanie: Regularna kontrola narzędzia i optymalizacja parametrów skrawania.
- Powiększenie/zmniejszenie otworu:Powód: Nadmierna siła gratowania powoduje odkształcenie sprężyste. Unikaj: tnij lekko, podawaj wielokrotnie i mierz bezpośrednio po gratowaniu.
- Zadrapania powierzchni:Powód: Mechaniczne narzędzie do gratowania podskakuje lub wióry cofają się. Unikanie: Stosuj pierścienie prowadzące, usprawnij chłodzenie i płukanie oraz wibruj media gratujące, aby dopasować je do wielkości cząstek.
Jak wybrać proces gratowania w zależności od wielkości otworu?
Mały otwór (20 mm) ma wysoką wydajność mechaniczną i nadaje się do gratowania online.
Jakie są główne różnice w parametrach gratowania części aluminiowych i stalowych?
Części aluminiowe wymagają niskiego posuwu i dużej prędkości, aby zapobiec sklejaniu się i zadziorom; części stalowe wymagają większej objętości cięcia wstecznego i ciśnienia chłodziwa, aby odciąć twarde zadziory. Konkretne parametry muszą odnosić się do danych dostawcy materiału i potwierdzać pierwszą sztukę.
Czy gratowanie wpłynie na wartość Ra wykończenia powierzchni?
Prawidłowo wykonane gratowanie nie spowoduje znacznego pogorszenia jakości wykończenia, jednak w przypadku źle zaprojektowanej ścieżki narzędzia lub zbyt małej prędkości obrotowej mogą pojawić się drgania, powodujące wahania wartości Ra. Wymagana jest kontrola pierwszego artykułu w celu potwierdzenia, że wartość Ra mieści się w strefie tolerancji ±0,1 μm.
Jak zapewnić spójność gratowania w produkcji masowej?
Polegaj na programie CNC, aby zablokować kompensację narzędzia, naprawić punkty kontrolne (takie jak pomiar profilu otworu co 50 sztuk), używać zautomatyzowanych uchwytów narzędziowych, aby zmniejszyć różnice międzyludzkie, a także zlecać działowi jakości przeprowadzanie inspekcji procesów.
Czy wszystkie otwory przelotowe wymagają gratowania?
W przypadku powierzchni nieprzewodzących, powierzchni nieprzewodzących i powierzchni wystawowych o niepozornym wyglądzie, jeśli wysokość zadziorów mieści się w tolerancji montażowej i nie ma wpływu na funkcjonalność, po zatwierdzeniu przez dział inżynieryjny klienta można zachować śladową ilość zadziorów, aby zmniejszyć koszty, ale należy to wyraźnie zaznaczyć na rysunku lub zestawieniu komponentów.
Podsumowując, gratowanie jest kluczową częścią zamkniętego obiegu jakości obróbki CNC. Tylko dobierając odpowiednie procesy, kontrolując parametry i przeprowadzając rygorystyczne inspekcje, możemy zapewnić przemianę części z „przetworzonych” w „naprawdę nadające się do użytku”. ShowyMetal zapewnia pełne wsparcie procesu, od sugestii DFM po dostawę wsadową. Jeśli masz pytania dotyczące procesu gratowania części z otworami przelotowymi lub chcesz ocenić rysunki, prosimy o podanie szczegółowych specyfikacji i wymagań materiałowych. Dostarczymy plan procesu i wycenę w oparciu o doświadczenie inżynierskie.



