





Naddatek na szlifowanie i kontrola wahań pięcioosiowej obróbki CNC precyzyjnych tulei łożyskowych
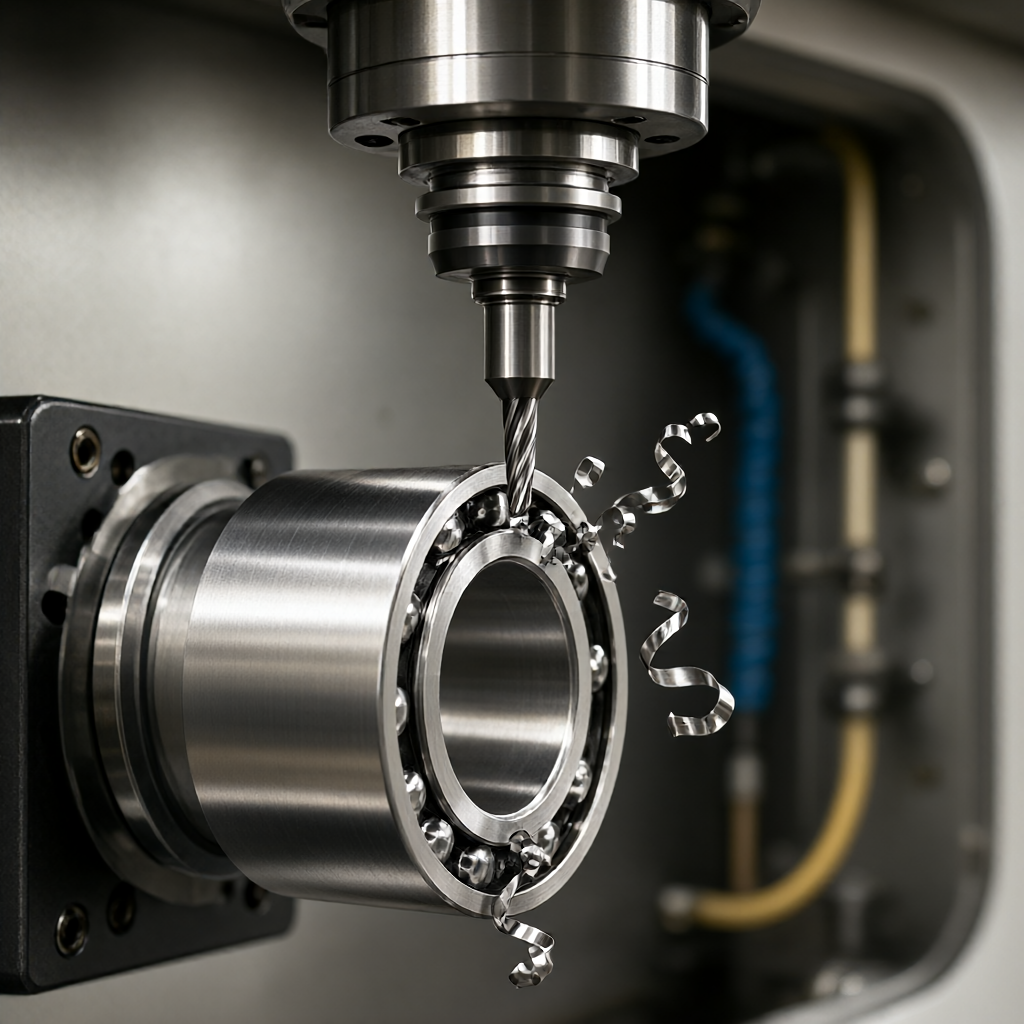
Przy produkcji precyzyjnych tulei łożyskowych,Obróbka CNC w pięciu osiachJest to krytyczny krok poprzedzający zrównoważenie złożonych geometrii z późniejszymi operacjami szlifowania. Podstawową sprzecznością, z którą często spotykają się inżynierowie, jest: jak zarezerwować wystarczającą ilość miejsca na etapie frezowania zgrubnego.dodatek szlifierskiMa to na celu wyeliminowanie odchyleń narzędzia i odkształceń termicznych, przy jednoczesnym uniknięciu nadmiernych marginesów, które mogą prowadzić do zmniejszenia wydajności szlifowania końcowego lub nadmiernych wahań wymiarowych. W artykule przeanalizowano sposób stabilizacji wahań wymiarowych w kontrolowanym zakresie poprzez pięcioosiowe sterowanie sprzężeniem z trzech wymiarów: ścieżki procesu, charakterystyki materiału i ustawienia parametrów.
Zasady inżynieryjne rezerwacji naddatku na szlifowanie
Naddatek na mielenie nie jest „im grubszy, tym lepszy”. W przypadku części takich jak tuleje łożysk, które są wrażliwe na współosiowość i okrągłość, ustawienie naddatku musi być zgodne z zasadą równowagi, minimalizując ryzyko odkształcenia i maksymalizując wydajność szlifowania.
- minimalny jednolity margines: Ogólnie zaleca się pozostawienie jednolitego marginesu 0,2–0,3 mm na zewnętrznej powierzchni obwodowej. Jeżeli margines jest mniejszy niż 0,15 mm, ściernica może nie być w stanie całkowicie pokryć rowków frezarskich, co utrudnia osiągnięcie chropowatości Ra powierzchni na poziomie G10.
- maksymalny dopuszczalny margines: W przypadku materiałów z węglika spiekanego lub stali hartowanej margines przekraczający 0,5 mm znacznie zwiększy ciepło szlifowania, spowoduje odkształcenie termiczne, a zamiast tego zwiększy wahania wymiarowe.
- Ryzyko nierównomiernego marginesu: Jeśli lokalna różnica marginesów jest większa niż 0,1 mm z powodu nieprawidłowego zaplanowania ścieżki narzędzia, po szlifowaniu łatwo może wystąpić „nadcięcie” lub „niedoszlifowanie”, co bezpośrednio zniszczy dokładność dopasowania tulei łożyskowej.
W obróbce pięcioosiowej strategia użycia strony frezu lub końcówki frezu musi być jasna, aby uniknąć zmian rzeczywistej głębokości skrawania na skutek zmian kąta nastawienia, co skutkuje nierównym rozkładem marginesów.
Strategia ścieżki pięcioosiowej związana z wahaniami wymiarowymi
Zaletą obróbki pięcioosiowej jest to, że zawsze można zachować optymalny kąt skrawania oraz zmniejszyć naprężenia i ugięcie wrzeciona. Jednakże strategia ścieżki bezpośrednio określa rozkład naprężeń szczątkowych, co z kolei wpływa na stabilność wymiarową po szlifowaniu.
Interpolacja śrubowa a interpolacja liniowa
Dla odcinka łukowego tulei łożyskowej,interpolacja spiralnaŚcieżki są na ogół lepsze niż interpolacja liniowa. Interpolacja liniowa jest podatna na nagłe zmiany wielkości mikronacięć w narożach, co powoduje niespójny lokalny powrót sprężystości. Ścieżka spiralna utrzymuje stałą prędkość posuwu, co pomaga zmniejszyć powierzchniowe naprężenia rozciągające i skutkuje mniejszymi wahaniami wymiarów po szlifowaniu.
Ciągła optymalizacja kąta nastawienia
W przypadku stosowania połączenia ciągłego w osi B lub C konieczne jest monitorowanie zmiany punktu styku narzędzia z przedmiotem obrabianym. Jeżeli kąt natarcia zmieni się zbyt szybko, sztywność narzędzia ulegnie równoważnemu zmniejszeniu, co może spowodować, że rzeczywista głębokość skrawania będzie odbiegać od wartości teoretycznej o 0,02–0,05 mm. Zaleca się stosowanie go na kluczowych powierzchniach nośnychWahadło stałoosiowe pięcioosiowe (4+1)Strategia polega na zakończeniu frezowania pod stałym kątem nastawienia na każdej elewacji, aby zapewnić jednolite marginesy w jednej płaszczyźnie.
Odkształcenia termiczne materiałów i strategie kompensacji
Przewodność cieplna różnych materiałów wpływa bezpośrednio na rozkład ciepła skrawania, wpływając w ten sposób na stan wyjściowy przed szlifowaniem.
| Stopień materiału | Przewodność cieplna (W/m·K) | Główne ryzyko deformacji | Zalecany naddatek na szlifowanie po frezowaniu pięcioosiowym |
|---|---|---|---|
| Stal 45 # (po hartowaniu) | ~50 | Wypaczenie krawędzi przycięcia | 0,25 – 0,35 mm |
| Stal łożyskowa SKF52100 | ~25 | Powierzchniowa warstwa tlenku/naprężenie termiczne | 0,30 – 0,40 mm |
| Stop aluminium 7075 | ~150 | Mikroskopijne odkształcenie plastyczne spowodowane wykruszaniem się narzędzia | 0,15 – 0,20 mm |
W przypadku wysokowęglowych stali łożyskowych (takich jak 52100) ze względu na niską przewodność cieplną i wysoką temperaturę w strefie skrawania, łatwo powstaje utwardzona warstwa. Podczas frezowania pięcioosiowego należy zastosować mniejszą wielkość podcięcia (ap) w połączeniu z większą prędkością, aby kontrolować wzrost temperatury warstwy wierzchniej. Aby wyeliminować warstwę utwardzoną, należy zwiększyć naddatek na szlifowanie o dodatkowe 0,05 mm.
Praktyka zużycia narzędzi i kompensacji online
W produkcji masowej zużycie narzędzi jest główną przyczyną wahań wymiarowych. W obróbce pięcioosiowej, gdy kąt natarcia narzędzia pozostaje niezmienny, zużycie następuje głównie wzdłuż promieniowego kierunku wierzchołka narzędzia, wpływając na rozkład marginesu.
- Częstotliwość obciągania ściernicy: Na etapie szlifowania ściernicę należy obciągać co 10-15 sztuk, aby zachować ostrość i dokładność kształtu ściernicy.
- Monitorowanie trwałości narzędzia: Zaleca się ocenę zużycia poprzez monitorowanie prądu wrzeciona. Gdy prąd wzrośnie o 5–8%, należy aktywnie wymienić narzędzie lub dostosować wartość kompensacji, aby uniknąć zapadnięcia się narzędzia przy zbliżaniu się do dolnej granicy marginesu teoretycznego (0,2 mm).
- Pełna kontrola pierwszego artykułu: Pierwsza sztuka każdej partii musi po wyfrezowaniu zmierzyć wymiary krytyczne i odnotować rzeczywiste odchylenie marginesu. Jeżeli odchyłka przekracza ±0,05 mm należy skorygować wartość kompensacji frezowania kolejnych partii.
Dopasowanie parametrów procesowych procesu szlifowania
Jakość końcowa frezowania pięcioosiowego bezpośrednio determinuje okno procesowe szlifowania. Jeżeli naddatek na frezowanie jest zbyt mały lub znacznie się waha, szlifierka zmuszona jest stosować małe posuwy i duże prędkości, co zmniejsza wydajność i jest podatne na oparzenia.
Logika ustawiania parametrów mielenia
Dla tulei łożyskowych ze stali 52100 z zapasem 0,25 mm po frezowaniu pięcioosiowym zalecane parametry szlifowania walców są następujące:
- Prędkość liniowa ściernicy: 35–40 m/s, aby uniknąć wpływu wysokiej temperatury generowanej przez dużą prędkość na tkankę.
- Prędkość przedmiotu obrabianego: 500–800 obr/min, dostosowane do średnicy.
- Posuw promieniowy: 0,01–0,02 mm/czas, podzielone na 3–4 przejścia i 1–2 obroty biegu jałowego po każdym przejściu, aby wyeliminować odkształcenia termoelastyczne.
- płyn chłodzący: Do silnego chłodzenia przy natężeniu przepływu ≥ 20 l/min należy stosować emulsję, aby zapobiec poparzeniom podczas szlifowania.
Kontrolując głębokość każdego nadawy i ograniczając gęstość cieplną pojedynczego mielenia w bezpiecznym zakresie, można znacznie zmniejszyć wielkość odbicia wymiarowego po szlifowaniu i poprawić konsystencję wsadu.
Kryteria akceptacji i analiza jakości
Przy akceptacji tulei łożysk precyzyjnych uwzględnia się nie tylko tolerancje wymiarowe, ale także zwraca się uwagę na tolerancje geometryczne (współosiowość, walcowość).
- Tolerancja wymiarowa: Krytyczne powierzchnie współpracujące zazwyczaj wymagają ±0,005 mm do ±0,01 mm.
- Tolerancja geometryczna: Współosiowość ≤ 0,01 mm, cylindryczność ≤ 0,005 mm.
- chropowatość powierzchni: Ra 0,4–0,8 μm (w zależności od rodzaju dopasowania).
- Typowe tryby awarii: Odchylenia wymiarowe po szlifowaniu są najczęściej spowodowane niewystarczającym naddatkiem na frezowanie; paski powierzchniowe (lobing) są najczęściej spowodowane nierównomiernym przełączaniem kąta natarcia podczas frezowania pięcioosiowego lub luzu przekładni obrabiarki.
Do wyrywkowej kontroli wyfrezowanych części zaleca się stosowanie trójwymiarowej współrzędnościowej maszyny pomiarowej (CMM), koncentrując się na monitorowaniu jednorodności marginesu. W przypadku wykrycia systematycznych odchyleń należy prześledzić parametry ścieżki narzędzia w pięciu osiach i dane dotyczące kompensacji termicznej obrabiarki.
Często zadawane pytania (FAQ)
Jaki jest minimalny naddatek na szlifowanie, jaki można pozostawić po pięcioosiowej obróbce CNC?
W przypadku większości metalowych tulei łożyskowych zalecany jest minimalny naddatek wynoszący 0,15 mm. Jeżeli margines jest niższy od tej wartości, ściernica może nie być w stanie skutecznie usunąć śladów narzędzia frezarskiego, wpływając na jakość powierzchni i stabilność wymiarową.
Jak ograniczyć odkształcenia termiczne tulei łożyskowych spowodowane frezowaniem pięcioosiowym?
Zastosuj strategię małej głębokości skrawania (ap), dużej prędkości (n) i zapewnij odpowiednie chłodzenie. W przypadku materiałów o niskiej przewodności cieplnej należy zmniejszyć prędkość posuwu (f), wydłużyć czas pojedynczego cięcia i kontrolować całkowite doprowadzone ciepło.
Czy obróbka pięcioosiowa może zastąpić część procesu szlifowania?
W sytuacjach, gdy wymagania dotyczące dokładności nie są wysokie (tolerancja ±0,02 mm lub więcej) i wymagania dotyczące chropowatości powierzchni są niskie, jako proces końcowy można bezpośrednio zastosować pięcioosiowe frezowanie dokładne, eliminując potrzebę szlifowania. Jednakże w przypadku wysoce precyzyjnych części pasowanych, takich jak tuleje łożysk, szlifowanie jest nadal niezbędnym krokiem w celu zapewnienia stabilności wymiarowej.
Jaki jest główny czynnik rozwiązywania problemów w przypadku zwiększonych wahań wielkości w produkcji masowej?
W pierwszej kolejności należy sprawdzić stan zużycia narzędzia oraz dryft termiczny obrabiarki. Po drugie należy sprawdzić płynność przełączania kąta natarcia w pięcioosiowym torze układu zawieszenia oraz czy częstotliwość obciągania ściernicy jest zgodna z normą.
Jakie są różnice w ustawieniach naddatku na szlifowanie pomiędzy tulejami łożyskowymi ze stopu aluminium i stali?
Stop aluminium charakteryzuje się szybką przewodnością cieplną i niewielkimi odkształceniami cieplnymi podczas frezowania. Margines można ustawić na 0,15–0,20 mm; Materiał stalowy ma powolną przewodność cieplną i jest podatny na akumulację ciepła. Margines zwykle wymaga 0,25–0,40 mm, aby wyeliminować naprężenia termiczne i utwardzoną warstwę.
Wnioski i rekomendacje dotyczące działań
Podstawową wartością pięcioosiowej obróbki CNC w produkcji precyzyjnych tulei łożyskowych jest stworzenie stabilnego okna procesowego dla późniejszego szlifowania poprzez zoptymalizowane strategie ścieżki i rozsądne rezerwacje naddatku na szlifowanie. Inżynierowie powinni dynamicznie dostosowywać parametry frezowania w oparciu o właściwości materiału, stan sprzętu i trwałość narzędzia, aby uniknąć ustawień marginesów „jednego rozmiaru dla wszystkich”. Jeżeli planujecie Państwo proces produkcji tulei łożyskowych lub borykacie się z problemem wahań wymiarowych po szlifowaniu, zapraszamy do przesłania rysunków i wymagań technicznych. Możemy połączyć możliwości sprzętu, aby opracować dla Ciebie konkretny pięcioosiowy plan naddatków na frezowanie i szlifowanie, pomagając skrócić cykl garowania i poprawić spójność partii.



