





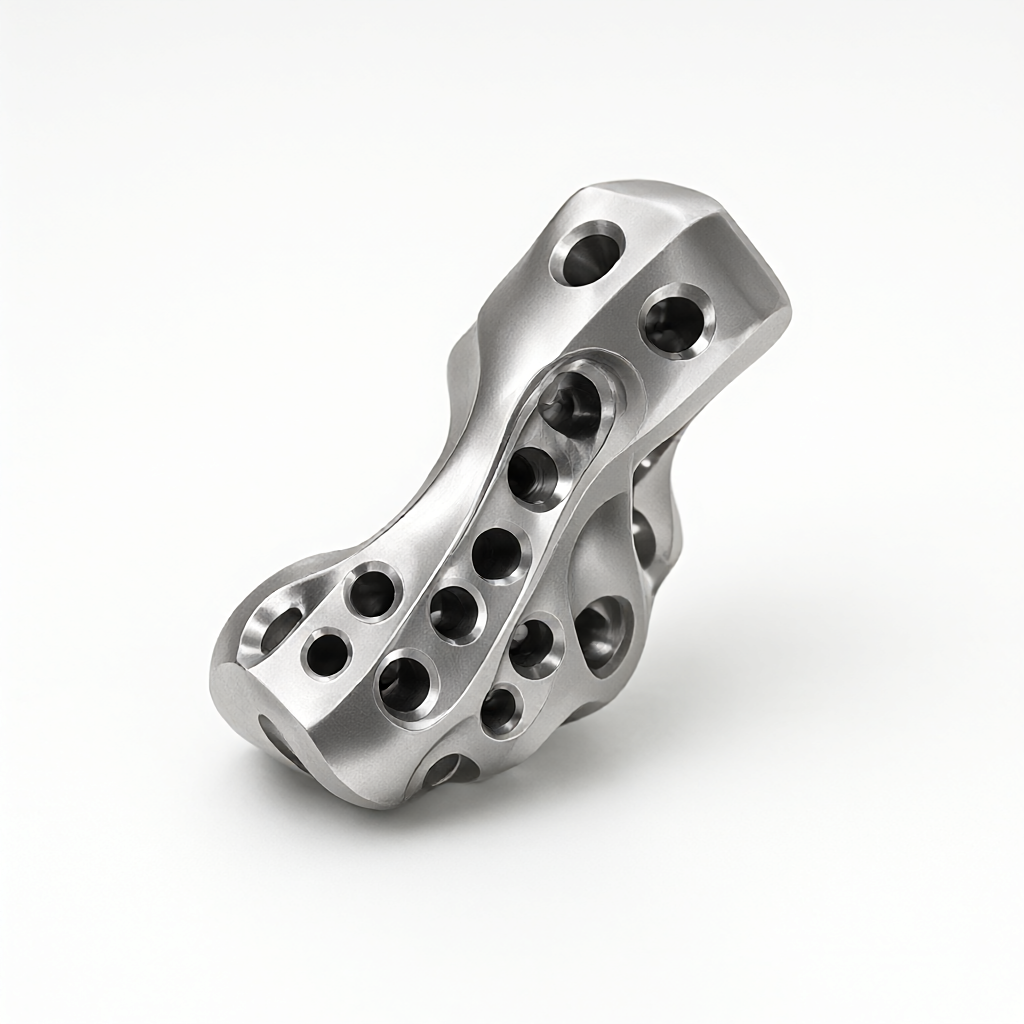
Podstawową trudnością w obróbce CNC części zamiennych stawu biodrowego ze stopu tytanu jesthartowanie na zimnoIkorozja międzykrystalicznapodwójne wyzwanie. Jednoczesna obróbka w pięciu osiach umożliwia formowanie złożonej zakrzywionej powierzchni za pomocą jednego mocowania, co znacznie zmniejsza skumulowane błędy; w połączeniu ze ścisłym wyżarzaniem może skutecznie wyeliminować naprężenia szczątkowe podczas przetwarzania i przywrócić wytrzymałość materiału. W artykule tym demontowano ścieżkę procesu tej precyzyjnej części klasy medycznej, uwzględniając cztery wymiary właściwości materiału, parametry cięcia, integralność powierzchni i kryteria akceptacji, zapewniając praktyczne odniesienia techniczne dla zaopatrzeniowców i inżynierów.
Przetwarzanie punktów bólowych i właściwości materiałowe części stawu biodrowego ze stopu tytanu
W protezach stawu biodrowego zwykle wykorzystuje się stop tytanu medycznego Ti-6Al-4V (klasa 5) lub Ti-6Al-4F (klasa 2). Ten rodzaj materiału ma niską przewodność cieplną (około 6,7 W/m·K), co utrudnia odprowadzanie ciepła skrawania, co prowadzi do zwiększonego zużycia narzędzia. Jednocześnie moduł sprężystości wynosi tylko 1/3 stali i istnieje ryzyko wystąpienia odkształceń sprężystych. Jeszcze bardziej uciążliwy jest fakt, że ma on dużą tendencję do utwardzania się, a w strefie odkształceń plastycznych skrawania łatwo tworzy się warstwa utwardzana o dużej twardości. Jeśli nie zostanie on wyżarzony na czas, wytrzymałość zmęczeniowa zostanie znacznie zmniejszona.
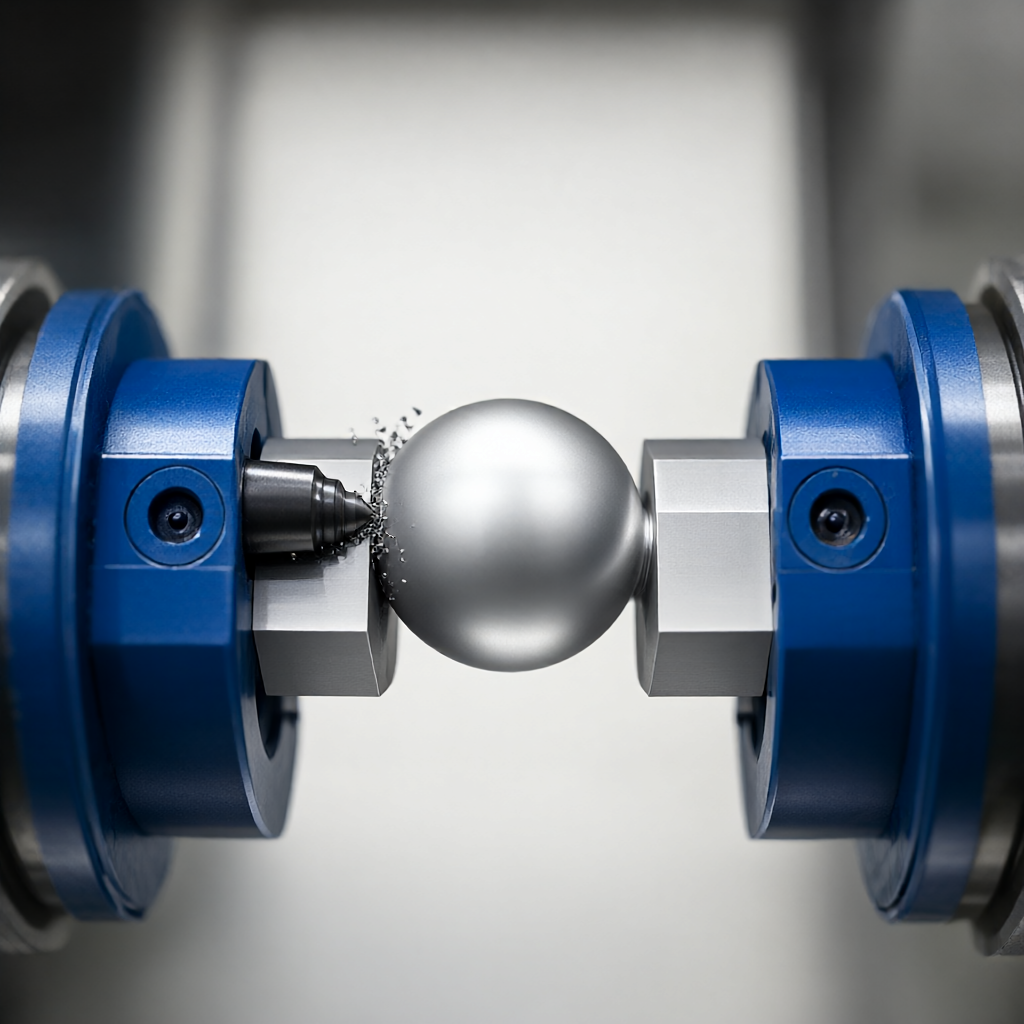
- Wysoka siła cięcia: Siła skrawania jest zbliżona do siły skrawania stali szybkotnącej, a narzędzie tnące musi charakteryzować się dużą wytrzymałością i wytrzymałością.
- Duża strefa wpływu ciepła: Przewodność cieplna w niskiej temperaturze umożliwia koncentrację ciepła na czubku ostrza, łatwo powodując mikropęknięcia.
- Wysokie wymagania dotyczące integralności powierzchni: Wartość Ra zwykle wymaga ≤0,4 μm i nie powoduje oparzeń ani naprężeń szczątkowych.
Pięcioosiowe połączenie ma tu istotne znaczenie: wielokierunkowo zakrzywione powierzchnie głowicy kulowej przegubu biodrowego i zespołu panewki wymagają wieloosiowego skoordynowanego ruchu, aby uniknąć ryzyka „rzucania nożem” spowodowanego niewystarczającym przechyleniem osiowym narzędzia. Tradycyjne mocowanie trójosiowe wymaga wielokrotnych przewrotów, co nie tylko kumuluje błędy pozycjonowania, ale także wydłuża proces i zwiększa ryzyko powstania blizn po zaciśnięciu. Zacisk pięcioosiowy umożliwia całkowitą obróbkę wewnętrznej wnęki i zewnętrznej zakrzywionej powierzchni w jednym czasie, zachowując kompletny punkt odniesienia dla późniejszego wyżarzania i wykańczania.
Strategia obróbki pięcioosiowej i dobór parametrów skrawania
Ze względu na kruchość skrawania stopu tytanu zaleca się przyjęcie strategii „mała głębokość skrawania, duża prędkość” obejmującej duży posuw, małą głębokość skrawania i dużą prędkość. Etap obróbki zgrubnej koncentruje się na usuwaniu naddatków, natomiast etap wykańczający koncentruje się na jakości powierzchni i stabilności wymiarowej. Cała obróbka odbywa się w pięcioosiowym centrum obróbczym, wyposażonym w specjalne imadło hydrauliczne lub oprzyrządowanie do adsorpcji próżniowej, aby zapewnić sztywność mocowania.
| proces | Noże | Prędkość (obr/min) | Posuw (mm/min) | Głębokość cięcia (mm) | Metoda chłodzenia |
|---|---|---|---|---|---|
| obróbka zgrubna | Frez wymienny z powłoką PVD | 4000-5000 | 800-1200 | 0,8-1,5 | Całkowicie zamknięte chłodzenie wewnętrzne |
| półwykończenie | Frez trzpieniowy pełnowęglikowy | 6000-8000 | 1500-2000 | 0,3-0,5 | Smarowanie minimalną ilością pod wysokim ciśnieniem (MQL) |
| wykończeniowy | Frez zaokrąglony z powłoką PVD | 8000-10000 | 2500-3500 | 0,1-0,2 | Wysokociśnieniowy MQL + aerozol |
Kluczowym punktem kontrolnym jest: przed wykończeniem należy sprawdzić, czy półwyrób jest całkowicie wyżarzany, a twardość jest kontrolowana poniżej 345 HV. Ostrość narzędzia decyduje o grubości utwardzanej warstwy. Tępy nóż zintensyfikuje efekt orki i spowoduje mikropęknięcia. Połączenie pięcioosiowe jest zoptymalizowane poprzez strategię interpolacji liniowej/spiralnej w równych odstępach, aby zapewnić płynną postawę osi narzędzia i uniknąć zmarszczek powierzchni spowodowanych szybkim przyspieszaniem i zwalnianiem.
Dobór narzędzi i kontrola zużycia
Wybierz narzędzia z węglika pokrytego metodą PVD (np. TiAlN), aby wziąć pod uwagę zarówno odporność na zużycie, jak i obojętność chemiczną. Monitorując zużycie narzędzia, należy skupić się na obserwacji wartości VB powierzchni przyłożenia. Jeśli VB ≥ 0,3 mm, należy go wymienić. Włącz kompensację błędu termicznego obrabiarki pięcioosiowej podczas obróbki, aby zmniejszyć wpływ dryftu termicznego na dokładność ±0,01mm. Stężenie chłodziwa jest kontrolowane na poziomie 5-8%, aby uniknąć kontaktu stopu tytanu z chłodziwem zawierającym chlorek i zapobiec pękaniu korozyjnemu naprężeniowemu.
Mechanizm i zagrożenia związane z hartowaniem na zimno
Podczas procesu odkształcania plastycznego stopów tytanu gęstość dyslokacji gwałtownie wzrasta, a sieć krystaliczna ulega zniekształceniu. Objawy makroskopowe to wzrost twardości i spadek plastyczności. Wyraźna warstwa utwardzona przez zgniot często pojawia się w odległości 20–50 μm od warstwy powierzchniowej obróbki CNC, a twardość może osiągnąć 1,5–2 razy większą niż materiał podstawowy. W przypadku elementów takich jak stawy biodrowe, które są poddawane zmiennym naprężeniom, jeśli w utwardzonej warstwie pojawią się mikropęknięcia lub szczątkowe naprężenia rozciągające, stanie się to źródłem zmęczenia i bezpośrednio doprowadzi do skrócenia żywotności.
- Resztkowe naprężenie rozciągające: Ciepło cięcia i szlifowania powoduje ograniczenie rozszerzalności warstwy wierzchniej, tworząc po ochłodzeniu naprężenia rozciągające i przyspieszając rozszerzanie się pęknięć.
- mikroskopijne uszkodzenie tkanki: Lokalne przegrzanie może wywołać przemianę fazową α” i uszkodzić plastyczność transformacji fazowej.
- Pogorszenie chropowatości powierzchni: Zwiększa się kruchość utwardzonej warstwy, a podczas wykańczania mogą wystąpić odpryski na krawędziach, co wpływa na wartość Ra.
Dlatego samo „cieńsze cięcie” nie wyeliminuje całkowicie efektu utwardzania. Należy wprowadzić kontrolowaną obróbkę cieplną – tj.Wyżarzanie wzmocnione wiekiem(Wyżarzanie roztworowe) przedmiot obrabiany jest podgrzewany do temperatury strefy fazy β w celu ujednorodnienia stałej substancji rozpuszczonej, a następnie powoli schładzany do temperatury pokojowej w celu przywrócenia plastyczności i izotropii materiału.
Projektowanie procesu wyżarzania: od parametrów po walidację tkanki
Wyżarzanie to nie tylko „izolacja wysokotemperaturowa”. Części stawu biodrowego należy obrabiać w obojętnej atmosferze ochronnej (punkt rosy argonu ≤ -40°C) lub w piecu próżniowym, aby zapobiec utlenianiu w wysokiej temperaturze. Typowe okna procesowe to:
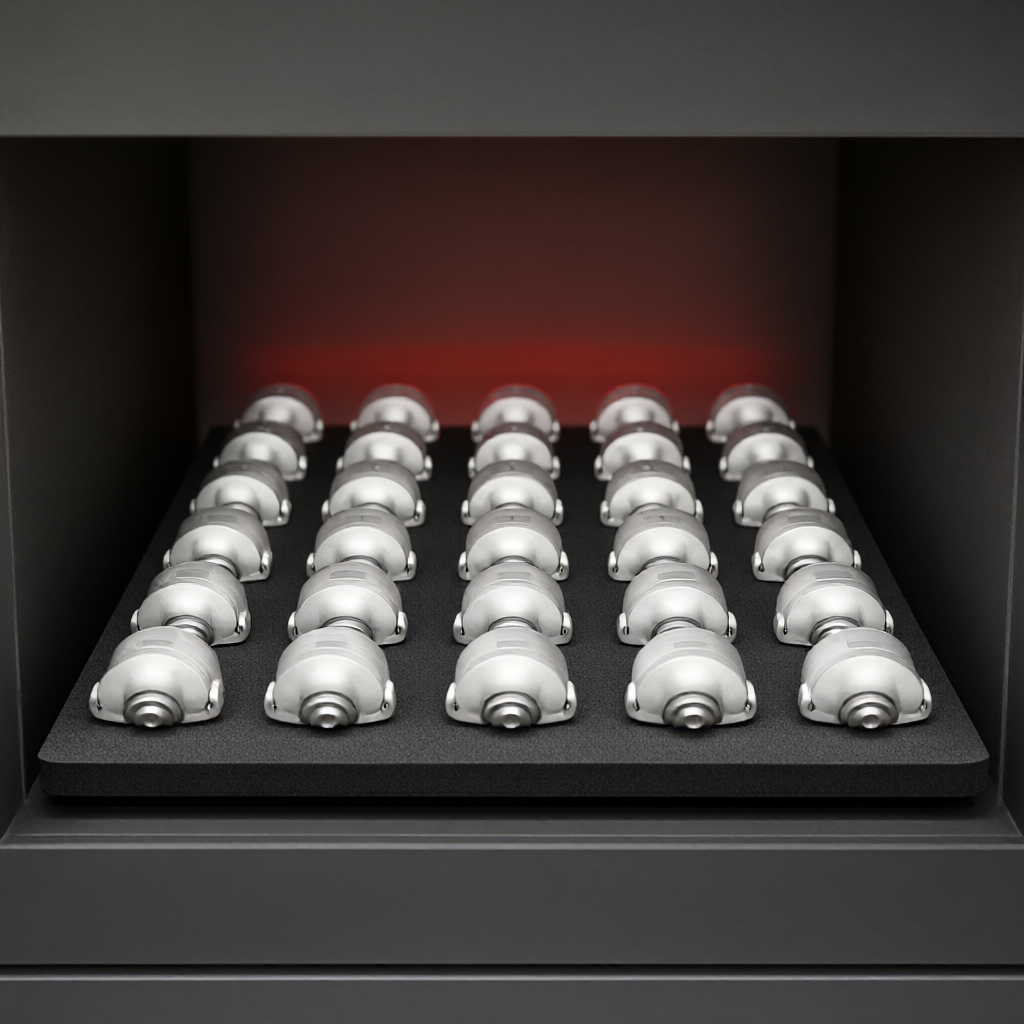
- Szybkość ogrzewania: ≤10 ℃/min, aby uniknąć pęknięć naprężeniowych termicznych.
- Utrzymywanie temperatury: 900-950 ℃ (temperatura transusu Ti-6Al-4V β wynosi około 995 ℃, wyżarzanie podkrytyczne).
- Utrzymywanie czasu: 2-4 godziny, aby zapewnić jednolity rdzeń.
- Metoda chłodzenia: Chłodzenie pieca do 600 ℃, a następnie chłodzenie powietrzem lub hartowanie próżniowe w celu kontrolowania twardości.
Efekt wyżarzania sprawdza się poprzez kontrolę metalograficzną i badanie twardości: faza α ma jednorodny kształt igieł lub równoosiowy, bez ciągłej sieci granic ziaren α; wahania twardości wynoszą ≤±10 HV; naprężenie szczątkowe mierzy się metodą dyfrakcji promieni rentgenowskich (XRD), wymagając ≤-150 MPa (stan naprężenia ściskającego). W przypadku główek kulowych przegubów biodrowych wymagana jest dodatkowa analiza falistości powierzchni, aby wykluczyć makroskopowe odkształcenia spowodowane obróbką cieplną (odkształcenie ≤ 0,05 mm).
Dlaczego należy przeprowadzić wyżarzanie po obróbce zgrubnej i przed obróbką wykańczającą?
Jeśli wyżarzanie zostanie umieszczone na końcu, naprężenia szczątkowe w wykańczaniu zostaną nałożone na naprężenia podczas obróbki cieplnej, a odchylenie wymiarowe wprowadzone w wyniku obróbki nie będzie mogło zostać skorygowane. Preferowana ścieżka to: obróbka zgrubna → wyżarzanie w celu wyeliminowania hartowania i naprężeń wewnętrznych → półwykańczająca → wykańczająca → odprężanie i odpuszczanie (opcjonalnie) → obróbka powierzchniowa. Proces ten zapewnia, że materiał jest w „stabilnym stanie” podczas wykańczania, z płynnymi siłami skrawania i lepszym zachowaniem wymiarów.
Kryteria akceptacji integralności powierzchni i biokompatybilności
Części klasy medycznej są akceptowane znacznie poza konwencjonalnymi tolerancjami mechanicznymi. Oprócz tolerancji wymiarowych i geometrycznych, podstawowym kryterium jest integralność powierzchni. Wartość Ra kluczowych obszarów stawu biodrowego (zewnętrzna powierzchnia główki kulistej i wewnętrzna powierzchnia panewki) wynosi ≤0,2 μm i musi być w stanie lustrzanym, bez „przywierania wiórów, śladów noża i przebarwień”. Wyżarzona powierzchnia musi zostać wypolerowana elektrolitycznie (EP), aby jeszcze bardziej zmniejszyć chropowatość i uszczelnić mikropory.
- Chropowatość: Zmierzona interferometrem optycznym, wartość Z2 (różnica między szczytem a doliną) ≤ 3μm.
- głębokość warstwy wierzchniej: Pod mikroskopem metalograficznym nie widać warstwy odkształcenia po obróbce plastycznej na zimno i nie ma nieprawidłowości w fazie α”.
- czystość chemiczna: Stężenie resztkowych jonów chłodziwa ≤10 ppm, aby zapobiec korozji wytrąceniowej po implantacji.
- wykrywanie wad: Głowica kulowa poddawana jest testom penetracyjnym (PT) i pobieraniu próbek cząstek magnetycznych/prądów wirowych (jeśli ma to zastosowanie) w celu wyeliminowania potencjalnych pęknięć zmęczeniowych.
Spójność partii jest kluczowa. Pierwsza i ostatnia sztuka każdej partii poddawana jest kontroli pełnowymiarowej + trójwspółrzędnej CMM, częstotliwość próbkowania chropowatości wynosi ≥ 10%, a cała krzywa temperatury pieca do wyżarzania jest rejestrowana i archiwizowana. Ten podwójny system „kontrola procesu + weryfikacja wyników” to twardy próg wygranej w audycie dostawcy wyrobów medycznych (ISO 13485).
Sugestie dotyczące praktyki inżynierskiej i optymalizacja DFM
Zmniejsz trudności w przetwarzaniu na podstawie projektu: unikaj głębokich, wąskich wgłębień i małych otworów oraz promienia zaokrąglenia R≥1,5 mm, aby ułatwić przejście narzędzi; zastosować duży kąt stożka w obszarze przejściowym pomiędzy główką kulową a uchwytem, aby zmniejszyć koncentrację naprężeń. W przypadku złożonych obszarów pięcioosiowych zaleca się dostarczenie modelu CAD z procesami na etapie projektowania, aby z wyprzedzeniem symulować ścieżkę narzędzia i uniknąć ograniczenia wahnięcia osi. Oprzyrządowanie do wyżarzania należy dostosować za pomocą specjalnych dysków grafitowych lub rowków w kształcie litery V, aby zapewnić odległość między przedmiotami obrabianymi ≥50 mm, aby uniknąć nierównej twardości spowodowanej zakłóceniami promieniowania cieplnego.
Jeśli chodzi o identyfikowalność jakości, każdy przegub biodrowy musi być powiązany z numerem partii pieca do wyżarzania, licznikiem trwałości narzędzia do wykańczania i raportem z inspekcji CMM. Ta pełna identyfikowalność danych nie tylko spełnia wymogi regulacyjne, ale także zapewnia rzeczywistą podstawę do analizy awarii.
Typowe tryby awarii i ich unikanie
- Pęknięta głowica kulowa: Głównie ze względu na zbyt dużą szybkość chłodzenia podczas wyżarzania, co powoduje naprężenia termiczne; unikanie: Szybkość sekcji chłodzenia pieca ≤ 5 ℃/min.
- Powierzchnia zmienia kolor na niebiesko/czarny: Atmosfera ochronna jest niewystarczająca, a punkt rosy nie spełnia normy; unikanie: monitorowanie online punktu rosy ≤ -40°C.
- Rozmiar poza tolerancją: odprężanie nie jest wykonywane przed wykończeniem, a skurcz jest nierówny po obróbce cieplnej; Unikanie: Przed wykończeniem przeprowadza się odpuszczanie odprężające w temperaturze 600℃×4h.
Jak zapewnić jakość wyglądu w masowej produkcji?
Części medyczne uwzględniają nie tylko metalografię wewnętrzną, ale także wygląd. Wysoki połysk powierzchni i brak zarysowań w przypadku części stawu biodrowego opierają się na polerowaniu elektrolitycznym i czyszczeniu ultradźwiękowym po wykończeniu. Spójność partii należy monitorować za pomocą kart kontrolnych SPC pod kątem chropowatości i twardości, a kluczowe parametry (temperatura wyżarzania, gęstość prądu polerowania) są ustawione na granicę kontrolną ± 5%. Zaleca się przeprowadzenie kontroli wizualnej części wyglądu, aby zastąpić ręczną kontrolę wzrokową i poprawić współczynnik wykrywalności.
Często zadawane pytania: Często zadawane pytania dotyczące obróbki CNC stopu tytanu stawu biodrowego
Czy części stawu biodrowego ze stopu tytanu można obrabiać w technologii 3-osiowej zamiast 5-osiowej?
Teoretycznie jest to możliwe, ale wymaga wielokrotnego odwracania i zaciskania. W przypadku struktur o głębokich ubytkach, takich jak jama panewki, długość osiowa 3-osiowego narzędzia jest ograniczona, a narzędzie łatwo może się „odwrócić” lub ustąpić, co skutkuje nadcięciem zakrzywionej powierzchni. Jednorazowe mocowanie w pięciu osiach nie tylko poprawia wydajność, ale co ważniejsze, zapewnia ujednolicenie odniesienia wnęki wewnętrznej i mniejszy błąd skumulowany. W przypadku części o skomplikowanych zakrzywionych powierzchniach stanowiących> 30% bezpieczniejszym wyborem jest obróbka pięcioosiowa.
Jakie są konsekwencje zbyt wysokiej temperatury wyżarzania?
Jeśli Ti-6Al-4V będzie przechowywany przez dłuższy czas w temperaturze przekraczającej β transus (~995°C), wówczas ziarna staną się gruboziarniste. Zbyt duże ziarna (>100μm) znacznie obniżą odporność na pękanie i zwiększą prawdopodobieństwo inicjacji pęknięć zmęczeniowych. Zaleca się wyżarzanie podkrytyczne (900-950°C), aby zachować drobną pierwotną fazę α i zrównoważyć wytrzymałość i udarność. Każde wyżarzanie piecowe wymaga metalograficznej oceny wielkości ziaren, a wielkość ziaren wynosi ≥5.
Czy chłodziwo obróbkowe może być na bazie wody?
Należy zachować ostrożność w przypadku chłodziw na bazie wody. Stopy tytanu są wrażliwe na jony chlorkowe. Jeśli płyn chłodzący zawiera chlor (taki jak niektóre inhibitory rdzy), resztkowa warstwa cieczy spowoduje pękanie korozyjne naprężeniowe w wysokich temperaturach wyżarzania. Zaleca się stosowanie całkowicie zamkniętego układu MQL (smarowanie minimalną ilością) lub chłodzenia na bazie czystego oleju. Przed wyżarzaniem należy przeprowadzić odtłuszczanie i suszenie. Wykrywanie zawartości jonów na powierzchni wynosi ≤10 ppm.
Jak zapewnić efekt „lustrzanego” główki kulistej biodra?
Efekt lustrzany = obróbka wykończeniowa (Ra≤0,4μm) + polerowanie elektrolityczne (Ra≤0,1μm) + czyszczenie ultradźwiękowe. CNC może osiągnąć jedynie powierzchnię półlustrzaną, a prawdziwa powierzchnia lustrzana opiera się na polerowaniu elektrochemicznym. Płyn do kąpieli polerskiej należy regularnie uzupełniać, gęstość prądu jest kontrolowana na poziomie 5-10 A/dm², a czas polerowania wynosi 3-5 minut, aby uniknąć nadmiernego polerowania skutkującego zmniejszeniem rozmiaru i nadmierną tolerancją.
Jakie kwalifikacje muszą posiadać dostawcy?
Przetwórcy klasy medycznej muszą przejść podwójne certyfikaty ISO 9001 i ISO 13485, posiadać warsztaty czystego montażu (w przypadku spawania/szlifowania), a piece do wyżarzania muszą przejść weryfikację jednorodności temperatury (kalibracja TUV). Od strony sprzętowej obrabiarki pięcioosiowe muszą być wyposażone w układ kompensacji błędów termicznych, a maszyna współrzędnościowa musi posiadać certyfikat Instytutu Metrologii. Wybierając dostawcę, poproś o raporty CMM i mapy metalograficzne wszystkich partii podobnych części stawu biodrowego, aby zweryfikować możliwości procesu.
Wniosek: Zdobądź zaufanie dzięki integralności łańcucha procesów
Dostosowywanie przegubów biodrowych ze stopu tytanu nie polega jedynie na wyposażeniu lub tolerancjach, ale na zamkniętej pętli inżynieryjnej całego ogniwa „przetwarzanie materiałów-obróbka cieplna-testowanie”. Obróbka pięcioosiowa rozwiązuje problem wydajności i spójności wzorcowej, wyżarzanie rozwiązuje problem hartowania i naprężeń, a polerowanie elektrolityczne rozwiązuje biokompatybilność i wygląd. Wybierając dostawcę, należy skupić się na jego zdolności do kontrolowania krzywej wyżarzania, kompletności weryfikacji metalograficznej i danych SPC zapewniających spójność wyglądu partii. Jeśli Twój projekt znajduje się na etapie prototypowania lub przygotowania do produkcji masowej, możesz przesłać rysunki połączeń biodrowych do zespołu inżynierów, aby uzyskać ekskluzywną ocenę i wycenę DFM, obejmującą ścieżki pięcioosiowe i plany wyżarzania.



