





Zarządzanie wiórami w obróbce CNC części z głębokimi wgłębieniami: zasady i problemy inżynieryjne
Podczas dostosowywania precyzyjnych części CNC głębokie struktury wnękowe (takie jak kwadratowe pudełka, wnęki i rowki przekładni o L/D > 4:1) często prowadzą do kolizji narzędzi, powtarzającego się skrawania i zarysowań powierzchni z powodu złego odprowadzania wiórów, co bezpośrednio wpływa na konsystencję partii. Jako producent posiadający 72 maszyny CNC i wykończenie powierzchni Ra0,4 μm, zarządzanie wiórami nie opiera się wyłącznie na „dużych rowkach wiórowych”, ale stanowi kompleksowe zagadnienie inżynieryjne, które wymaga połączenia parametrów skrawania, ścieżek narzędzia oraz strategii chłodzenia i smarowania. Poniżej przedstawiono systematyczny demontaż kluczowych punktów technicznych odprowadzania wiórów dla części z głębokimi wgłębieniami na podstawie trybów awarii, parametrów procesu, porównania schematów z kryteriami akceptacji.
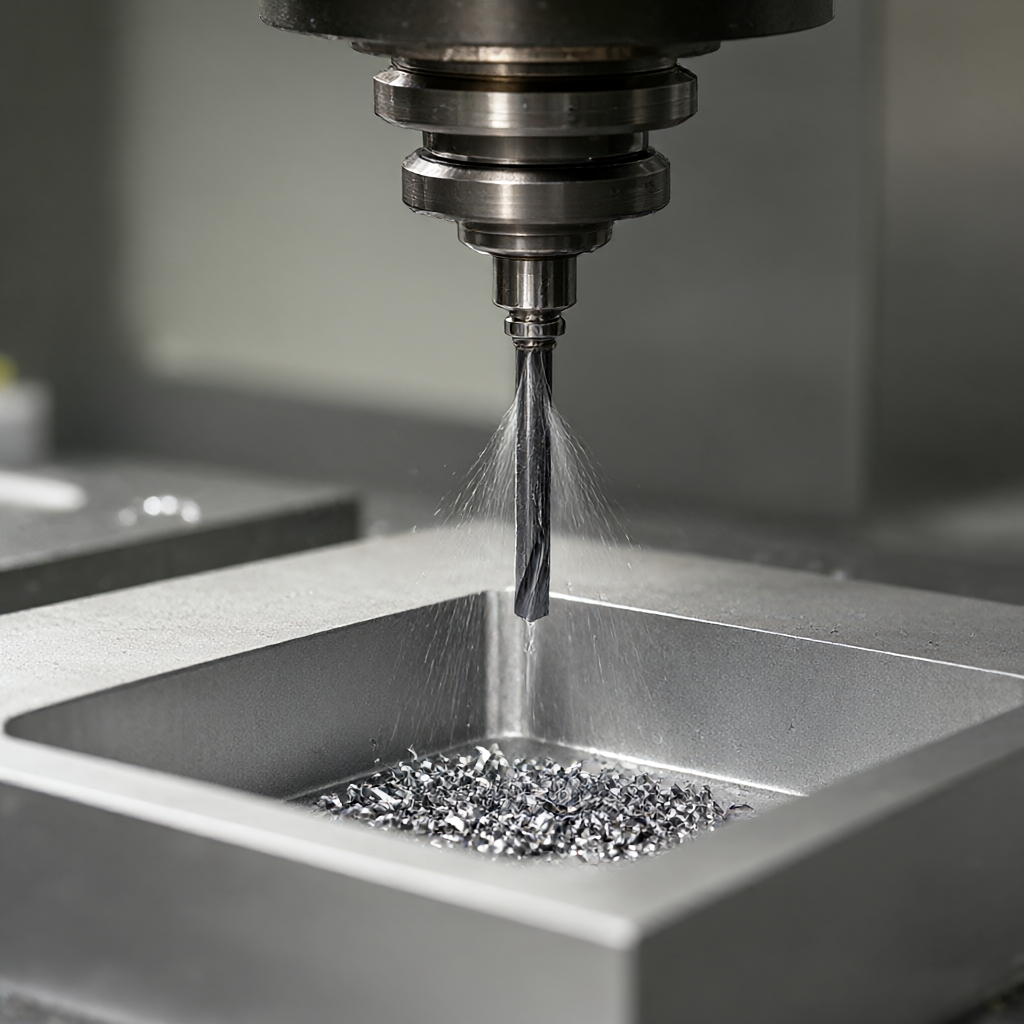
Typowy tryb awarii wiórów uwięzionych w głębokich wgłębieniach
Wszystkie trzy najczęstsze typy błędów w obróbce głębokich wgłębień są spowodowane zatrzymywaniem wiórów:
- Powtarzające się cięcie (oznaczanie drgań):Wióry przyklejają się do dolnej powierzchni lub ścianki bocznej, a po ponownym przejściu narzędzia następuje kontakt wtórny, co powoduje powstawanie drgań lub mikroodprysków, które są raczej ignorowane, zwłaszcza podczas frezowania skomplikowanych zakrzywionych powierzchni w 5 osiach.
- Odkształcenie termiczne i dryft wymiarowy:Nagromadzenie wiórów tworzy lokalną warstwę izolacyjną, a efekt radiatora powoduje zmiękczenie materiału dolnej powierzchni, a rozmiar przekracza strefę tolerancji ± 0,01 mm; jeśli przed anodowaniem części aluminiowych pozostaną nieoczyszczone wióry, utworzą się plamy utleniania.
- Nienormalne zużycie i uszkodzenie narzędzia:Wióry owijają się wokół głównej krawędzi freza palcowego lub czoła frezu kulowego, a nagły wzrost siły skrawania może powodować wykruszanie się krawędzi. Drganie jest bardziej prawdopodobne, gdy maszyna centrująca obrabia głębokie wgłębienie smukłego wału.
Awarie te pogłębią defekty kosmetyczne występujące w masowej produkcji, a powierzchnia o wysokim połysku i pozbawiona zadrapań jest kluczowym wskaźnikiem akceptacji klienta. Dlatego zarządzanie wiórami to nie tylko „czyszczenie”, ale także ogniwo kontroli wstępnej zapewniające dokładność i spójność wyglądu.
Wpływ parametrów skrawania i geometrii narzędzia na ewakuację wiórów
Zależność pomiędzy prędkością, posuwem i kształtem wióra
Morfologię wiórów określa się na podstawie grubości wiórów i promienia zwijania. Powszechnie stosowane kombinacje parametrów dla części z głębokimi wnękami są następujące (na przykładzie aluminium 6061-T6, mikrofrez o średnicy 8 mm):
| parametr | Zalecana wartość | Wpływ na ewakuację wiórów |
|---|---|---|
| Prędkość wrzeciona | 8000–12 000 obr./min | Prędkość jest zbyt duża → wióry są cienkie, a promień zawijania jest mały → łatwo przylegają do narzędzia; prędkość jest zbyt mała → wióry są grube i proste → łatwo jest zablokować wnękę |
| Posuw na ząb | 0,03–0,05 mm/ząb | Posuw jest zbyt mały → wióry nie są łamane → narzędzie jest nawinięte; za duża → siła skrawania gwałtownie wzrasta → kanał odprowadzający wióry zostaje ściśnięty i odkształcony |
| Boczne uderzenie nożem | ≤0,2D | Podczas obróbki zgrubnej głębokiego wgłębienia na całej szerokości boczna siła skrawania jest duża → wióry są szerokie i długie → wymagany jest mniejszy posuw lub obróbka strefowa |
W praktyce inżynierskiej na etapie szorstkowania głębokich wnęk często stosuje się „warstwowe cięcie w kształcie litery Z” (krok Z 0,1–0,2D). Po ukończeniu każdej warstwy jest ona czyszczona za pomocą wewnętrznych dysz chłodzących o dużej prędkości, aby uniknąć gromadzenia się wiórów.
Geometria narzędzia i konstrukcja odprowadzania wiórów
- Flet górnego ostrza (geometria ostrza):Trójostrzowe frezy trzpieniowe mikro posiadają płytkie rowki odprowadzające wióry, które nadają się do obróbki wykańczającej, ale charakteryzują się niską wydajnością usuwania wiórów; narzędzia posiadające więcej niż 4 krawędzie są podatne na blokowanie wiórów z powodu niewystarczającej przestrzeni na wióry podczas obróbki zgrubnej głębokich wgłębień. Do głębokiego zszorstkowania wgłębień zaleca się stosowanie mikrofrezów z 3 krawędziami i kątem krawędzi 90° oraz zwiększenie wypolerowania powierzchni w celu zmniejszenia współczynnika przyczepności wiórów.
- Współczynnik kształtu narzędzia:Narzędzia z głębokimi wnękami o L/D>10 mają słabą sztywność, a wióry mają tendencję do przylegania do dolnej powierzchni pod wpływem siły ciężkości i płynu. W tym momencie należy zastosować chłodzenie wewnętrzne, aby natryskiwać płyn obróbkowy bezpośrednio na końcówkę narzędzia, tak aby wióry zostały wypłukane z obszaru skrawania, zamiast opierać się na naturalnym opadaniu grawitacji.
- Usuwanie wiórów po wierceniu:Do wiercenia głębokich otworów (L/D>12) należy używać wiertła o dużej wydajności usuwania wiórów (np. o kącie pochylenia linii śrubowej większym niż 30°), w przeciwnym razie wióry utworzą w otworze „kolumnę wiórów” i zablokują narzędzie, co z łatwością doprowadzi do złamania narzędzia. Podczas obróbki centrującej wióry są odprowadzane wzdłuż szyny prowadzącej w kierunku tylnej części maszyny. Należy monitorować grubość nagromadzenia wiórów w obszarze prowadnicy, aby uniknąć zakleszczenia przedmiotu obrabianego.
Porównanie trzech popularnych rozwiązań do usuwania wiórów
Nie ma jednego „optymalnego rozwiązania” w zakresie zarządzania wiórami w przypadku części z głębokimi wgłębieniami, a wybór musi opierać się na stosunku L/D, materiale, wielkości partii i wymaganiach dotyczących wyglądu. Poniżej porównano trzy powszechnie stosowane rozwiązania:
| plan | Obowiązujące scenariusze | korzyść | ograniczenia |
|---|---|---|---|
| Zewnętrzny podmuch powietrza | L/D< 6,开粗后清腔 | Proste wyposażenie, niski koszt, brak ingerencji w narzędzia skrawające | W głębokich ubytkach (L/D>8) przepływ powietrza nie może dotrzeć do dolnej powierzchni, a ilość pozostałości wiórów jest wysoka; Wióry aluminiowe łatwo ulegają wydmuchaniu i zanieczyszczają otaczające obrabiane powierzchnie. |
| Wewnętrzne chłodziwo | L/D 4–12, wykończenie | Wióry odpływają bezpośrednio od końcówki narzędzia, powierzchnia Ra może osiągnąć 0,4 μm i nie ma przyklejonych wiórów. | Narzędzie musi mieć wewnętrzny kanał chłodzący, a koszt narzędzi o małej średnicy jest wysoki; olej pozostaje na dnie głębokiej wnęki i należy go później oczyścić. |
| Cięcie na sucho + szybki obieg powietrza (Suche + Szybkie powietrze) | Nieprzywierające materiały noży (stal, tytan), wysokie wymagania dotyczące wykończenia | Brak pozostałości płynu chłodzącego, brak konieczności czyszczenia przed anodowaniem; Wióry są usuwane przez przepływ powietrza o dużej prędkości, co ogranicza kontakt wtórny | Metale lekkie, takie jak aluminium i magnez, nie nadają się do poważnego sklejania się wiórów; wzrasta temperatura w obszarze skrawania i należy monitorować trwałość narzędzia. |
Nasze doświadczenie inżynieryjne jest następujące: w przypadku wykańczania części aluminiowych z głębokimi wgłębieniami preferowane jest chłodzenie wewnętrzne, w celu uzyskania wysokiej gładkości części stalowych wymagane jest cięcie na sucho + cyrkulacja powietrza, a na etapie obróbki zgrubnej stosuje się nadmuch powietrza zewnętrznego. W produkcji masowej można mieszać trzy rozwiązania – nadmuch zewnętrzny do obróbki zgrubnej, chłodzenie wewnętrzne lub cięcie na sucho do obróbki wykańczającej, aby zapewnić kontrolę stanu wiórów w każdym procesie.
Kluczowe punkty operacji procesu: wspólne projektowanie od ścieżki narzędzia po chłodzenie
Strategia ścieżki narzędzia i zarządzanie przepływem wiórów
Kierunek przepływu wiórów we wnęce jest określony przez kierunek ścieżki narzędzia. W przypadku szorstkowania głębokich wgłębień zaleca się stosowanie cięcia spiralnego „od zewnątrz do wewnątrz” zamiast obróbki posuwisto-zwrotnej warstwa po warstwie, tak aby wióry były wypychane do obszaru odprowadzania ścianki zewnętrznej zamiast gromadzić się w środku. Podczas wykańczania kierunek ścieżki narzędzia powinien być zgodny z głównym kierunkiem usuwania wiórów – to znaczy, że wióry są doprowadzane do otworu wnęki, a nie wpychane w dno wnęki.
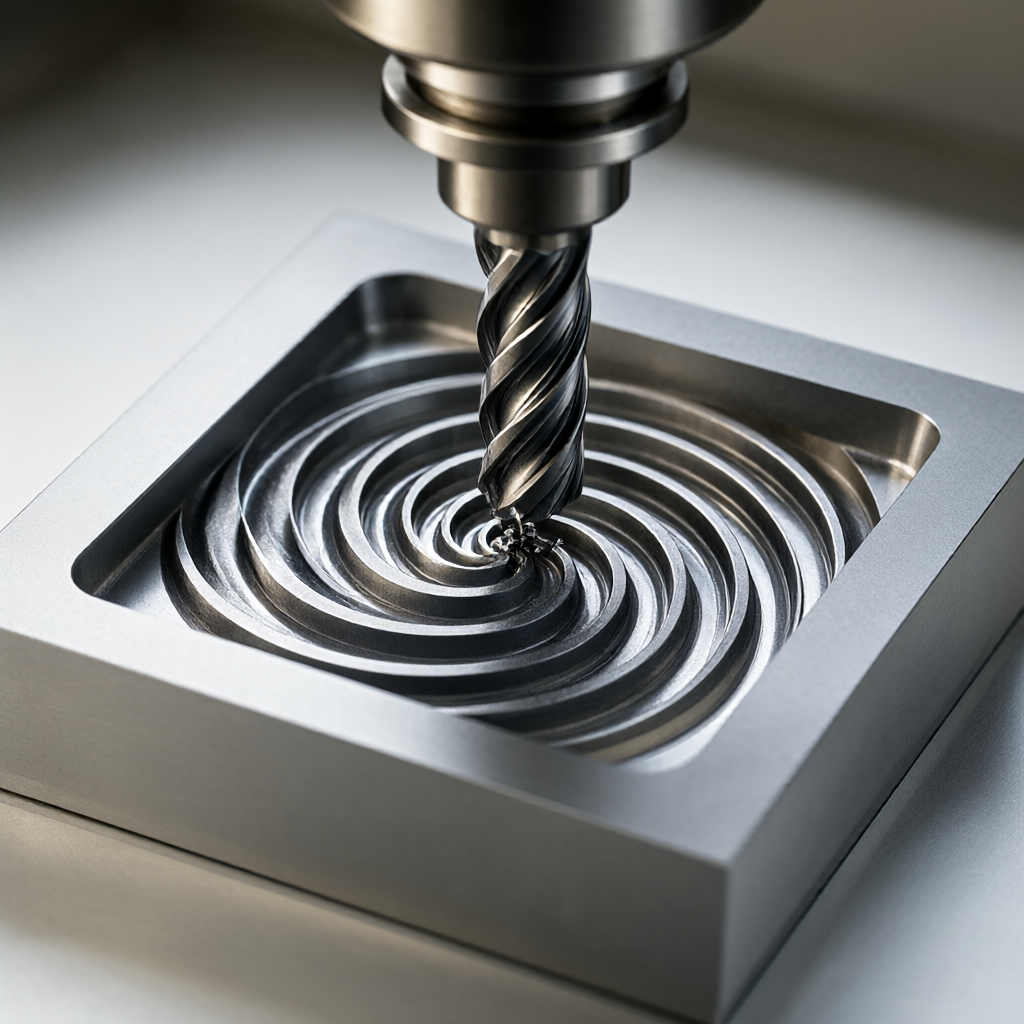
Podczas frezowania skomplikowanych zakrzywionych powierzchni z głębokimi wgłębieniami w 5 osiach, kąt nastawienia narzędzia (nachylenie) należy kontrolować w zakresie 15°–30°, aby zapobiec „zdrapywaniu” wiórów w kierunku boku narzędzia. W oprogramowaniu CAM można skonfigurować moduł „przewidywania kierunku przepływu wiórów”, aby symulować trajektorię przesuwania się wiórów w gnieździe i wcześniej identyfikować obszar retencji.
Sterowanie czasem chłodzenia i przepływu powietrza
Wyrzut wiórów nie jest „ciągłym wydmuchem”, ale musi być dostosowany do czasu procesu cięcia:
- Otwórz szorstką warstwę:Po zakończeniu etapu Z każdej warstwy zatrzymaj wrzeciono, przedmuchaj strumieniem powietrza o dużej prędkości (0,6–0,8 MPa) przez 3–5 sekund, a następnie odetnij kolejną warstwę.
- Kanał wykończeniowy:Chłodzenie wewnętrzne jest stale włączone, a strumień powietrza jest wydmuchiwany tylko na chwilę po wycofaniu narzędzia, aby zapobiec uderzeniu strumienia powietrza w niezmodyfikowaną powierzchnię.
- Przed wymianą/kontrolą narzędzia:Wymuszony nadmuch zewnętrzny + odsysanie wiórów podciśnieniowych gwarantuje, że podczas pomiaru CMM (trójwspółrzędnego) nie dochodzi do interferencji wiórów, a dane wymiarowe są wiarygodne.
Ten zestaw taktowania musi zostać zaprogramowany i utrwalony podczas produkcji masowej, aby uniknąć różnic w partiach spowodowanych interwencją ręczną operatora.
Kontrola i unikanie awarii: jak zaakceptować skuteczność zarządzania wiórami
To, czy wdrożono zarządzanie chipami, nie może opierać się wyłącznie na „kontroli wizualnej”, ale musi być połączone z kontrolą ilościową:
- Chropowatość powierzchni:Dolna powierzchnia głębokiej wnęki Ra ≤ 0,4 μm (wykończenie części aluminiowych). Jeśli Ra nagle wzrośnie do wartości większej niż 0,8 µm, oznacza to, że występują ślady powtarzającego się skrawania wióra.
- Kontrola rozmiaru:Tolerancja odległości od dolnej powierzchni głębokiej wnęki do ściany bocznej wynosi ±0,01mm. Jeżeli poszczególne części w partii wykraczają poza tolerancję, priorytetem jest sprawdzenie przed obróbką wykańczającą, czy na części nie występują nagromadzenia wiórów i odkształcenia termiczne.
- Pełna kontrola optyczna:Przed wysyłką sprawdzany jest w 100% wygląd, koncentrując się na pozostałościach mikrochipów na dnie głębokiej wnęki (użyj szkła powiększającego 50x lub kontroli optycznej AOI). Resztki wiórów po anodowaniu tworzą utlenione plamy, co jest pierwszorzędną wadą wyglądu.
Jeśli zostanie wykryty problem z wiórem wsadowym, sekwencja cofania jest następująca: zapis zużycia narzędzia → dziennik ciśnienia chłodzenia → wersja ścieżki narzędzia CAM → partia materiału (wtrącenia aluminium wpływają na kształt wióra). W większości przypadków główną przyczyną są pierwsze dwa elementy.
Często zadawane pytania (FAQ)
Jakie jest odpowiednie ustawienie wewnętrznego ciśnienia chłodzenia podczas obróbki CNC części o głębokich wgłębieniach?
Zwykle ciśnienie 0,4–0,6 MPa może wypłukiwać wióry z wierzchołka narzędzia. Jeśli ciśnienie jest zbyt wysokie, schłodzony pył metali śladowych zostanie zdmuchnięty po cofnięciu narzędzia, zanieczyszczając otaczającą powierzchnię. Do wykańczania części aluminiowych zaleca się rozpocząć od 0,5 MPa i dostroić w zależności od koloru wiórów (lepszy jest srebrno-biały, czarny oznacza przyklejanie).
Czy mogę pominąć nadmuch zewnętrzny na etapie szorstkowania i bezpośrednio odciąć warstwę?
Niezalecane. Pominięcie czyszczenia międzywarstwowego spowoduje, że wióry będą ułożone w 2-3 warstwy. Podczas cięcia kolejnej warstwy wióry zostaną wciśnięte w szczelinę materiału, co spowoduje pojawienie się na powierzchni „śladów zgniecenia”. Podczas wykańczania konieczne jest zwiększenie naddatku lub zastosowanie mniejszej głębokości skrawania w celu ich usunięcia, co z kolei zmniejsza wydajność.
Co powinienem zrobić, jeśli wióry utkną w szynie prowadzącej, gdy centrująca maszyna obrabia głębokie wgłębienie smukłego wału?
Gromadzenie się wiórów w obszarze szyny prowadzącej jest częstą awarią aparatu kardiologicznego. Środki zapobiegawcze: Przy odprowadzaniu wiórów wzdłuż końca należy zwiększyć wspomaganie przepływu powietrza po stronie szyny prowadzącej (0,3 MPa) i skrócić długość wiórów (zmniejszyć posuw, zwiększyć prędkość obrotową w celu zwinięcia wiórów). Jeśli utknął, należy go zatrzymać i ręcznie wyczyścić. W produkcji masowej czujnik monitorowania wiórów powinien być ustawiony tak, aby generował wczesne ostrzeżenie.
Czy rozwiązanie do cięcia na sucho jest odpowiednie dla wszystkich części metalowych z głębokimi wgłębieniami?
nie dotyczy. Metale lekkie, takie jak aluminium i magnez, mają wysoki współczynnik przyczepności wiórów, które podczas skrawania na sucho mogą łatwo owijać się wokół narzędzia, powodując duże ryzyko złamania narzędzia. Twarde materiały, takie jak stal, tytan i Inconel, wytwarzają mniej wiórów. Cięcie na sucho + cyrkulacja powietrza jest rozwiązaniem wykonalnym, jednak należy monitorować wzrost temperatury narzędzia, a cykl wymiany jest o około 30% krótszy niż cięcie na mokro.
Jak zapobiec problemom z odpryskami w częściach z głębokimi wgłębieniami już na etapie ciągnienia?
Podczas DFM (analiza wykonalności), jeśli głęboka wnęka o L/D>10 nie ma otworów procesowych ani rowków na wióry, zaleca się dodanie otworów procesowych (średnica 2–3 mm) lub nachylenia (≥1°), aby umożliwić naturalne zsuwanie się wiórów. Jednocześnie zaznaczane są wymagania dotyczące chropowatości powierzchni, na której znajdują się kluczowe wymiary, aby ułatwić ukierunkowane dostosowanie strategii chłodzenia na etapie przetwarzania.
Wnioski i rekomendacje dotyczące działań
Zarządzanie wiórami w przypadku części z głębokimi wnękami stanowi niewidoczny próg dokładności i spójności wyglądu. Poprzez optymalizację parametrów skrawania, dopasowanie geometrii narzędzia, kontrolę czasu przepływu powietrza chłodzącego i kontrolę ilościową, współczynnik defektów partii spowodowanych zatrzymywaniem wiórów można zmniejszyć do akceptowalnego poziomu. Jeśli podczas obróbki części z głębokimi wnękami napotykasz problemy z odpryskami, możesz przesłać rysunki i wymagania dotyczące procesu, a nasz zespół inżynierów przedstawi sugestie DFM, wybór narzędzi i rozwiązania w zakresie strategii chłodzenia, a także zapewni dostawę partii w ciągu 15–25 dni.



