





Podstawowe wyzwania i ścieżki technologiczne w zakresie wykańczania otworów wewnętrznych rur CNC
W dziedzinie maszyn precyzyjnych, kontroli płynów i wsparcia strukturalnego, obróbki CNC części rurowychWykańczanie otworów wewnętrznychCzęsto jest to kluczowe ogniwo decydujące o funkcjonalności i żywotności produktu. W porównaniu z obróbką cylindryczną obróbka otworów wewnętrznych jest ograniczona sztywnością narzędzia, przestrzenią do usuwania wiórów i dostępnością pomiarów, a także jest podatna na ugięcie narzędzia, odkształcenia termiczne i ślady wibracji powierzchni. Dla inżynierów i zaopatrzenia zrozumienie, jak przełamać te fizyczne ograniczenia i zapewnić kontrolę dokładności rozmiaru otworu wewnętrznego w zakresie ± 0,01 mm, a chropowatość powierzchni sięgającą Ra0,4 μm, jest podstawową miarą oceny siły technicznej dostawców. W oparciu o rzeczywiste doświadczenia w produkcji masowej artykuł ten zawiera dogłębną analizę strategii obróbki otworów wewnętrznych, logiki wyboru narzędzi i punktów kontroli jakości w przypadku rur o różnych średnicach, pomagając uniknąć typowych usterek na wczesnych etapach projektu.
Dlaczego trudniej jest obrabiać otwory wewnętrzne niż zewnętrzne? Analiza trzech głównych ograniczeń fizycznych
Wycinanie otworów wewnętrznych nie jest prostym „toczeniem odwrotnym”. Trudności procesowe koncentrują się w trzech następujących wymiarach:
- Zanik sztywności narzędzia: Gdy smukły frez do otworów wewnętrznych znajduje się w stanie wysięgu, sztywność zginania zmniejsza się wraz z poziomem sześciennym długości wysięgu. Podczas obróbki głębokich otworów o średnicy mniejszej niż Φ10 mm niewielkie wibracje mogą spowodować zwiększenie średnicy otworu lub wytworzenie tekstury.
- Usuwanie i gromadzenie wiórów: Zamknięta przestrzeń wewnętrzna ogranicza swobodny przepływ wiórów. Jeżeli wióry owijają się wokół narzędzia lub ścianki otworu, mogą łatwo spowodować wtórne skrawanie lub nawet zablokować narzędzie, uszkadzając obrabiany przedmiot lub narzędzie.
- Pomiar obszaru ślepego: Zewnętrzny okrąg można szybko ponownie zmierzyć za pomocą mikrometru, ale wewnętrzne wymiary głębokich otworów wewnętrznych są trudne do uzyskania w czasie rzeczywistym. Zwykle opiera się na kontroli procesu po kontroli pierwszej sztuki. Gdy poprzedni proces zostanie zdeformowany, kolejne operacje wykończeniowe będą nieskuteczne.
Dlatego wykańczanie otworów wewnętrznych nie jest jedynie problemem programistycznym;Parametry geometryczne narzędzia, parametry skrawania i sztywność mocowaniaproblem dopasowania systemu.
Strategie przetwarzania i dobór sprzętu w oparciu o segmenty średnicy rury
W zależności od stosunku średnicy zewnętrznej do średnicy wewnętrznej rury (stosunek głębokości do średnicy) strategia obróbki wymaga znacznego dostosowania. W poniższej tabeli porównano zalecane ścieżki technologiczne dla trzech typowych części rur:
| Charakterystyka części | Typowa średnica wewnętrzna | Polecany sprzęt | krytyczny punkt kontroli procesu |
|---|---|---|---|
| Typ krótkiej rury/kołnierza | Φ5 - Φ30 mm | Tokarsko-centrująca maszyna CNC | Użyj frezu do otworów wewnętrznych z dużym kątem tylnym, aby zoptymalizować współczynnik posuwu i zapobiec powstawaniu śladów wibracji; powierzchnia mocowania musi być zaokrąglona. |
| rurka średniej długości | Φ10 - Φ50 mm | Centrum obróbcze 3-osiowe/4-osiowe | Stosować wiercenie stopniowe – wytaczanie zgrubne – wytaczanie wykańczające; należy zwrócić uwagę na wpływ dokładności centrowania wiercenia na ostateczną średnicę otworu. |
| Głęboki otwór/rura o specjalnym kształcie | Φ15 - Φ80 mm (stosunek głębokości do średnicy>5) | 5-osiowy podnośnik/specjalne wiertło do głębokich otworów | Wymuszone chłodzenie i smarowanie, wysokociśnieniowe czyszczenie wiórów; narzędzie musi mieć krawędź zaostrzającą, aby skompensować ugięcie. |
W przypadku części rurowych ze złożonymi wnękami wewnętrznymi (takimi jak gwinty osiowe i promieniowe otwory przelotowe)Toczenie i frezowanieZaletą tego urządzenia jest możliwość wykonania obróbki wewnętrznej i zewnętrznej w jednym mocowaniu, co może znacznie zmniejszyć skumulowany błąd mocowania i poprawić współosiowość.
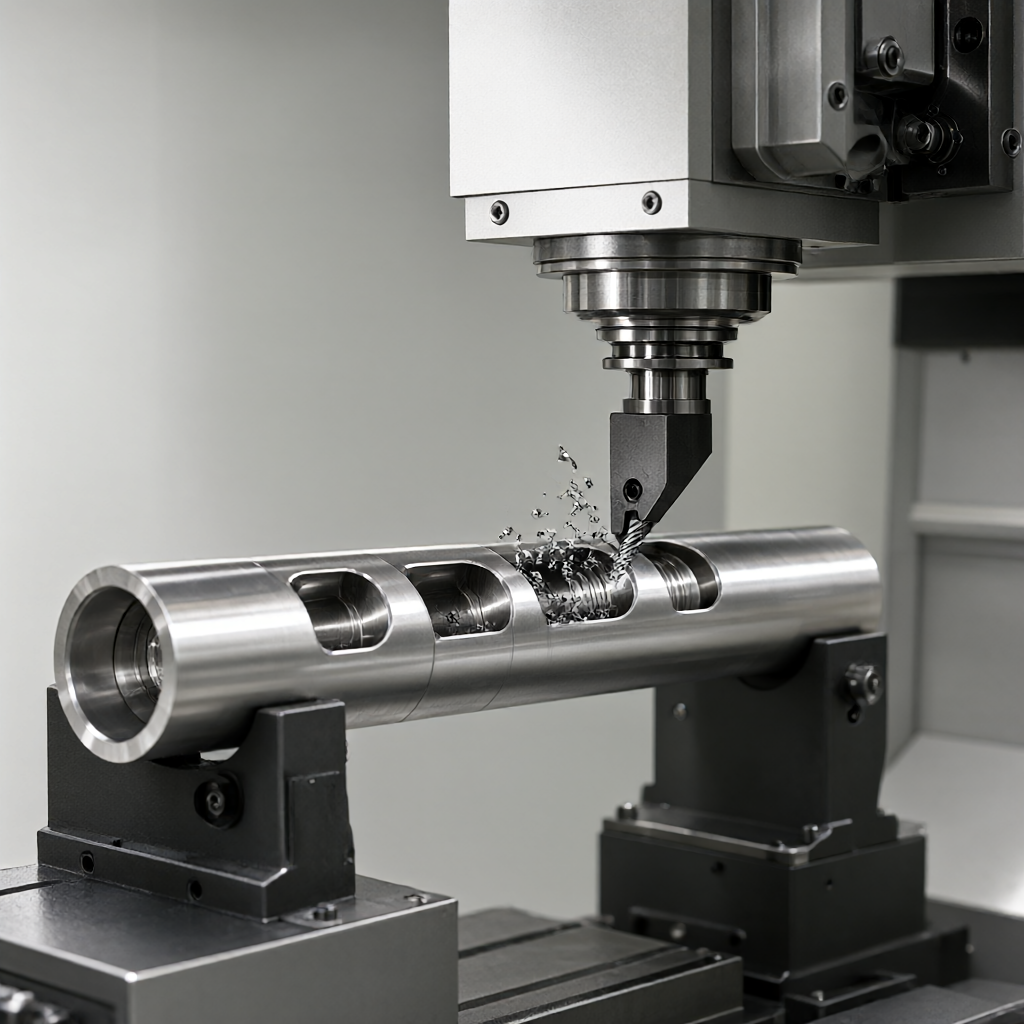
Przewodnik po doborze narzędzi i optymalizacji parametrów skrawania
Parametry geometryczne narzędzia do otworu wewnętrznego bezpośrednio decydują o jakości powierzchni. W rzeczywistej pracy należy go dostosować w zależności od materiału:
- Wybór kąta wiodącego: Podczas obróbki cienkościennych rur lub cienkich materiałów o dużej średnicy wewnętrznej należy używać narzędzia o kącie natarcia 90° lub 95°, aby zmniejszyć promieniową siłę skrawania i zapobiec deformacji narzędzia przez rurę. Podczas obróbki krótkich i grubych korpusów rur można zastosować kąt natarcia 45°, aby zwiększyć wytrzymałość końcówki narzędzia.
- Geometria ostrzenia: Podczas wykańczania otworu wewnętrznego promień krawędzi skrawającej (Re) wynosi zwykle 0,2-0,5 mm. Jeśli Re jest zbyt małe, krawędź łatwo się odpryskuje; jeśli Re jest zbyt duże, opór promieniowy wzrośnie, a wykończenie powierzchni zmniejszy się.
- Parametry cięcia: Biorąc za przykład stop aluminium, głębokość skrawania może osiągnąć 1,0-1,5 mm podczas wytaczania zgrubnego, a prędkość obrotowa wynosi 800-1200 obr/min; podczas wytaczania wykańczającego pozostawia się margines 0,1-0,2 mm, prędkość obrotową zwiększa się do 1500-2000 obr./min, a prędkość posuwu reguluje się w zakresie 0,05-0,10 mm/obr., aby zapewnić chropowatość poniżej Ra0,8 μm.
W przypadku materiałów trudnoskrawalnych, takich jak stal nierdzewna, należy zastosować specjalne chłodziwo i wewnętrzne chłodzenie pod wysokim ciśnieniem, aby zapobiec tworzeniu się warstw utwardzanych przez zgniot i wydłużyć żywotność narzędzia.
Jakość powierzchni i unikanie typowych trybów awarii
Oprócz dokładności wymiarowej, kolejnym problemem w obróbce otworów wewnętrznych jest jakość wyglądu. Typowe tryby awarii i plany zapobiegania są następujące:
- Gadać: Pojawia się jako spiralna tekstura na ścianie otworu. Podstawową przyczyną jest to, że częstotliwość własna systemu procesowego pokrywa się z częstotliwością wzbudzenia skrawania.Obejście: Zmniejsz prędkość posuwu, zwiększ prędkość wrzeciona lub zmodyfikuj kąt przyłożenia narzędzia.
- Powrót elastyczny (Springback): Podczas obróbki cienkościennej stali nierdzewnej lub stopu tytanu uwolnienie naprężeń po odcięciu materiału powoduje odbicie średnicy otworu. W rezultacie zmierzony rozmiar jest większy niż wartość teoretyczna.Obejście: Zarezerwuj margines sprężystości, zwykle oblicz wartość kompensacji w zależności od grubości ściany lub stopniowo zwalniaj naprężenia poprzez precyzyjne cięcie wieloma nożami.
- Odkształcenie termiczne: Ciepło wytwarzane podczas ciągłego skrawania powoduje wydłużenie termiczne narzędzia i stopniowo zwiększa średnicę otworu.Obejście: Stosuj obróbkę przerywaną, aby upewnić się, że chłodziwo całkowicie styka się z krawędzią skrawającą, lub użyj narzędzia zawierającego wosk mikrokrystaliczny, aby zmniejszyć ciepło tarcia.
Wysokiej jakości powierzchnia oznacza nie tylko gładkość, ale także wymagaŻadnych zadrapań i skaz. W produkcji masowej należy ściśle kontrolować równomierność siły docisku, aby uniknąć miejscowych wgnieceń powstałych na skutek miękkiego docisku pazurów.
Kontrola jakości i standardy kontroli całego procesu
Kontrola otworu wewnętrznego jest ograniczona głębokością i zwykle wykorzystuje kombinację następujących metod:
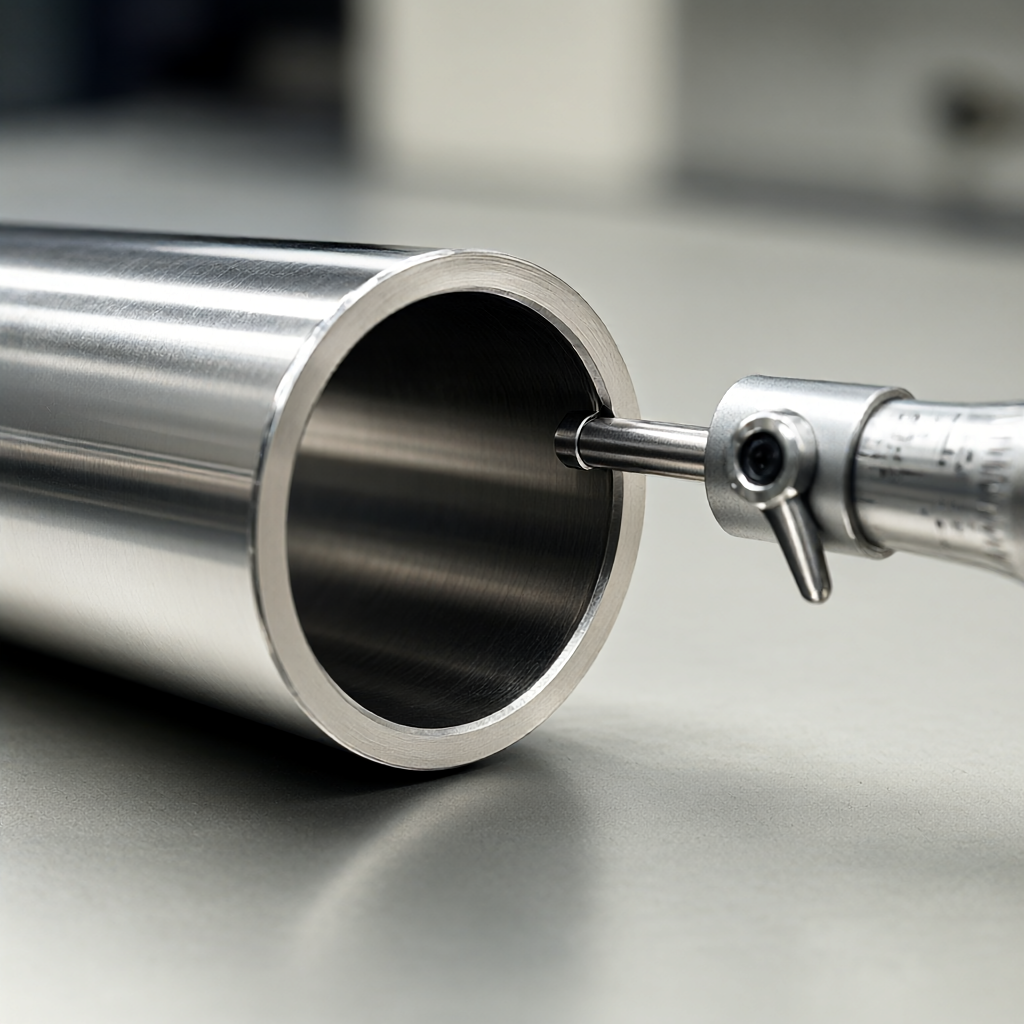
- Potwierdzenie pierwszego artykułu: Użyj miernika kołkowego lub pneumatycznego przyrządu pomiarowego, aby wykryć średnicę, a użyj projektora lub profilometru, aby wykryć fazę otworu i chropowatość powierzchni.
- Kontrola procesu: Losowo sprawdzaj średnią średnicę porów i cylindryczność co 5-10 sztuk. W przypadku wykrycia dryfu wymiarowego należy natychmiast sprawdzić błąd termiczny wrzeciona lub zużycie narzędzia.
- Kontrola wysyłki w pełnym rozmiarze: W przypadku krytycznych powierzchni współpracujących należy przeprowadzić 100% kontrolę na pełną skalę. Użyj trójwymiarowej współrzędnościowej maszyny pomiarowej (CMM) lub specjalnej sondy o średnicy wewnętrznej, aby upewnić się, że współosiowość otworu wewnętrznego wynosi ≤0,02 mm.
Przed obróbką powierzchni (taką jak anodowanie, galwanizacja) należy sprawdzić, czy w otworze wewnętrznym nie ma pozostałości wiórów i oleju. W przeciwnym razie spowoduje to ablację powłoki lub nierówną grubość warstwy tlenku, co wpłynie na końcową konsystencję.
Często zadawane pytania: Często zadawane pytania dotyczące wykańczania otworów wewnętrznych CNC
Jak zapewnić koncentryczność przy obróbce głębokich otworów?
Kluczem jest centrowanie otworu. Zaleca się użycie wiertarki do głębokich otworów z wiertłem pilotującym, aby najpierw wycentrować otwór, a następnie rozszerzyć otwór. Jeśli średnica otworu jest większa, można zastosować podporę wysokiego poziomu z podwójną głowicą lub w sprzęcie pięcioosiowym można zastosować wyrównanie obrotu czwartej/piątej osi, aby zapewnić współosiowość okręgu wewnętrznego i zewnętrznego w granicach 0,05 mm.
Jak rozwiązać problem „guza aluminium” po obróbce wewnętrznego otworu ze stopu aluminium?
Zadziory aluminiowe powstają najczęściej na skutek odpryskiwania krawędzi narzędzia lub nieprawidłowego podawania. Narzędzia z węglikiem o większej ostrości należy wymienić, zoptymalizować główny kąt odchylenia, odpowiednio zwiększyć prędkość obrotową i zmniejszyć posuw, aby wióry były w sposób ciągły walcowane, a nie dociskane do ścianki otworu.
Czy otwór wewnętrzny można natryskiwać bezpośrednio po obróbce CNC?
Tak, ale wymagana jest wstępna obróbka powierzchni (piaskowanie lub polerowanie chemiczne), aby poprawić chropowatość i przyczepność. Jeśli otwór wewnętrzny jest precyzyjną powierzchnią współpracującą i konieczne jest zachowanie dokładności wymiarowej, zaleca się unikanie natryskiwania powierzchni współpracującej lub zarezerwowanie naddatku na zagęszczenie na potrzeby natryskiwania (zwykle 0,05-0,1 mm).
Czy wybrać toczenie czy frezowanie w przypadku małych partii części rurowych?
Zależy od grubości ścianki i długości rury. Jeśli wiercisz i rowkujesz pręt pełny, wybierz toczenie; jeśli jest to grubościenna rura lub pusty profil ze złożonym wgłębieniem wewnętrznym, wybierz frezowanie na centrum obróbczym, aby uzyskać większą elastyczność. Maszyna centrująca nadaje się do masowej produkcji małych części wałów rurowych o dużych proporcjach i wyjątkowo wysokich wymaganiach dotyczących precyzji.
Jak ocenić możliwości dostawcy w zakresie obróbki otworów wewnętrznych?
Sprawdź konfigurację wyposażenia (czy posiada kombinowane toczenie i frezowanie, czy też specjalny sprzęt do głębokich otworów), bogactwo biblioteki narzędzi i metody wykrywania (czy posiada pneumatyczne przyrządy pomiarowe czy specjalne sprawdziany igłowe o średnicy wewnętrznej). Wymagane jest przedstawienie raportu z inspekcji pierwszej sztuki tego samego typu części rurowych, skupiającego się na danych dotyczących okrągłości i chropowatości otworu wewnętrznego.
Wnioski i propozycje współpracy
Obróbka CNC wykańczania otworów wewnętrznych rur to systematyczny projekt. Od wyboru narzędzia po kompensację odkształceń termicznych – każdy krok ma bezpośredni wpływ na ostateczną wydajność. Posiadamy klaster 72 urządzeń CNC, obejmujących procesy od 3 do 5 osi oraz toczenia i frezowania kompozytów, obsługujących różnorodne materiały, takie jak aluminium, stal, stal nierdzewna i konstrukcyjne tworzywa sztuczne. W produkcji masowej kładziemy nacisk na podwójną spójność jakości wyglądu i dokładności wymiarowej, aby zapewnić, że wewnętrzna powierzchnia otworu jest gładka i nieskazitelna. Jeśli posiadasz rysunki lub próbki części rurowych, zapraszamyWyślij pliki projektowe do wycenyprzekażemy Państwu szczegółowe rozwiązania techniczne oraz wyceny uwzględniające sugestie DFM.



