





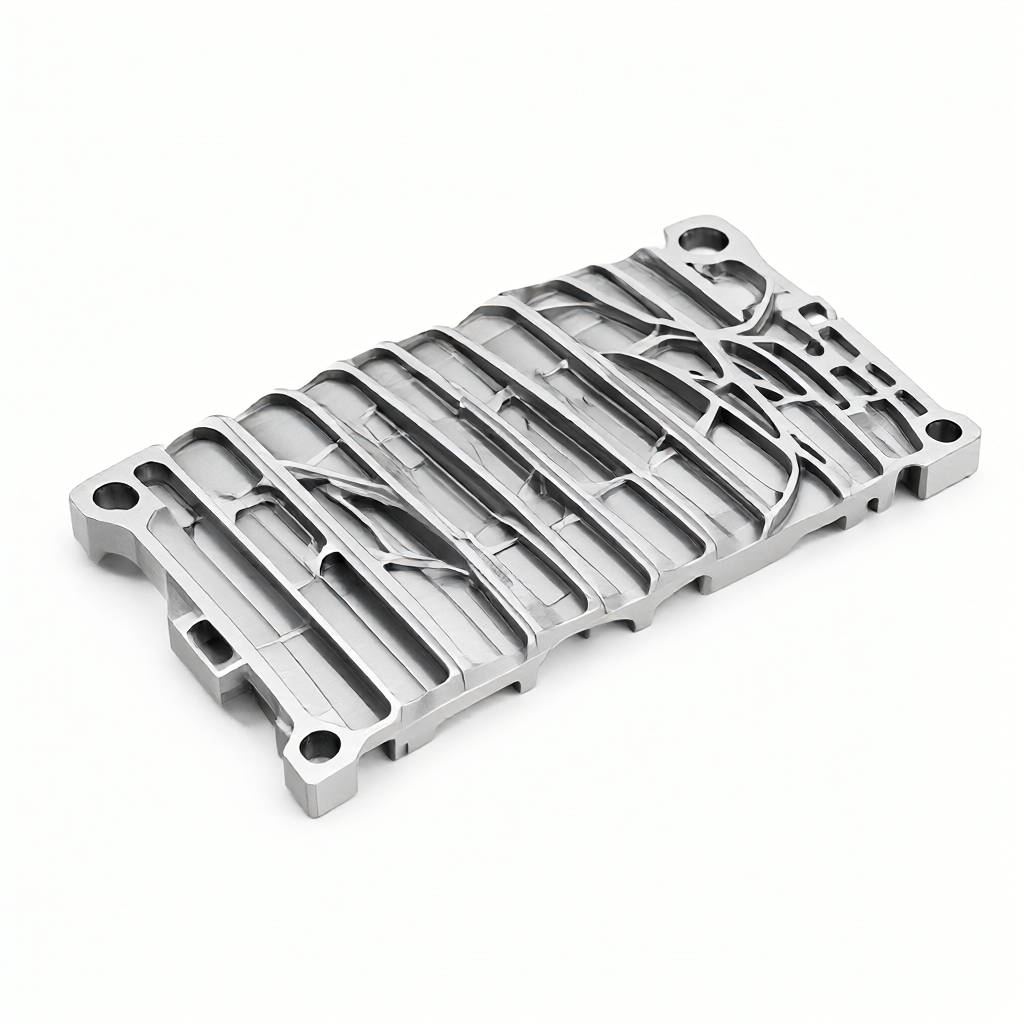
Moeilijkheden bij de vervormingscontrole tijdens de verwerking van dunne ribben voor lucht- en ruimtevaartonderdelen
In de ruimtevaart maken componenten zoals motorbeugels en landingsgestelconnectoren vaak gebruik van dunwandige ribstructuren met hoge rib-tot-afstandsverhoudingen. Dergelijke onderdelen worden meestal gesneden uit platen van aluminium of titaniumlegering. De dikte van de ribben ligt meestal tussen 1,5 mm en 3 mm, en de hoogte van de ribben kan meer dan 80 mm bedragen. Bij het verwerken van dergelijke onderdelen kunnen de snijkrachten en de restspanningsverlichting die door CNC-frezen worden gegenereerd er gemakkelijk voor zorgen dat dunne wanden kromtrekken of verdraaien, wat resulteert in uiteindelijke afmetingen die buiten de tolerantie vallen. Veel productieschakels negeren de cumulatieve impact van de procesketen op vervorming, wat resulteert in een slechte consistentie in de massaproductie.
De kern van het oplossen van dit pijnpunt ligt in het begrijpen van de materiële reactie onder het koppelingseffect van "kracht-hitte-stress". Vervorming kan niet volledig worden vermeden door uitsluitend op de gereedschapskeuze te vertrouwen. Het hele proces, van klemmethoden, snededieptestrategieën tot bewerkingsprocesparameters, moet systematisch worden geoptimaliseerd. Dit artikel is bedoeld om te onderzoeken hoe de verwerkingsvervorming van dunne ribben met technische middelen kan worden gecontroleerd, en om praktische parameterreferenties te bieden voor technische inkoop en ingenieurs.
Restspanningsverlichting en technische principes voor materiaalselectie
Materiaalkwaliteit en spanningstoestand
Veelgebruikte materialen voor dunwandige onderdelen in de luchtvaart zijn onder meer 7075-T651, 6061-T6 en Ti-6Al-4V. Onder hen heeft de aluminiumlegering 7075 een hoge hardheid maar een grote interne spanning. De T651-toestand heeft een lager restspanningsniveau dan de T6-toestand en is geschikter voor dunwandige verwerking. Als u 7075-T6 gebruikt, wordt aanbevolen om een verouderingsbehandeling uit te voeren voordat u klaar bent, om de spanningstoestand te stabiliseren. Bij dunne platen van titaniumlegeringen hoopt de snijwarmte zich vanwege hun lage thermische geleidbaarheid (ongeveer 6,7 W/m·K) ernstig op en kan deze gemakkelijk thermische vervorming veroorzaken. De aanvoersnelheid moet aanzienlijk worden verlaagd en de koeling moet worden versterkt.
Materiaalkeuze vereist een combinatie van sterkte en verwerkbaarheid. Als de ribdikte minder dan 2 mm bedraagt, wordt aanbevolen om voorrang te geven aan 6061-T6 om betere snijprestaties te verkrijgen. Hoewel de sterkte iets lager is dan die van 7075, is het voordeel van de verwerkingsstabiliteit in niet-hoofddragende structurele onderdelen aanzienlijk en kan het de schrootsnelheid verminderen.
Klemstrategie: vermijd klemvervorming
Het klemmen van dunne ribben is de eerste stap in de vervormingsbeheersing. Het direct vastklemmen van dunne platen met een traditionele platbektang zal plaatselijke deuken veroorzaken, en het terugveren na het lossen zal vlakheidsafwijkingen veroorzaken. In de technische praktijk wordt aanbevolen om vacuümadsorptiegereedschap of op maat gemaakte pneumatische klemmen te gebruiken.
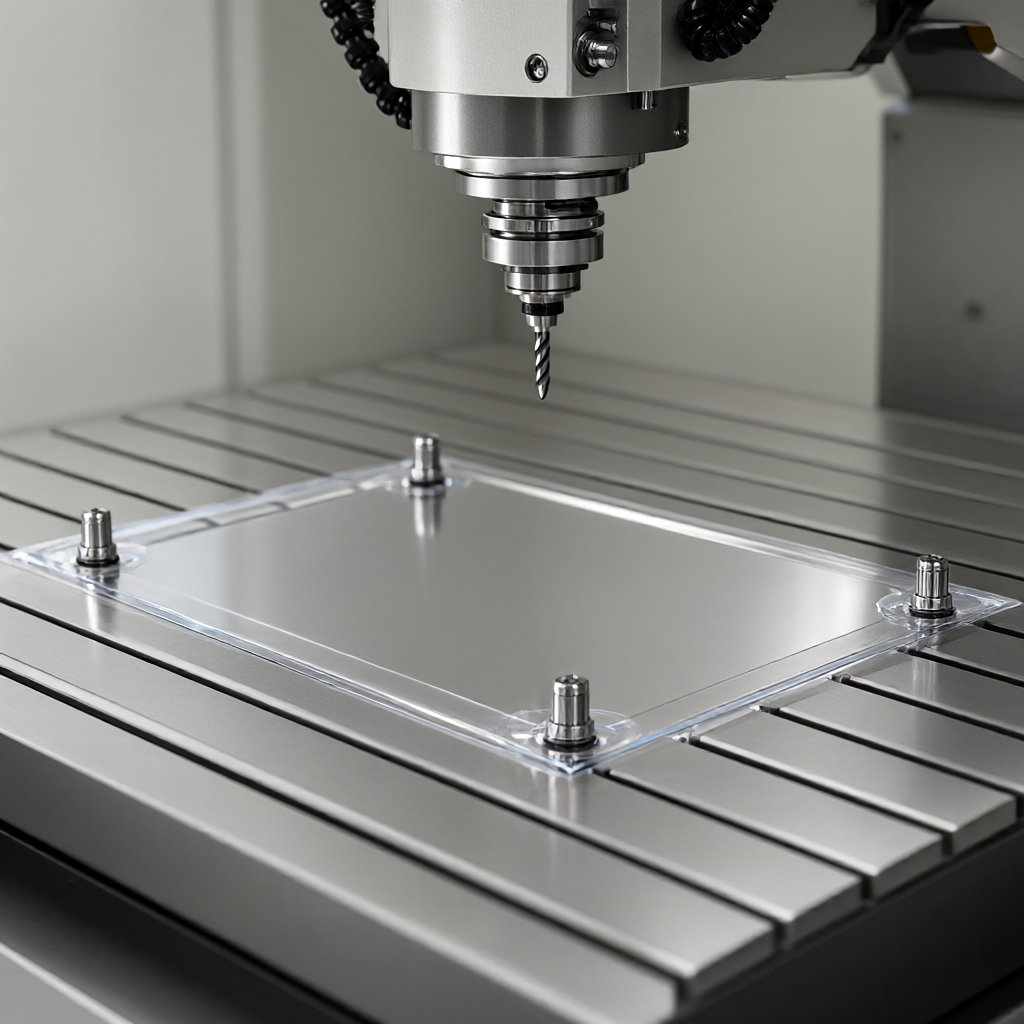
- Vacuümadsorptie:Het is geschikt voor platen met een vlak oppervlak en een uniforme dikte. De adsorptiekracht wordt gelijkmatig verdeeld en kan knelpuntvervorming effectief elimineren. Het is noodzakelijk om ervoor te zorgen dat het bodemoppervlak van het werkstuk wordt afgedicht om luchtlekkage en onvoldoende adsorptiekracht te voorkomen.
- Pneumatische klem:Lucht die door microporiën met meerdere punten blaast, balanceert de druk om geconcentreerde spanning op één punt te voorkomen. De poriedichtheid en poriediameter moeten nauwkeurig worden berekend om dunwandige trillingen veroorzaakt door de impact van de luchtstroom te voorkomen.
- Hulpondersteuning:Voeg positioneringspennen of V-bloksteunen toe aan de achterkant van de ribben om de klemkracht om te zetten in verdeelde belastingen. De positie van het steunpunt moet het verwerkingsgebied vermijden en ervoor zorgen dat de steunhoogte consistent is en de fout binnen ± 0,02 mm wordt gecontroleerd.
Vóór het opspannen moet een spanningsproef worden uitgevoerd: meet na de opspanproef de vlakheid van het onbewerkte oppervlak. Als de kromming groter is dan 0,05 mm/100 mm, moet de steunstructuur worden aangepast of moeten er bufferkussens worden toegevoegd.
Optimalisatie van snijparameters: vermindering van snijwarmte en -kracht
De sleutel tot het verwerken van dunne ribben met een hoge ribafstand is een kleine snedediepte, hoge snelheid en lage voeding. Door de enkele snijdikte te verminderen (de snijdiepte op de Z-as wordt geregeld op 0,5-1,0 mm), wordt de radiale snijkracht verminderd, waardoor de laterale vervorming van de dunne wand wordt verminderd.
Aanbevolen parameterbereik (als voorbeeld 7075 aluminiumlegering)
Voor het verwerken van 2 mm dikke ribbenplaat met Φ8 mm driekantige vingerfrees:
- Spilsnelheid: 8000-10.000 tpm om een soepele afvoer van eindspanen te behouden.
- Voedingssnelheid: 150-250 mm/min, waardoor de voeding per tand f/z tussen 0,03-0,06 mm ligt.
- Axiale snedediepte: gelaagd frezen, elke laag is 0,5 mm, om onmiddellijke spanningsvrijgave veroorzaakt door eenmalig snijden te voorkomen.
- Koelmethode: Gebruik hogedruksmering met minimale hoeveelheid (MQL) of interne hogedrukkoeling om de temperatuur van de snijvloeistof onder de 40°C te houden om thermische vervorming te voorkomen.
Voor dunne platen van titaniumlegering moet de rotatiesnelheid worden verlaagd tot 3000-4000 tpm, de voedingssnelheid wordt met 50% verlaagd en er wordt overal stabiele snijvloeistof op hoge temperatuur gebruikt om de standtijd van het gereedschap te behouden en de warmte-inbreng te beheersen.
Procesrouteontwerp: samenwerking op meerdere assen en stressverlichting
Eén enkel proces kan de geaccumuleerde vervorming niet elimineren, en er moet een procesketen van "voorbewerken, spanningsvrij maken en afwerken" worden ontworpen. Voor complexe ribben wordt aanbevolen om een 5-assig bewerkingscentrum te gebruiken om de gereedschapshouding te optimaliseren door de spilhelling aan te passen om interferentie met de gereedschapsschacht te voorkomen en de spaanafvoer te verbeteren. Bij meerassige bewerking kan het handhaven van een betere contacthoek tussen het gereedschap en het snijoppervlak (ongeveer 15°-30°) de oppervlakteafwerking verbeteren tot onder Ra0,8μm.
Zorg na de ruwe bewerking voor natuurlijke veroudering (24-48 uur rusten) of ontlaten bij lage temperatuur (aluminium 200-250℃/4 uur) om interne restspanningen te verminderen. Daarna volgt de afwerking om de maatvastheid te garanderen. Deze procesketen reduceert maatschommelingen bij serieproductie met ruim 30%.
Vergelijking van oplossingen: 5-assige totale bewerking versus multiprocess-lassen
| Contrasterende afmetingen | 5-assige totaalbewerking | Multi-process splitsen (3 assen + flippen) |
|---|---|---|
| Aantal klemmen | 1 keer (algehele positionering) | 2-3 keer (flip-positionering) |
| cumulatieve fout | Laag, geen secundaire positionering nodig | Hoger, hangt af van de nauwkeurigheid van de positioneringspin |
| Verwerkingsefficiëntie | Hoge, korte omsteltijd | Gemiddeld, het duurt lang om van kleding te wisselen |
| Apparatuurvereisten | Vereist een 5-assige koppeling | Een standaard 3-assige machine is voldoende |
| Risico op vervorming | Laag, één positionering en één verwerking | Medium, meervoudige klemming verhoogt de spanningsverstoring |
Voor complexe onderdelen met een hoge rib-tot-afstandsverhouding heeft 5-assige integrale bewerking aanzienlijke voordelen op het gebied van vervormingsbeheersing, en is vooral geschikt voor scenario's met hoge batchconsistentie-eisen.
Kwaliteitsinspectie en foutanalyse
De ultieme verificatie van vervormingspreventie ligt in inspectie. Het wordt aanbevolen om een driedimensionale coördinatenmeetmachine (CMM) te gebruiken om gegevens op volledige grootte te verzamelen op belangrijke knooppunten, waarbij de nadruk ligt op de hoogte van de ribben, de vlakheid van het gat en de contouren. Voor sterk reflecterende oppervlakken kan laserscanning of gestructureerde lichtmeting worden gebruikt om te voorkomen dat contactsondes dunne wanden doorboren.
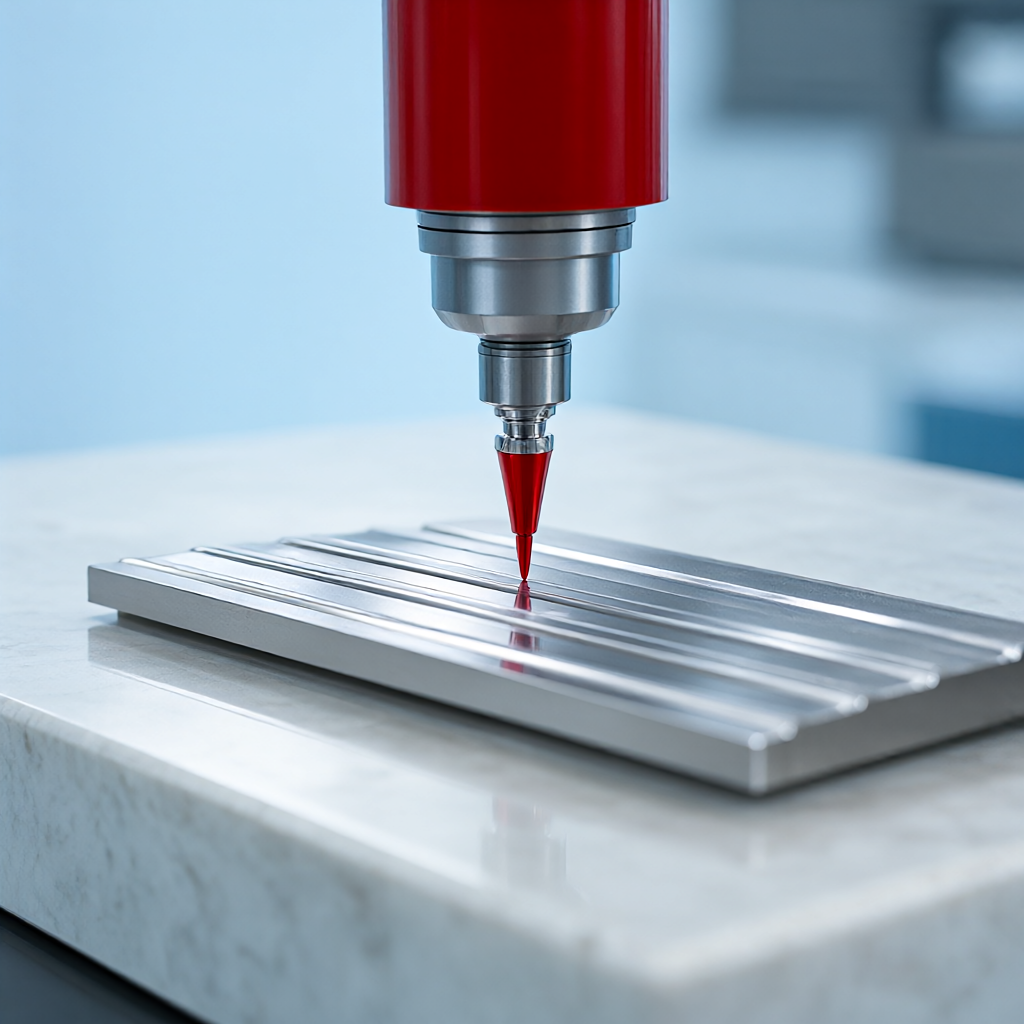
Als er sprake is van kromtrekken, moet thermische analysesoftware worden gebruikt om het snijproces te volgen en gebieden met warmteaccumulatie te identificeren. Veel voorkomende faalwijzen zijn onder meer: buigvervorming in het midden van de vloerplaat (ongelijke verwarming) en kromtrekken van het uiteinde (ongelijke spanningsvrijgave). Registreer het gereedschapslijtagetraject van elke batch om een basis te bieden voor parameteraanpassing van de volgende batch.
Veelgestelde vragen
Hoe kunnen efficiëntie en vervormingscontrole in evenwicht worden gebracht bij de verwerking van dunne luchtvaartribben?
Het wordt aanbevolen om de strategie van "semi-nabewerkingstoeslag 0,1 mm + spanningsverlichting + afwerking" te volgen om een kleine hoeveelheid tijd op te offeren in ruil voor maatvastheid en herhaald slijpen te voorkomen.
Vereist de verwerking van 7075-aluminiumlegeringen speciale koeling?
Ja. Het wordt aanbevolen om interne koeling onder hoge druk te gebruiken om de stroomsnelheid van de snijvloeistof boven de 20 l/min te houden, om thermische vervorming te voorkomen die wordt veroorzaakt doordat de temperatuur in het snijgebied hoger wordt dan 150 °C.
Welke impact heeft 5-assige bewerking op de oppervlakteruwheid van dunwandige onderdelen?
Een redelijke standhoek kan de ruwheid binnen Ra0,8μm stabiliseren, wat beter is dan Ra1,6μm bij traditionele 3-assige bewerking, waardoor de daaropvolgende slijpprocessen worden verminderd.
Hoe kan ik bepalen of er in een onderdeel spanningsrelaxatievervorming heeft plaatsgevonden?
Laat het na afwerking 48 uur staan en meet de afmetingen opnieuw. Als de afmetingen met meer dan ±0,02 mm veranderen, moet u een spanningsontlastingsstap toevoegen of de procesmarge aanpassen.
Hoe kan de consistentie van 72 apparaten in massaproductie worden gegarandeerd?
Stel een standaardprocesparameterpakket op, kalibreer regelmatig de slingering van de gereedschapsdiameter (≤5 μm) en de slingering van de spil, en gebruik dezelfde batch gereedschappen om een consistente snijstatus te garanderen.
Conclusies en suggesties voor samenwerking
Het beheersen van de verwerkingsvervorming van dunne lucht- en ruimtevaartribben met een hoge ribafstandverhouding vereist uitgebreid gebruik van materiaalvoorbehandeling, flexibele klemming, kleine snedediepte, meerassige verwerking en gesegmenteerde spanningsverlichtingstechnologie. Door de bovenstaande technische maatregelen kan de maatnauwkeurigheid van dunwandige onderdelen worden gestabiliseerd op ± 0,01 mm, en kan de oppervlakteruwheid Ra0,4 μm bereiken, wat voldoet aan de strenge eisen van structurele onderdelen voor de lucht- en ruimtevaart. Op het gebied van precisie-aanpassing van CNC-onderdelen beschikken we over een cluster van 72 3/4/5-assige apparatuur, die one-stop-services biedt, van DFM-suggesties, processimulatie tot batchconsistentiecontrole. Als u wordt geconfronteerd met het probleem van het verwerken van vervorming van dunwandige onderdelen, bent u van harte welkom om tekeningen of monsters te verstrekken. Wij ontwikkelen een exclusief procesplan voor u op basis van de werkelijke werkomstandigheden en ondersteunen een snelle batchlevering binnen 15-25 dagen.



