





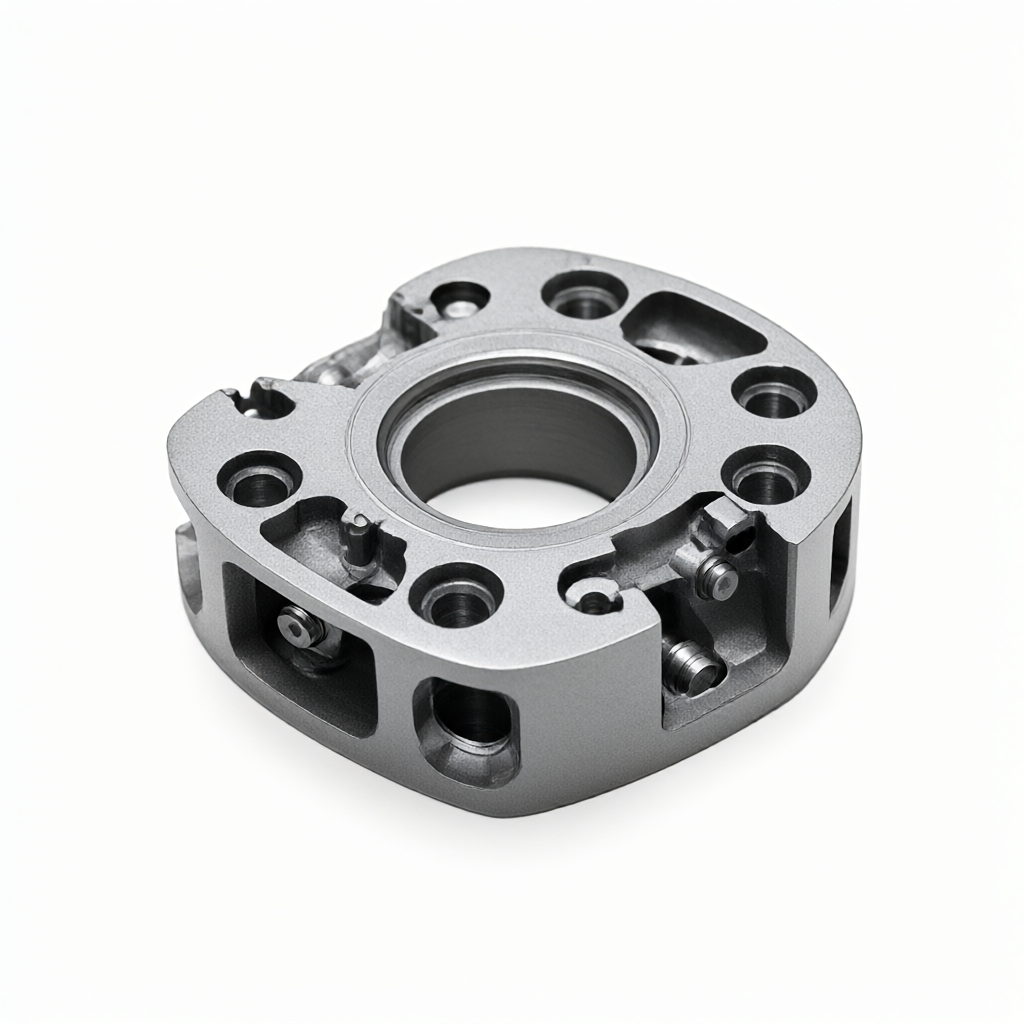
Als anodische oxidatie, elektrolytische filmverwijdering en secundaire kleuring nodig zijn nadat onderdelen in de ruimtevaart zijn verwerkt, is het van cruciaal belang om de integriteit van de oxidefilm en de hechtsterkte van de filmlaag te controleren. Tijdens de CNC-bewerkingsfase moet een redelijke tijd voor ontbramen en spanningsverlichting worden gereserveerd om te voorkomen dat restspanningen tijdens het daaropvolgende elektrolyseproces scheuren of loslaten van de filmlaag veroorzaken. Het redelijke procespad is: CNC voorbewerken en afwerken → ontbramen/spanningsverlichting → anodiseren (conventioneel zwavelzuursysteem) → elektrolytische filmstrippen (gedeeltelijk of geheel, afhankelijk van de behoeften) → secundaire kleuring (destillatie of AC-verven) → afdichten en stollen. In de hele keten bepalen de elektrolyseparameters, stroomdichtheid en tijdvenster van elke schakel direct de uiteindelijke consistentie van het uiterlijk en de batchstabiliteit.
Structurele invloed van de verwerking van lucht- en ruimtevaartonderdelen op de daaropvolgende oppervlaktebehandeling
Precisieconstructieonderdelen voor de luchtvaart bevatten vaak complexe binnenholtes, ondiepe gaten en speciaal gevormde oppervlakken. Hoewel CNC-bewerking met meerdere assen een hoge geometrische nauwkeurigheid kan bereiken, zullen het snijden van restspanning en micromorfologie rechtstreeks van invloed zijn op de kwaliteit van de anodefilm. Als de spanning niet volledig wordt verlicht na de ruwe bewerking, zal de filmlaag gemakkelijk ongelijkmatig uitzetten langs de korrelgrenzen tijdens de anodisatiefase, en zal de filmdikteverdeling sterk fluctueren tijdens de daaropvolgende verwijdering van de elektrolytische film. Het wordt aanbevolen om na het fijnfrezen een marge van 0,3 ~ 0,5 mm te reserveren en tijdens het ontbraamproces elektrolytisch polijsten bij lage temperatuur of chemisch ontbramen te gebruiken om de resterende drukspanning van het oppervlak binnen 20 MPa te controleren om een basis te bieden voor een stabiele filmdikte.
Voor hybride samenstellingen van titaniumlegeringen en aluminiumlegeringen moet speciale aandacht worden besteed aan het contactpotentiaalverschil tussen ongelijksoortige metalen. Voordat de elektrolytische film wordt verwijderd, moeten de contactoppervlakken van verschillende materialen worden geïsoleerd of moeten geleidende isolerende pakkingen worden gebruikt om ongelijkmatige verkleuring veroorzaakt door lokale microbatterij-effecten te voorkomen. Ingenieurs moeten tijdens de DFM-fase duidelijk de grenzen markeren tussen het elektrolysegebied en het niet-elektrolysegebied om de uitvoering van daaropvolgende processen te vergemakkelijken.
Anodiseerprocesparameters en controle van de eigenschappen van de filmlaag
Luchtvaartonderdelen gebruiken gewoonlijk een aluminiumlegering 5083 of 7075, waarbij gebruik wordt gemaakt van een samengestelde elektrolyt van zwavelzuur-oxaalzuur (concentratie 180 ~ 220 g/l, temperatuur 20 ~ 25 ° C, spanning 12 ~ 18 V DC). De conventionele anodefilmdikte wordt geregeld op 20 ~ 40 μm, wat kan voldoen aan de eisen op het gebied van slijtvastheid en isolatie. De structurele integriteit van de eenheidscel van de film kan worden geverifieerd via semi-kwantitatieve XRD-analyse. Hoe hoger de korreloriëntatie, hoe gemakkelijker het is voor de film om gelijkmatig los te laten tijdens de daaropvolgende elektrolytische filmverwijdering.
Als het onderdeel de filmlaag op een specifiek gebied moet vasthouden (zoals draadsectie, afdichtingsoppervlak), moet een isolerende anodische film op het gereserveerde gebied worden aangebracht voordat wordt geanodiseerd, of moet er een gepartitioneerd maskeringsproces worden gebruikt. Vermijd het slechts gedeeltelijk verwijderen van de film nadat het gehele onderdeel is geoxideerd. Dit zal gemakkelijk spanningsconcentratie aan de rand van de filmlaag veroorzaken en de levensduur van vermoeiing verminderen.
Parametervenster en risicovermijding voor verwijdering van elektrolytische films
Elektrolytische filmverwijdering maakt meestal gebruik van 2~5% NaOH-oplossing, temperatuur 60~80°C, stroomdichtheid 2~4 A/dm², tijd 30~90 seconden. De diepte van de filmterugtrekking wordt bepaald door de filmdikte en de stroomdichtheid. Overmatige elektrolysetijd zal ervoor zorgen dat het matrixaluminium oplost en er gaatjesachtige putjes op het oppervlak verschijnen, die de secundaire kleurhechting beïnvloeden.
De belangrijkste risicobeheersingspunten zijn: onmiddellijk afspoelen met schoon water (≥30 seconden) na het verwijderen van de film, en vervolgens overbrengen naar een zuurpassiveringstank (verdund salpeterzuur- of fosforzuursysteem) om alkalische resten op het oppervlak te neutraliseren. Als de spoeling onvoldoende is, zal het alkalische residu tijdens de secundaire kleuring plaatselijke poedervorming veroorzaken. Het wordt aanbevolen om een zoutsproeitest van 96 uur uit te voeren op het monster nadat de film is verwijderd om te verifiëren dat de oppervlaktereinheid de norm bereikt voordat de batchverwerking wordt uitgevoerd.
Secundaire kleurprocesselectie en verificatie van de sterkte van de filmlaag
Secundaire kleuring kan worden onderverdeeld in dompelverven (organische kleurstoffen) en AC-verven (afzetting van metaalionen). De dompelverfmethode is geschikt voor complexe meerkleurenscènes, maar heeft een slechte UV-bestendigheid en temperatuurbestendigheid; de AC-verfmethode (AC-spanning 6 ~ 10 V, frequentie 150 ~ 200 Hz, temperatuur 80 ~ 95 ° C, tijd 5 ~ 15 minuten) heeft een sterkere hechtkracht tussen de filmlaag en het substraat, en is geschikt voor zeer betrouwbare luchtvaartscenario's. Welke methode u moet kiezen, hangt af van de temperatuur van de gebruiksomgeving en de intensiteit van de blootstelling aan ultraviolette straling.
Welke kleurmethode er ook wordt gebruikt, deze moet na het kleuren worden afgedicht: hitteverzegeling (kokend water gedurende 40~60 minuten) of chemische verzegeling (nikkelzoutoplossing 70~80°C, 10~20 minuten). Na het sealen wordt de waterabsorptiesnelheid van de filmlaag met 60% tot 80% verminderd en wordt de weersbestendigheid aanzienlijk verbeterd. De hechtsterkte kan worden geverifieerd met behulp van de 3M 610 tape honderd-rastertest, en de kwalificatienorm is het afpelpercentage ≤ 5%; strengere luchtvaartklanten kunnen de ASTM D3359-arceringmethode gebruiken, en de kwaliteit moet vóór verzending ≥ 4B zijn.
Oplossingsvergelijking: dompelverven versus wisselverven
| Afmetingen | Dompelverven (organische kleurstoffen) | AC-verven (metaalionen) |
|---|---|---|
| Mechanisme voor het hechten van filmlagen | Kleurstofmoleculen dringen door in membraanporiën en adsorberen fysiek | Elektrodepositie en kristallisatie van ionen op het grensvlak van membraanporiën |
| UV-bestendigheid (xenonlamp veroudering gedurende 500 uur) | AETot 3,5~5,0 | AEMeestal ≤1,5 | Temperatuur weerstandslimiet | ≤120 °C langdurig gebruik | ≤200 °C uithoudingsvermogen op korte termijn | Veelkleurige gemeenschappelijke boardflexibiliteit | Hoog, kan worden onderverdeeld in gebieden | Laag, moet worden gemaskeerd en geïsoleerd | Typische toepassingen | Decoratieve onderdelen, structurele onderdelen met lage spanning | Luchtvaartdragende structuur, componenten met hoge betrouwbaarheid |
Controle- en detectiemethoden voor batchconsistentie
Bij massaproductie zijn fluctuaties in de filmdikte de belangrijkste oorzaak van een inconsistent uiterlijk. Het wordt aanbevolen om online laagdiktemonitoring (röntgenfluorescentiemethode) in te stellen in zowel de anodiseertank als de elektrolytische filmverwijderingstank. De eerste drie stukken van elke batch moeten volledig worden geïnspecteerd op filmdikte en Cp/Cpk moet worden geregistreerd. Als Cpk



