





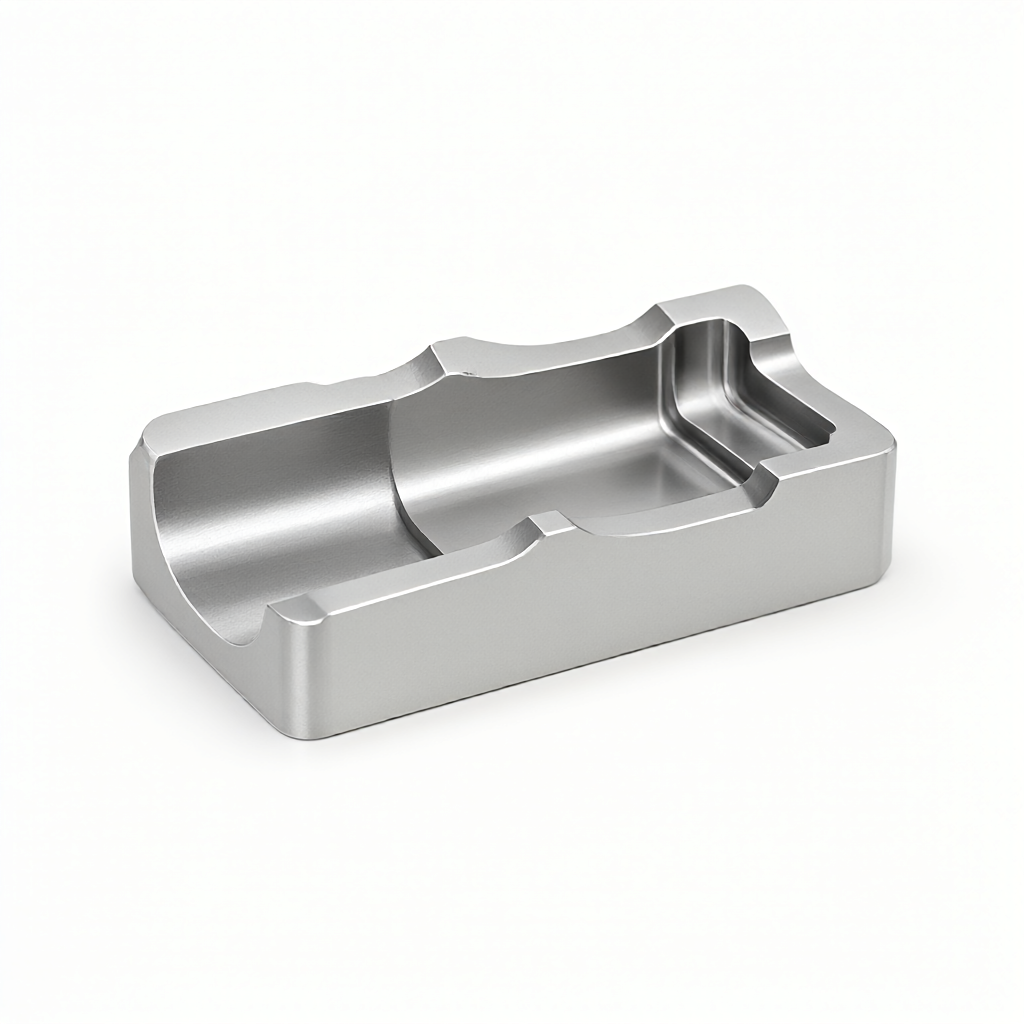
In de lucht- en ruimtevaart bepaalt de freesnauwkeurigheid van afdichtingsgroeven rechtstreeks het risico op lekkage in hydraulische en pneumatische systemen. Dit artikel biedt een diepgaande analyse van de geometrische toleranties van afdichtingsgroeven en de impact van oppervlakteruwheid op de afdichtingsprestaties bij de CNC-bewerking van lucht- en ruimtevaartonderdelen, en biedt een complete technische gids, van gereedschapsselectie tot acceptatiecriteria. Voor ingenieurs die verantwoordelijk zijn voor het ontwerp van kritische vloeistofpaden is het begrijpen van hoe een betrouwbare afdichting binnen een niveautolerantie van ±0,01 mm kan worden bereikt de sleutel tot het voorkomen van installatiefouten.
Analyse van de grondoorzaken van het falen van afdichtingsgroeven in de luchtvaart
Fouten in afdichtingsgroeven zijn vaak het gevolg van geometrische fouten en problemen met de integriteit van het oppervlak. Wanneer traditionele twee- of drieassige bewerkingen smalle groeven verwerken met een diepte-diameterverhouding groter dan 1:5, is het gemakkelijk om ongelijkmatige groefbodems te veroorzaken als gevolg van doorbuiging van het gereedschap of thermische vervorming.Veel voorkomende lekfoutmodi
- Rand bramen: Er blijven kleine vezels achter in het afgesneden gebied, waardoor de statische afdichting van de O-ring of metalen pakking wordt vernietigd.
- Groefbreedte buiten tolerantie: Als de breedte te groot is, zal de afdichting overmatig worden samengedrukt en zal de afdichting gedurende lange tijd worden vervormd nadat de compressiesnelheid hoger is dan 40%; bij een te smalle breedte zal de voorspankracht onvoldoende zijn.
- Oppervlakte microscheurtjes: Als de koeling van harde aluminiumlegeringen (zoals 7075-T6) onvoldoende is tijdens frezen op hoge snelheid, zullen er gemakkelijk microscheurtjes in de groefwand ontstaan en zich onder cyclische druk uitbreiden tot lekkanalen.
Vijfassige koppeling verbetert de nauwkeurigheid van de groeven
Voor het afdichten van groeven op niet-rechte groeven, spiraalgroeven of complexe gebogen oppervlakken is het 5-assige CNC-bewerkingscentrum de kernuitrusting om nauwkeurigheid te garanderen. Door de RTCP-functie (Real-time Tool Point Control) kan de snijzone altijd in de beste hoek worden gehouden.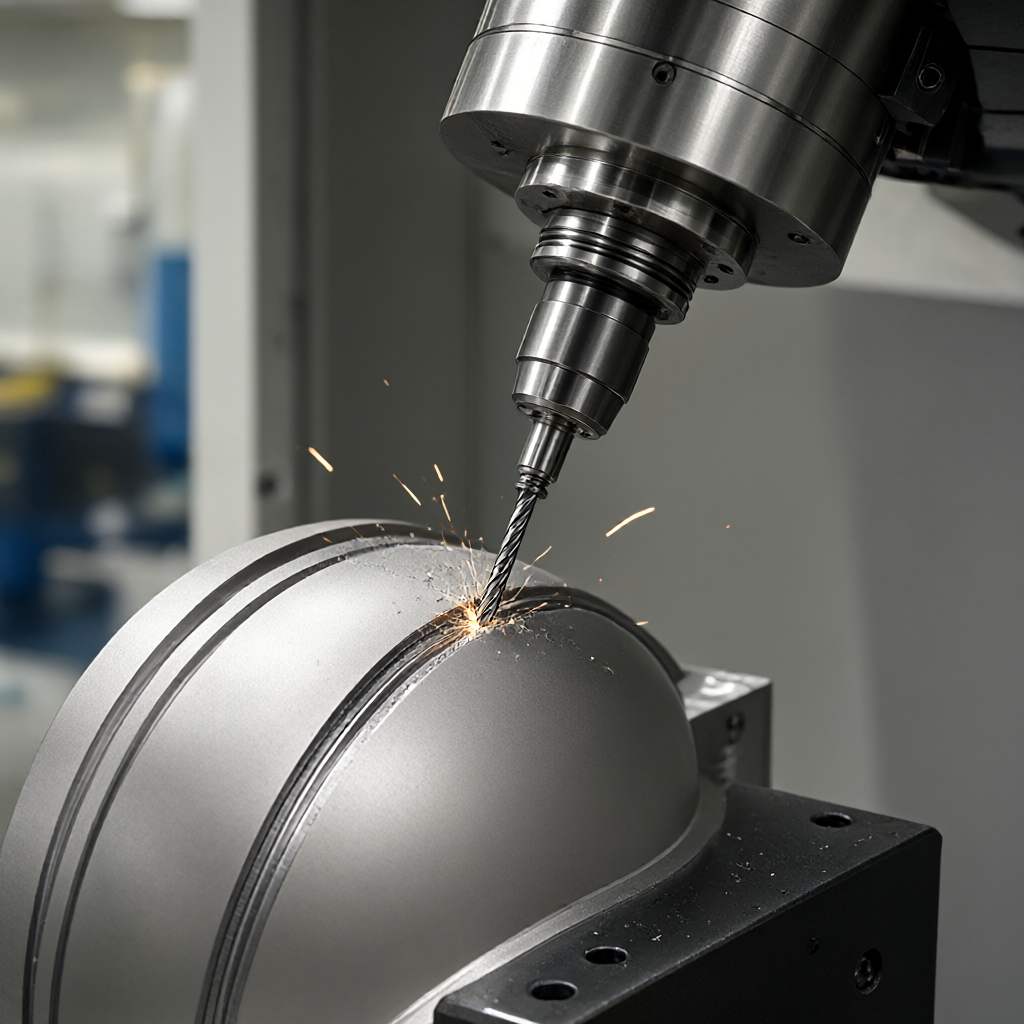
Vergelijking van de belangrijkste procesparameters
| Verwerkingsplan | Typische oppervlakteruwheid (Ra) | Groefbreedtetolerantie (±) | Toepasselijke materialen | beperking |
|---|---|---|---|---|
| Verticale invoer met drie assen | 1,6 - 3,2 µm | 0,05 mm | Gewoon aluminium/staal | De zijwand van de diepe holte vereist meerdere gereedschapswisselingen en de snijsporen beïnvloeden de afdichting |
| Vierassig zijfrezen | 0,8 - 1,6 μm | 0,02 mm | Titaniumlegering/roestvrij staal | Omdat ze beperkt zijn door de draaistraal, vereisen extreem lange sleuven meerdere verbindingen. |
| Dynamische kanteling over vijf assen | ≤ 0,8 μm | 0,01 mm | Inconel/hoge temperatuurlegering | Vereist uiterst nauwkeurige ATC en gereedschapsmagazijn, en vereist een groot aantal programmeerberekeningen |
Uit de gegevens blijkt dat bij gebruik van 5-assige gelijktijdige verwerking van Inconel 718 afdichtingsgroeven, door de hoek tussen de gereedschapsas en de normale lijn van het werkstukoppervlak constant te houden, de oppervlakteruwheid kan worden teruggebracht van Ra 3,2 tot binnen Ra 0,8, waardoor de verstoring van het afdichtingsoppervlak door microscopisch kleine uitsteeksels aanzienlijk wordt verminderd.
De directe impact van gereedschapskeuze op de kwaliteit van de groefwand
Geometrische gereedschapsparameters vormen het eerste niveau om de nauwkeurigheid van de geometrie te controleren. Voor smalle afdichtingsgroeven (breedte<2mm),建议使用整体硬质合金立铣刀,刃数3-5刃,螺旋角45°左右。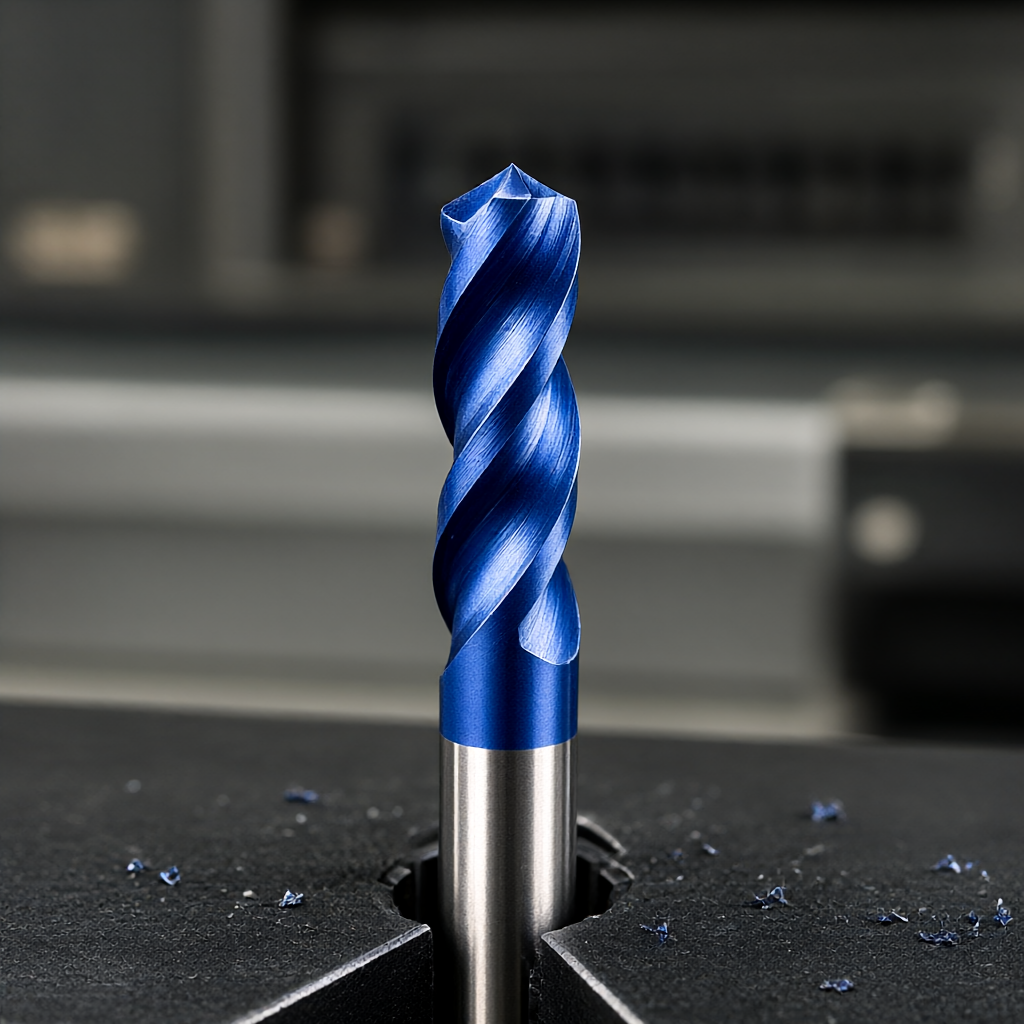
Voedings- en snijsnelheidsstrategieën
- Hoge snelheid aluminium: Voor 7075-T6 kan het spiltoerental 8000-12000 tpm bereiken, de voedingssnelheid is 3-5 m/min en er wordt een grote snijdiepte gebruikt om spanning te verwijderen.
- Titaniumlegering Ti-6Al-4V: Om verharding van het werk te voorkomen, gebruikt u een kleine snedediepte (0,2-0,5 mm/omw), lage snelheid (5000-7000 rpm) en hoge voeding om overbelasting van de gereedschapspunt te voorkomen.
- koelvloeistof beheer: De smalle ruimte in de sealgroef leidt vaak tot onvoldoende koeling. Het wordt aanbevolen om minimale hoeveelheid smering (MQL) of hogedruk interne koeling te gebruiken om de temperatuur van het snijgebied onder de 50°C te houden.
Overwegingen bij het stapelen van toleranties en het ontwerpen van passende oppervlakken
Hoe hoger de nauwkeurigheid van de CNC-bewerking, hoe beter. Tolerantiestapelanalyse moet worden uitgevoerd op basis van de kenmerken van de afdichting. Als we O-ringen als voorbeeld nemen, bevat de ISO 3601-1-norm duidelijke aanbevelingen voor de totale breedte en diepte van de groef.Principe van tolerantietoewijzing
Onder de algemene tolerantievereiste van ±0,01 mm moet de tolerantie voornamelijk worden toegewezen aan de afmetingen die het meest gevoelig zijn voor de afdichtingsfunctie. De groefdieptetolerantie regelt bijvoorbeeld de hoeveelheid voorcompressie, en de groefbreedtetolerantie regelt de radiale bewegingsruimte. Als de groefdieptetolerantie is ingesteld op ±0,02 mm, kan de groefbreedtetolerantie worden versoepeld tot ±0,03 mm om verwerkingsproblemen te verminderen. Opgemerkt moet worden dat de straal van de onderste hoek van de groef R ≥0,5 mm moet zijn, anders zal de spanningsconcentratiecoëfficiënt Kt aanzienlijk toenemen en de levensduur van vermoeiing verminderen.
Oppervlakte-integriteit en ontbraamproces
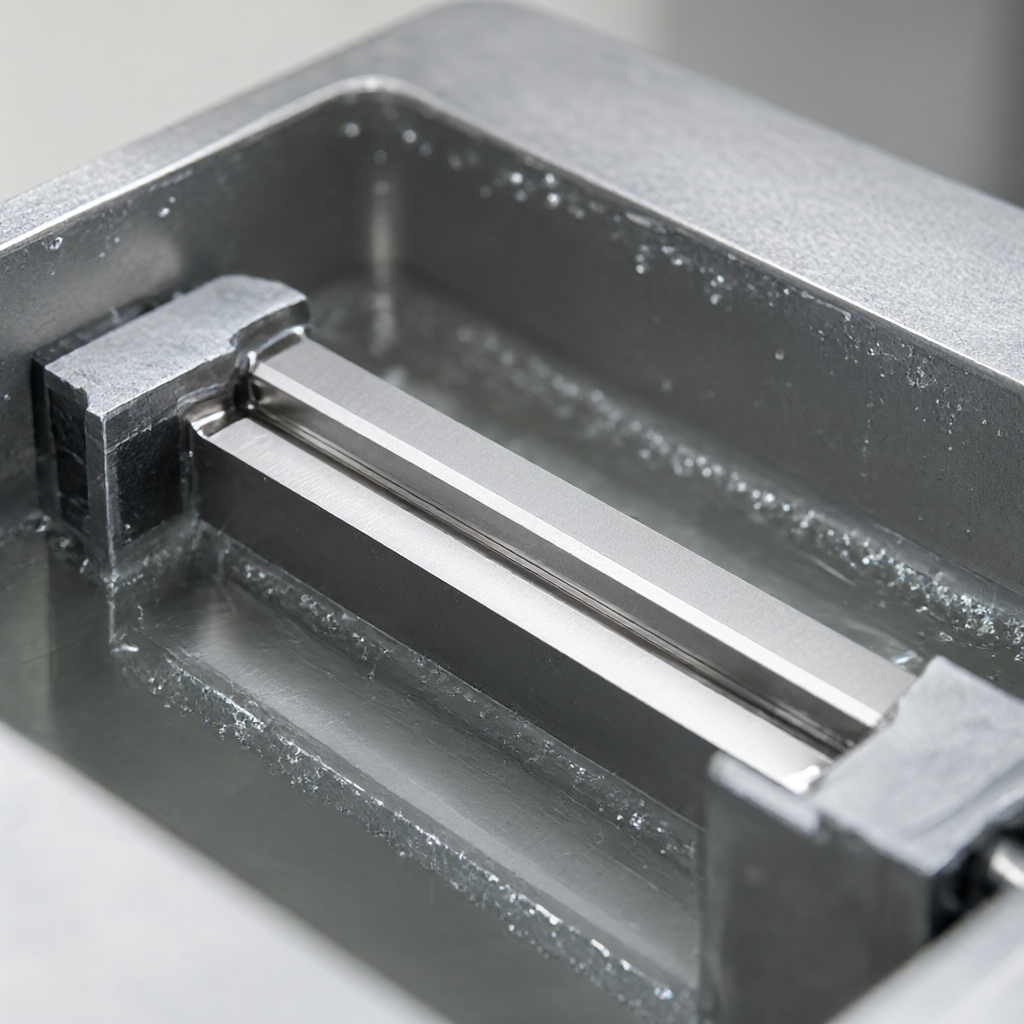
Na het nauwkeurig frezen van de groeven kunnen er nog steeds 0,05-0,1 mm bramen of vezels op het oppervlak achterblijven. Dit is een veelvoorkomende oorzaak van ‘valse afdichting, echt lek’.Vergelijking van ontbraamoplossingen
- Mechanisch ontbramen: Gebruik een speciaal gevormde vijl of wetsteen die past bij de vorm van de groef. Het voordeel is dat er geen beschadigingen optreden, maar het nadeel is dat het rendement laag is en de groefbreedte eenvoudig te veranderen is.
- Elektrochemisch ontbramen (ECC): Door gebruik te maken van het principe van elektrochemische oplossing is het uiterst effectief op de moeilijk bereikbare bramen van de afdichtingsgroeven in metalen onderdelen. Het kan de oorspronkelijke grootte behouden en heeft geen koudverhardende laag op het oppervlak. Het wordt aanbevolen voor titaniumlegeringen en roestvrij staal.
- Trillingsslijpen: Geschikt voor kleine batchonderdelen met niet-kritische afmetingen. De slijptijd moet strikt worden gecontroleerd om overmatige slijtage van de groefwand te voorkomen.
Voor structurele onderdelen in de lucht- en ruimtevaart heeft ECC de voorkeur omdat het niet alleen bramen verwijdert, maar ook de resterende trekspanning veroorzaakt door snijden elimineert, waardoor de corrosieweerstand en vermoeidheidsweerstand van het afdichtingsoppervlak wordt verbeterd.
Testmethoden en acceptatiecriteria
Traditionele schuifmaten kunnen de oppervlaktenauwkeurigheid van de afdichtingsgroef niet detecteren. De volgende combinatie van detectiemethoden moet worden gebruikt:Kerndetectie-indicatoren
- Coördinatenmeetmachine (CMM): Gebruik een sonde om de zijkant van de groef te scannen om de groefbreedte, diepte en rechtheid te evalueren. De diameter van de sonde moet kleiner zijn dan 1/5 van de groefbreedte en gewoonlijk wordt een naaldpunt van Φ0,8 mm of kleiner gebruikt.
- Optische oppervlakteruwheidsmeter: Voer contactloze metingen uit van de bodem van de groef en de belangrijkste contactoppervlakken, registreer de Ra-waardeverdeling en zorg ervoor dat er geen lokale abnormale hoge punten zijn.
- Lekdetectie (druktesten): Voer vóór de montage een stikstof- of luchtdrukhoudtest uit op de onderdelen waarop de afdichtingen zijn geïnstalleerd, verhoog de druk tot 1,5 keer de werkdruk en houd de druk gedurende 30 minuten vast. Als de drukval niet groter is dan 1%, is deze gekwalificeerd.
Veelgestelde vragen
Wat is de minimale breedte voor verwerking van afdichtingsgroeven in de luchtvaart?
Beperkt door gereedschapssterkte en trillingen, is de minimale breedte van de afdichtingsgroef bij conventioneel CNC-frezen ongeveer 0,5 mm. Voor kleinere openingen worden lasersnijden of elektrische ontladingsbewerking (EDM) als alternatief aanbevolen.
Hoe kan ik een Ra 0,4 μm van de afdichtingsgroef van 7075 aluminiumlegering garanderen?
Het is noodzakelijk om gecoate hardmetalen gereedschappen te gebruiken (zoals TiAlN-coating), fijn frezen met kleine stappen (0,1-0,2 mm) en polijsten in het eindproces. Zorg voor voldoende koelmiddelstroom om maatafwijking veroorzaakt door thermische vervorming te voorkomen.
Heeft ECC-ontbramen invloed op de groeftoleranties?
ECC is in de eerste plaats een elektrochemisch oplossingsproces met een licht uniform verdunnend effect op onbeschermde oppervlakken (meestal<0.02mm)。因此,在加工前需预留此余量,或在去毛刺后进行尺寸复核。
Heeft de afdichtingsgroef van een titaniumlegering een warmtebehandeling nodig na verwerking?
Meestal niet vereist. Titaniumlegering is gevoelig voor hitte. Als de vervorming na CNC-bewerking groot is, kan deze worden behandeld door spanningsarmgloeien. De grootte van de afdichtingsgroef moet echter na het uitgloeien stabiel zijn. Het wordt aanbevolen om eerst alle mechanische bewerkingen uit te voeren, vervolgens een warmtebehandeling uit te voeren en ten slotte het afdichtingsoppervlak fijn te slijpen.
Hoe kan de consistentie van afdichtingsgroeven bij massaproductie worden gehandhaafd?
De sleutel is het beheer van de standtijd van gereedschappen. Stel een gereedschapsslijtagemodel op en vervang of slijp het gereedschap elke 50-100 verwerkte stukken. Gebruik SPC (statistische procescontrole) om de Cpk-waarde van de sleufbreedte en -diepte te bewaken, met een doel-Cpk≥1,33 om batchconsistentie te garanderen.



