





Bij de productie van onderdelen voor de lucht- en ruimtevaart,Risicobeoordeling van microscheuren na CNC-bewerking van lucht- en ruimtevaartonderdelen en spiegelpolijstenHet is de kern van de kwaliteitscontrole. Bij dunwandige structurele onderdelen van titaniumlegeringen en aluminiumlegeringen kan, als het polijstproces niet goed wordt gecontroleerd, gemakkelijk trekspanning op het oppervlak achterblijven, wat waterstofbrosheid of spanningscorrosiescheuren (SCC) veroorzaakt. Gebaseerd op materiaalwetenschap en precisiebewerkingstechnologie, zal dit artikel een diepgaande analyse bieden van de oorzaken, detectiemethoden en risicovermijdingsstrategieën van microscheuren in de hele keten, van CNC-voorbewerken en nabewerken tot spiegelpolijsten, waardoor ingenieurs en inkopers strenge acceptatienormen kunnen vaststellen.
Oorzaken en mechanismen van microscheurtjes bij het polijsten van spiegels van luchtvaartkwaliteit
Spiegelpolijsten is niet simpelweg fysiek snijden, maar omvat een samengesteld proces van "mechanisch slijpen + chemische passivatie". Voor de 7075-T6 aluminiumlegering of de Ti-6Al-4V titaniumlegering die gewoonlijk in de luchtvaart wordt gebruikt, is het risico op microscheuren voornamelijk afkomstig van de volgende drie fysieke mechanismen:
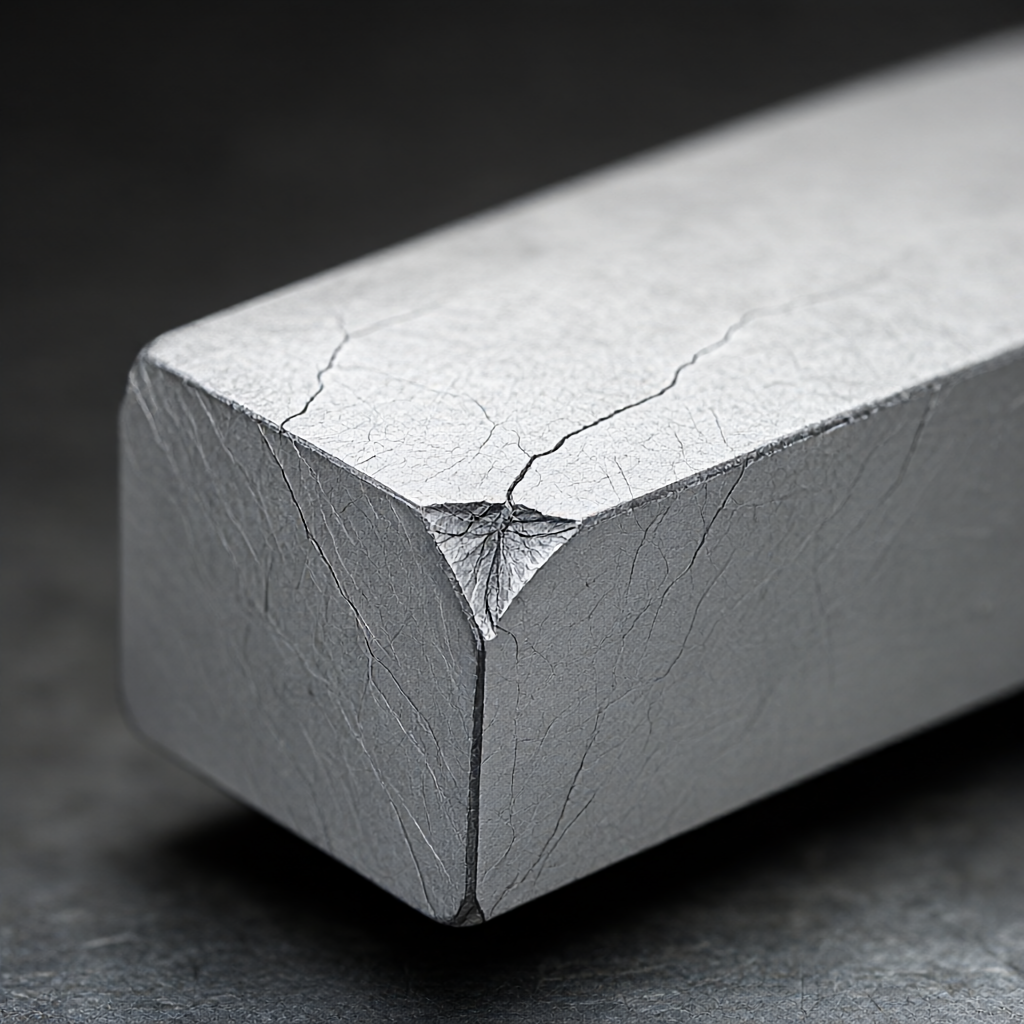
- Ophoping van resterende stress: Na CNC-afwerking is er meestal sprake van trekspanning op het oppervlak. Als de polijstkracht te groot is, zal de plastische vervormingslaag gevormd door de schurende deeltjes ingebed in het oppervlak de trekspanning verder vergroten. Wanneer de lokale spanning de vloeigrens van het materiaal overschrijdt (7075-T6 is bijvoorbeeld ongeveer 505 MPa), zullen er microscopisch kleine scheurtjes ontstaan.
- thermische vervormingseffect: De wrijving van de kop van de snelle polijstmachine genereert warmte. Als het koelmiddel onvoldoende is, zal de plaatselijke temperatuur onmiddellijk stijgen, waardoor ongelijkmatige thermische uitzetting en samentrekking van het materiaal ontstaat, wat resulteert in thermische spanningsscheuren.
- Materiaal waterstofpenetratie (voor titaniumlegering): Bij zuur elektrolytisch polijsten of onjuist chemisch polijsten dringen waterstofatomen door in de roostergrens, waardoor de taaiheid van het materiaal afneemt en latente waterstofbrosheidsscheuren ontstaan.
Vergelijking van de gevoeligheid van verschillende materialen voor microscheurtjes bij het polijsten
Verschillende soorten ruimtevaartmetalen hebben enorm verschillende toleranties voor oppervlakteschade. De volgende tabel vergelijkt de risicokenmerken en procesparametergevoeligheden van twee reguliere lucht- en ruimtevaartmaterialen in het spiegelpolijstproces:
| Materiaalkwaliteit | Belangrijkste foutmodi | Gevoelige procesparameters | Aanbevolen polijstmedia | risico niveau |
|---|---|---|---|---|
| 7075-T6 aluminium | Oppervlaktescheuren en passieve filmschade leiden tot corrosie | Polijstdruk >0,5 MPa; rotatiesnelheid >6000 tpm | Neutraal sterke elektrolyt + aluminiumoxide-slurry | medium |
| Ti-6Al-4V | Waterstofverbrossing, putcorrosie, spanningscorrosie | Zure polijstoplossing pH-waarde<2;抛光时间>Jaren '30 | Neutraal chemisch polijsten of ultrasoon ondersteund slijpen | hoog |
Opmerking: Titaniumlegering is extreem gevoelig voor waterstof en de bereidings- en onderdompelingstijd van de chemische polijstoplossing moet worden geverifieerd door middel van strikte coupontests.
Procespadoptimalisatie: van voorbewerken tot spiegelpolijsten
Om het risico op microscheuren te minimaliseren, moet het ontwerp van het procespad het principe van “spanningsontlasting eerst” volgen. ShowyMetal gebruikt doorgaans de volgende procescombinatie bij de massaproductie van luchtvaartonderdelen:
- Afwerking freestoeslag: Reserveer een polijsttoeslag van 0,05-0,1 mm op de uiteindelijke maat, maar de oppervlakteruwheid moet worden gecontroleerd om Ra1,6 μm niet te overschrijden om overmatig snijden tijdens het daaropvolgende polijsten te voorkomen.
- Trillingen veroudering stressverlichting: Trillingsverouderingsbehandeling wordt vóór het polijsten op de onderdelen uitgevoerd om resterende interne spanningen als gevolg van CNC-bewerkingen te elimineren, waardoor de onderdelen minder snel zullen vervormen en barsten onder de kracht van het polijsten.
- Gegradueerd polijsten: Gebruik achtereenvolgens 600#, 1000#, 2000# en 5000# maalslurry. Tussen elke fase wordt er gereinigd om te voorkomen dat grove schurende deeltjes zich in de volgende fase vermengen en krassen veroorzaken. De bekraste bodem is vaak de bron van scheuren.
Belangrijke detectiemiddelen: hoe microscheuren nauwkeurig kunnen worden geïdentificeerd
Bij spiegelonderdelen zijn submicronscheuren moeilijk te detecteren met het menselijk oog en conventionele visuele inspectie (VT). Luchtvaartnormen vereisen vaak de introductie van meer geavanceerde niet-destructieve tests (BDE):
- Fluorescerende penetranttesten (PT): Geschikt voor het openen van scheuren in het oppervlak. Capillaire werking wordt gebruikt om het fluorescerende middel in de microscheurtjes te penetreren en te observeren onder ultraviolet licht. Bij titaniumlegeringen moet er speciaal op worden gelet dat de penetrant er niet voor zorgt dat waterstof binnendringt.
- Magnetische deeltjestesten (MT): Alleen van toepassing op ferromagnetische stalen luchtvaartonderdelen (zoals A286 en Inconel 718 zijn niet toepasbaar onder specifieke gloeiomstandigheden en het magnetisme moet worden bevestigd). Deze methode kan niet worden gebruikt voor niet-magnetische aluminiumlegeringen en titaniumlegeringen.
- Metallografische observatie met optische microscoop: Voor willekeurige inspectie worden metallografische monsters genomen van het gepolijste oppervlak van de onderdelen, en de dikte van de vervormingslaag en scheuren worden waargenomen onder een vergroting van 200x-500x. De dikte van de vervormingslaag moet binnen 50 μm worden gecontroleerd.
- Ultrasoon testen (UT): Geschikt voor het inspecteren van scheuren dichtbij het oppervlak en interne scheuren, maar het is moeilijk om zeer ondiepe microscheurtjes op het spiegeloppervlak te vinden. Het wordt meestal gebruikt in combinatie met PT.
Acceptatienormen en praktische suggesties voor risicovermijding
Bij het ondertekenen van een technische overeenkomst moet de koper kwantitatieve indicatoren verduidelijken en vage ‘kraakvrije’ beschrijvingen vermijden. Het wordt aanbevolen om de volgende indicatoren te hanteren:
- Ruwheid dubbele controle: Niet alleen de spiegelhelderheid (Ra≤0,2μm) is vereist, maar ook de Rz-waarde (tien punten hoogteverschil) moet gelijktijdig worden getest om het ontstaan van lokale diepe putten (slijpschade) te voorkomen. Meestal is Rz≤1,0 μm vereist.
- Correlatie van de zoutsproeitest: Als de werkomgeving van de onderdelen zoutnevel bevat, wordt aanbevolen een zoutsproeitest van 480-960 uur (ASTM B117) uit te voeren op het gepolijste oppervlak. Scheuren versnellen de uitzetting van corrosie en de polijstkwaliteit kan indirect worden geverifieerd via de zoutsproeitest.
- Stresscorrosietests (SCC): Voor onderdelen van titaniumlegeringen die onder hoge spanning staan, moet een potentiostatische SCC-test worden uitgevoerd in overeenstemming met ASTM G36 om er zeker van te zijn dat er geen defecten zijn die na het polijsten openingen in het oppervlak veroorzaken.
Leveranciers moeten volledige procescontrolegegevens verstrekken van "voor het polijsten - na het polijsten", inclusief het nummer van het slijpzand, de batch van de polijstvloeistofingrediënten, de contactdruk en de tijdcurve, zodat traceerbaarheid kan worden getraceerd wanneer er microscheuren in de batch optreden.
Veelgestelde vragen (FAQ)
Waarom zijn onderdelen van aluminiumlegeringen gevoelig voor corrosie na spiegelpolijsten?
Het polijstproces vernietigt de natuurlijke oxidefilm op het aluminiumoppervlak. Als de polijstvloeistof zeer zuur is of niet tijdig na het polijsten wordt geneutraliseerd en gepassiveerd, verliest het oppervlak zijn bescherming en kan er in een vochtige omgeving gemakkelijk putcorrosie optreden.
Kan het elektrolytisch polijstproces worden gebruikt voor het polijsten van titaniumlegeringen?
Ja, maar de elektrolyttemperatuur (meestal ≤60°C) en de spanning moeten strikt worden gecontroleerd. Oververhitting of overmatige spanning zorgt ervoor dat titanium waterstof absorbeert en waterstofverbrossingsscheuren veroorzaakt. Het wordt aanbevolen om een elektrolysator met constante temperatuur te gebruiken en de stroomdichtheid te controleren.
Hoe polijstkrassen te onderscheiden van microscheurtjes?
Krassen zijn lineair verdeeld, in één richting, en lopen meestal door het hele oppervlak; microscheuren zijn gevorkt, reticulair of onregelmatig en hebben een zeer geringe diepte. Bij inspectie met fluorescerend penetrant (PT) vertonen scheuren doorgaans penetratiegebieden die dunner en meer intermitterend zijn dan krassen.
Hoe kan de stabiliteit van de polijstkwaliteit tijdens massaproductie worden gegarandeerd?
Stel een SPC-grafiek (statistische procescontrole) op om de trends in de ruwheid Ra-waarde en Rz-waarde na het polijsten te volgen. Het eerste en het laatste stuk van elke partij moeten worden onderworpen aan fluorescerende penetrantmonsters. Zodra de fluctuatie de controlelimiet overschrijdt, moet de machine onmiddellijk worden gestopt om de polijstdruk en -tijd aan te passen.
Is oppervlakteruwheid Ra0,4μm voldoende als spiegelacceptatiecriterium?
Ra0,4μm behoort tot het optische niveau met hoge precisie, maar het is gemakkelijk om Rz te negeren door alleen op Ra te focussen. Het wordt aanbevolen om de acceptatiecriteria in te stellen op Ra≤0,4μm en Rz≤0,8μm, en er moet een 500x metallografische microscoop worden gebruikt om te bevestigen dat er geen microscopische vervormingsbanden zijn.
Conclusies en aanbevelingen voor actie
CNC-bewerking en spiegelpolijsten van lucht- en ruimtevaartonderdelen zijn in wezen een alomvattend beheer van de materiaaltaaiheid en spanningstoestand. Het risico op microscheuren is niet onbeheersbaar, maar hangt af van de verfijnde combinatie van procesparameters (druk, snelheid, medium) en detectiemethoden (PT, metallografie). Als precisiefabrikant vertrouwt ShowyMetal op 72 meerassige CNC-apparatuur en strikte drie-coördinaten- en optische inspectiesystemen om een maatnauwkeurigheid van ±0,01 mm te garanderen. Het vermijdt ook effectief latente defecten op het gepolijste oppervlak door middel van eerste artikelbevestiging en procesinspectie.
Als u op zoek bent naar een verwerkingspartner met volledige oppervlaktebehandeling en inspectiemogelijkheden voor structurele onderdelen van titaniumlegeringen of aluminiumlegeringen van luchtvaartkwaliteit, stuur dan tekeningen en technische specificaties naar ons engineeringteam. Op basis van de materiaaleigenschappen maken we voor u een compleet procesplan op maat, inclusief spanningsverlichting, gradueel polijsten en penetranttesten, en zorgen we voor een inspectierapport dat voldoet aan de luchtvaartnormen.



