





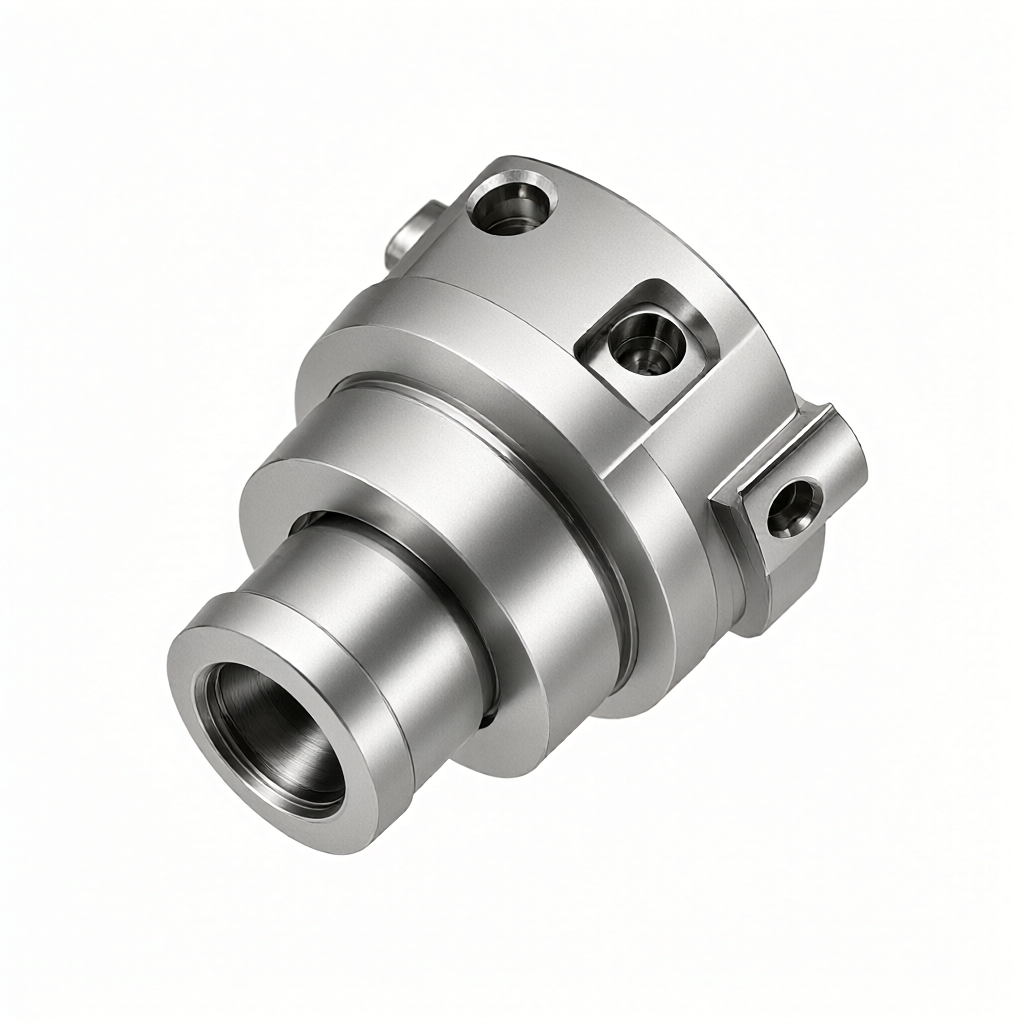
Bij de CNC-bewerking van lucht- en ruimtevaartonderdelen is multi-procesintegratie een belangrijke strategie om geaccumuleerde fouten te beheersen en de leveringscyclus te verkorten. Voor precisieconstructieonderdelen kunnen draaien, frezen, boren, tappen en andere bewerkingen in één keer spannen worden uitgevoerd, wat de superpositie van fouten veroorzaakt door meerdere positioneringen aanzienlijk kan verminderen en de doorlooptijd kan verkorten. Dit artikel geeft een diepgaande analyse van de processelectie van 5-assige gelijktijdige bewerking, draai-freescomposiet en gespleten opspanning. Aan de hand van specifieke parameters en cases zal het laten zien hoe dubbele garanties op uiterlijk en functie kunnen worden bereikt onder de nauwkeurigheidseis van ±0,01 mm.
De kernimpact van multi-procesintegratie op de nauwkeurigheid van lucht- en ruimtevaartonderdelen
Bij het traditionele dispersieproces zullen er elke keer dat het opnieuw klemmen wordt uitgevoerd positioneringsfouten optreden, wat na herhaalde accumulatie kan leiden tot pasvlakken die buiten de tolerantie vallen. Geïntegreerde bewerking verenigt het referentiepunt door het aantal opspanningen te verminderen en de verdeling binnen de tolerantiezone geconcentreerder te maken. In de lucht- en ruimtevaartsector hebben onderdelen vaak complexe gebogen oppervlakken en dunwandige structuren, die een slechte stijfheid hebben en gemakkelijk tot vervorming kunnen leiden als gevolg van herhaaldelijk vastklemmen. Eenmalig gieten of een minimaal aantal klemmingen, gecombineerd met compensatie voor de voorspanning van de klem, kan op effectieve wijze de dimensionale afwijking onderdrukken die wordt veroorzaakt door het vrijkomen van restspanning, wat de basis vormt voor het garanderen van de nauwkeurigheid van de eindmontage.
- Vermindering van positioneringsfouten: De fout van een enkele klemming wordt meestal binnen 0,02 mm geregeld, en de cumulatieve fout van meerdere klemmingen kan 0,05-0,08 mm bereiken.
- Benchmark-unificatie: Breng een uniform coördinatensysteem tot stand om richtingsafwijkingen te voorkomen die worden veroorzaakt door datumconversie tussen verschillende processen.
- Vervormingscontrole: Verminder veranderingen in de klemspanning en verminder de uiteindelijke dimensionale instabiliteit van dunwandige onderdelen veroorzaakt door vervorming door spanningsverlichting.
Procespadselectie voor 5-assige koppeling en gecombineerd draaien en frezen
Voor complexe structurele onderdelen in de lucht- en ruimtevaart bepaalt de keuze van het procespad rechtstreeks de verwerkingsefficiëntie en oppervlaktekwaliteit. Het 5-assige bewerkingscentrum kan zich realiseren dat het gereedschap altijd loodrecht op het snijoppervlak staat, een constante gereedschapswikkelhoek handhaven, problemen met het bedmes vermijden en de afwerking verbeteren. De draai-freescombinatie is geschikt voor onderdelen met complexe kenmerken (zoals bladen en schuine gaten) op het draailichaam. De gehele bewerking van het roterende lichaam en het niet-roterende lichaam kan in één klemming worden voltooid.
| Procestype | Toepasselijke onderdeelkenmerken | Belangrijkste voordelen | beperking |
|---|---|---|---|
| 3-assig multiproces | Tablettype, eenvoudige entiteit | Populaire apparatuur en eenvoudige programmering | Kan geen afgeschuinde gaten en zijwanden met diepe holtes verwerken |
| 5-assig gelijktijdig frezen | Waaier, speciaal gevormde beugel, complex gebogen oppervlak | Optimalisatie van de gereedschapshouding, eenzijdige voltooiing van complexe functies | Nabewerking is moeilijk en de apparatuurkosten zijn hoog |
| Draaien en frezen | Assen met schuine gaten/blad | Hoog rendement, eenmalige klemming voltooit het hele proces | Extreem hoge stijfheidseisen voor werktuigmachines en hoog risico op interferentie |
De toegankelijkheid van tools moet bij de selectie zorgvuldig worden geëvalueerd. Bij 5-assige bewerking is het noodzakelijk om de interferentie tussen de gereedschapshandgreep, het werkstuk en de opspanning te verifiëren door middel van kinematische simulatie. Vooral bij het bewerken van diepe holtes is de toegankelijkheid van kort overhangende gereedschappen een belangrijke beperking.
Materiaaleigenschappen en optimalisatie van snijparameters
Veelgebruikte luchtvaartmaterialen zoals Inconel 718, Ti-6Al-4V en Al-7075 hebben enorme verschillen in thermische geleidbaarheid en treksterkte, die een directe invloed hebben op de standtijd en de integriteit van het oppervlak. Titaniumlegering heeft een slechte thermische geleidbaarheid, en hoge temperaturen in het snijgebied kunnen gemakkelijk leiden tot hechting en slijtage van het gereedschap. Daarom moeten een lage snijsnelheid (30-50 m/min) en een grote snededieptestrategie worden toegepast. Roestvrij staal heeft een hoge taaiheid en is gevoelig voor verharding door koud werk. Het is noodzakelijk om ervoor te zorgen dat de snijkant scherp is en om problemen bij het breken van de spaan te voorkomen.
- Inconel 718: Aanbevolen freessnelheid 80-120 m/min, voeding 0,05-0,1 mm/omw, gebruik fijnkorrelige hardmetalen gereedschappen en kies voor TiAlN- of AlTiN-coating.
- Ti-6Al-4V: Aanbevolen freessnelheid is 30-60 m/min, en minimale hoeveelheid smering (MQL) is vereist om brandwonden op het werkstukoppervlak te voorkomen, veroorzaakt door slechte warmteafvoer.
- Al-7075: De snelheid kan 300-600 m/min bereiken. Let op het verwijderen van spanen en bramen. Het wordt aanbevolen om de snijkant van het gereedschap te polijsten om te voorkomen dat aluminiumspanen zich hechten.
Klemstrategie en technologie voor vervormingsonderdrukking
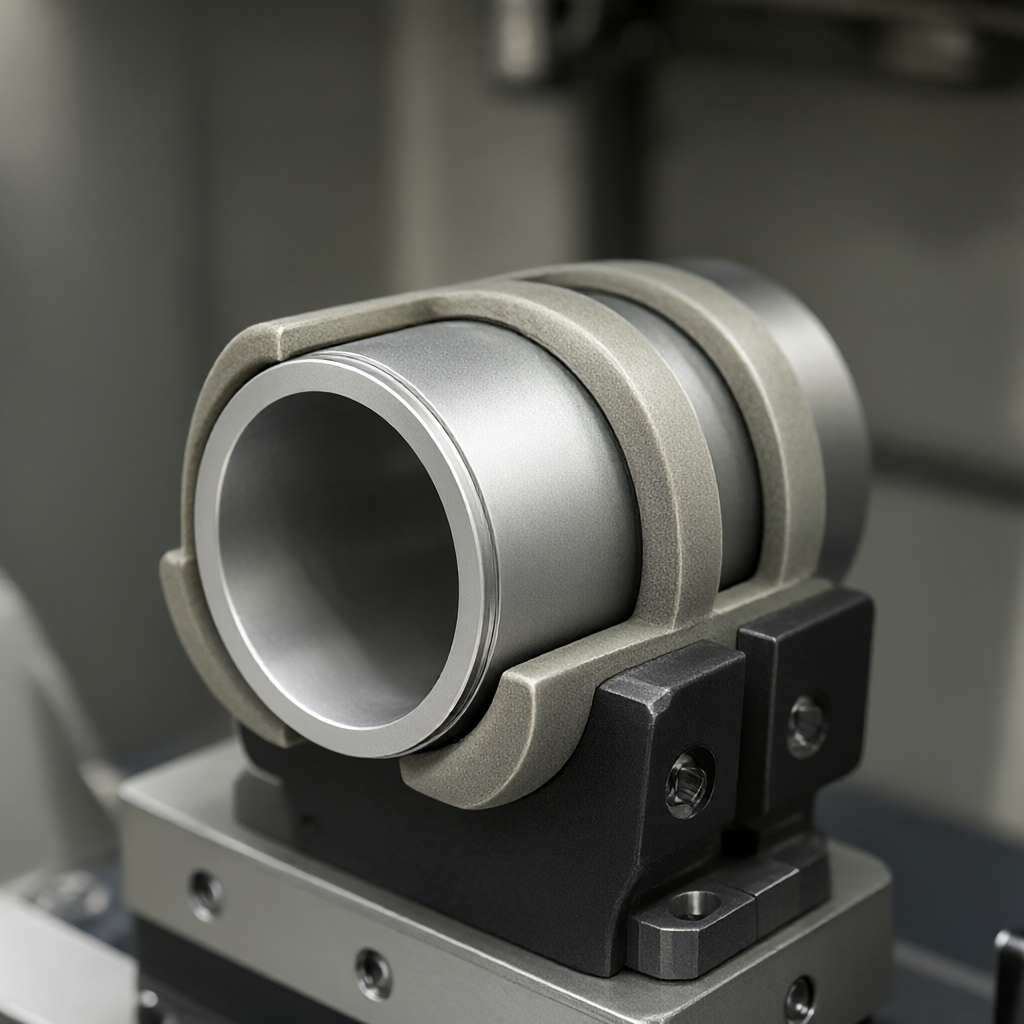
Bij geïntegreerde bewerking moet het klemschema rekening houden met zowel stijfheid als spanningsminimalisatie. Voor dunwandige onderdelen wordt aanbevolen om vacuümzuignappen, zachte klauwen of op maat gemaakte flexibele klemmen te gebruiken om kromtrekken veroorzaakt door lokale hoge druk te voorkomen. Bij het bewerken van meerdere oppervlakken is het noodzakelijk om een uniform referentievlak te plannen en pingaten voor nauwkeurige positionering te gebruiken om ervoor te zorgen dat de herhaalbare positioneringsnauwkeurigheid van de secundaire klemming binnen 0,01 mm ligt. De berekening van de klemkracht moet gebaseerd zijn op de vloeigrens van de kleinste doorsnede van het werkstuk, die doorgaans onder de 50% van de vloeigrens wordt gehouden.
Zacht slijpen van de kaken en controle van de voorspanning
Bij het gecombineerde draai- en freesproces kan het gebruik van fijngeslepen zachte klauwen de coaxialiteit van roterende onderdelen aanzienlijk verbeteren. De nauwkeurigheid van het slijpen van de zachte kaak moet 0,005 mm bereiken en tijdens het klemproces wordt een constante voorspankracht uitgeoefend. Voor slanke assen met een aspectverhouding groter dan 8 wordt aanbevolen een middenframe of beugel te gebruiken als extra ondersteuning. Er moet echter aandacht worden besteed aan de invloed van beugelwrijving op de oppervlaktekwaliteit en indien nodig moet er vet op het contactoppervlak worden aangebracht.
Controle van de oppervlaktekwaliteit en de consistentie van het uiterlijk
Lucht- en ruimtevaartonderdelen richten zich niet alleen op grootte, maar ook op oppervlakte-integriteit. Het bewerkte oppervlak mag geen brandwonden, scheuren of duidelijke trillingssporen vertonen. Door de voedingssnelheid en de spilsnelheid te optimaliseren om de dynamische weerstand te minimaliseren, kan een ruwheid van Ra 0,4-0,8 μm worden verkregen. Het uiterlijk van de batchconsistentie is de sleutel tot levering. Automatische gereedschapsinstelling en logica voor maatcompensatie moeten aan het programma worden toegevoegd, en SP C-monitoring (statistische procescontrole) moet regelmatig worden uitgevoerd met behulp van een coördinatenmeetinstrument. Als de dimensionale trendafwijking wordt gevonden, moet de gereedschapscompensatiewaarde tijdig worden aangepast om batchverlies te voorkomen.
- Onderdrukking van kletsen: Vermijd het gebruik van voedingssnelheden binnen het resonantiefrequentiebereik en bepaal het veilige voedingsvenster door middel van snijtests.
- Stressverlichting: Het wordt aanbevolen om na de verwerking een verouderings- of spanningsontlatingsbehandeling uit te voeren, vooral voor titaniumlegeringen en hogesterktestaalsoorten, om restspanningen te elimineren.
Inspectiemethoden en acceptatiecriteria
Acceptatie beperkt zich niet tot het uiterlijk, maar is ook afhankelijk van precisietesten. De belangrijkste pasvlakken worden volledig geïnspecteerd met behulp van driedimensionale coördinaten (CMM), en de algemene afmetingen worden willekeurig geïnspecteerd met behulp van schuifmaten of pass-and-stop-meters. Voor interne caviteiten kan de tasterprogrammering worden gebruikt voor het meten van de blinde gatdiepte en gatdiameter. De oppervlakteruwheid maakt gebruik van een stylusruwheidsmeter, de bemonsteringslengte L=12,5 mm en de evaluatielengte Lr=63 mm. Alle gegevens moeten worden geregistreerd om een volledig testrapport te vormen om de traceerbaarheid te garanderen.
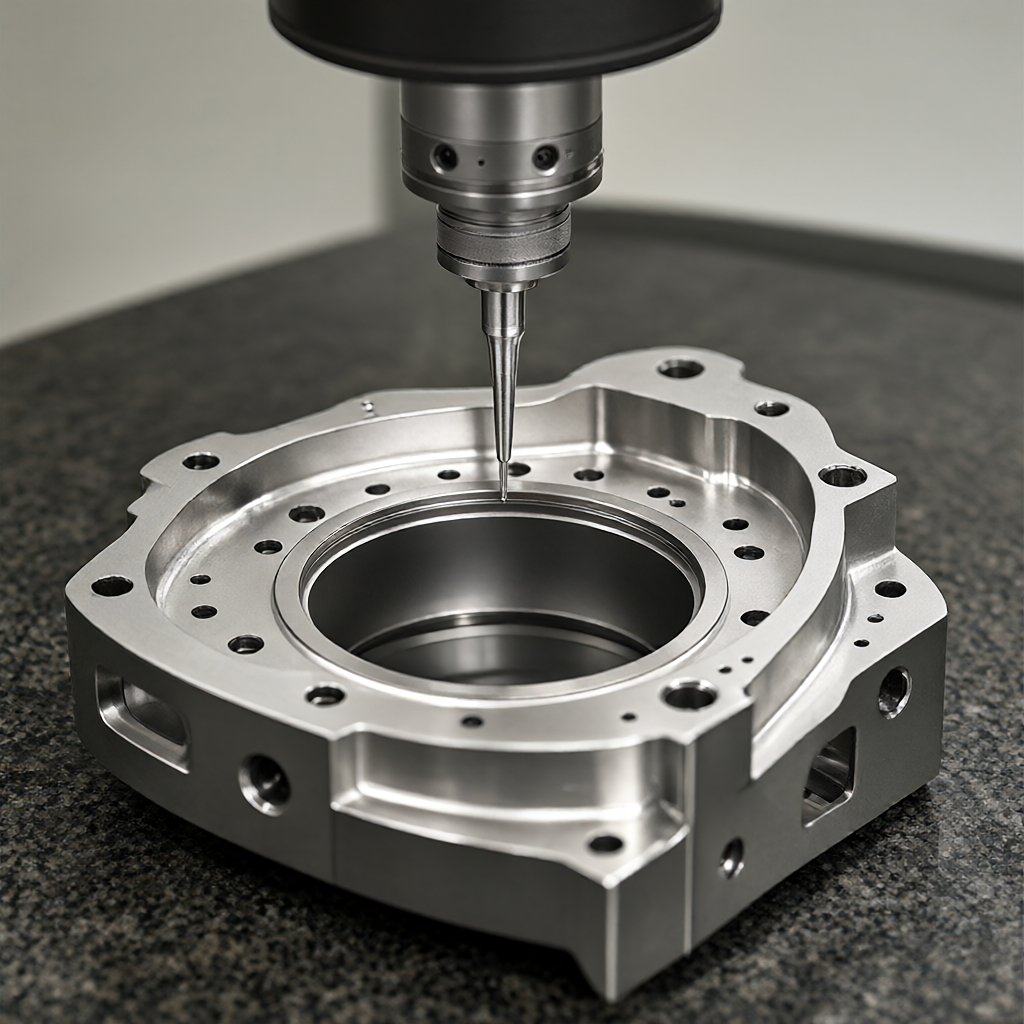
Bij massaproductie is First Article Identification (FAI) van cruciaal belang. 100% volledige inspectie van kritische kenmerken is vereist in overeenstemming met AS9102 of klantvereisten. Volgende batches kunnen willekeurig worden geïnspecteerd volgens AQL 2.5, maar het wordt aanbevolen om een volledige inspectie op de belangrijkste contactoppervlakken te handhaven om de montagerisico's te verminderen.
Veelgestelde vragen
Hoe cumulatieve fouten bij de geïntegreerde verwerking van ruimtevaartonderdelen in meerdere processen kunnen worden verminderd
Alle processen worden voltooid door middel van één klemming, waardoor willekeurige fouten veroorzaakt door herhaalde positionering worden geëlimineerd. Met behulp van zeer nauwkeurige klemmen en zachte klauwen wordt de herhaalbare positioneringsnauwkeurigheid van de klemming binnen 0,01 mm geregeld om een uniforme maatstaf te garanderen.
Hoe oppervlaktebrandwonden te voorkomen tijdens CNC-bewerking van titaniumlegeringen
Gebruik snijolie op lage temperatuur of MQL-smering met een minimale hoeveelheid, en verlaag de snijsnelheid tot 30-50 m/min om passivatie van het gereedschap te voorkomen. Tegelijkertijd wordt de voedingssnelheid geoptimaliseerd om de accumulatie van wrijvingswarmte als gevolg van problemen bij het spaanbreken te voorkomen.
Welke soorten constructieonderdelen voor de lucht- en ruimtevaart zijn geschikt voor gecombineerde bewerkingen op het gebied van draaien en frezen?
Geschikt voor asonderdelen met complexe kenmerken zoals schuine gaten, bladen, spiebanen, etc. Zo kunnen turbineassen en landingsgestelsteunen bijvoorbeeld draai-, frees-, boor-, tap- en andere bewerkingen in één opspanning voltooien.
Hoe consistentie van het uiterlijk bij massaproductie te garanderen
Breng SPC-procescontrole tot stand om kritische dimensionale trends in realtime te monitoren. Verenig gereedschapsbeheer en compensatiestrategieën, vervang versleten gereedschappen regelmatig en gebruik geautomatiseerd laden en lossen om menselijke tussenkomst te verminderen.
Wat zijn de belangrijkste uitdagingen bij 5-assige bewerking van dunwandige onderdelen?
De grootste uitdaging zijn trillingen en vervormingen veroorzaakt door onvoldoende stijfheid van het werkstuk. Het is noodzakelijk om het gereedschapspad te optimaliseren, een kleine snedediepte en meerdere slagen te gebruiken, en de impact van de snijkracht op de klemstabiliteit tijdens simulatie te verifiëren.
Conclusies en suggesties voor samenwerking
De precisieproductie van lucht- en ruimtevaartonderdelen is afhankelijk van de systematische integratie van processen, materialen en testen. Multi-procesintegratie verbetert niet alleen de efficiëntie, maar garandeert ook nauwkeurigheid. ShowyMetal beschikt over 72 CNC-apparatuur, waaronder 3/4/5-assige en draaifreeswerktuigmachines, ter ondersteuning van de verwerking van aluminium, staal, roestvrij staal en technische kunststof. We streven ernaar klanten te helpen de uitvalpercentages te verminderen en de levertijden te verkorten door middel van strikte DFM-aanbevelingen, nauwkeurige parameteroptimalisatie en volledige inspectie. Als u batchverwerkingsvereisten heeft voor onderdelen van luchtvaartkwaliteit, kunt u tekeningen en technische specificaties verstrekken. We zullen een gedetailleerde haalbaarheidsanalyse en offerte maken op basis van de daadwerkelijke procesmogelijkheden.



