





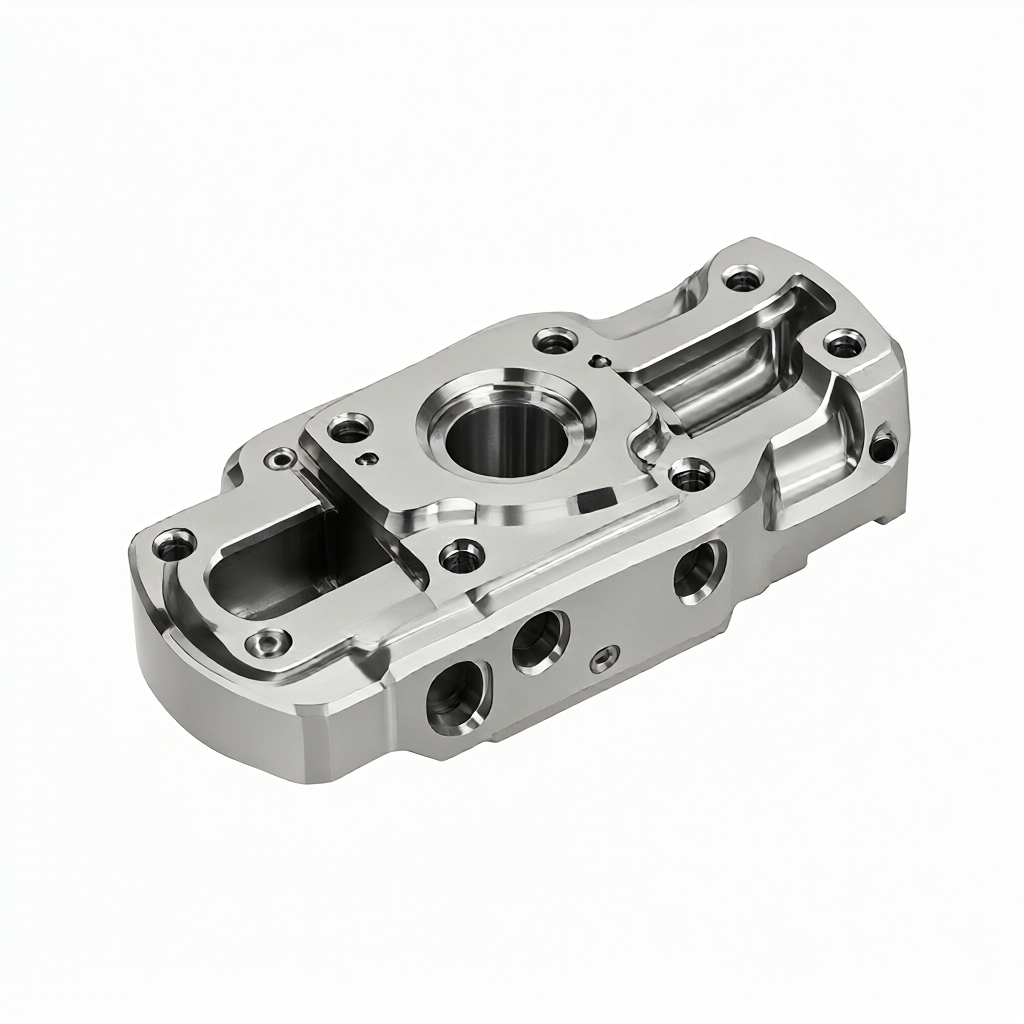
Inconel 718 materiaaleigenschappen en analyse van snijproblemen
Inconel 718 is een op nikkel gebaseerde legering voor hoge temperaturen die veel wordt gebruikt in turbineschijven, compressorbladen en structurele connectoren van vliegtuigmotoren vanwege zijn uitstekende kruipsterkte en corrosieweerstand. Maar de fysieke eigenschappen ervan vormen aanzienlijke bewerkingsuitdagingen tijdens CNC-frezen.Het materiaal heeft een vloeigrens van circa 770 MPa bij kamertemperatuur en is sterkWerkverhardingeffect. Wanneer de temperatuur in de snijvervormingszone toeneemt, treedt korrelgrensverschuiving op en kan de hardheid snel oplopen tot meer dan 600 HV. Als er te veel van deze verharde laag achterblijft, zal dit direct leiden tot een toename van de daaropvolgende snijkrachten en het afbrokkelen van het gereedschap. Bovendien is de thermische geleidbaarheid van Inconel 718 slechts ongeveer een tiende van die van puur aluminium, waardoor het moeilijk is om snijwarmte via het werkstuk of de spanen af te voeren. Meer dan 80% van de snijwarmte wordt geconcentreerd nabij de snijkant van het gereedschap, waardoor diffusieslijtage wordt versneld.
- Sterke neiging om zich te houden:Bij hoge temperaturen diffunderen elementen zoals ijzer en nikkel gemakkelijk en hechten ze zich aan het wolfraamcarbide in het gecementeerde carbide, waardoor halvemaanvormige slijtage ontstaat.
- Thermische spanningsconcentratie:Plaatselijke hoge temperaturen kunnen gemakkelijk resttrekspanningen op het oppervlak van het werkstuk veroorzaken, waardoor de levensduur van vermoeiing wordt verkort. Onderdelen van ruimtevaartkwaliteit zijn hier extreem gevoelig voor.
- Controle van reststress:De ongelijkmatige verdeling van de door arbeid geharde laag zal tijdens de daaropvolgende warmtebehandeling leiden tot overmatige vervorming van dunwandige onderdelen.
De invloed van verschillende materiaaltoestanden op het maalproces
De initiële metallurgische toestand van Inconel 718 bepaalt rechtstreeks de bovengrens van de snijparameters. Meestal zijn grondstoffen onderverdeeld inOplossing gegloeid、Vaste oplossing + verouderingstoestand (Age Hardened)evenalsSmeden/staaf verzachte staat。Parameterverschillen tussen de toestand van de vaste oplossing en de verouderingstoestand
Verouderde materialen hebben een hoge hardheid (HRC 35-42) en een hoge snijweerstand, dus er moet een strategie van "lage snelheid, grote snedediepte en sterke koeling" worden gevolgd; terwijl materialen uit vaste oplossingen een grotere taaiheid hebben en ernstiger vastkleven van het gereedschap, moet de voeding dus op passende wijze worden verhoogd om het breken van de spaan te vergemakkelijken. Als bij de daadwerkelijke productie de status niet duidelijk is op de tekeningen, zorg er dan voor dat u het warmtenummer van het materiaal en de warmtebehandelingsregistratie bevestigt voordat u monsters neemt, om batchherbewerking te voorkomen.
| Materiële status | Hardheidsbereik (HRC) | Aanbevolen snijsnelheid (m/min) | Belangrijkste foutmodi |
|---|---|---|---|
| Vaste oplossing (SA) | 25-30 | 80 - 120 | Adhesie van gereedschapspunten en halvemaanvormige slijtage |
| Verouderingstoestand (SA+Leeftijd) | 38-44 | 40 - 80 | Diffusieslijtage, mechanische chipping |
Vergelijking van gereedschapsselectie en coatingtechnologie
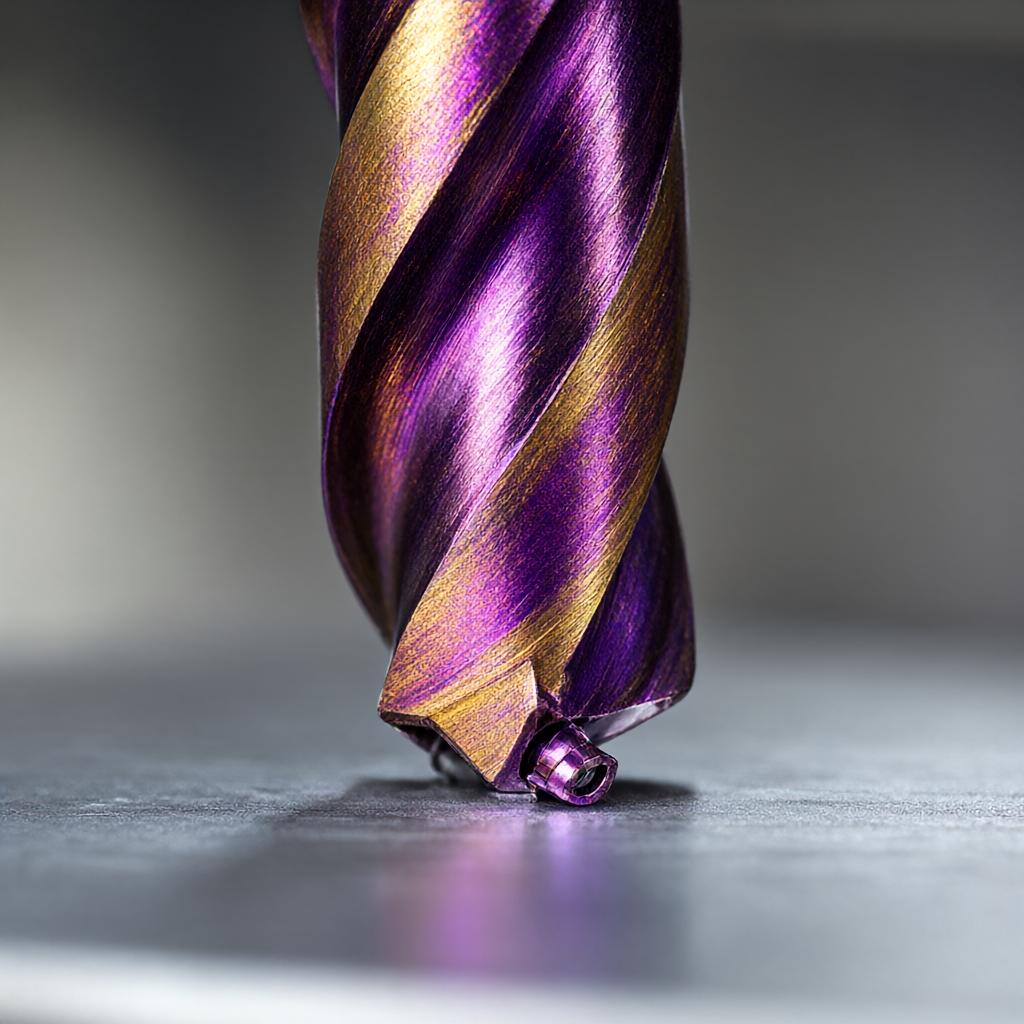
Hulpmiddelen zijn de sleutel tot het beheersen van de verwerkingskosten van Inconel 718. De huidige reguliere oplossing isSnijgereedschappen met volhardmetalen microdeeltjesSamenwerkenTiAlN-coating. De TiAlN-coating kan bij hoge temperaturen een gepassiveerde aluminiumoxide-beschermlaag vormen en de antioxidatietemperatuur kan oplopen tot meer dan 800 °C, waardoor de standtijd aanzienlijk wordt verlengd. Voor diepe holtes of meerassige verbindingsonderdelen wordt aanbevolen om vingerfrezen met grote spiraalhoeken (30°-40°) te gebruiken om de spaanverwijderingsmogelijkheden te verbeteren en de axiale snijkrachten te verminderen.
- Gewoon hardmetaal:Geschikt voor ruwe bewerking of werkomstandigheden bij gemiddelde temperaturen, hoge kosten en snelle slijtage.
- TiAlN-gecoat hardmetaal:Geschikt voor middelmatige en fijne bewerkingen, met een balans tussen slijtvastheid en snij-efficiëntie, en is het de eerste keuze voor massaproductie.
- PCD/CBN superhard snijgereedschap:Inconel 718 is een metaal en PCD (diamant) zal een grafitiseringsreactie ondergaan en het gebruik ervan is ten strengste verboden. Hoewel CBN (kubisch boornitride) beschikbaar is, is het duur en alleen geschikt voor extreme afwerkingsscenario's.
Strategie voor optimalisatie van de snijparameters: lage snelheid en grote snedediepte
De traditionele strategie van "hoge snelheid en kleine snedediepte" mislukt vaak bij Inconel 718. Vanwege de moeilijkheid bij het afvoeren van warmte zal het verhogen van de rotatiesnelheid de temperatuur van het gereedschap verhogen en de slijtage versnellen. De praktijk van de techniek laat dat zienLaag toerental en hoge snedediepte (hoge spaanbelasting)Deze strategie kan de temperatuur van de snijzone relatief stabiel houden, terwijl een grote spaandikte wordt gebruikt om een beter spaanbreekeffect te verkrijgen.
Voor een vingerfrees met een diameter van 10 mm wordt bij het verwerken van Aged Inconel 718 aanbevolen het spiltoerental te regelen op 4000-6000 rpm en de voeding per tand (fz) in te stellen op 0,15-0,25 mm/z. Op dit moment kan de snijtemperatuur worden gecontroleerd en kan de standtijd van het gereedschap met meer dan 30% worden verhoogd.
Koeling, smering en garantie van oppervlakte-integriteit
Koelen is niet alleen bedoeld om de temperatuur te verlagen, maar ook om de wrijvingscoëfficiënt te verlagen. Voor lucht- en ruimtevaartonderdelen die gevoelig zijn voor resttrekspanningen aan het oppervlak, wordt het gebruik aanbevolenVolledig synthetische wateroplosbare snijvloeistofofSemi-synthetische snijvloeistof met micro-olie. Volledig droog zagen (Droog) is alleen geschikt voor ruwe bewerking, en nabewerking moet nat worden gehouden om gereedschapssporen en krassen te voorkomen.
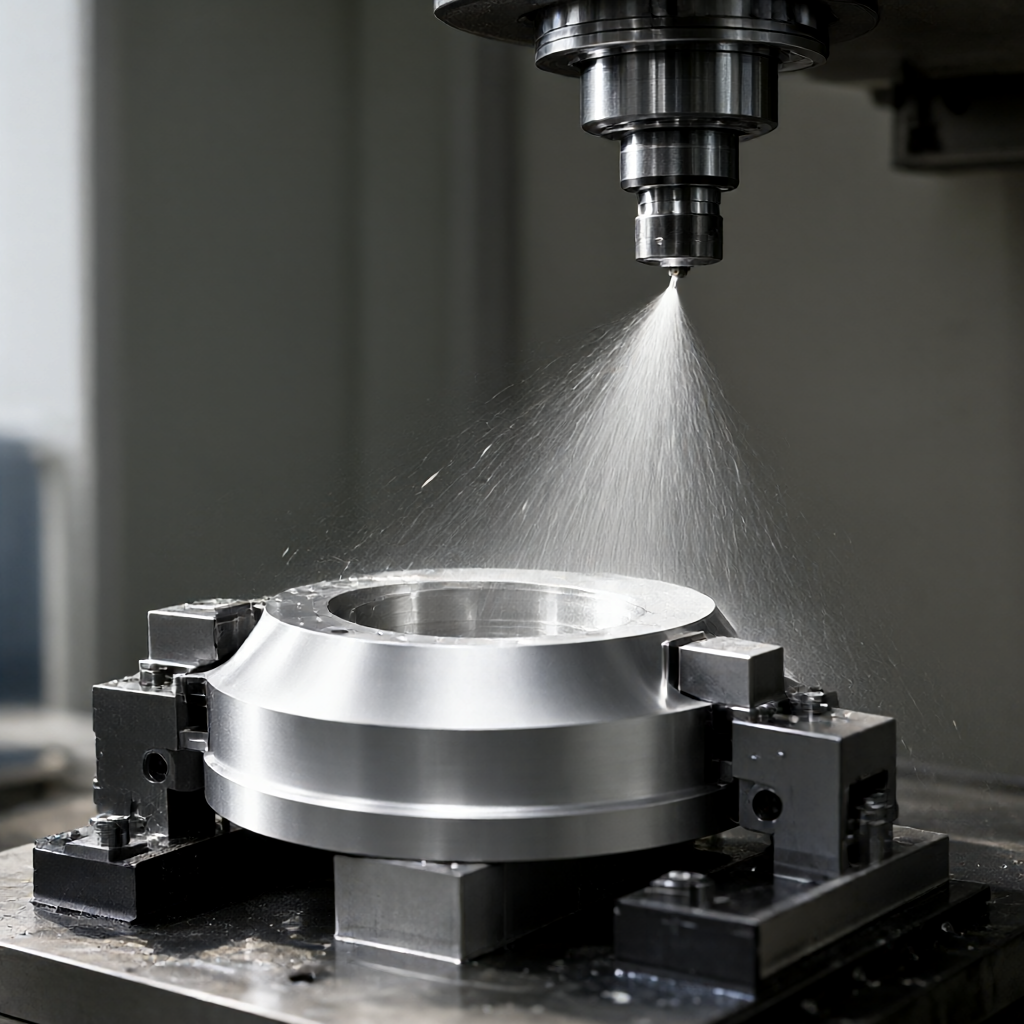
- Smeerstroomrichting:Zorg ervoor dat de snijvloeistof rechtstreeks in aanraking komt met de snijkant om erosie van het bewerkte oppervlak en secundaire slijtage te voorkomen.
- Controle van reststress:Het verminderen van de snijkracht tijdens de afwerkingsfase helpt de restspanning van het oppervlak onder controle te houden binnen het drukspanningsbereik, wat voldoet aan de NADCAP-vereisten voor lucht- en ruimtevaartonderdelen.
- Oppervlakteruwheid:Door de combinatie van bovenstaande processen kan een afwerking van Ra 0,4-0,8 μm worden bereikt, die voldoet aan de normen van de meeste luchtvaartmaskers en structurele onderdelen.
Teststandaarden en controle van batchconsistentie
Bij precisieproductie draait alles om herhaalbaarheid. Bij massaproductie implementeren we een kwaliteitscontrolesysteem op drie niveaus: "eerste artikelbevestiging - procesinspectie - volledige verzendingsinspectie".
Belangrijke detectieafmetingen
- Maatnauwkeurigheid:Een driedimensionale coördinatenmeetmachine (CMM) wordt gebruikt om de belangrijkste kenmerken willekeurig te inspecteren, en de tolerantie wordt binnen ± 0,01 mm gecontroleerd.
- Oppervlakteruwheid:Een stylusruwheidsmeter wordt gebruikt om zich te concentreren op het detecteren van de hoeken en dunwandige gebieden van de binnenholte om te voorkomen dat er messporen achterblijven.
- Microstructuur:Voer indien nodig metallografische microscoopobservaties uit om er zeker van te zijn dat de dikte van de door het werk geharde laag uniform is en dat er geen sprake is van oververhitting en verkleuring.
- Niet-destructief onderzoek:Geef, volgens de tekeningvereisten, een rapport met magnetische deeltjestests (MT) of penetranttests (PT) op om microscheurtjes aan het oppervlak uit te sluiten.
Veelgestelde vragen (FAQ)
Hoe kan de korte standtijd bij het frezen van Inconel 718 worden verbeterd?
Het wordt aanbevolen om te controleren of de snijparameters te hoog zijn, de rotatiesnelheid op passende wijze te verlagen en de voeding per tand te verhogen; en bevestig ook of het coatingtype overeenkomt. TiAlN-coating presteert beter dan TiCN op legeringen op nikkelbasis. Regelmatig opnieuw slijpen van snijgereedschappen is ook een effectieve manier om de levensduur ervan te verlengen.
Hoe vermijd ik oppervlaktevervorming na het frezen met Inconel 718?
Vervorming is voornamelijk het gevolg van restspanningsvrijgave en thermische vervorming. Voordat u gaat nabewerken, moet u ervoor zorgen dat het halffabrikaat volledig spanningsvrij is, tijdens het nabewerken lage snijkrachtparameters gebruiken en ervoor zorgen dat het koelmiddel volledig is gesmeerd om plaatselijke oververhitting te voorkomen.
Wat is het verschil tussen maalparameters voor vaste oplossing en verouderde Inconel 718?
De hardheid in de verouderingstoestand is hoog, waardoor een lagere rotatiesnelheid (4000-6000 rpm) en een kleinere voedingssnelheid vereist zijn; de vaste oplossingstoestand heeft een hoge taaiheid en is gemakkelijk aan het gereedschap te kleven, en een iets hogere voedingssnelheid is vereist om het breken van de spaan te vergemakkelijken, maar de koeling moet worden versterkt om hechting te voorkomen.
Waarom kan ik Inconel 718 niet bewerken met diamantgereedschappen?
Inconel 718 bevat ijzer, nikkel en andere metalen elementen, die bij hoge temperaturen chemisch reageren met diamant (koolstof), waardoor de gereedschapscoating snel loslaat. Daarom zijn PCD-gereedschappen ten strengste verboden en moet carbide of CBN worden gebruikt.
Hoe kan ik de consistentie van de oppervlakteafwerking garanderen bij massaproductie?
Door middel van gestandaardiseerde programmering, vaste monitoring van de standtijd (gebaseerd op monitoring van de spilbelasting), het gebruik van automatisch wisselende spilbibliotheken (TSP) en bevestiging van de ruwheid van het eerste stuk in elke batch, kunnen Ra-waardeschommelingen worden gecontroleerd binnen het bereik van ±0,2 μm.
Conclusie en onderzoekssuggesties
Het frezen van Inconel 718 hogetemperatuurlegeringen is geen enkel procesprobleem, maar een systematische engineering van materialen, gereedschappen, parameters en koeling. Het beheersen van de kernstrategie van "lage snelheid en grote snedediepte", gecombineerd met TiAlN-gecoate gereedschappen en efficiënte koeling, is de sleutel tot het in evenwicht brengen van de gereedschapskosten en de oppervlaktekwaliteit.Als u verwerkingsbehoeften heeft voor Inconel 718-onderdelen van luchtvaartkwaliteit, is het raadzaam om tekeningen en beschrijvingen van de materiaalstatus te verstrekken. We kunnen gratis DFM-procesevaluaties en voorspellingsrapporten voor de standtijd van gereedschappen leveren op basis van uw specifieke kenmerken (zoals dunne wanden, diepe holtes, complexe gebogen oppervlakken) om u te helpen de stuklijstkosten en levertijd te optimaliseren. Welkom bij het sturen van tekeningen naar het engineeringteam, en wij zullen u gerichte suggesties voor snijparameters en batchoffertes geven.



