Optimalisatie van snijpaden voor CNC-bewerking van speciaal gevormde gaten en diepe holtegroeven in lucht- en ruimtevaartonderdelen
Strategie voor optimalisatie van het snijpad voor speciaal gevormde gaten en diepe holtegroeven bij de CNC-bewerking van lucht- en ruimtevaartonderdelen
Met het oog op de strenge eisen voor precisie-CNC-onderdelen in de lucht- en ruimtevaart, is het optimaliseren van de snijpaden van speciaal gevormde gaten en diepe holtegroeven de belangrijkste schakel om de verwerkingsefficiëntie, standtijd en geometrische nauwkeurigheid in evenwicht te brengen. Effectieve padplanning kan de oppervlakteruwheid aanzienlijk verminderen en de maatvastheid van diepe caviteitsstructuren verbeteren. Voor onderdelen die een tolerantie van ±0,01 mm en een oppervlakteafwerking van Ra0,4μm moeten bereiken, bepaalt het wetenschappelijke ontwerp van het gereedschapspad rechtstreeks de acceptatiegraad van het eindproduct.
Complexe geometrische structuren dagen traditionele bewerking uit
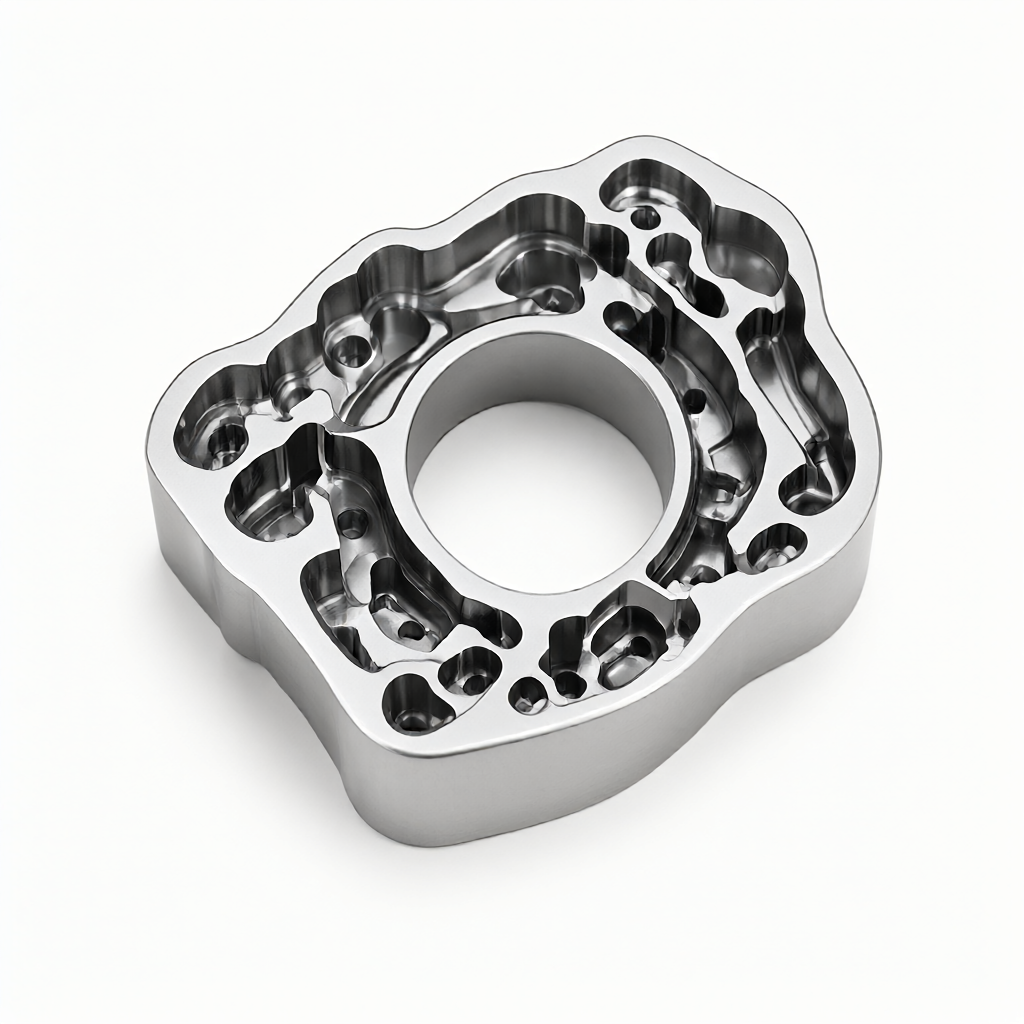
Speciaal gevormde gaten van ruimtevaartkwaliteit gaan vaak gepaard met asymmetrische contouren, smalle hoeksleuven en extreem diepe blinde gatstructuren. Wanneer traditionele neerwaartse of opwaartse freesstrategieën worden gebruikt om met dergelijke constructies om te gaan, zorgt een ongelijkmatige zijdelingse kracht op het gereedschap er vaak voor dat het gereedschap meegeeft, waardoor de verticaliteit van de gatwand wordt aangetast. Tegelijkertijd kunnen diepe holtegroeven in een omgeving met beperkte spaanverwijdering gemakkelijk thermische slijtage of afbrokkelen van het gereedschap veroorzaken als de padvoedingssnelheid niet stapsgewijs wordt aangepast. Bij het beoordelen van leveranciers moeten inkopers zich concentreren op de vraag of ze over meerassige koppelingssimulatiemogelijkheden beschikken voor dergelijke problemen, in plaats van uitsluitend te vertrouwen op algemene parametertabellen.
Effecten van meerassige koppeling en stijfheid van de gereedschapshouder op de snijefficiëntie
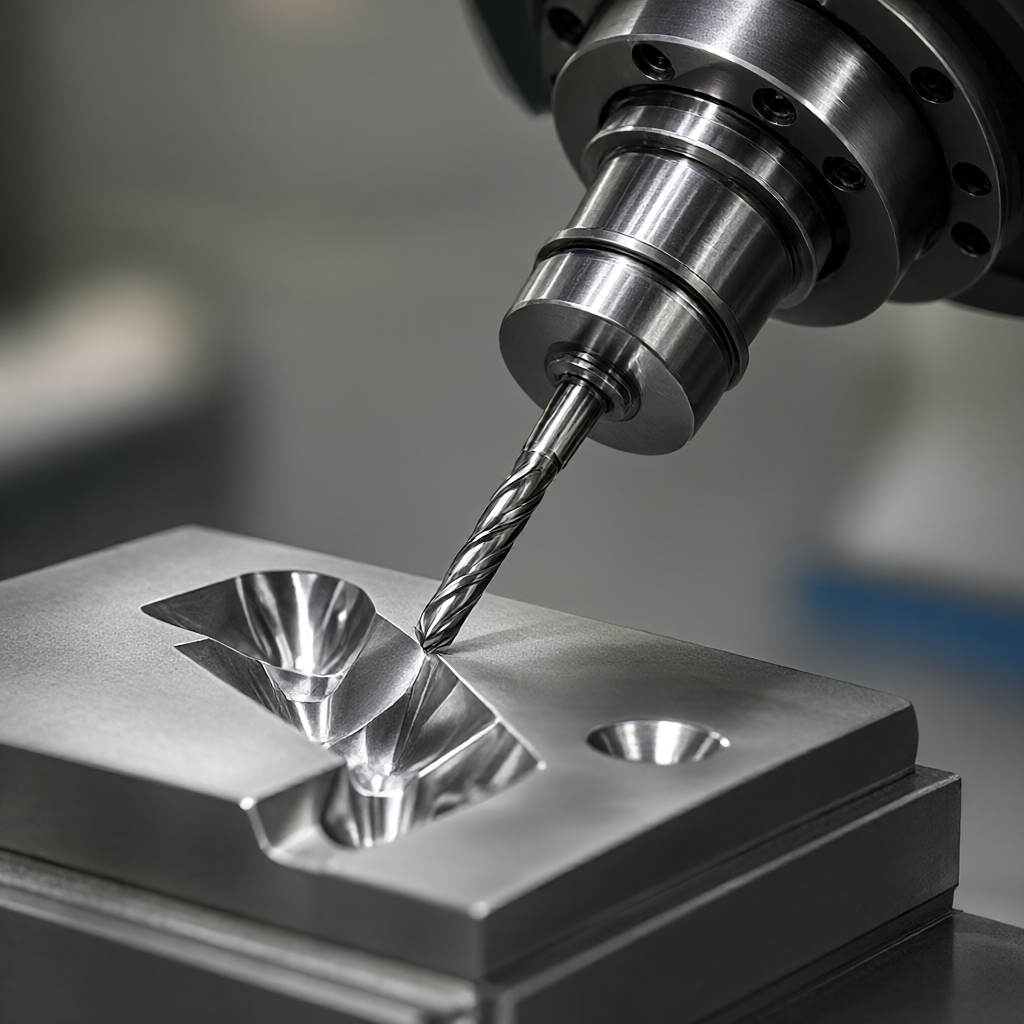
Het gebruik van 4- of 5-assige bewerkingscentra is een voorwaarde voor efficiënte optimalisatie. Dankzij de meerassige koppeling kan het gereedschap altijd een betere snijhoek behouden en de uitsteeklengte verminderen, waardoor de stijfheid bij het bewerken van diepe holtes aanzienlijk wordt verbeterd. Bij het bewerken van een diepe holte met een hellend oppervlak kantelt een 5-assige werktuigmachine bijvoorbeeld de spil om de hoek tussen de gereedschapsas en de normale lijn van het bewerkte oppervlak te minimaliseren, waardoor trillingen effectief worden verminderd.Vijfassige koppeling verbetert de stijfheid van diepe holtegroeven
Belangrijke parameters voor gereedschapsmateriaal en coatingselectie
Carbide materiaal: Geschikt voor precisiefrezen met hoge snelheid, sterke slijtvastheid, geschikt voor onderdelen van aluminium en aluminiumlegeringen.
Kobalthoudend snelstaal: Goede taaiheid, slagvastheid, geschikt voor het voorbewerken van speciaal gevormde gaten met complexe contouren.
coating technologie: TiAlN-coating kan de weerstand tegen hoge temperaturen verbeteren en is geschikt voor moeilijk te bewerken materialen zoals roestvrij staal; DLC-coating vermindert de wrijvingscoëfficiënt en helpt de oppervlakteafwerking te verbeteren.
Getrapt voedings- en warmteafvoerbeheer voor diepe snijpaden
Bij de verwerking van diepe holtegroeven (aspectverhouding groter dan 10) zal het in één doorgang snijden over de volledige diepte warmteaccumulatie veroorzaken. De geoptimaliseerde strategie is om de totale diepte in verschillende stappen te verdelen en voldoende koeling uit te voeren nadat elke laag is gesneden.
Spiraalvormig mes: Vergeleken met rechte penetratie op de Z-as kan het spiraalvormige pad spanningsconcentratie bij het startpunt vermijden en de enigszins stompe hoek van het gereedschap beschermen.
adaptieve marge: Pas de snijdiepte van het volgende proces dynamisch aan op basis van het bewerkte gebied om een uniforme snijhoeveelheid te garanderen en lokale overbelasting te voorkomen.
Spaanfluitontwerp en sproeihoek van de snijvloeistof
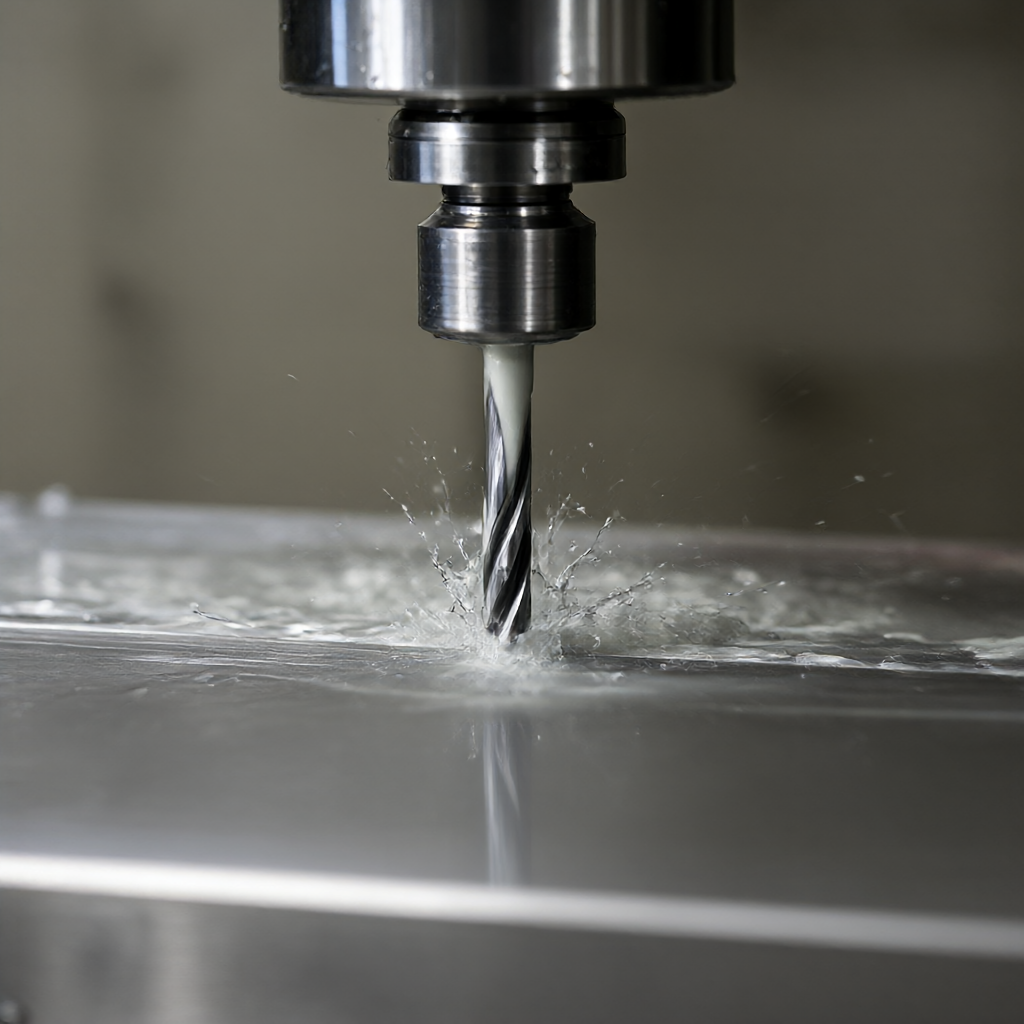
Een redelijk ontwerp van de spaanverwijderingsruimte kan voorkomen dat spanen verstrikt raken in het gereedschap. Bij het schrijven van CNC-programma's moet voldoende ruimte voor zijdelingse terugtrekking worden gereserveerd. Tegelijkertijd wordt met de directionele snijvloeistofsproeier het koelmiddel rechtstreeks op het contactpunt tussen de snijkant en het werkstuk gespoten, waardoor de spanen worden weggenomen en de temperatuurstijging wordt verminderd, wat cruciaal is voor het behoud van de Ra0,4μm-afwerking.Directioneel spuiten optimaliseert de spaanverwijdering en koeling
Oppervlakte-integriteitscontrole voor profielafwerking van speciaal gevormde gaten
De afwerkingsfase van speciaal gevormde gaten richt zich op de integriteit van het oppervlak, inclusief restspanning, microscheurtjes en gladheid. Het gebruik van een microsnijstrategie met een kleine snedediepte (zoals 0,1-0,2 mm) en een hoge rotatiesnelheid (boven S12000) kan secundaire verharding veroorzaakt door plastische vervorming effectief onderdrukken.Met microsnijden wordt een afwerking van Ra0,4μm bereikt
Verificatie van gereedschapszwaaitraject en overcut-verificatie
Gebruik de 5-assige nabewerkingsfunctie van CAM-software om gereedschapszwaaitrajecten te genereren. Zorg er bij het verwerken van de R-hoekovergangszone voor dat u een gereedschapspadsimulatie uitvoert om paden te elimineren die oversnijding of interferentie kunnen veroorzaken. Voor speciaal gevormde gaten met ondersneden groeven moet een speciale kogelfrees of wortelreiniger worden gebruikt om ervoor te zorgen dat er geen restmateriaal op de bodem van de groef aanwezig is om aan de vereisten voor montage-interferentie te voldoen.
Vergelijking van bewerkingsoplossingen: de afweging tussen frezen en EDM
Voor luchtvaartonderdelen met specifieke structuren heeft het kiezen van de juiste verwerkingsoplossing rechtstreeks invloed op de kosten en levertijd. De volgende tabel vergelijkt de prestaties van CNC-frezen en langzaam draadsnijden/EDM bij het bewerken van speciaal gevormde gaten en diepe holtegroeven:
Beoordelingsafmetingen
5-assig CNC-frezen
Langzaam lopende draad/elektrische vonk
Toepasselijke materialen
Aluminium, titaniumlegering, hogetemperatuurlegering op nikkelbasis
Er kan zich een herschikte laag op het microscopische oppervlak bevinden, waarvoor nabewerking nodig is.
Complexe caviteitsmogelijkheden
Beperkt door toegankelijkheid en stijfheid van het gereedschap
Kan elke geleidende speciaal gevormde binnenholte verwerken zonder beperkingen op het verwijderen van spanen
Verwerkingsefficiëntie
Middelhoge tot hoge snelheid, geschikt voor batches
Lager, geschikt voor kleine onderdelen met hoge hardheid of prototypes
Bij de daadwerkelijke productie wordt voor complexe onderdelen die titaniumlegeringen bevatten meestal 5-assig frezen als hoofdoplossing gebruikt. Voor extreem diepe smalle naden die moeilijk te bereiken zijn met freesgereedschappen, wordt EDM-boren gebruikt als middel voor ondersnijding. Deze hybride processtrategie maximaliseert de verwerkingsvrijheid en garandeert tegelijkertijd precisie.
Kwaliteitsacceptatienormen en testmethoden
Om een betrouwbare levering van luchtvaartonderdelen te garanderen, moet er een volledig procesinspectiesysteem worden opgezet vanaf het eerste artikel tot aan de verzending.
Dimensionale nauwkeurigheid: Gebruik een driedimensionale coördinatenmeetmachine (CMM) om volledige inspectie uit te voeren van de belangrijkste speciaal gevormde gaten en de afmetingen van diepe holtegroeven om ervoor te zorgen dat de tolerantie binnen ± 0,01 mm ligt.
oppervlakteruwheid: Gebruik een ruwheidsmeter om het afgewerkte oppervlak te detecteren en te verifiëren of het voldoet aan de Ra0,4μm-vereiste.
Uiterlijk inspectie: Bevestig door middel van visuele inspectie en een vergrootglas dat er geen krassen, bramen en thermische verkleuringen zijn om de consistentie van de hoogglansafwerking te garanderen.
Conclusie en suggesties voor samenwerking
Uitstekende CNC-bewerking is niet alleen het stapelen van apparatuur, maar ook de diepe integratie van snijpaden, gereedschapsbeheer en procesparameters. Als antwoord op de uitdagingen van speciaal gevormde gaten en diepe holtegroeven, is de enige manier om de kwaliteit te verbeteren het toepassen van getrapte voeding, meerassige koppeling en strategieën voor het verwijderen van fijne spanen. Als u een lucht- en ruimtevaartcomponentproject heeft met complexe binnenholtes en veelzijdige speciaal gevormde gaten, is het raadzaam om tekeningen te verstrekken om het specifieke gereedschapspadplan en de materiaalkeuze met ons te bespreken. Professioneel technisch docken kan u helpen potentiële verwerkingsrisico's te vermijden en een stabiele nauwkeurigheid en consistentie van het uiterlijk te garanderen tijdens batchlevering. Welkom bij het verzenden van tekeningen voor het verkrijgen van gedetailleerde procesevaluatie en offerte.
Stuur uw STEP / DWG / PDF-tekening en onze engineers reageren binnen 2 uur met een gedetailleerde offerte inclusief gratis DFM-analyse en procesadvies — vrijblijvend.
Stuur uw STEP / DWG / PDF-tekening en ontvang binnen 2 uur een gedetailleerde offerte met gratis DFM-analyse en procesadvies. Geen minimumbestelling — vanaf 1 stuk.