





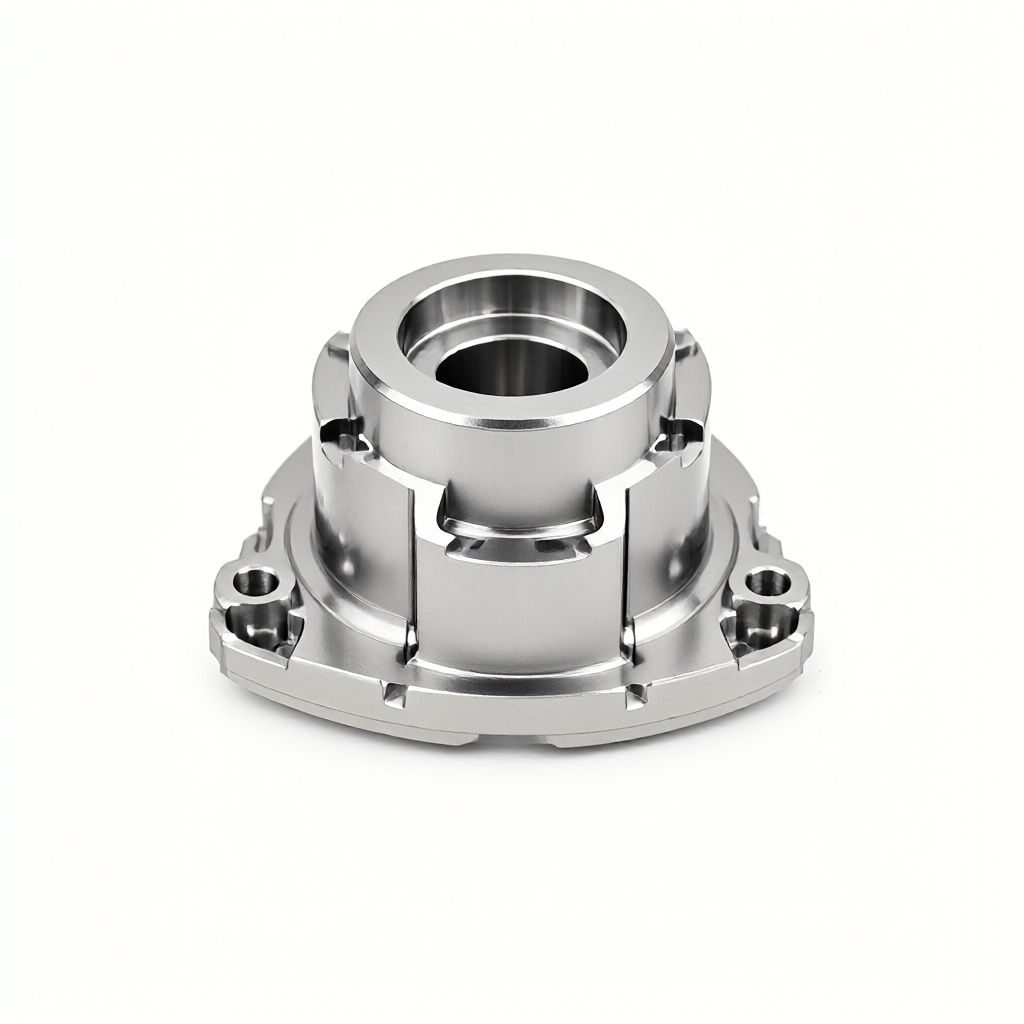
De kernrol en specificaties voor gegevensregistratie van FQC voor eerste inspectie van de verwerking van onderdelen in de lucht- en ruimtevaart
Op het gebied van precisieproductie in de lucht- en ruimtevaart zijn First Article Inspection (FAI) en Final Quality Control (FQC) van CNC-verwerking belangrijke schakels in de kwaliteitscontrole om batchconsistentie te garanderen en te voldoen aan de specificaties van de luchtvaartlevering. Strenge FQC-normen en gestandaardiseerde datarecords kunnen niet alleen systematische fouten zoals gereedschapslijtage en klemvervorming vooraf detecteren, maar vormen ook de hoeksteen van vertrouwen bij het slagen voor AS9100V- of NADCAP-audits. Dit artikel analyseert de procesinspectie en het volledige verzendingsinspectieproces van CNC-onderdelen van lucht- en ruimtevaartkwaliteit nadat het eerste artikel is bevestigd vanuit het perspectief van de technische praktijk, verduidelijkt de specifieke parametervereisten voor kritische afmetingen, geometrische toleranties en inspectie van de oppervlakte-integriteit, en biedt een reeks specificaties voor gegevensregistratiesjablonen die kunnen worden geïmplementeerd om technische inkoop- en kwaliteitsingenieurs te helpen een gesloten kringloop van traceerbare kwaliteit op te zetten.
FQC-inspectie-items en tolerantiebenchmarks voor CNC-onderdelen van ruimtevaartkwaliteit
Lucht- en ruimtevaartonderdelen zijn uiterst gevoelig voor maatvastheid en oppervlakte-integriteit. De FQC-koppeling is geen eenvoudige "meting op ware grootte", maar een gerichte controle op basis van het CMM-programma (Coördinaat Meetmachine) en kritische kenmerken (Critical to Quality, CTQ) die op de tekeningen zijn aangegeven. Voor aangepaste verwerking van precisie-CNC-onderdelen omvatten inspectieprojecten meestal de volgende drie dimensies:
- Belangrijkste afmetingen en geometrische toleranties:Voor belangrijke kenmerken zoals pasvlakken en montagegaten moet de maatnauwkeurigheid doorgaans binnen ±0,01 mm worden gecontroleerd; geometrische toleranties zoals coaxialiteit en vlakheid worden geïmplementeerd in overeenstemming met ASME Y14.5 of ISO GD&T-normen. De vlakheid van sleutelreferentieoppervlakken wordt doorgaans binnen 0,02 mm geregeld om ervoor te zorgen dat ze tijdens de montage goed passen.
- Oppervlakte-integriteit en afwerking:Bij luchtvaartonderdelen zijn vaak overwegingen met betrekking tot de levensduur van vermoeiing betrokken, en FQC moet de Ra-waarde van het oppervlak controleren (waarvoor meestal Ra0,4 μm tot Ra 0,8 μm nodig is) en of er microscheuren, messporen en spanningsverbleking zijn. Voor eisen aan hoogglansoppervlak of spiegeleffect is een ruwheidsmeter vereist voor inspectie op een vast punt, aangevuld met handmatige visuele inspectie op krassen en defecten.
- Uiterlijk en niet-destructief onderzoek (BDE):Afhankelijk van de materiaaleigenschappen (zoals titaniumlegering, hoogwaardig staal of technische kunststoffen), kunnen magnetische deeltjestesten (MT), penetranttesten (PT) of ultrasone testen (UT) worden uitgevoerd om interne poriën, insluitsels of defecten aan het oppervlak te elimineren om de structurele veiligheid te garanderen.
Vergelijking van de belangrijkste punten van FQC-testen van verschillende materialen en processen
De snijeigenschappen van verschillende materialen hebben een directe invloed op de restspanning en het vervormingsrisico na verwerking, en de focus van FQC-testen moet ook dienovereenkomstig worden aangepast. Het volgende is een vergelijking van de belangrijkste punten van FQC-testen van drie typische lucht- en ruimtevaartmaterialen na CNC-verwerking:
| Materiaalsoort | Typische cijfers/kenmerken | FQC belangrijkste testitems | Veelvoorkomende faalmodi en vermijding |
|---|---|---|---|
| Aluminiumlegering | 7075-T6 / 2024-T3 | Maatnauwkeurigheid (anti-vervorming), oppervlakteruwheid, geanodiseerde filmdikte (indien van toepassing) | Een slechte afvoer van de snijwarmte veroorzaakt restspanning; de scherpte van het gereedschap moet worden gecontroleerd en een verouderings- of spanningsverlichtingsbehandeling moet onmiddellijk na de verwerking worden uitgevoerd. |
| Titaniumlegering | TC4/Ti-6Al-4V | Microscheuren, diepte van de mesmarkering, thermische verkleuring, verificatie van de hardheid | Lage thermische geleidbaarheid en gemakkelijke oververhitting; Er zijn een kleine snijdiepte en een hoge rotatiesnelheid vereist, en FQC heeft een krachtige microscoop nodig om de gereedschapssporen en door hitte beïnvloede zones te inspecteren. |
| Hoogwaardig staal/roestvrij staal | 17-4PH / 316L | Magnetische deeltjes-/penetranttesten, ontbraamkwaliteit van oppervlakken, maattoleranties | Bij ernstige verharding is de kans groot dat de randen afbrokkelen; het gereedschapspad moet worden geoptimaliseerd en FQC richt zich op het controleren van scherpe randen en spanningsconcentratiepunten. |
FQC-gegevensregistratiespecificaties en traceerbaarheidsvereisten
In de toeleveringsketen van de luchtvaart vormen de integriteit en traceerbaarheid van gegevensrecords de kern van audits. Een gekwalificeerd FQC-rapport is niet alleen een kwaliteitscertificaat, maar ook de databasis voor daaropvolgende procesoptimalisatie. Gestandaardiseerde gegevensregistratie moet voldoen aan de volgende technische richtlijnen:
- Granulariteit van gegevens:Vermijd alleen het registreren van “geslaagd/mislukt” en registreer in plaats daarvan specifieke daadwerkelijke meetwaarden. Zo registreert de kritische opening niet alleen of deze aan de norm voldoet, maar registreert ook de daadwerkelijke diameter- en coaxialiteitsafwijkingswaarden gemeten door de CMM. Voor oppervlakteafwerking noteert u de werkelijke gemeten waarde van Ra op elk testpunt, in plaats van de gemiddelde waarde van een enkel punt.
- Traceerbaarheid van milieu en apparatuur:Registreer de omgevingstemperatuur tijdens de inspectie (precisiemetingen in de luchtvaart moeten doorgaans worden uitgevoerd bij een constante temperatuur van 20 ± 2 °C), evenals de geldigheidsperiode van de kalibratie en het nummer van de CMM, ruwheidsmeter en andere apparatuur die wordt gebruikt om ervoor te zorgen dat de gegevens herhaalbaar zijn in termen van fysieke omstandigheden.
- Abnormale fluctuatieregistraties:Trendgrafieken (SPC-kaartgegevens) moeten worden vastgelegd voor dimensionale drifttrends die in opeenvolgende batches voorkomen (bijvoorbeeld gradiënten als gevolg van gereedschapsslijtage). Zelfs als een enkel stuk zich binnen de tolerantiezone bevindt, moet er, als er een neerwaartse trend in de CPK-waarde is die de tolerantiegrens blijft naderen, een vroegtijdige waarschuwing worden geactiveerd en moeten de hanteringsmaatregelen worden geregistreerd.
FQC-inspectielogica vanaf de eerste artikelbevestiging tot batchverzending
Van het eerste artikel (FAI) tot de batchverzending (FQC) is de kwaliteitscontrole een dynamische gesloten lus. De bevestiging van het eerste artikel verifieert voornamelijk de juistheid van het programma en de initiële maatstatus; terwijl de kern van batch-FQC ligt in ‘consistentiecontrole’. Bij massaproductie met 72 CNC-apparatuur (waaronder 3/4/5-assige bewerkingscentra, CNC-draaibanken, centreermachines en draai- en freescombinaties) wordt doorgaans gebruik gemaakt van AQL (acceptabel kwaliteitsniveau) monsterinspecties gecombineerd met 100% volledige inspectie.
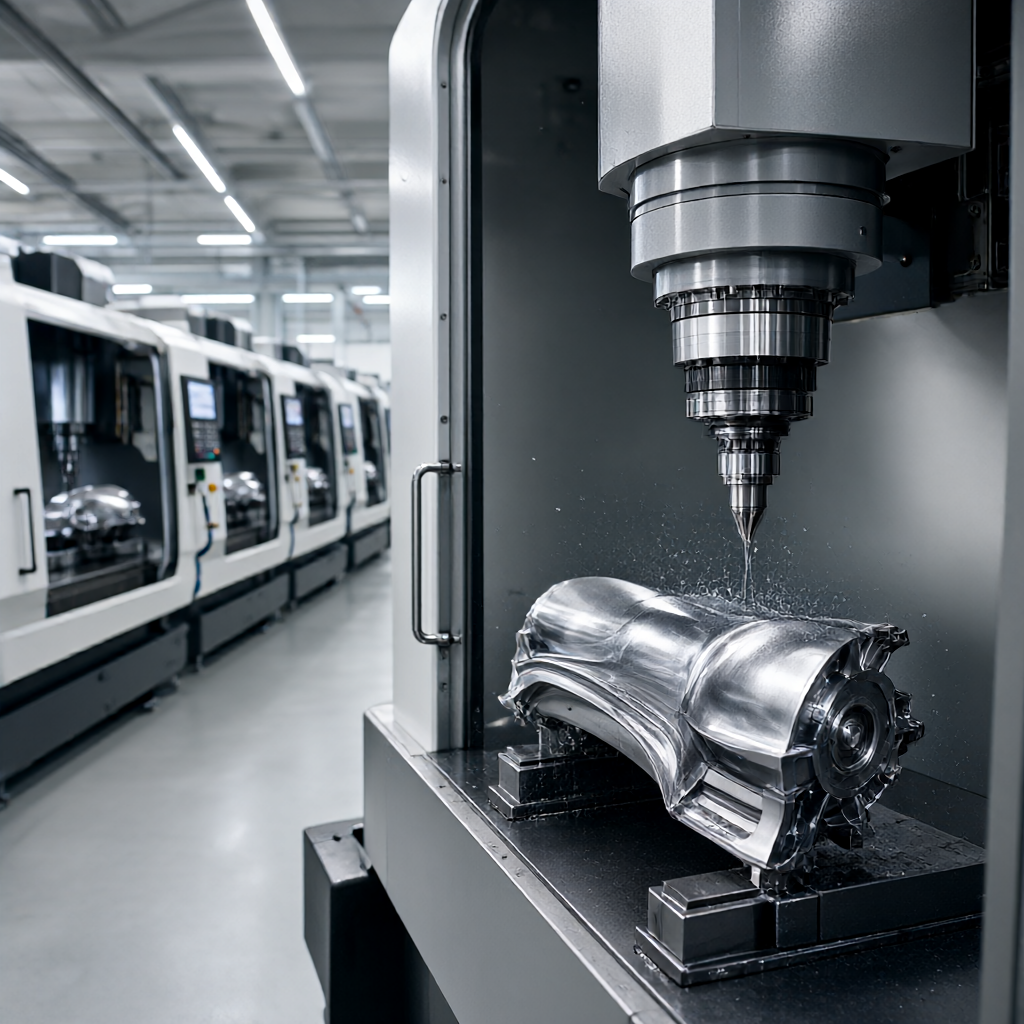
Voor kritische onderdelen van ruimtevaartkwaliteit wordt doorgaans vóór verzending een volledige inspectie van 100% uitgevoerd. Naast het conventionele uiterlijk en formaat moet de FQC-fase ook verifiëren of de maatcompensatie na oppervlaktebehandeling (zoals anodiseren, galvaniseren) nauwkeurig is en of het oppervlak krasvrij en onberispelijk is. Er wordt een benchmark vastgesteld door middel van een eerste bevestiging en regelmatige inspecties tijdens het proces, waarbij de toolstatus en batchfluctuaties worden bewaakt. Ten slotte controleert de FQC de verzending om er zeker van te zijn dat elk product binnen de batchleveringsperiode (meestal 15-25 dagen voor massaproductie) voldoet aan de tekeningen en specificaties.
FQC algemene faalmodi en oplossingen voor technische vermijding
Bij daadwerkelijke CNC-bewerkingen en -inspecties zijn defecten die door FQC worden onderschept, vaak afkomstig van de voorkant van de procesketen. Hier zijn verschillende hoogfrequente faalmodi en hun technische vermijdingsstrategieën:
- Klemvervorming en spanningsverlichting:Het spanningsvrijkomen van dunwandige onderdelen tijdens het verwijderingsproces leidt tot maatafwijkingen. Vermijdingsplan: Vergroot de rusttijd in de "vrije toestand" vóór FQC, of gebruik meerpunts flexibele armaturen om de spanning te verspreiden, en voorspel de hoeveelheid spanningsvrijgave in de eerste deelfase voor programmacompensatie.
- Gereedschapsslijtage verandert geleidelijk buiten de tolerantie:Bij massaproductie nemen de snijkrachten aan het einde van de standtijd toe, waardoor afmetingen in de richting van negatieve toleranties afdrijven. Vermijdingsplan: Introduceer een managementsysteem voor de standtijd van het gereedschap, combineer dit met SPC om de Cpk-waarde te bewaken en verander het gereedschap proactief of slijp het voordat FQC een trendafwijking detecteert, in plaats van te wachten op volledige inspectie en sloop.
- Oppervlaktemicrochips en secundaire krassen:De door FQC ontdekte oppervlaktedefecten zijn vaak geen defecten in de bewerking zelf, maar secundaire krassen tijdens omzet, ontbramen of oppervlaktebehandeling. Vermijdingsplan: Gebruik antistatische zuignappen of zacht gereedschap voor het hele proces en stel normen voor oppervlaktebescherming vast tussen elk proces. Tijdens FQC is het noodzakelijk onderscheid te maken tussen "markeringen van verwerkingsgereedschap" en "omzetkrassen" en de traceerbaarheid van de verantwoordelijkheid te verduidelijken.
Veelgestelde vragen: FQC-normen voor lucht- en ruimtevaartonderdelen en gegevensregistratie
Wat zijn de typische maattolerantievereisten voor FQC voor CNC-onderdelen van ruimtevaartkwaliteit?
Afhankelijk van de specifieke tekeningvereisten, maar precisieonderdelen voor de lucht- en ruimtevaart vereisen doorgaans kritische maattoleranties binnen ±0,01 mm, geometrische toleranties zoals vlakheid en coaxialiteit in de orde van 0,02 mm, en oppervlakteafwerking tussen Ra0,4μm en Ra0,8μm. De details zijn onderworpen aan de ontwerptekeningen en AS-specificaties.
Wat is de rol van SPC-controlekaarten bij het vastleggen van FQC-gegevens?
SPC wordt gebruikt om procescapaciteiten (Cpk) en dimensionale fluctuaties in batchproductie te monitoren. In de FQC-fase kunnen SPC-gegevens worden gebruikt om vooraf systematische afwijkingen te identificeren die worden veroorzaakt door gereedschapsslijtage of thermische drift van apparatuur, waardoor wordt vermeden dat de hele batch wordt gesloopt en preventieve kwaliteitscontrole wordt bereikt.
Hoe kunt u zich concentreren op het inspecteren van de door hitte beïnvloede zone tijdens FQC van luchtvaartonderdelen van titaniumlegeringen?
Het is noodzakelijk om u te concentreren op het controleren van de thermische verkleuring van het oppervlak (de mate van verkleuring weerspiegelt de lokale temperatuur) en de diepte van microscopische messporen. Meestal wordt een vergrootglas met een sterke vergroting gebruikt om de integriteit van het oppervlak te controleren, gecombineerd met een hardheidstest om te verifiëren of er plaatselijke verzachtings- of uitdovingseffecten zijn opgetreden, en indien nodig wordt een penetranttest uitgevoerd om te controleren op microscheurtjes.
Is FQC bij massaproductie een volledige inspectie of een willekeurige inspectie?
Voor veiligheidskritische onderdelen van luchtvaartkwaliteit wordt doorgaans vóór verzending 100% volledige inspectie (volledige inspectie) uitgevoerd. Voor standaardonderdelen of onderdelen met een lage kritische waarde kunnen willekeurige inspecties worden uitgevoerd volgens de AQL-normen (zoals AQL 0,65 of 1,0), maar toch wordt aanbevolen om de gegevens voor kritische CTQ-afmetingen volledig te inspecteren en vast te leggen.
Welke afmetingen moeten door FQC opnieuw worden gemeten na oppervlaktebehandeling (zoals anodiseren)?
De oppervlaktebehandelingsmethode zal de geometrische afmetingen van het onderdeel veranderen (de dikte van de geanodiseerde film is bijvoorbeeld meestal 8-25 μm per zijde). Tijdens FQC is het noodzakelijk om zich te concentreren op het opnieuw testen van de belangrijkste overeenkomende afmetingen en poriediameters (de filmlaag zal de gaten kleiner maken) om ervoor te zorgen dat de afmetingen na behandeling nog steeds binnen de tolerantiezone van de tekening vallen en dat de filmlaag een uniform uiterlijk heeft, geen afbladdering of plaatselijk overmatige dikte.
Conclusie en suggesties voor actie
De kwaliteitsbarrières voor de verwerking van onderdelen in de lucht- en ruimtevaart liggen hoofdzakelijk in ‘datatraceerbaarheid’ en ‘procescontrole’. Een strenge reeks FQC-normen en specificaties voor gegevensregistratie vormt de brug tussen het productieproces en de uiteindelijke veiligheidsprestaties. Als u op zoek bent naar een CNC-bewerkingspartner met een strikt kwaliteitscontrolesysteem voor luchtvaart-, ruimtevaart- of hoge-precisie-apparatuurprojecten, is het raadzaam om volledige ontwerptekeningen, materiaalspecificaties en kritische kenmerken (CTQ)-beschrijvingen op te stellen. U kunt tekeningen en technische vereisten indienen om een procesevaluatie te verkrijgen op basis van 3/4/5-assige bewerkingsmogelijkheden, DFM-suggesties en een aangepast offerteplan, inclusief gedetailleerde FQC-inspectie-items en specificaties voor gegevensregistratie om de kwaliteitsconsistentie en leveringsstabiliteit van het project te garanderen, vanaf het eerste artikel tot de batchverzending.



