





Bij de aankoopbeslissing van structurele onderdelen voor de lucht- en ruimtevaart en precisiebewegingsonderdelen,304 roestvrij staalEn6061-T6 aluminiumlegeringHet zijn twee substraten die heel vaak voorkomen. Er zijn aanzienlijke verschillen in dichtheid, sterkte, verwerkingsprestaties en compatibiliteit met oppervlaktebehandelingen tussen de twee, die rechtstreeks het gewichtsreductiepotentieel, de corrosieweerstandstermijn, de batchkosten en het tolerantiebehoud van de onderdelen bepalen. Dit artikel gaat uit van de intrinsieke materiaalparameters en combineert CNC-snijkarakteristieken, accumulatie van toleranties en faalmodi om de grenzen van de toepasselijke reikwijdte van 304 en 6061 te analyseren, waardoor ingenieurs en inkoop een praktische selectiebasis krijgen.
Vergelijking van de basiseigenschappen van roestvrij staal 304 en aluminium 6061
Materiaalkeuze moet gebaseerd zijn op gekwantiseerde parameters. Hieronder volgen de belangrijkste gegevens over de fysieke eigenschappen van de twee materialen bij kamertemperatuur. Alle waarden verwijzen naar de standaardkwaliteitshandleiding. De werkelijke waarden variëren van batch tot batch met ongeveer 3-5%.
| Parameteritem | 304 roestvrij staal | 6061-T6 aluminiumlegering |
|---|---|---|
| Dichtheid (g/cm³) | ~7,93 | ~2,70 |
| Treksterkte (MPa) | 515-720 | 310-345 |
| Vloeisterkte (MPa) | 205-310 | 241-260 |
| Verlenging (%) | ≥40 | 8-11 |
| Hardheid (HV) | ~80-120 (gegloeide staat) | ~95 (T6-status) |
| Corrosiebestendigheid | Uitstekend (weerstand tegen putcorrosie in chlooromgeving met normale temperatuur) | Goed (oppervlakte-oxidefilm, bang voor sterke alkali) |
Technische interpretatie:De dichtheid van 6061 is slechts 1/3 van 304. Als de onderdelen gewichtsgevoelig zijn (zoals dronebeugels, satellietsteunen), heeft aluminiumlegering natuurlijke voordelen. De treksterkte van 304 is echter bijna tweemaal zo groot als die van 6061. Als de onderdelen een hoge statische belasting of stootbelasting dragen (zoals bevestigingsmiddelen, aandrijfassen), moet de voorkeur worden gegeven aan 304 of hogere kwaliteiten. In termen van rek is de ductiliteit van 304 veel beter dan die van 6061, en het is moeilijker bij vormingsprocessen zoals koudtrekken en dieptrekken.
Verschillen in CNC-snijprestaties en procesparameters
Er is een enorm verschil in de snijprocescoëfficiënt (Kc) van de twee materialen, die rechtstreeks de standtijd, verwerkingsefficiëntie en oppervlaktekwaliteit bepaalt. De Kc van 6061 ligt rond de 60-80 N/mm², terwijl de Kc van 304 maar liefst 200-280 N/mm² bedraagt.
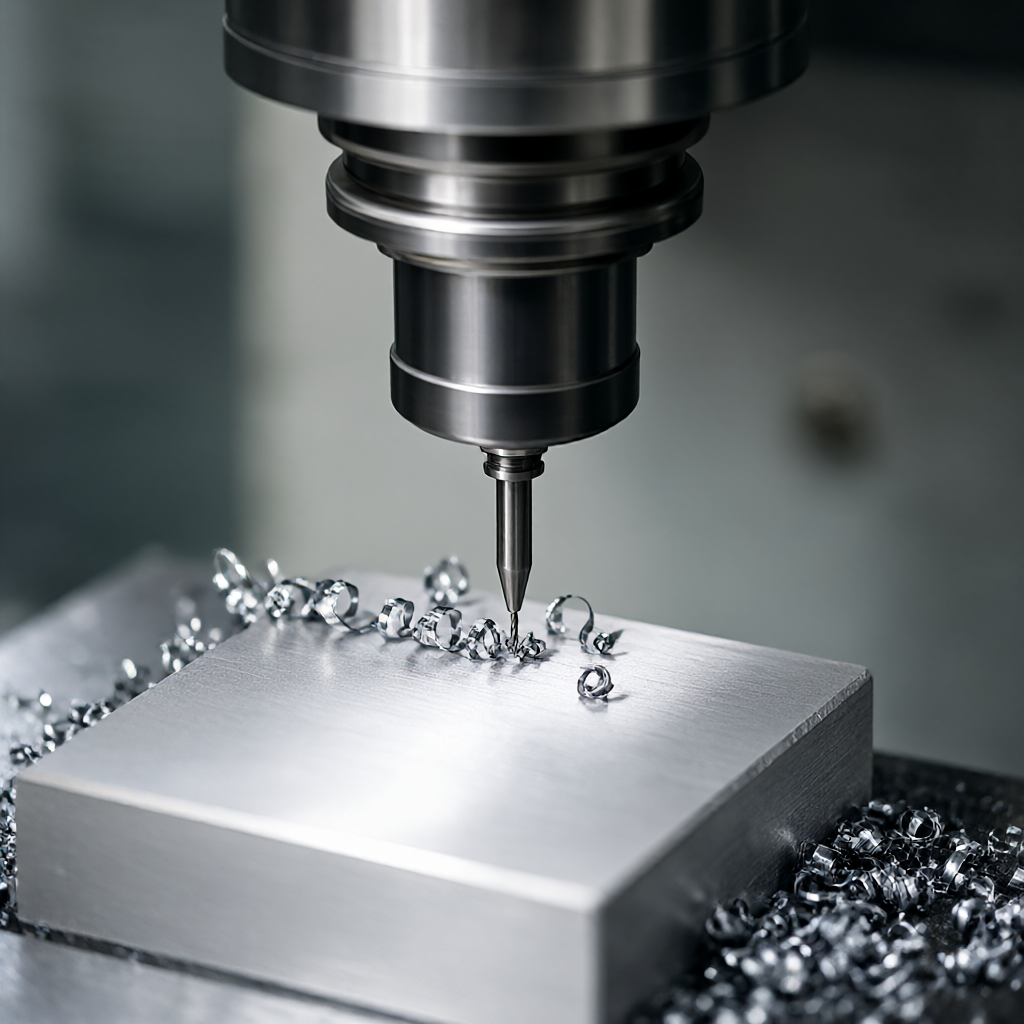
- 6061 aluminiumlegering:Het snijden is zacht, de spaanafvoer verloopt soepel en de gereedschapsslijtage is klein. Gereedschappen met hardmetaal of snelstaal worden aanbevolen, met spilsnelheden tot 8000-15000 tpm. De snedediepte kan groter zijn en het voorbewerkingsrendement is extreem hoog.
- 304 roestvrij staal:Het heeft een hoge taaiheid, een duidelijke neiging tot verharding en een hoge snijtemperatuur. Het wordt aanbevolen om kobalthoudend of CBN-snijgereedschap te gebruiken. Het is noodzakelijk om de hellingshoek te vergroten en de radiale penetratie te verminderen. Voedingssnelheden moeten doorgaans met 30-50% worden verlaagd om snijkantsopbouw te voorkomen.
Voor de 3-assige en 5-assige bewerkingscentra van ShowyMetal moet bij het verwerken van 304 onderdelen in de gereedschapspadstrategie speciale aandacht worden besteed aan "gladheid" om trillingssporen veroorzaakt door onderbroken sneden te voorkomen. Bij het verwerken van 6061 moet u letten op de koelvloeistofverhouding. Een te hoge concentratie kan achterblijven en kleurverschillen veroorzaken bij het daaropvolgende anodiseren. Het wordt aanbevolen om 6061 onderdelen toe te voegen met een ontvettings- en reinigingsproces na CNC, en vervolgens het oppervlaktebehandelingsproces in te voeren.
Tolerantiecontrole en maatvastheid
De tolerantiemogelijkheden van precisieonderdelen worden beïnvloed door de thermische uitzettingscoëfficiënt van het materiaal en de verwerkingsveerterugslag.
Compensatie van thermische effecten
De thermische geleidbaarheid van 6061 is ongeveer 200 W/(m · K), snelle warmteafvoer, kleine thermische vervorming tijdens de verwerking en gemakkelijk te onderhouden±0,01 mmtolerantie. De thermische geleidbaarheid van 304 bedraagt slechts ~16 W/(m·K), en de snijwarmte stapelt zich gemakkelijk op, waardoor plaatselijke uitzetting van het werkstuk ontstaat. Bij het verwerken van 304 is het noodzakelijk om een grotere hoeveelheid thermische compensatie te reserveren, of om natuurlijke koeling te regelen voordat kritische afmetingen worden verwerkt, anders is het gemakkelijk om buitentolerantie te veroorzaken.
Veereffect en rebound
6061 heeft een hoge stijfheidsmodulus (~69 GPa), maar is gevoelig voor het fenomeen "meesmeegeven" bij de verwerking van dunwandige onderdelen, wat resulteert in een kleinere binnengatgrootte. Vanwege de hoge hardheid van 304 is het veereffect relatief klein, maar de resterende spanningsduur is lang. Voor statische luchtvaartonderdelen wordt aanbevolen om 304 onderdelen toe te voegen met een verouderings- of spanningsontlatingsproces na CNC om de afmetingen te stabiliseren.
Als de onderdelen een gecombineerde bewerking van draaien en frezen omvatten, maakt de meerassige koppeling van 6061 het gemakkelijker om geometrische nauwkeurigheid te garanderen; terwijl het bij het 304-compound-bewerkingscentrum noodzakelijk is om zich te concentreren op het monitoren van de impact van thermische spindeldrift op de coaxialiteit.
Vergelijking van compatibiliteit van oppervlaktebehandelingen
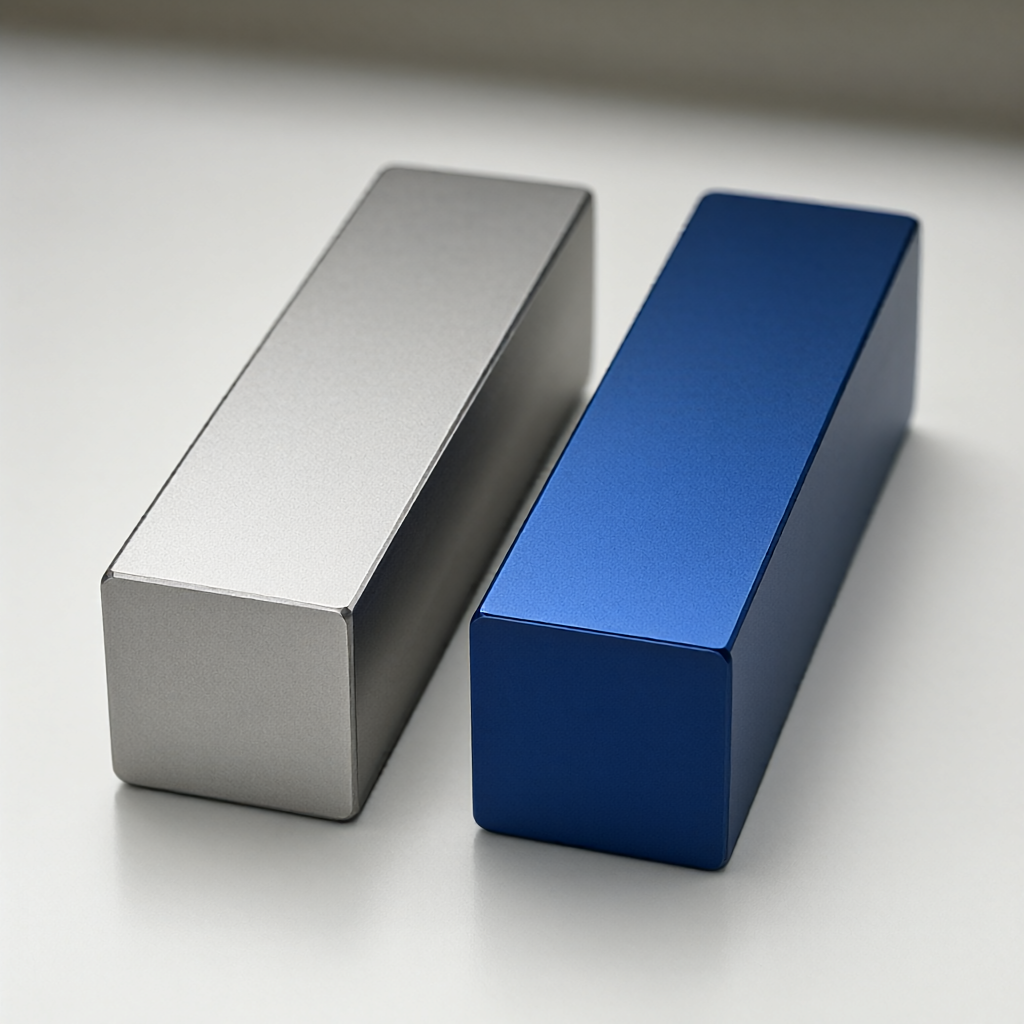
De kwaliteit van het uiterlijk is de sleutel tot volumelevering. De reguliere oppervlaktebehandelingstrajecten voor de twee materialen zijn volledig verschillend en sluiten elkaar wederzijds uit (dat wil zeggen 304 kan niet worden geanodiseerd en 6061 kan niet worden vernikkeld. Bij het vervangen van de vereisten voor corrosieweerstand moet rekening worden gehouden met de kosten).
| Procestype | 304 roestvrij staal | 6061 aluminiumlegering |
|---|---|---|
| anodiseren | niet van toepassing | Aanbevolen (10-20μm dikte) |
| Zandstralen/borstelen | Aanbevolen (uitgevoerd na het verwijderen van olie) | Aanbevolen (vereist krasbestendigheid) |
| Galvaniseren (nikkel/chroom) | Veelgebruikt (om de corrosieweerstand te verbeteren) | Beschikbaar (vereist strikte ontvetting) |
| PVD-coating | Veelgebruikt (decoratie + dura mater) | Beschikbaar (zwart/kleurenfilm) |
Belangrijkste tips:Als de eis "hoge glans en geen krassen" is, kan 6061 een spiegelachtig uiterlijk bereiken door nauwkeurig polijsten + hard anodiseren; terwijl het polijsteffect van 304 afhankelijk is van de slijpprecisie, wat kostbaar is en extreem hoge apparatuur vereist. Bij massaproductie is de consistentie van het uiterlijk van 6061 gemakkelijker te garanderen door geautomatiseerde reiniging en parametercontrole van de oxidatietank.
Foutmodusanalyse en vermijdingsstrategieën
Fouten veroorzaakt door onjuiste materiaalkeuze gaan vaak schuil bij batchgebruik. Bij inkoop moeten de volgende risicopunten met leveranciers worden verduidelijkt:
Spanningscorrosiescheuren (SCC) van 304
In omgevingen die chloride-ionen bevatten (zoals aan zee en in gebieden met de chemische industrie), kunnen intergranulaire spanningscorrosiescheuren optreden in 304. Vermijdingsplan: Kies in plaats daarvan 316L (met molybdeen), of elimineer scherpe gaten in het ontwerp om de spanningsconcentratie te verminderen.
Waterstofverbrossing en intergranulaire corrosie van 6061
Als in een zure of alkalische omgeving de oxidefilm aan het oppervlak van 6061 beschadigd raakt, kan intergranulaire corrosie optreden. Als het galvaniseer- of beitsproces niet goed wordt gecontroleerd, kunnen waterstofatomen bovendien in het substraat binnendringen en waterstofverbrossing veroorzaken, waardoor onderdelen tijdens gebruik plotseling breken. Vermijdingsplan: Voer strikt een warmtebehandeling voor waterstofverwijdering (200°C/4u) na het beitsen uit en gebruik een neutrale elektrolyt.
Als reactie op de bovenstaande risico's zal ShowyMetal vóór verzending een 100% volledige inspectie uitvoeren via driedimensionale coördinaten- en ruwheidsmeters, en extra XRF-materiaalsamenstellingen opnieuw testen voor belangrijke batches om ervoor te zorgen dat de materiaalkwaliteit correct is.
Selectie beslisboom: Wanneer kies je voor 304 en wanneer kies je voor 6061?
Op basis van de bovenstaande parameters kan de volgende eenvoudige beslissingslogica worden opgesteld:
- Milieubeoordeling:Zijn er corrosieve media? Zo ja → 304; zo niet → ga naar de volgende stap.
- Gewichtsbeoordeling:Bent u gevoelig voor gewicht? Indien gevoelig → 6061; indien niet gevoelig → ga naar de volgende stap.
- Evaluatie van de belasting:Is het bestand tegen hoge statische belastingen of schokken? Als de belasting >500N is en de afmetingen beperkt zijn → 304; als de belasting licht is → 6061.
- Uiterlijk evaluatie:Heeft u een specifieke kleur of spiegelafwerking nodig? Als kleuroxidatie vereist is → 6061; als zilverwit metallic glans vereist is → 304.
De meeste structurele onderdelen in de lucht- en ruimtevaart zijn meestal 6061 vanwege gewichtsbeperkingen; terwijl lagerzittingen, klemmen en andere dragende delen in bewegingsmechanismen meestal 304 zijn. Als u geen beslissing kunt nemen, wordt aanbevolen om eerst kleine batches van de twee materialen te prototypen, de verwerkingskosten, oppervlaktebehandelingskosten en uiteindelijke weeggegevens te vergelijken, en vervolgens een batchovereenkomst te maken.
Veelgestelde vragen
Vraag 1: Hoeveel duurder is de verwerking van roestvrij staal 304 dan aluminium 6061?
Over het algemeen is de snijefficiëntie van 304 40-60% lager dan die van 6061, is het gereedschapsverbruik snel en zijn de verwerkingstijdkosten vaak 20-35% hoger. Dit omvat echter niet het prijsverschil van het materiaal zelf, dat volledig moet worden berekend.
Vraag 2: Kan 6061 door middel van warmtebehandeling worden vergroot tot de sterkte van 7075?
kan niet. 6061 is een vrijsnijdende/gesmede kwaliteit en kan niet worden verouderd tot de ultrahoge sterkte die 7075 wel kan door T6-veroudering. Als een hogere sterkte vereist is, moet de materiaalsoort direct worden vervangen door 7075-T6 of 7050 in plaats van extra bewerking uit te voeren op 6061.
Vraag 3: Welke is in een vochtige omgeving het meest corrosiebestendig, 6061 of 304?
304 presteert stabieler in vochtige omgevingen. Hoewel er een oxidefilm op het oppervlak van 6061 zit, kan lokale putcorrosie optreden als de film beschadigd raakt (zoals krassen tijdens transport) en niet op tijd wordt gerepareerd.
Vraag 4: Welk materiaal heeft een betere controle op de consistentie van het uiterlijk voor massaproductie van meer dan 1.000 stuks?
De anodisatiekleuruniformiteit van 6061 is over het algemeen beter dan polijsten van 304. 304-polijsten is sterk afhankelijk van handmatige of volledig automatische polijstnauwkeurigheid, en de glans fluctueert sterk tussen batches; De parameters van de 6061-oxidatietank zijn controleerbaar en het risico op kleurverschillen is laag.
Vraag 5: De tekening specificeert het materiaal niet, er staat alleen "roestvrij staal" en "aluminiumlegering". Welk cijfer moet ik kiezen?
Het wordt aanbevolen om standaard 304 (1.4301) en 6061-T6 (6061-T651) in te stellen. Als de tekeningen betrekking hebben op speciale werkomstandigheden (zoals lage temperatuur of hoge druk), moet u met de klant bevestigen of u wilt upgraden naar 316L of 7075.
Conclusies en aanbevelingen voor actie
Er is geen relatief voordeel tussen 304 en 6061, alleen het afstemmen van de arbeidsomstandigheden. 304 is superieur wat betreft sterkte en corrosieweerstand, terwijl 6061 superieur is wat betreft lichtgewicht en kosteneffectiviteit. Als precisiefabrikant raden we klanten aan om de materiaalkwaliteit, het tolerantieniveau en het oppervlaktebehandelingsproces al in de tekenfase te verduidelijken om latere wijzigingskosten te verminderen.
Oproep tot actie:Als u materiële alternatieven voor een lucht- en ruimtevaart- of robotica-component evalueert, kunt u 3D-tekeningen naar het technische team van ShowyMetal sturen. We bieden binnen 24 uur een DFM-analyse, snijsimulatie en offertevergelijking van de twee materialen, zodat u betere beslissingen kunt nemen.



