





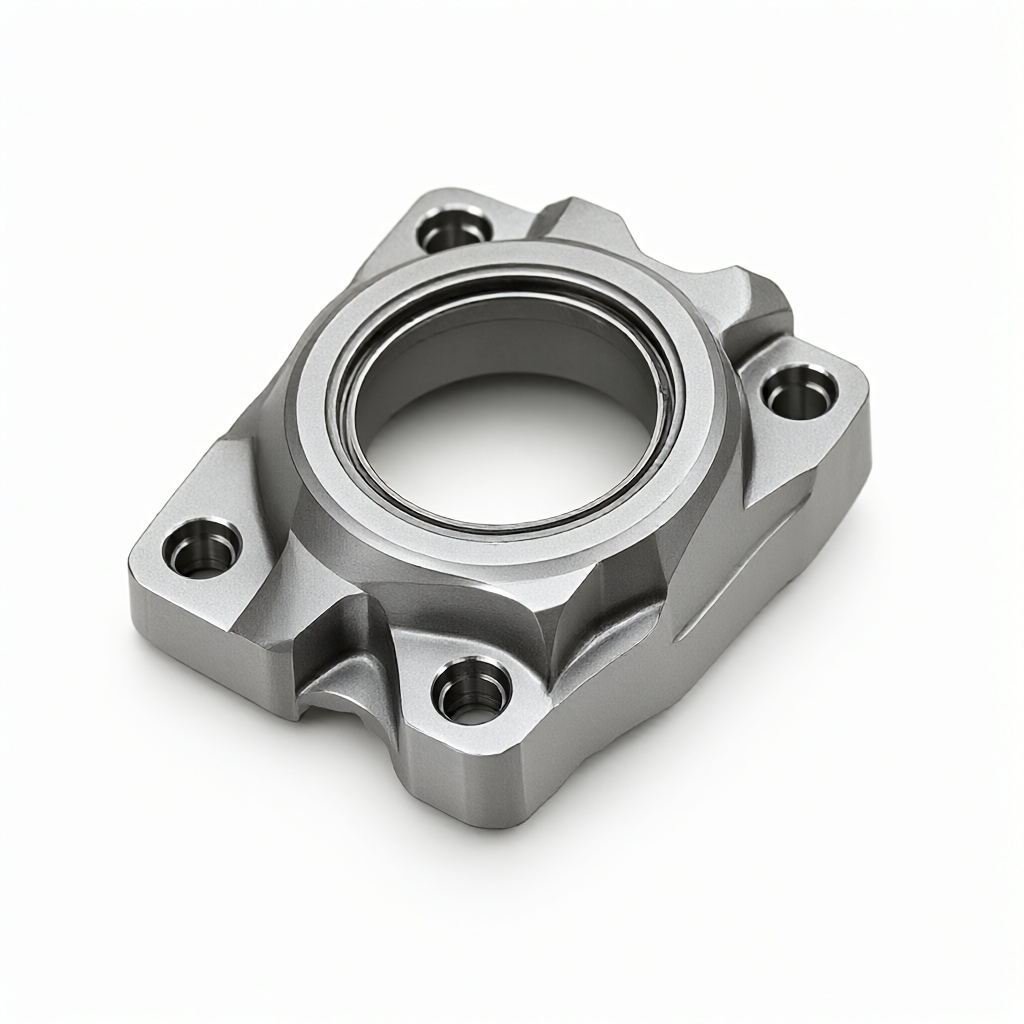
CNC-bewerking van lucht- en ruimtevaartonderdelen: analyse van het kostenverschil tussen prototyping in kleine batches en massaproductie
Op het gebied van de lucht- en ruimtevaartindustrie verandert de kostenstructuur van de CNC-bewerking van onderdelen niet-lineair met de bestelhoeveelheid. De belangrijkste kostenfactoren voor prototyping in kleine batches (meestal 1-100 stuks) zijn programmaontwikkeling, gereedschaps- en armatuurontwerp en verificatie van het eerste stuk, terwijl grootschalige massaproductie (meer dan 100 stuks) de eenheidskosten verlaagt door vaste kosten toe te wijzen, verwerkingstrajecten te optimaliseren en grootschalige inkoop te realiseren. Het begrijpen van dit verschil is essentieel voor ingenieurs en inkoopleiders bij het ontwikkelen van budgetten en het selecteren van leveranciers. Voor fabrikanten als ShowyMetal, dat over 72 CNC-apparatuur beschikt (inclusief 3/4/5-assige bewerkingscentra en draai- en freescombinaties), worden DFM-suggesties gegeven via engineering docking, waardoor massaproductierisico's tijdens de prototypingfase kunnen worden vermeden en de volledige levenscycluskosten nauwkeurig kunnen worden beheerst.
Kostenstructuur en pijnpunten van de proeffase van kleine batches
De eerste prioriteit in de proefdrukfase is "snel", maar "snel" gaat vaak gepaard met hoge premies. Voor onderdelen van ruimtevaartkwaliteit worden de prototypingkosten niet alleen bepaald door het materiaal, maar bestaan ze uit de volgende vaste kosten:
- Programmering en simulatieverificatie: Luchtvaartonderdelen hebben complexe geometrische structuren en omvatten vaak gelijktijdige verwerking over 5 assen. Het schrijven van G-code en het uitvoeren van botsingsdetectie en interferentieanalyse duurt doorgaans 8-40 uur. Dit deel van de arbeidskosten kan niet effectief in kleine batches worden toegewezen.
- Gereedschappen en niet-standaard armatuurontwerp: Om de nauwkeurigheid van ±0,01 mm te garanderen, voldoen conventionele universele armaturen mogelijk niet aan de stijfheids- of positioneringsvereisten en moeten speciale armaturen worden aangepast. Voor titaniumlegeringen of legeringen voor hoge temperaturen moet bij het ontwerp van de armatuur ook rekening worden gehouden met thermische vervormingscompensatie.
- Proefsnijden en parameteroptimalisatie: De eerste bewerking moet een proefsnede ondergaan om de snijparameters (snelheid, voeding, snedediepte) te verifiëren. Als de oppervlakteafwerking van het onderdeel Ra0,4μm moet bereiken, zijn mogelijk meerdere verfijningen nodig, waardoor de slijtage van het gereedschap en de werkuren toenemen.
In dit stadium worden kopers vaak geconfronteerd met de tegenstelling tussen een ‘strakke levertijd’ en een ‘stabiel proces’. Als de leverancier geen ervaring heeft en het prototype succesvol is, maar de consistentie van de massaproductie slecht is, leidt dit tot het risico van duurdere herbewerkingen in de toekomst.
Het kernmechanisme van kostenreductie in de massaproductiefase
Wanneer het ordervolume toeneemt naar massaproductie (zoals batchorders met levering binnen 15-25 dagen), verandert de kostenstructuur fundamenteel, voornamelijk als gevolg van de volgende mechanismen:
- toewijzing van vaste kosten: Eenmalige investeringen zoals programmering en armatuurontwerp zijn verspreid over honderden of duizenden onderdelen, en de gedeelde kosten per stuk dalen scherp.
- Vergrendeling en automatisering van procesparameters: De parameters die door het rijzen zijn geverifieerd, zijn gestold en daaropvolgende batches hoeven niet regelmatig te worden getest. Door samen te werken met het automatische laad- en lossysteem kan handmatige tussenkomst worden verminderd en kan de cyclustijdstabiliteit worden verbeterd.
- Gereedschaps- en materiaalschaaleffecten: Bulkinkoop van snijgereedschappen en staven biedt ruimte voor onderhandeling; tegelijkertijd verminderen gestandaardiseerde klemmethoden de omsteltijd (SMED) en verbeteren ze het gebruik van de apparatuur.
Voor een complex lucht- en ruimtevaartonderdeel van een complexe aluminiumlegering kunnen de kosten van een enkel stuk voor prototyping bijvoorbeeld ¥800 bedragen, maar bij massaproductie van 1.000 stuks kunnen de kosten van een enkel stuk worden teruggebracht tot ongeveer ¥350. Dit is niet alleen een afname van het aandeel, maar ook de verborgen besparingen die worden veroorzaakt door het verlagen van het uitvalpercentage door middel van "batchconsistentiecontrole".
Vergelijkende analyse van belangrijke parameters tussen proefdrukken en massaproductie
Om de verschillen intuïtiever te begrijpen, vergelijkt de volgende tabel de belangrijkste dimensies van prototyping in kleine batches en massaproductie:
| Contrasterende afmetingen | Kleine batch proofing (1-50 stuks) | Massaproductie (meer dan 100 stuks) |
|---|---|---|
| Belangrijkste kostenaandeel | Programmering/toolingontwerp > Verwerkingskosten > Materiaalkosten | Voornamelijk materiële vergoeding/verwerkingsvergoeding, vast kostenaandeel< 10% |
| Strategie voor apparaatselectie | Multifunctionele universele 3-assige/5-assige machine, flexibele aanpassing | Speciale machines of snelle machineclusters om de cyclusefficiëntie te maximaliseren |
| Kernpunten van tolerantiecontrole | Verifieer de dimensionale keten en bevestig de haalbaarheid van het proces | Controleer de CPK-waarde > 1,33 om batchconsistentie te garanderen |
| Inspectiemethode | 100% volledige inspectie (eerste artikel bevestigd) | Bemonsteringsinspectie volgens AQL of 100% volledige inspectie van de belangrijkste kenmerken |
| oppervlakte behandeling | Kleine batchverwerking, hoog risico op batchkleurverschil | Grote vatbehandeling, sterke kleurconsistentie |
Het is de moeite waard om op te merken dat de consistentie van het oppervlak een belangrijke indicator is voor het uiterlijk van onderdelen in de lucht- en ruimtevaart. Bij het maken van kleine batches monsters is anodiseren of galvaniseren gevoelig voor kleurtoonafwijkingen vanwege de kleine batchgrootte; terwijl bij massaproductie, door middel van grote batchverwerking in dezelfde cilinder, de stabiliteit van de uiterlijkkwaliteit van "hoogglanzend oppervlak en geen krassen" beter kan worden gegarandeerd.
Impact van materiaaleigenschappen op kostenvariantie
Veelgebruikte materialen voor luchtvaartonderdelen zijn luchtvaartaluminium (zoals 7075), roestvrij staal (17-4PH, 316L), titaniumlegering (Ti-6Al-4V) en hogetemperatuurlegeringen. De verwerkingsmoeilijkheden van verschillende materialen hebben rechtstreeks invloed op de kostenelasticiteit:
- Aluminiumlegering: Uitstekende snijprestaties, geschikt voor verwerking met hoge voeding. De kostenreductie van prototype naar massaproductie bedraagt doorgaans wel 50%-60%, omdat er veel ruimte is voor procespadoptimalisatie.
- Titaniumlegering: Slechte thermische geleidbaarheid en gemakkelijk te vervormen. Spaanaccumulatie en thermische vervorming moeten strikt worden gecontroleerd tijdens de proeffase, en de gereedschappen zijn zeer complex. Tijdens massaproductie is de kostenreductie, door het verbeteren van de koelmethoden en het beheer van de standtijd van het gereedschap, relatief klein (ongeveer 30%-40%), maar de batchconsistentie is van grote waarde.
- legering op hoge temperatuur: Ernstige verharding door het werk en snelle slijtage van het gereedschap. De kosten voor het maken van prototypen zijn extreem hoog, voornamelijk beperkt door gereedschapskosten en verwerkingstijd. De voordelen van massaproductie komen vooral tot uiting in kortingen op de aankoop van gereedschappen en besparingen op manuren door geautomatiseerde verwerking.
Als onderdelen vervanging van materialen mogelijk maken, kan het evalueren van alternatieve materialen (zoals het vervangen van een deel van een titaniumlegering door hoogwaardig staal) tijdens de prototypefase voor ingenieurs een effectieve manier zijn om de kosten voor de hele levenscyclus te verlagen, maar het is noodzakelijk om te bevestigen of de sterkte- en vermoeiingsprestaties voldoen aan de luchtvaartnormen door middel van DFM-analyse.
Hoe u de kostenstructuur kunt optimaliseren met DFM-aanbevelingen
Het simpelweg vergelijken van eenheidsprijzen is eenzijdig. Een slimme inkoopstrategie is ingrijpen in de ontwerpfase. Door middel van DFM-aanbevelingen (Design for Manufacturability) kunnen ineffectieve kosten bij de bron worden geëlimineerd:
- Vereenvoudig geometrische kenmerken: Evalueren of alle diepe caviteiten en interne R-hoeken met 5-assen moeten worden bewerkt? Als wordt overgestapt op 4-assige of gesplitste bewerking, zullen de gereedschapskosten voor zowel prototyping als massaproductie aanzienlijk worden verlaagd.
- Geoptimaliseerde tolerantiezone: Voor niet-kritieke pasoppervlakken kan het versoepelen van de tolerantie van ±0,01 mm naar ±0,05 mm de verwerkingsefficiëntie met meer dan 20% verhogen zonder de functionaliteit van het eindproduct te beïnvloeden.
- Uniforme oppervlaktetechnologie: Vermijd het gebruik van meerdere oppervlaktebehandelingen voor hetzelfde onderdeel (zoals zowel tekenen als anodiseren), wat niet alleen de kosten van proefdrukken en communicatie verhoogt, maar ook de wachttijd voor het proces bij massaproductie verlengt, wat de snelle leveringscapaciteit van 15-25 dagen beïnvloedt.
Leveranciers met professionele engineeringteams kunnen vóór de bemonstering op deze potentiële optimalisatiepunten wijzen. Bij het aanpassen van tekeningen zal ShowyMetal bijvoorbeeld drie-coördinaten meetgegevens en simulatieanalyse combineren om suggesties te doen voor het verbeteren van de batchconsistentie om ervoor te zorgen dat frequente lijnstops als gevolg van ontwerpfouten niet zullen optreden tijdens de massaproductiefase.
Veelgestelde vragen (FAQ)
Hoe lang duurt de typische CNC-prototypingcyclus voor lucht- en ruimtevaartonderdelen?
Afhankelijk van de complexiteit. Het duurt 3-5 dagen voor eenvoudige roterende onderdelen en 7-15 dagen voor complexe structurele onderdelen met 5 assen. Als maatwerk nodig is, kan de levertijd worden verlengd tot 2-3 weken.
Is een kleine batch (zoals 20 stuks) veel duurder dan rijzen?
Ja. 20 stuks vallen nog steeds in de categorie "quasi-proofing", de vaste kosten zijn niet volledig toegewezen en de eenheidsprijs is doorgaans 40%-80% hoger dan de massaproductie van 1.000 stuks. Het wordt aanbevolen dat, als het ontwerp definitief is, de bestellingen zoveel mogelijk worden geconsolideerd.
Hoe kan ik de consistentie van de oppervlakteafwerking garanderen voor massaproductie?
De sleutel ligt in het beheer van de standtijd van het gereedschap (Tool Life Management) en de standaardisatie van polijstprocessen. Gebruik CMM om willekeurig de Ra-waarde van de oppervlakteruwheid te controleren en stel een limietmonster voor het uiterlijk van het oppervlak vast als basis voor acceptatie.
Wat is het grootste kostenrisico bij de massaproductie van onderdelen van titaniumlegeringen?
Het is de fluctuatie van de bewerkingsefficiëntie veroorzaakt door gereedschapsslijtage. Als het gereedschap defect raakt en niet op tijd wordt vervangen, kunnen er afwijkingen in de batchgrootte of krassen op het oppervlak ontstaan. Een online toolmonitoring of periodieke vervangingsstrategie wordt aanbevolen.
Is het mogelijk om het oppervlaktebehandelingsproces voor massaproductie te testen tijdens de prototypefase?
Ja, maar u moet letten op het verschil in oppervlaktebehandelingseffecten tussen kleine batches en grote batches (zoals de dikte van de oxidefilm, kleuruniformiteit). Het wordt aanbevolen om tegelijkertijd met het proefdraaien kleine batches oppervlaktetesten uit te voeren om de risico's van massaproductie te voorspellen.
Conclusies en aanbevelingen voor actie
De kostenoptimalisatie van de CNC-bewerking van lucht- en ruimtevaartonderdelen ligt niet simpelweg in het verlagen van de eenheidsprijs, maar in het balanceren van nauwkeurigheid, uiterlijk en leveringscyclus via het hele procesbeheer van "bemonsteringsverificatie - processolidificatie - batchcontrole". Voor inkopers kan het kiezen van een leverancier die over precisietestmogelijkheden beschikt (zoals driedimensionale coördinaten, ruwheidsmeters) en DFM-aanbevelingen kan geven, de verborgen kosten die worden veroorzaakt door ontwerpfouten of procesinstabiliteit effectief verminderen. Het wordt aanbevolen dat u de tekeningen en het stuklijstblad bij de hand heeft en contact opneemt met het professionele technische team voor een kostenraming en analyse van de haalbaarheid van het proces om een transparant offerteplan voor uw specifieke batchvereisten te verkrijgen.



