





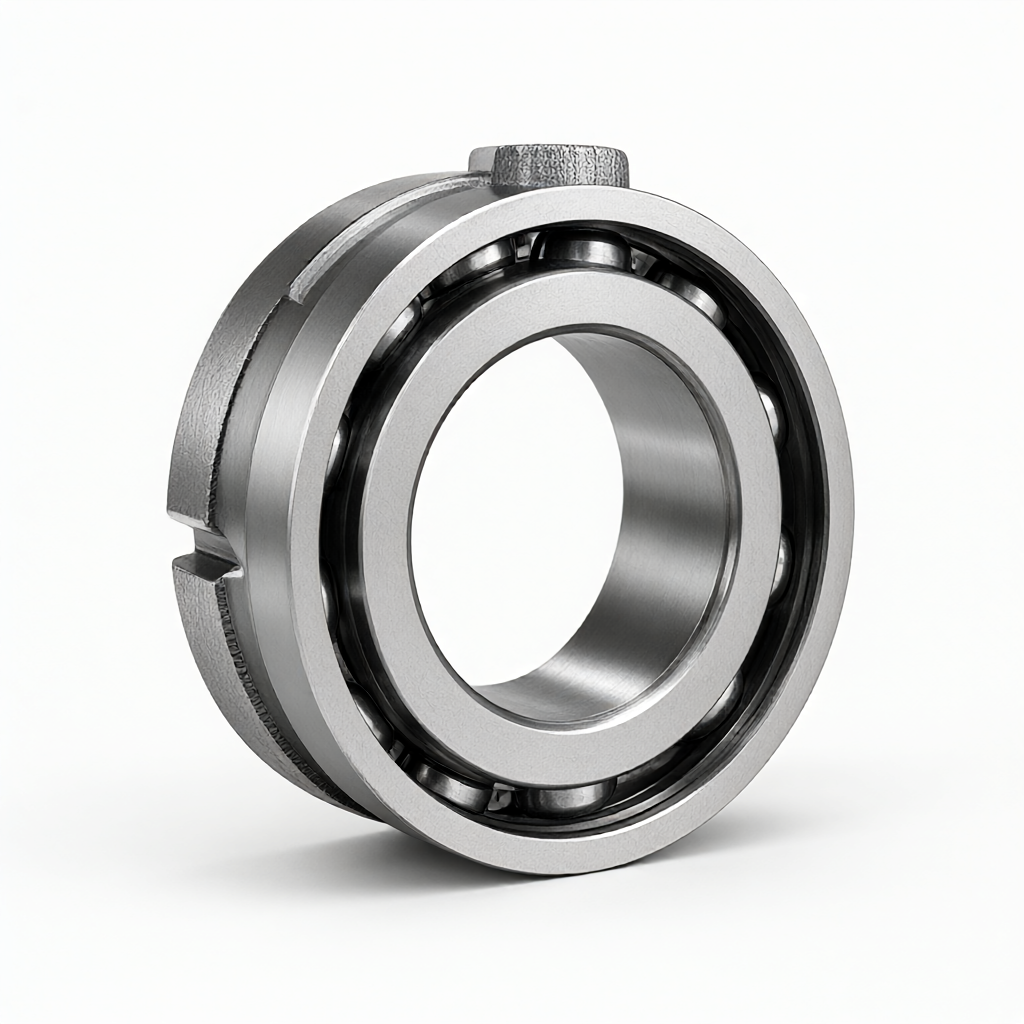
CNC-draaibewerking van gietijzeren onderdelen van CNC-werktuigmachinespindellagers is geschikt voor precisiemontage van middelgrote en grote spindelkasten van werktuigmachines. ShowyMetal biedt maatwerk in grijs gietijzer HT250 of nodulair gietijzer QT450-10. Het combineert CNC-draai- en freescomposietprocessen om uiterst nauwkeurige verwerking van de rondheid van het binnengat ≤0,005 mm en coaxialiteit ≤0,01 mm te bereiken. Nadat het oppervlak is gezandstraald en spanningsvrij is gemaakt, kan worden gekozen voor verchromen of Dacromet anti-corrosie om een stille werking en langdurige stabiliteit van het lager te garanderen. We ondersteunen inkomende tekeningen en proefdrukken, en de batchlevertijd bedraagt 15-25 dagen. We bieden ook bevestiging van het eerste stuk en volledige driedimensionale coördinateninspectie gedurende het hele proces, zodat u de reparatiesnelheid van de spilkast kunt verlagen.
Specificaties en verwerkingsmogelijkheden
Op basis van de structurele kenmerken van de spindellagerzitting bieden we de volgende aanpassingsmogelijkheden om ervoor te zorgen dat de structurele sterkte en maatnauwkeurigheid aan beide normen voldoen:
- Materiaalkeuze:HT250 (grijs gietijzer, goede schokabsorptie, geschikt voor hoge stijfheidseisen), QT450-10 (ductiel ijzer, treksterkte ≥ 450 MPa, geschikt voor impactomstandigheden bij zware belasting); bereid materialen voor volgens de kwaliteit gespecificeerd in de tekening en verstrek materiaalrapporten.
- Maatbereik:Buitendiameter Ø120–Ø350 mm, wanddikte 8–25 mm, gewicht 2–15 kg (typische waarde, kan worden aangepast afhankelijk van het ontwerp).
- Belangrijkste toleranties:Tolerantie binnengat h5–h6 (typische waarde Φ50H6 ±0,013 mm), coaxialiteit ≤0,01 mm, parallelliteit ≤0,02 mm/100 mm.
- Oppervlakteruwheid:Lagerzittinggat Ra0,8μm, buitenoppervlak Ra3,2μm; Veelgevraagde onderdelen kunnen Ra0,4μm bereiken.
- Oppervlaktebehandeling:Zandstralen (verwijderen van aanslag, verbeteren van de hechting van de coating), galvaniseren, Dacromet (hoge temperatuurbestendigheid, geen waterstofbrosheid), hardverchromen (slijtvastheid, dikte 25–50 μm).
- Ondersteuning voor maatwerk:STEP/IGES 3D-bestanden en 2D-technische tekeningen worden geaccepteerd, en de DFM-fase biedt optimalisatie van de wanddikte, aanbevelingen voor ontwerphoeken en aanbevelingen voor het ontlatingsproces voor spanningsverlichting.
Proces- en apparatuurconfiguratie
Vanwege zijn grote afmetingen en geconcentreerde massa is de spindellagerzitting gevoelig voor draaivervorming en interne spanning, en vereist een gecoördineerde controle van meerdere processen. Onze 72 CNC-productielijnen zijn uitgerust met speciale machines en toegewijd management, en de belangrijkste processen volgen het proces van “ruw draaien – verouderen – fijn draaien – semi-nabewerken – fijn frezen” om de dimensionele stabiliteit te garanderen:
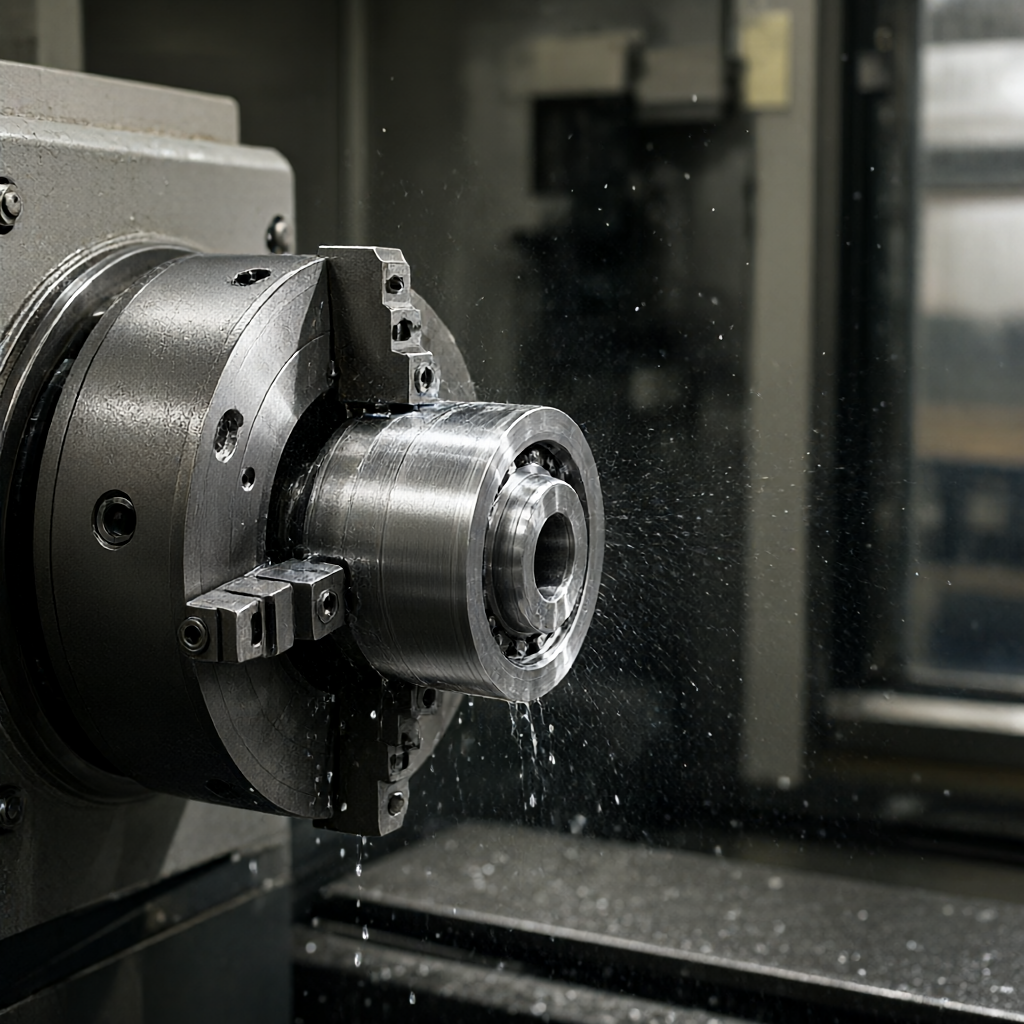
- CNC-draaien:Gebruikt voor het ruw en fijn draaien van buitencirkels, eindvlakken en binnengaten, met een snelheid van 1200–1800 tpm en een voedingssnelheid van 0,15–0,25 mm/omw (afwerkingsfase) om rondheid en cilindriciteit te garanderen.
- 4-assig/5-assig frezen:Het wordt gebruikt voor de composietverwerking van de montageflens van de lagerzitting, het positioneringspengat en de oliegroef. Eén klemming vermindert de cumulatieve fout en de coaxialiteit is beter dan ±0,008 mm.
- Behandeling tegen stress:Zowel de onbewerkte stukken als de ruwe bewerking worden onderworpen aan kunstmatige veroudering (550–570°C, hittebehoud gedurende 4–6 uur) om restspanningen te elimineren en latere maatafwijking te voorkomen.
- Hulp bij het bewegen van de geest:De kleine geleidepalen, positioneringspennen en andere onderdelen die de lagerzitting ondersteunen, worden continu gesneden met behulp van een centreermachine, waardoor de efficiëntie met 30% toeneemt en een hogere maatvastheid wordt bereikt.
- Synergie van oppervlaktebehandeling:De galvaniseer- en zandstraalprocessen worden in afzonderlijke werkplaatsen uitgevoerd om kruisbesmetting te voorkomen, en de uniformiteit van de laagdikte ligt binnen ± 5 μm.
Capaciteit, kwaliteit en levering
Stabiele levering en traceerbaarheid van kwaliteit vormen de kern van aankoopbeslissingen. We hebben een inspectiesysteem op drie niveaus opgezet voor “inkomende materialen – proces – verzending”. Alle gegevens worden 5 jaar bewaard en CMM-inspectierapporten kunnen op elk moment worden opgevraagd:
- Proefcyclus:Het duurt 5 tot 7 werkdagen (inclusief veroudering en oppervlaktebehandeling) om het eerste dimensionale inspectierapport en het materiaalcertificaat te verstrekken.
- Bulklevertijd:15–25 dagen (typisch bereik van 50–500 stuks), capaciteitselasticiteit tot ±20% orderfluctuaties.
- Inspectieapparatuur:ZEISS Contura driedimensionale coördinaten (nauwkeurigheid 2,5+0,002L mm), Mitutoyo ruwheidsmeter, pneumatisch meetinstrument (online detectie van binnengaten), hardheidsmeter (Rockwell/Brinell).
- Verzendnormen:100% willekeurige inspectie op volledige grootte, sleutelafmetingen worden strikt geïnspecteerd volgens AQL 0,65; de verpakking maakt gebruik van houten kisten + droogmiddel + antiroestfilm om roest tijdens verzending of transport over lange afstanden te voorkomen.
- DFM ondersteunt:Gratis procesbeoordeling, waarbij potentiële risicogebieden voor gietdefecten worden aangegeven, de lay-out van de wapening wordt aanbevolen, klemplannen worden geoptimaliseerd en de kosten van vallen en opstaan worden verlaagd.
Materiaalkeuze en vergelijking van oppervlaktebehandeling
Onder verschillende werkomstandigheden heeft de materiaal- en oppervlaktecombinatie van de spindellagerzitting rechtstreeks invloed op de levensduur en onderhoudscyclus. De volgende vergelijking is ter ontwerpreferentie. De uiteindelijke selectie moet worden bepaald op basis van snelheid, belasting en omgevingsvochtigheid:
| Vergelijkend artikel | HT250 + Dacromet | QT450-10 + hardverchromen | HT250 + Gezandstraald Verzinkt |
|---|---|---|---|
| treksterkte | ≈250 MPa | ≥450 MPa | ≈250 MPa |
| Schokabsorptie | Uitstekend (grafietplaatstructuur) | Goed (schokabsorberend kussen vereist) | Uitstekend |
| Corrosiebestendigheid | Bestand tegen hoge temperaturen van 850°C, zoutnevel 720 uur | Zuur- en alkalibestendig, zoutnevel 480 uur, slijtvast | Algemeen, zoutnevel 120 uur, zuinig type |
| Typische toepassingen | Zware belasting, lage snelheid, werkplaats op hoge temperatuur | Hoge snelheid, zware belasting en hoge slijtvastheidseisen | Gemiddelde en lage snelheid, droge omgeving, kostengevoelig |
| Impact op levertijd | Standaard 15–25 dagen | +3 dagen (wachtrij voor uitserveren) | Standaard 15–20 dagen |
Opmerking: de oppervlaktehardheid na hardverchromen is HV800–1000 en de wrijvingscoëfficiënt wordt verlaagd tot 0,1–0,15, wat geschikt is voor het regelmatig starten en stoppen van de spil; Dacromet kent geen risico op waterstofverbrossing en is beter geschikt voor gebruik met goudstalen assystemen.
Veelgestelde vragen
Kan de binnengattolerantie van de spillagerzitting stabiel h5-niveau bereiken?
Kan. Door gebruik te maken van 4-assig draaien en frezen in combinatie met eenmalige klemverwerking, wordt de coaxialiteit van het binnengat gecontroleerd op ≤0,008 mm, en het batchkwalificatiepercentage van h5-kwaliteit (zoals Φ60H5 +0,039/0 mm) is meer dan 99%. Vóór verzending wordt het pneumatische meetinstrument één voor één getest en worden er gegevensrecords bijgevoegd.
Heeft de spanningsveroudering van gietijzeren onderdelen invloed op de levertijd?
Geen impact. Het verouderingsproces wordt gepland na de ruwe bewerking en vóór de afwerking, en wordt parallel met de warmtebehandeling/oppervlaktebehandeling gepland, zonder extra kalendertijd toe te voegen; alleen als het ordervolume stijgt, kan dit 1-2 dagen worden uitgesteld. Dit wordt vooraf gemeld tijdens de DFM-fase.
Ondersteunt het niet-standaard maatwerk en tekeningoptimalisatie?
steun. STEP/IGES/SolidWorks-bestanden worden geaccepteerd en het technische team zal binnen 24 uur feedback geven op DFM-adviezen, inclusief wanddiktebalans, gietfilet, diepgangshoek en suggesties voor klempunten. Een geoptimaliseerde versie van de tekening kan kosteloos worden verstrekt.
Hoe oppervlaktebehandeling kiezen? Bestaat er gevaar voor waterstofverbrossing?
Bij Dacromet en zandstralen is er geen risico op waterstofbrosheid; Behandeling ter eliminatie van waterstofbrosheid (200°C/2 uur) en inspectie zijn vereist na hardverchromen. Als het assysteem is gemaakt van hoogwaardig gelegeerd staal, verdient Dacromet of zandstralen + epoxycoating de voorkeur om waterstofverbrossing te voorkomen waardoor de spindel kan breken.
Wat is de minimale bestelhoeveelheid (MOQ) voor bulkbestellingen?
MOQ 1 stuk (proofing), batchgrootte wordt aanbevolen ≥50 stuks te zijn om de kosten voor schimmel- en procesfoutopsporing te verminderen; De levertijd voor 100-500 stuks is stabiel op 15-20 dagen, ≥500 stuks kunnen in meerdere batches worden geleverd en de eerste batch monsters wordt binnen 7 dagen ter bevestiging verzonden.
Start uw aanpassingsproject voor de spilbehuizing
Stuur 3D-tekeningen of 2D-technische tekeningen naar uw zakelijke e-mail, met vermelding van de materialen, hoeveelheid en beoogde leverdatum, en wij reageren binnen 4 uur met een offerte en DFM-advies. Ondersteunt proefdrukverificatie, vermindert de risico's van massaproductie en zorgt ervoor dat de montage van de spindelkast vanaf de eerste keer succesvol is.



