





De standtijd en de gereedschapswisselfrequentie bij drieassige bewerking van aluminiumlegeringen bepalen rechtstreeks de totale kosten en leveringsstabiliteit van massaproductie. Voor ingenieurs en kopers die 6061, 6063, 5052 en andere aluminiumlegeringen gebruiken voor CNC-frezen, is het verre van voldoende om te vertrouwen op vage ervaringen over "hoe lang het gereedschap meegaat"; er moet een kwantificeerbaar gereedschapswisselmodel worden opgesteld op basis van materiaalkwaliteit, snijparameters, gereedschapsgeometrie en oppervlaktecoating. Dit artikel biedt een compleet praktisch raamwerk van faalmechanisme, parameteroptimalisatie, procesvergelijking tot acceptatiecriteria om u te helpen de kostendeling van gereedschappen uit één stuk nauwkeurig te controleren tijdens productieplanning en offerte.
Snijeigenschappen van aluminiumlegeringen en belangrijkste faalwijzen van gereedschapslijtage
Directe invloed van materiaaleigenschappen op snijgereedschappen
De thermische geleidbaarheid van aluminiumlegeringen bedraagt ongeveer 150–200 W/(m·K), wat veel hoger is dan die van stalen onderdelen, maar het heeft een hoge snijplasticiteit en is gevoelig voor hechting. De hardheid van 6061-T6 is ongeveer 95–105 HV, en die van 5052-H32 is ongeveer 55–65 HV. Hoe zachter het materiaal, des te gemakkelijker kunnen aluminiumspanen zich ophopen op het harkoppervlak van het gereedschap (BUE, Built-Up Edge). Zodra BUE is gevormd, zal het de werkelijke spaanhoek veranderen, wat resulteert in dimensionale drift en oppervlakteruwheid, wat veel voorkomende oorzaken zijn van dimensionale afwijkingen bij drieassige bewerking.
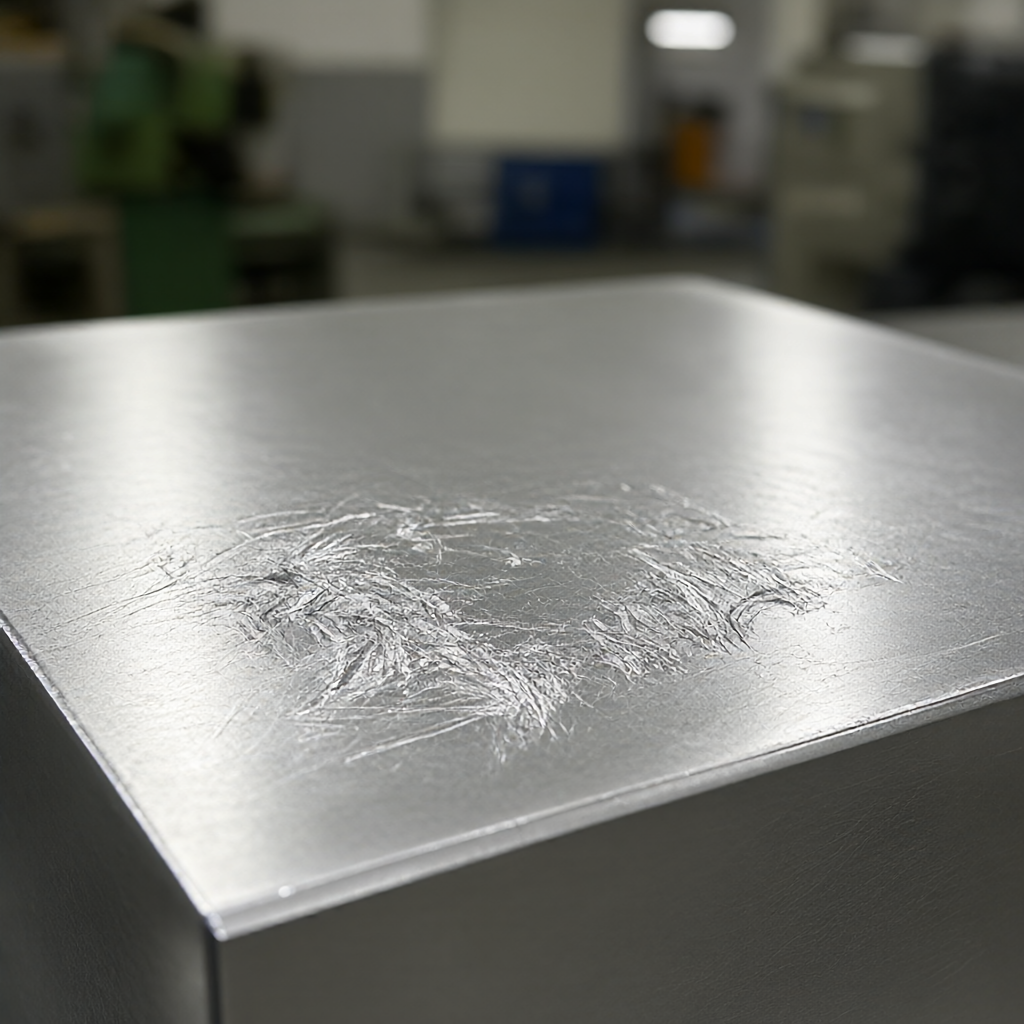
Als de coating van hogetemperatuurlegeringen of hardmetalen snijgereedschappen onjuist wordt gekozen, zal er diffusieslijtage optreden op het wrijvingsvlak van de aluminiumlegering. Gewone TiN-coatings presteren redelijk goed bij het voorbewerken van 6061, maar bij het nabewerken van freesmarges van minder dan 0,1 mm hebben ongecoate of AlTiN-gecoate hardmetalen vingerfrezen met een microdiameter doorgaans een stabielere levensduur. Er zijn doorgaans drie typen faalmodi:Slijtage van het harkoppervlak (VB), flankslijtage (VB), chippen. Onder hen is flankslijtage de belangrijkste basis voor het beoordelen van gereedschapsvervanging, in plaats van een subjectief gevoel.
Waarom kunnen we geen stalen onderdelen gebruiken om aluminiumlegeringen te bedekken?
Staalverwerking richt zich op de hete hardheid en slijtvastheid van carbide of CBN, terwijl aluminiumlegeringen meer aandacht besteden aan de "non-stickness" en de spaanafvoermogelijkheden van het gereedschap. Als het hoge spiltoerental en de grote voedingsstrategie van stalen onderdelen worden gebruikt, zullen aluminiumspanen zich gemakkelijk om de gereedschapshals wikkelen, wat resulteert in verhoogde trillingen en een verhoogd risico op versnippering. Daarom moet bij drieassige bewerking van aluminiumlegeringen het beheer van de standtijd afzonderlijk worden gemodelleerd en kunnen de normen voor stalen onderdelen niet rechtstreeks worden getransplanteerd.
Kernprocesparameters die de standtijd van het gereedschap beïnvloeden
Snijsnelheid en voeding-afweging
Bij het bewerken van 6061 aluminium met hardmetalen vingerfrezen ligt de algemeen aanbevolen snijsnelheid Vc in het bereik van 300–500 m/min. Voor elke toename van Vc met 50 m/min neemt de standtijd af met ongeveer 30%–40% volgens de formule van Taylor. De voeding fz wordt beperkt door het aantal gereedschapstanden: voor een D10-gereedschap met 3 tanden, als fz is ingesteld op 0,15 mm/z, moet het spiltoerental worden omgezet met Vc. Gebruik tijdens het voorfrezen een grote radiale snedediepte (80%–100% van D) en een gematigde axiale snedediepte (2D–4D) om de temperatuur van de gereedschapsrand stabiel te houden; voor fijn frezen moet de snedediepte worden teruggebracht tot 20%–30% van D om de oppervlakteafwerking te verbeteren en de standtijd te verlengen.
Belangrijkste principes:Houd de voeding per tand fz binnen het bereik van 0,1–0,25 mm/z, om te voorkomen dat een te kleine fz ervoor zorgt dat het blad op het werkstukoppervlak "ploegt" in plaats van snijdt, wat de flankslijtage zal versnellen. Als bij een 5-assige of 4-assige koppeling de levensduur van de drie-assige segmenten afzonderlijk wordt berekend, moet de niet-snijdende tijd tijdens de koppelingsaandrijving worden geëlimineerd, anders worden de levensduurstatistieken vertekend.
Koel- en smeerstrategieën
Bij de verwerking van aluminiumlegeringen wordt meestal gebruik gemaakt van minimale hoeveelheidsmering (MQL) of droogsnijden. In water oplosbare snijvloeistoffen kunnen ervoor zorgen dat aluminiumspanen uitzetten, het verwijderen van spanen bemoeilijken en het werkstuk gemakkelijk aantasten. Bij gebruik van MQL wordt een spuitmonddruk van 5–8 bar aanbevolen voor een nauwkeurige dekking van de snijzone. Als het werkstuk een dunwandig onderdeel is of een gemakkelijk vervormbare structuur, zal onvoldoende koeling leiden tot thermische vervorming, wat zal leiden tot onstabiele maatafwijkingen en indirect de effectieve levensduur van het gereedschap zal verkorten - omdat de operator vaak zal stoppen voor metingen en het aanvullen van het gereedschap.
Gereedschapsgeometrie en coatingselectie
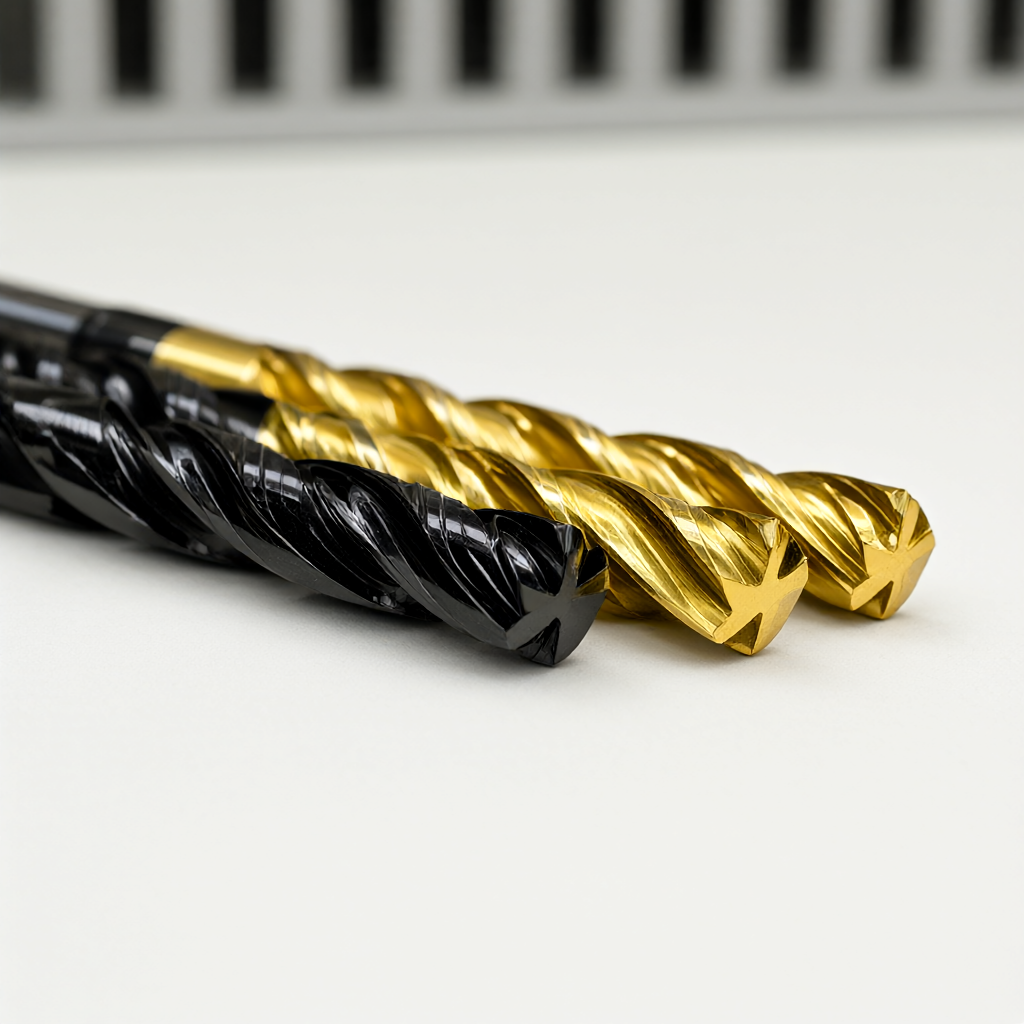
Het gereedschap met positieve spaanhoek (12°–20°) is geschikt voor puur frezen en soepele spaanafvoer; de negatieve spaanhoek vergroot de sterkte van de snede en is geschikt voor onderbroken sneden. Wat de coating betreft, heeft de DLC-coating (diamond-like carbon) een lage wrijvingscoëfficiënt bij de verwerking van aluminium en vermindert de BUE aanzienlijk; AlTiN-coating heeft een hogere hardheid en is geschikt voor siliciumhoudende aluminiumlegeringen (zoals A380). Zodra de integriteit van de coating loslaat, zal de plaatselijke temperatuur sterk stijgen en zal de levensduur dramatisch afnemen. Daarom moet de coatinghechting van de snijgereedschappen worden geïnspecteerd voordat ze worden opgeslagen.
Berekening van de gereedschapswisselfrequentie en productieplanningsmodel bij drieassige bewerking
Database voor standtijden opzetten
De frequentie van gereedschapswisselingen mag niet op gissingen berusten, maar moet gebaseerd zijn op historische gegevens. Het wordt aanbevolen om een levensduurtabel op te stellen op basis van "materiaalkwaliteit × gereedschapsmodel × typische werkomstandigheden". Bijvoorbeeld: 6061-T6, 3-tands D10 hardmetalen vingerfrees, Vc 400 m/min, fz 0,18 mm/z, ruwfrezen, gemeten gemiddelde levensduur van 45–55 stuks. Deze gegevens moeten de drie fasen van het proefsnijden van het eerste stuk, de middelste batch en het laatste stuk bestrijken, en de mediaan wordt gebruikt als basis voor de productieplanning.
Geïntroduceerd tijdens de productieplanningVeiligheidsfactor 0,8: Als de geschatte levensduur 50 stuks bedraagt, wordt er om de 40 verwerkte stuks een gereedschapswisselinspectie uitgevoerd. Dit voorkomt dat het laatste stuk wordt gesloopt als gevolg van gereedschapsoverschrijdingen, terwijl er wel een buffer overblijft voor levering. Voor bestellingen met een batchgrootte van meer dan 1.000 stuks wordt om de 200 stuks een gereedschapsinspectieknooppunt op ware grootte (inclusief flankslijtagemeting) ingericht.
Beoordelingscriteria voor gereedschapslijtage
De gereedschapswisseling kan niet simpelweg worden beoordeeld aan de hand van "het geluid wordt luider" of "het oppervlak wordt wit". De kwantitatieve normen zijn als volgt:
- Flankslijtage VB ≤ 0,2 mm: blijven gebruiken en elke 50 stuks opnieuw inspecteren.
- VB 0,2–0,3 mm: Gedegradeerd gebruik, alleen semi-nabewerken vóór het nafrezen toegestaan, niet voor eindgebruik van het oppervlak.
- VB ≥ 0,3 mm of er treedt afbrokkeling op: verwijder het onmiddellijk en het is verboden het opnieuw te bewerken en vervolgens te gebruiken op oppervlakken met kritische afmetingen.
- Oppervlakteruwheid Ra overschrijdt de bovengrens van de tekening (zoals verslechtering van Ra0,8 naar Ra1,2): Zelfs als VB de norm niet overschrijdt, moet het gereedschap worden vervangen omdat microscopische hechting het uiterlijk heeft beïnvloed.
Vergelijking van verschillende gereedschapsoplossingen bij de drieassige bewerking van aluminiumlegeringen
Bij het selecteren van een model moet een evenwicht worden gevonden tussen levensduur, kosten en verwerkingskwaliteit. Het volgende is een vergelijking van twee typische oplossingen, geschikt voor massaproductie van 6061 aluminium onderdelen:
| Contrasterende afmetingen | Optie A: Carbide + DLC-coating, 3 tanden positieve spaanhoek | Optie B: HSS + ongecoat, 4 tanden negatieve spaanhoek |
|---|---|---|
| Toepasselijke materialen | 6061, 7075, A380 en andere algemene aluminium- en siliciumhoudende legeringen | 5052, 1050 en ander puur aluminium of zacht aluminium, structurele onderdelen met lage sterkte |
| Typische levensduur (ruwfrezen 6061) | Snijlengte 800–1500 m, of 300–600 stuks | Snijlengte 200–400 m, of 80–150 stuks |
| Kostendeling per tool | Lager (lange levensduur, ongeveer 0,15-0,3 yuan/stuk na afschrijving) | Hoger (korte levensduur, ongeveer 0,4–0,8 yuan/eenheid na afschrijving) |
| Bovengrens oppervlaktekwaliteit | Ra0,4–0,8 μm, niet gemakkelijk te hechten, met hoge consistentie | Ra0,8–1,6 μm, gevoelig voor BUE, vereist frequente reiniging |
| Effect van gereedschapswisselfrequentie | Inspectie elke 200 stuks, minimale stilstand | Inspecteer elke 50 stuks en interfereer met batch-takt |
| Suggesties voor toepasselijke scenario's | Orders met grote aantallen, hoge uitstralingseisen en krappe levertijden | Kleine, niet op het uiterlijk gerichte, kostengevoelige interne componenten |
Als de bestelling Ra0,4 μm vereist en de batchgrootte groter is dan 500 stuks, is optie A beter in termen van totale kosten en consistentie van het uiterlijk; als het een proefproductie van een prototype of een intern structureel onderdeel betreft, accepteert optie B een hogere frequentie van gereedschapswisselingen in ruil voor een verlaging van de aanschafkosten van het gereedschap. Strategieën voor gemengd gebruik (B voor ruw frezen, A voor fijn frezen) zijn ook gebruikelijke optimalisatiemethoden, maar de toegestane afmetingen van het overdrachtsproces moeten strikt worden gecontroleerd.
Kernpunten van controle en acceptatie van gereedschapconsistentie bij massaproductie
Procesinspectie en eerste artikelbevestiging
Wanneer de frequentie van gereedschapswissels hoog is, is het grootste risico het "onvermogen om het gereedschap opnieuw te kalibreren na het wisselen van het gereedschap", wat resulteert in een afwijking in de gereedschapsinstelling in de Z-richting. Na elke gereedschapswissel moet de werkbalkkalibratie van de Z-as worden uitgevoerd, waarbij de fout binnen ±0,02 mm wordt gecontroleerd. Het eerste artikelbevestigingsproces moet het volgende omvatten: visuele inspectie van gereedschapsslijtage, Ra-meting van de oppervlakteruwheid (een draagbare ruwheidsmeter wordt aanbevolen en het gemiddelde van driepuntsmetingen wordt genomen) en drie-coördinaten bemonsteringsinspectie van de belangrijkste afmetingen. Als de Ra of de maat van het eerste stuk buiten de tolerantie valt, is het noodzakelijk om te beoordelen of de standtijd een kritische waarde heeft bereikt of een koelingsfout heeft bereikt.
Volledige verzendingsinspectie en traceerbaarheid van de kwaliteit
Bij uiterlijke onderdelen is microscopische opruwing veroorzaakt door gereedschapsslijtage moeilijk met het blote oog waar te nemen, maar zal na het spuiten of anodiseren verschijnen als "sinaasappelhuid" of kleurverschil. Daarom is het noodzakelijk om vóór verzending een 100% inspectie uit te voeren van de glans of ruwheid van de belangrijkste oppervlakken. Zet een traceerbaarheidssysteem voor de batches van gereedschappen op: elk gereedschap heeft een betrouwbare code, waarin de snijlengte, de vervangingstijd en de bijbehorende werkstukbatch worden geregistreerd. Wanneer klanten klagen over oppervlaktedefecten, kunnen de specifieke gereedschapsbatch en de slijtagestatus snel worden gelokaliseerd om te voorkomen dat de hele batch wordt gesloopt.
Lijst met algemene foutenvermijdingslijsten
- Passivering van het gereedschap: Gebruik een metallografische microscoop om de snijkant willekeurig te inspecteren vóór opslag. Gereedschappen met een passivatieradius groter dan 10 μm moeten worden gepolijst of gesloopt.
- Coating peeling: Bij transport en opslag van messen moeten ze rechtop worden geplaatst om te voorkomen dat ze tegen elkaar botsen; gebruik bij het hanteren zuignappen in plaats van een punttang.
- Spaanafvoer is geblokkeerd: aluminiumspanen raken gemakkelijk verstrikt. Blaas de chips automatisch om de 20 stuks, of voeg een meshefactie toe aan het programma.
- Gereedschapsinstellingsdrift: De thermische fout in de Z-richting van de werktuigmachine moet worden gecompenseerd na 30 minuten opwarmen. Het opnieuw instellen van het gereedschap na het wisselen van het gereedschap kan 90% van de afwijking in de Z-richting elimineren.
FAQ: Veelgestelde vragen over de standtijd bij de drieassige bewerking van aluminiumlegeringen
Hoe vaak moet u bij het bewerken van aluminiumlegeringen van gereedschap wisselen?
Er is geen vaste tijd, deze moet worden beoordeeld op basis van de snijlengte of het aantal stukken. Gewoonlijk bereikt de slijtage van de hardmetalen gereedschapsflank 0,2–0,3 mm of moet het gereedschap elke 300–500 bewerkte stukken worden vervangen (afhankelijk van Vc en fz). Het wordt aanbevolen om een overlevingstafel op te stellen en de productie te plannen volgens een veiligheidsfactor van 0,8.
Hoe lang gaat een gereedschap met DLC-coating mee dan een gewone coating?
Onder 6061 fijne maalomstandigheden is de levensduur van DLC-coating gewoonlijk 30% -50% langer dan die van gewone TiN-coating vanwege de lage wrijvingscoëfficiënt en sterke anti-adhesie. De prijs is echter relatief hoog, dus beslissingen moeten worden genomen op basis van de kostenallocatie per stuk, in plaats van alleen maar te kijken naar de eenheidsprijs van het gereedschap.
De frequentie van gereedschapswissels is te hoog, wat vertragingen in de levering tot gevolg heeft. Hoe optimaliseren?
Controleer eerst of Vc/fz het aanbevolen bereik van het gereedschap overschrijdt; ten tweede, bevestig of de koeling effectief is; Overweeg ten slotte om de strategie voor "grof en fijn verdelen" toe te passen, waarbij goedkoop snelstaal wordt gebruikt voor het slijtvaste ruwe freesgedeelte en hoogwaardig hardmetaal voor het fijne freesgedeelte, zodat het algehele ritme stabieler is.
Hoe kunt u snel vaststellen of het gereedschap over de limiet is versleten?
De eenvoudigste methode: meet de flankslijtage VB (microscoop of slijtagemeter); de snellere methode: verwerk 3 monsters, meet Ra en kritische afmetingen. Als Ra met meer dan 0,2 μm verslechtert of de maat de tolerantie met 50% overschrijdt, vervang dan onmiddellijk het gereedschap. Het wordt niet aanbevolen om alleen op basis van het snijgevoel te oordelen.
Hoe worden standtijdgegevens gebruikt voor offertes en DFM-aanbevelingen?
Neem de gedeelde kosten van één stuk gereedschap (totale gereedschapsprijs ÷ aantal levensonderdelen) op in het offertemodel. De DFM-fase beveelt aan om kenmerken met een korte standtijd (zoals diepe holtes, inwendig frezen met kleine diameter) te veranderen in eenvoudig te bewerken structuren, of aan te bevelen dat klanten hogere Ra-waarden accepteren om de kosten en levertijd in evenwicht te brengen.
Conclusies en aanbevelingen voor actie
Het beheer van de standtijd van drieassige aluminiumlegeringen is in wezen een vierdimensionale samenwerking van "parameter × gereedschap × proces × gegevens". Alleen door de tool te veranderen van "gebaseerd op ervaring" naar "gebaseerd op gegevens" kunnen we de eenheidskosten verlagen en de levertijd stabiliseren zonder dat dit ten koste gaat van de kwaliteit van het uiterlijk. Als u de gereedschapskosten en het uiterlijkrisico van een nieuw massaproductieplan voor aluminium onderdelen evalueert, kunt u ons de tekeningen en de batchgrootte sturen. Op basis van de daadwerkelijke verwerkingsdatabase van 72 CNC-apparatuur zullen we gerichte suggesties voor gereedschapsselectie en levensduurvoorspellingen doen, en samenwerken met DFM-optimalisatie om ervoor te zorgen dat de batchconsistentie en de kwaliteit van het uiterlijk binnen het voorspelbare bereik vallen. Stuur gerust 2D/3D-tekeningen voor een gedetailleerde prijsopgave, inclusief de kosten voor het delen van gereedschappen.



