





Op het gebied van precisieproductie,Toleranties voor CNC-bewerking met drie assenHet is de kernindicator die bepaalt of een onderdeel de assemblage- en functionele tests kan doorstaan. Voor ingenieurs en inkoop kan het begrijpen van de standaardtoleranties van ISO 2768 en het IT-kwaliteitssysteem de kosten van vallen en opstaan aanzienlijk verlagen. Bij frezen met drie assen kunnen doorgaans algemene toleranties van ±0,05 mm tot ±0,1 mm worden bereikt. Onder goed gecontroleerde omstandigheden, met precisiearmaturen en online inspectie, kan de hoge nauwkeurigheidseis van ±0,01 mm stabiel worden bereikt. Gebaseerd op de productiepraktijk, legt dit artikel in detail drie-assige CNC-tolerantiestandaarden, beïnvloedende factoren en acceptatiemethoden uit om u te helpen verwerkingsrisico's tijdens de ontwerpfase te voorkomen.
Analyse van een drie-assig CNC-bewerkingstolerantiesysteem
Hoe kleiner de tolerantie, hoe beter. Te krappe toleranties zullen de verwerkingskosten en de afvalpercentages aanzienlijk verhogen. Industrienormen verwijzen voor classificatie doorgaans naar ISO 286-1 of GB/T 1804. Bij drieassig CNC-frezen zijn de gemeenschappelijke tolerantiezones als volgt verdeeld:
- Klasse IT12 (losse tolerantie): Geschikt voor structurele onderdelen of niet-passende oppervlakken, de lineaire maatfout wordt meestal binnen ± 0,5 mm geregeld.
- IT9-IT10 kwaliteit (gemiddelde tolerantie): Het standaard verwerkingscapaciteitsbereik van drieassige CNC. De lineaire maattolerantie ligt meestal rond ±0,1 mm, wat geschikt is voor de meeste mechanische connectoren.
- IT7-niveau (precisietolerantie): Vereist precisie-opspanningen en gereedschapscompensatie, de lineaire tolerantie kan ± 0,05 mm of strakker bedragen, en wordt vaak gebruikt voor pasvlakken en referentievlakken.
- IT6-niveau en lager (hoge precisie): Dichtbij het niveau van ±0,01 mm, waarvoor werkplaatsen met constante temperatuur, vooraf afgesteld gereedschap en frequente dimensionele inspecties nodig zijn, geschikt voor belangrijke structurele onderdelen in de luchtvaart en medische toepassingen.
Opgemerkt moet worden dat drieassige CNC-bewerking zich voornamelijk richt op de drie lineaire richtingen van X, Y en Z. Als het onderdeel geometrische toleranties omvat, zoals helling, boogvorm of verticaliteit, is de besturingsmoeilijkheid groter dan die van lineaire afmetingen, en moeten de geometrische tolerantie-eisen (GD&T) afzonderlijk worden gemarkeerd.
Sleutelfactoren die de nauwkeurigheid van de drie-assige CNC-tolerantie beïnvloeden
Voor dezelfde tekening kunnen de tolerantieprestaties verschillende keren verschillen onder verschillende procesomstandigheden. De volgende vier factoren bepalen direct of de tolerantie aan de norm kan voldoen:
Gereedschapsslijtage en diametercompensatie
Gereedschappen slijten van nature tijdens het snijproces. Als de gereedschapscompensatieparameters niet op tijd worden bijgewerkt, zullen er cumulatieve fouten optreden in de werkelijke snijgrootte. Als de diameter van een vingerfrees bijvoorbeeld 0,02 mm afslijt, zal de gatwand of buitendiameter direct 0,02 mm afwijken als dit niet wordt gecompenseerd. Daarom moet de gereedschapsradiuscompensatie vóór de bewerking worden uitgevoerd door middel van proefsnijden of een taster.
Vervorming van het vastklemmen van het werkstuk
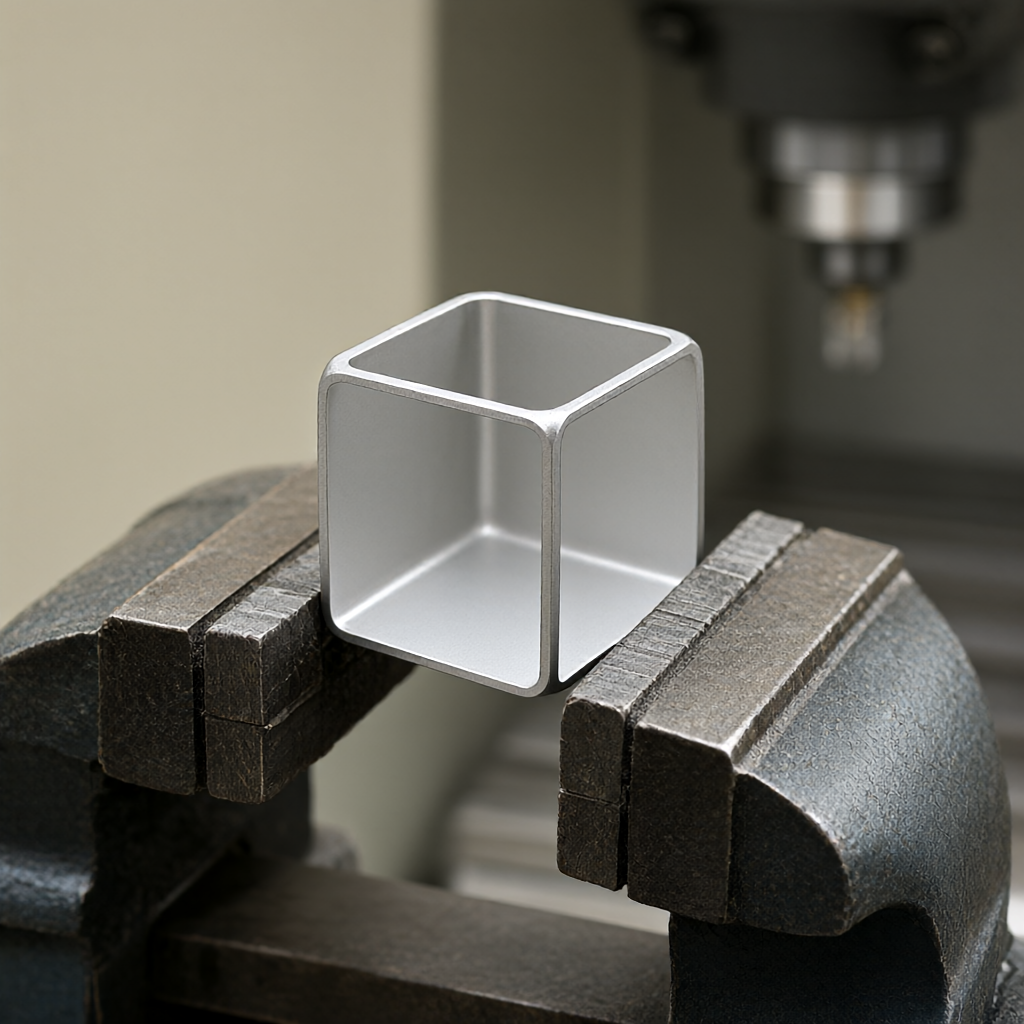
Dunwandige onderdelen of slanke assen zullen onder de klemkracht van het armatuur elastische vervorming ondergaan. Nadat de klem wordt losgelaten, veert het werkstuk terug, waardoor de werkelijke maat afwijkt van de theoretische waarde. Voor onderdelen van aluminiumlegeringen met een wanddikte van minder dan 1 mm wordt aanbevolen om bij het berekenen van toleranties een vervormingstoeslag van 0,05 mm - 0,1 mm te reserveren, of om een gesegmenteerd klemproces te gebruiken.
Controle van thermische vervorming
Snijwarmte zorgt ervoor dat de werkstuk- en machinegereedschapgeleiders uitzetten. In de zomer of bij continu snijden op hoge snelheid kan de thermische vervorming 0,01 mm-0,02 mm bereiken. Bij het verwerken van precisieonderdelen wordt aanbevolen een voldoende koeltijd van 2-4 uur te voorzien, of de uiteindelijke afwerking uit te voeren in een omgeving met constante temperatuur (20±1°C).
Materiaaleigenschappen en snijparameters
Verschillende materialen hebben verschillende snijweerstanden. Een aluminiumlegering heeft bijvoorbeeld een lage snijkracht, kleine vervorming en gemakkelijk te controleren toleranties; terwijl roestvrij staal 304 een ernstige snijharding, snelle slijtage van het gereedschap en relatief grote tolerantieschommelingen heeft. Een redelijke selectie van rotatiesnelheid en voedingssnelheid om de gereedschapsscherpte te behouden is de basis voor stabiele toleranties.
Vergelijking van drie-assige CNC-tolerantiemogelijkheden voor gangbare materialen
Verschillende materialen hebben een aanzienlijke invloed op de moeilijkheid om toleranties te bereiken. De volgende tabel vermeldt de algemene tolerantieprestaties en aanbevolen oppervlakteruwheid van gangbare materialen onder drieassige CNC-bewerking ter referentie in de ontwerpfase:
| Materiaalkwaliteit | Algemene lineaire tolerantie (binnen 100 mm) | Aanbevolen oppervlakteruwheid (Ra) | Moeilijkheden bij het controleren van de tolerantie |
|---|---|---|---|
| 6061 aluminiumlegering | ±0,02 mm | Ra 0,8-1,6 μm | Het materiaal is zacht en het mes kan gemakkelijk slippen en bewegen, dus de voedingssnelheid moet worden gecontroleerd. |
| 45 gauge staal | ±0,03 mm | Ra 1,6-3,2 μm | Hoge sterkte, het gereedschap verslijt snel en vereist regelmatige vervanging van het gereedschap. |
| 304 roestvrij staal | ±0,05 mm | Ra 3,2 μm | Slechte thermische geleidbaarheid, gemakkelijk ophopende spanen, grote tolerantieschommelingen, waarvoor voldoende koeling vereist is |
| PEEK technisch plastic | ±0,02 mm | Ra 0,8 μm | Het materiaal absorbeert vocht en vervormt, en moet vóór verwerking 24 uur worden bewaard in een omgeving met constante temperatuur en vochtigheid. |
Als de tolerantie-eisen strenger zijn dan de conventionele waarden in de tabel, wordt aanbevolen om "precisiebewerking" duidelijk aan te geven of de geometrische tolerantie op de tekening te specificeren, en vooraf bij de verwerkingsfabriek te bevestigen of het nodig is om in plaats daarvan vijfassige koppeling of draai-freescomposiettechnologie te gebruiken.
Drie-assige CNC-bewerkingstolerantiedetectiemethode
Of aan toleranties wordt voldaan, moet afhangen van herleidbare meetgegevens. Veel voorkomende detectiemethoden zijn onder meer:
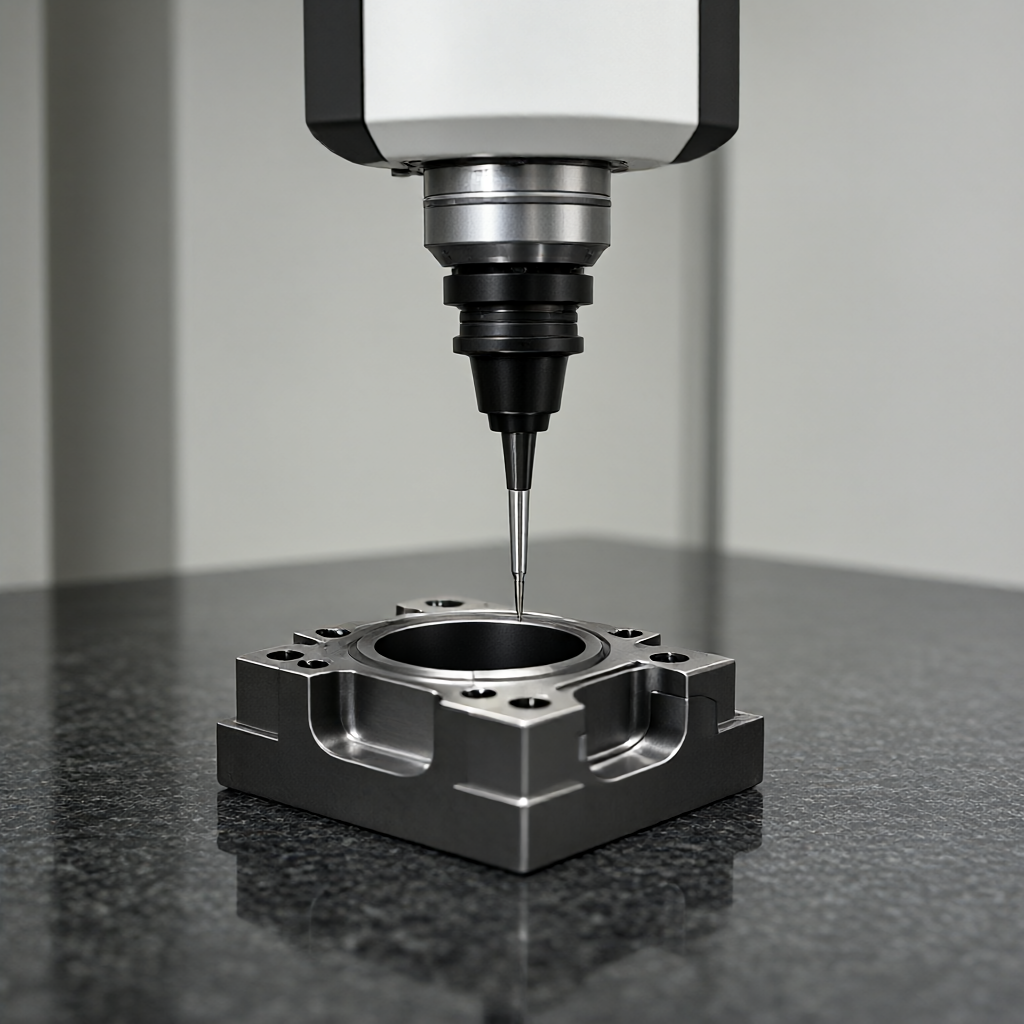
- Coördinatenmeetmachine (CMM): De nauwkeurigheid kan ±0,002 mm bereiken, wat de gouden standaard is voor acceptatie van precisieonderdelen. Geschikt voor het detecteren van complexe geometrische toleranties, zoals vlakheid en coaxialiteit.
- Optisch beeldmeetinstrument: Contactloze meting, geschikt voor brosse materialen of dunwandige onderdelen om maatfouten veroorzaakt door contactkracht te voorkomen.
- Hoogtemeter en schuifmaat: Conventionele dimensionale inspectie, nauwkeurigheid ±0,01 mm, moet worden gekalibreerd met een standaardblok en is alleen geschikt voor willekeurige inspectie van grote batches reguliere onderdelen.
- Ruwheidsmeter: De oppervlaktekwaliteit heeft rechtstreeks invloed op de wrijvings- en afdichtingsprestaties van de montage en moet worden getest in overeenstemming met de GB/T 1031-normen.
Bij massaproductie wordt aanbevolen om een controle op drie niveaus te implementeren: "inspectie op volledige grootte van het eerste artikel + procesinspectie + inspectie van monstername van verzending". Het eerste stuk moet volledig worden geïnspecteerd door CMM voordat de daaropvolgende verwerking kan worden uitgevoerd om systematische fouten te voorkomen.
Ontwerp- en markeerspecificaties voor drie-assige CNC-tolerantiestandaarden
Onregelmatige etikettering op tekeningen is de belangrijkste reden voor buitensporige toleranties en hogere communicatiekosten. De volgende punten moeten worden gevolgd:
Definieer standaardtolerantieniveaus: Als de specifieke tolerantie niet is gemarkeerd, moet de standaardstandaard (zoals GB/T 1804-m of ISO 2768-m) worden aangegeven in de titelbalk van de tekening om verwerking volgens de standaard "algemene gemiddelde tolerantie" te voorkomen, wat resulteert in een te losse pasvorm.
De sleutelafmetingen zijn individueel gemarkeerd: Voor belangrijke afmetingen zoals pasvlakken, paspengaten en afdichtingsoppervlakken moeten tolerantiezones afzonderlijk worden gemarkeerd (zoals Ø20 H7, Ø20 k6), en er kan niet worden vertrouwd op standaardtoleranties. Montagetoleranties moeten worden berekend volgens de GB/T 1800-norm om ervoor te zorgen dat de minimale opening of interferentie voldoet aan de functionele vereisten.
Geometrische tolerantie (GD&T) annotatie: Drie-assige CNC is goed in het beheersen van lineaire afmetingen, maar heeft een zwakke controle over geometrische toleranties zoals positie en rondheid. De coaxialiteitseis van twee gaten is bijvoorbeeld 0,05 mm. Het simpelweg regelen van de lineaire tolerantie van elk gat kan er niet voor zorgen dat de coaxialiteitsreferentie afzonderlijk moet worden gemarkeerd.
Vermijd nauwe toleranties: Het markeren van ±0,01 mm op het niet-passende oppervlak en het niet-afdichtende oppervlak is zinloos en zal de verwerkingstijd en het uitvalpercentage aanzienlijk verhogen. Volgens het principe ‘functie eerst, economisch en redelijk’ worden niet-kritische afmetingen versoepeld tot ±0,1 mm of zelfs breder.
Drieassige CNC-tolerantieafwijkingsonderzoek en optimalisatiestrategie
Wanneer de toleranties bij massaproductie blijven afwijken van de standaard, los het probleem dan op volgens de volgende logica:
- Controle van de status van het gereedschap: Meet de werkelijke diameter van het gereedschap na slijtage en update de gereedschapscompensatieparameters. Voor hardmetalen gereedschappen wordt een standtijdbeheeraccount aangemaakt en is vervanging of reparatie van gereedschap verplicht na elke 100 verwerkte stukken.
- Geoptimaliseerde klemmethode: Gebruik voor dunwandige onderdelen klemmethoden met lage spanning (zoals pneumatische klemmen, sponskussentjes), maak de klemmen los en wacht 5-10 minuten voordat u klaar bent, zodat het werkstuk zich elastisch kan herstellen voordat u het afwerkt.
- Thermische vervormingscompensatie: Registreer de regels voor maatverandering onder verschillende omgevingstemperaturen en stel een thermisch compensatiemodel op. Laat het werkstuk minimaal 2 uur rusten in een omgeving met constante temperatuur voordat u het afwerkt.
- Programma- en procesaanpassingen: Verminder de hoeveelheid terugsnijwerk voor afwerking (aanbevolen 0,1 mm-0,2 mm) en verlaag de voedingssnelheid om de oppervlaktekwaliteit en maatvastheid te verbeteren. Voor onderdelen met diepe holtes dient u de snijvolgorde redelijk te regelen om kromtrekken veroorzaakt door spanningsconcentratie te voorkomen.
Door het bovenstaande systematische onderzoek kunnen de meeste drie-assige CNC-tolerantieafwijkingen binnen 48 uur worden gelokaliseerd en opgelost, waardoor wordt voorkomen dat de hele batch wordt gesloopt.
Veelgestelde vragen
Wat zijn de standaardtoleranties voor drieassige CNC-bewerkingen?
Als de tekening niet gemarkeerd is, wordt GB/T 1804-m (gemiddelde precisie) of ISO 2768-m meestal standaard geïmplementeerd en bedraagt de lineaire maattolerantie ongeveer ±0,1 mm tot ±0,2 mm in het bereik van 0,5 mm tot 1 mm. Het wordt echter aanbevolen om de standaardnormen duidelijk op de tekeningen aan te geven om dubbelzinnigheid te voorkomen.
Kan een drieassige CNC een tolerantie van ± 0,01 mm stabiel bereiken?
Kan. In een werkplaats met constante temperatuur kan een drieassige CNC met behulp van precisieopspanningen en online inspectie een uiterst nauwkeurige tolerantie van ± 0,01 mm bereiken. Er moet echter worden opgemerkt dat deze nauwkeurigheid gevoelig is voor gereedschapsslijtage en thermische vervorming, waardoor de inspectiefrequentie en het beheer van de standtijd van het gereedschap moeten worden verhoogd.
Heeft oppervlakteruwheid invloed op toleranties?
Oppervlakteruwheid (Ra) heeft geen invloed op de maattolerantie, maar wel op de wrijving, afdichting en levensduur van de constructie. Grote ruwheid (Ra>3,2 μm) zal ervoor zorgen dat de werkelijke opening van het pasoppervlak groter wordt. Het wordt aanbevolen om zowel de maattolerantie als de ruwheidseisen in de tekeningen aan te geven.
Wat zijn de verschillen tussen drie-assige CNC-toleranties voor roestvrij staal en aluminiumlegeringen?
Aluminiumlegering heeft een kleine snijkracht, grote vervorming en gemakkelijk te controleren toleranties (± 0,02 mm); roestvrij staal heeft een slechte thermische geleidbaarheid, is gemakkelijk uit te harden en heeft iets grotere tolerantieschommelingen (±0,05 mm). Bij het bewerken van roestvrij staal is het noodzakelijk scherpe gereedschappen en voldoende koelvloeistof te gebruiken om thermische vervorming en snijkantsopbouw onder controle te houden.
Hoe kiest u de juiste tolerantienorm?
Selecteer op basis van de functie van het onderdeel: kies IT6-IT8 kwaliteit (±0,01-0,05 mm) voor het pasoppervlak; kies IT10-IT12 kwaliteit (±0,1-0,5 mm) voor het niet-passende structurele oppervlak. Vermijd het opleggen van nauwe toleranties op niet-kritische afmetingen om de verwerkingskosten en de afvalpercentages te verlagen.
Conclusies en aanbevelingen voor actie
Drie-assige CNC-bewerkingstolerantienormen zijn geen geïsoleerde technische parameters, maar een systematische engineering van ontwerp, technologie, materialen en testen. Het begrijpen van het IT-kwaliteitssysteem, het beheersen van materiaaleigenschappen en het standaardiseren van tekeningmarkeringen zijn de sleutels tot het beheersen van tolerantiekosten en het garanderen van kwaliteit. Als u verwerkingsbehoeften heeft voor precisieonderdelen, kunt u onze procesinstructies voor oppervlaktebehandeling en het tolerantiecontroleproces raadplegen. Welkom bij het sturen van tekeningen en technische specificaties, en ons engineeringteam zal binnen 24 uur DFM-suggesties en gedetailleerde offertes geven om u te helpen uw ontwerp te optimaliseren en snel onderdelen met hoge precisie te leveren.



