





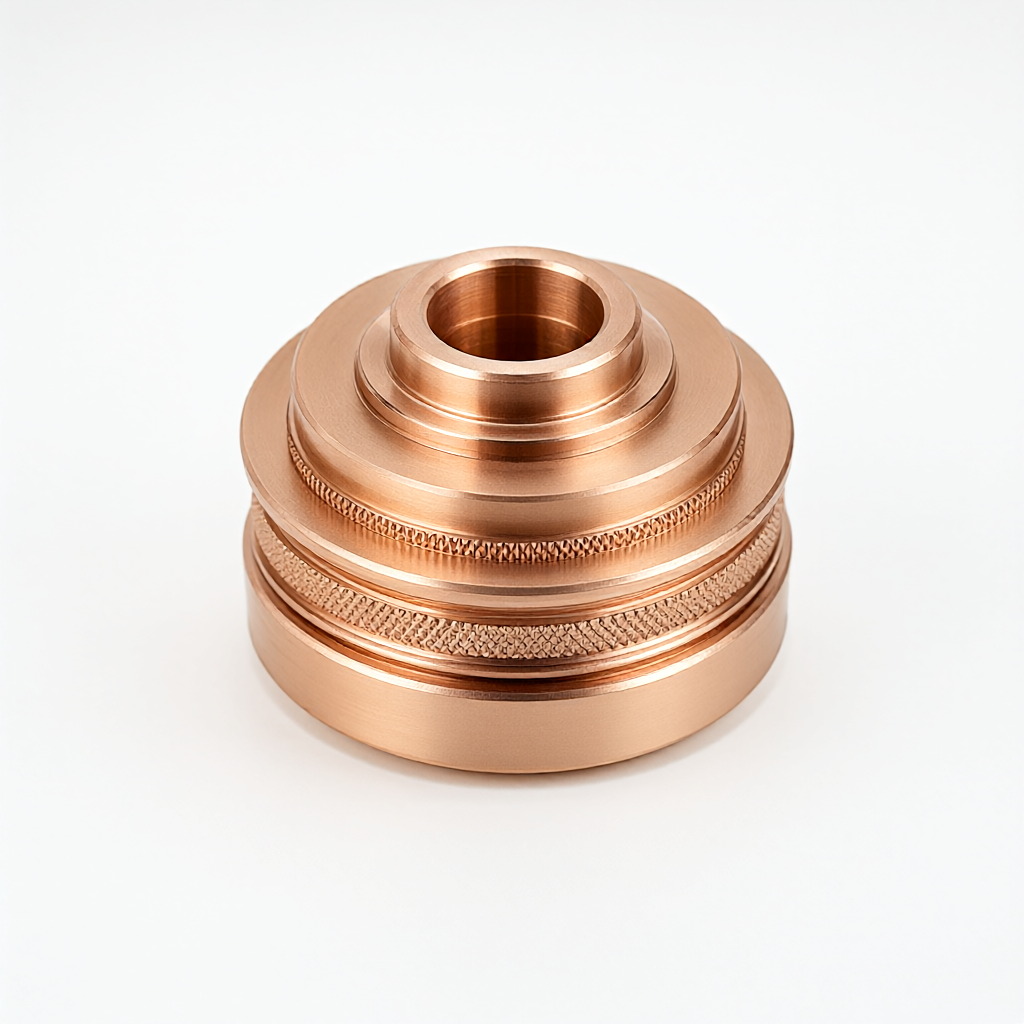
De koperen delen van de vacuümholte van halfgeleiderapparatuur worden door CNC verwerkt om te voldoen aan de eisen op het gebied van luchtdichtheid en thermische geleidbaarheid in hoogvacuümomgevingen. Het ondersteunt de aanpassing van C11000 zuurstofvrij koper en andere kwaliteiten, met een tolerantie tot ±0,01 mm. Voor het afdichtingsoppervlak van de holte, de positie van de balgaansluiting en de interne steunstructuur is een composietproces van ruw snijden tot fijn draaien voorzien om ervoor te zorgen dat de binnenwandafwerking Ra0,4 μm is en voldoet aan de vacuümvereiste van 10 ^ -5 Pa.
Specificaties en verwerkingsmogelijkheden
Het belangrijkste materiaal van dit onderdeel is C11000 zuurstofvrij koper, C26800 berylliumkoper of messing, en het materiaal kan worden geselecteerd op basis van de thermische beheersvereisten van vacuümapparatuur. Het verwerkingsgroottebereik omvat diameter Φ5-Φ300 mm, lengte L5-800 mm, minimale wanddikte typische waarde 0,5 mm, maximaal gewicht aangepast volgens tekeningen. De kernprocesparameters zijn als volgt:
- Materiaalkwaliteit: C11000 zuurstofvrij koper (geleidingsvermogen ≥100% IACS), C26800 berylliumkoper (hoge elasticiteit, weerstand tegen spanningsrelaxatie)
- Maatbereik: draaidiameter Φ5-Φ300 mm, lengte L5-800 mm; freesbereik ±±0,01 mm
- Tolerantieniveau: ±0,01 mm voor kritische pasvlakken, ±0,02 mm voor algemene afmetingen
- Oppervlakteafwerking: afdichtingsoppervlak Ra0,4μm, binnenmuur Ra0,8μm, buitenmuur Ra1,6μm
- Warmtebehandeling: optionele vaste oplossing + verouderingsbehandeling, de hardheid van berylliumkoper kan HV400+ bereiken
- Oppervlaktebehandeling: gepassiveerd, geanodiseerd (aluminium delen) of gepolijst, koperen delen behouden meestal de metaalkleur of zijn vernikkeld
Toepasselijke industrieën en typische toepassingen
Dit type koperen onderdelen wordt veel gebruikt in vacuümholtemodules van halfgeleiderfotolithografiemachines, etsmachines en PVD/CVD-apparatuur. Specifieke toepassingsscenario's zijn onder meer:
- Afdichtingsflens voor de vacuümkamer: hoge precisie concentriciteit is vereist om heliumlekkage te voorkomen
- Interne steunring en positioneringsonderdelen: zijn bestand tegen plasmabombardementen en vereisen corrosiebestendigheid
- Componenten voor koellichaam en warmteafvoer: koperen onderdelen met hoge thermische geleidbaarheid om de warmte van de RF-generator snel af te voeren
- RF-raammontage: nauwkeurige schroefdraadpassing om de stabiliteit van de microgolftransmissie te garanderen
Kopers letten vaak op de ontgassingsnelheid van onderdelen onder een vacuüm van 10^-5 tot 10^-7 Pa. Zuurstofvrij koper kan de achtergronddruk aanzienlijk verminderen vanwege het lage zuurstofgehalte, dus het is de eerste keuze voor hoogwaardige apparatuur.
Proces- en apparatuurconfiguratie
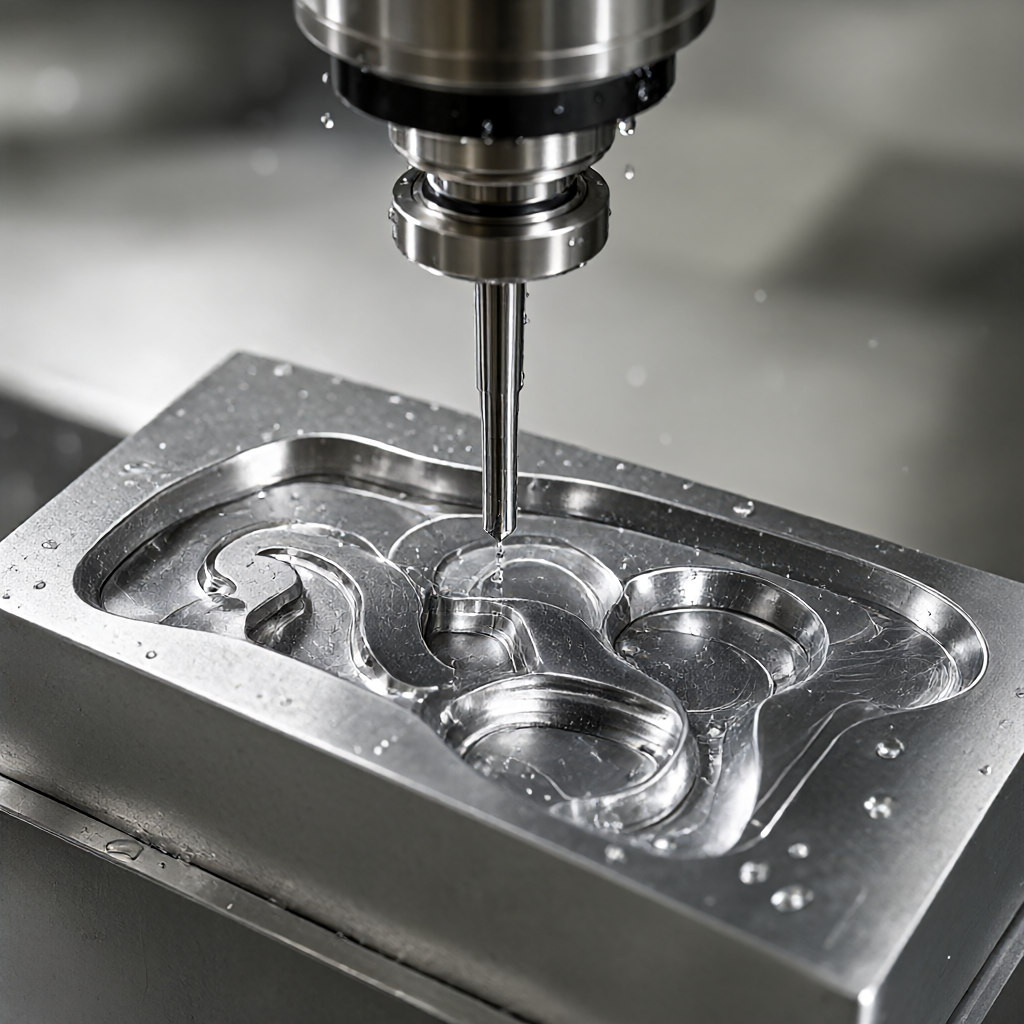
Voor de meeste processen wordt gebruik gemaakt van een centreermachine en een draai-freesverbindingscentrum. Van de 72 CNC-apparatuur zijn er 8 centreermachines speciaal ontworpen voor assen met een slankheidsverhouding L/D>15, en de stijve ondersteuning vermindert de gereedschapsspeling. De complexe holte maakt gebruik van een 5-assig bewerkingscentrum om het speciaal gevormde oppervlak van de binnenwand te bewerken om secundaire klemfouten te voorkomen. Het sleutelafdichtingsoppervlak wordt bewerkt door een speciale precisiedraaibank en het gereedschapspad is geoptimaliseerd om geen verbindingssporen te garanderen.
Uiterlijkkwaliteit en batchconsistentie
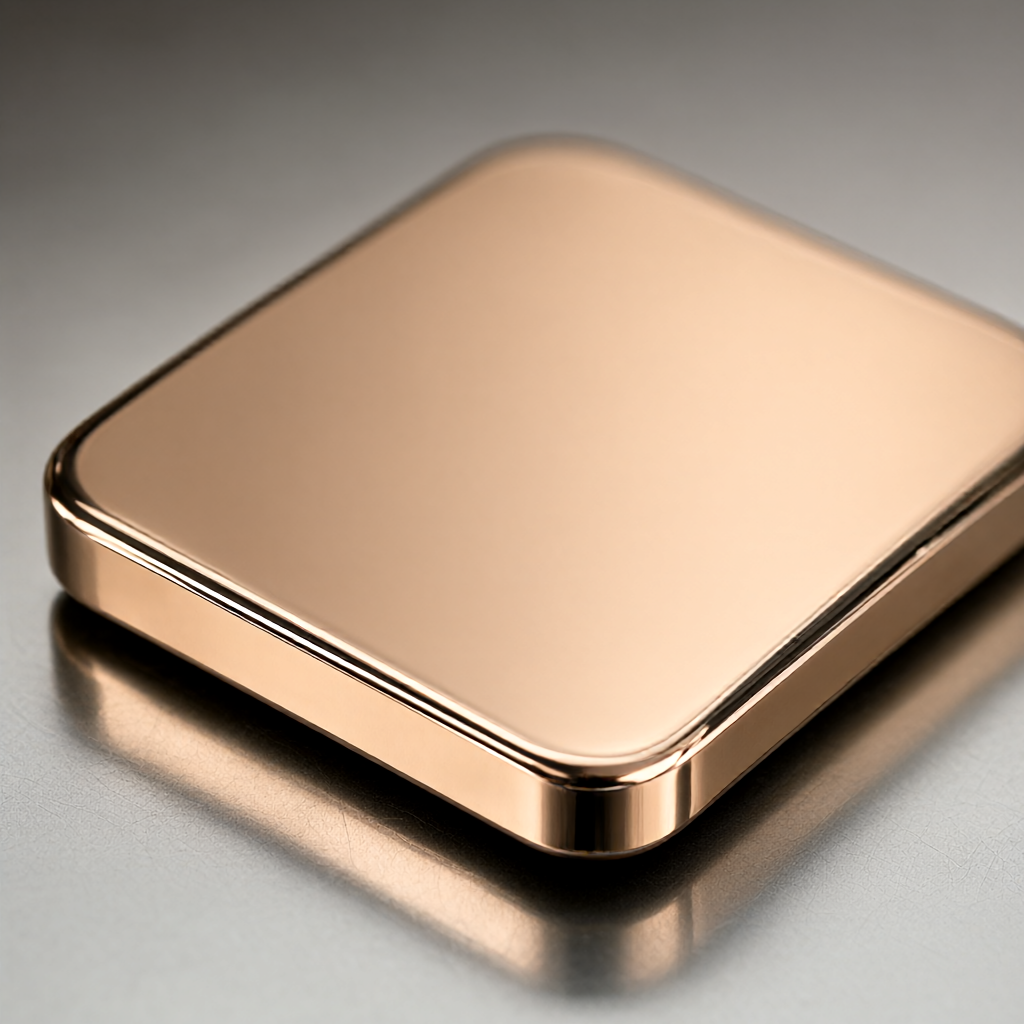
Uiterlijkcontrole is een belangrijke onderscheidende factor. Elimineer de effecten van thermische vervorming door de snijkracht en spiltrillingen online te monitoren. De consistentie van batch tot batch wordt bewaakt via statistische SPC-procescontrole, met een kritische dimensie Cpk ≥ 1,33. 100% volledige inspectie vóór verzending, met behulp van een imager en ruwheidsmeter om te verifiëren, zodat er geen krassen, geen oxidatievlekken en geen verwerkingstrillingen zijn. Voor onderdelen met extreem veeleisende oppervlaktevereisten zijn vacuümpolijsten of elektrolytisch polijsten beschikbaar om een spiegeleffect te bereiken.
Kwaliteitsinspectie en maatwerkproces
Kwaliteitscontrole loopt door de gehele levenscyclus en verloopt als volgt:
- Inspectie van inkomend materiaal: verificatie van materiaalcertificaten, spectrometerdetectie van elementinhoud, inspectie van hardheidsbemonstering
- Bevestiging eerste artikel: driedimensionale coördinatenmeting op volledige grootte, vacuümlekdetectietest (vereist



