





Puolijohde- ja lääketieteellisten diagnostisten laitteiden tutkimuksessa ja kehittämisessä mikrofluidisirujen tarkkuuskäsittely on keskeinen vaikeus. Perinteisellä 3-akselisella jyrsinnällä on vaikea käsitellä kiekkojen reunaviisteitä ja monimutkaisia kaarevia pintoja.Viisiakselinen CNC-työstöMoniakselikytkennällä saavutetaan submikroninen kiekkotason käsittelytarkkuus. Tämä artikkeli tarjoaa perusteellisen analyysin siitä, kuinka viisiakselista CNC-keskusta käytetään mikrofluidisten sirujen reunaviisteen, kanavajyrsinnän ja pinnan viimeistelyn ohjaamiseen. Se kattaa materiaalin valinnan, prosessiparametrit, yleiset vikaanalyysit ja hyväksymiskriteerit sekä tarjoaa käytännön teknisiä ohjeita insinööreille ja ostajille.
Mikrofluidisten sirujen viisiakselisen CNC-työstön keskeiset edut
Mikrofluidiset sirut valmistetaan yleensä piistä, kvartsista, lasista tai korkean suorituskyvyn teknisistä muoveista, ja niillä on pieni ominaisuuskoko, ohuet rakenteet ja tiukat toleranssit. Viisiakseliset työstökeskukset (kuten varustettu pyörivällä A-akselilla/C-akselilla) mahdollistavat työkalun ja työkappaleen aina paremman kulman säilyttämisen välttäen tärinää ja muodonmuutoksia, jotka johtuvat työkalun liiallisesta ylityksestä, mikä on yleistä 3-akselisessa koneistuksessa.
- Monimutkainen pintajyrsintä: Se voi käsitellä kaltevia kanavia tai pallomaisia mikrorakenteita kerralla, mikä vähentää kiinnityskertojen määrää ja kumulatiivisia virheitä.
- Reunaviisteen automaatio: 100 mm:n tai 200 mm:n kiekon reunassa viisiakselinen kytkentä voi saavuttaa 0,1–0,5 mm:n syvyysviisteen ja sivuseinän karheutta Ra voidaan säätää 0,4 μm:n sisällä.
- Korkea jäykkyys ja tarkkuus
Volyymituotannossa viisiakselinen koneistus on johdonmukaisempaa kuin manuaalinen viiste tai perinteinen 3-akselinen sivujyrsintä. DFM (Design for Manufacturing) -suositusten avulla työkalun radat voidaan optimoida, jotta vältetään työkalun myötö ohutseinäisillä alueilla.
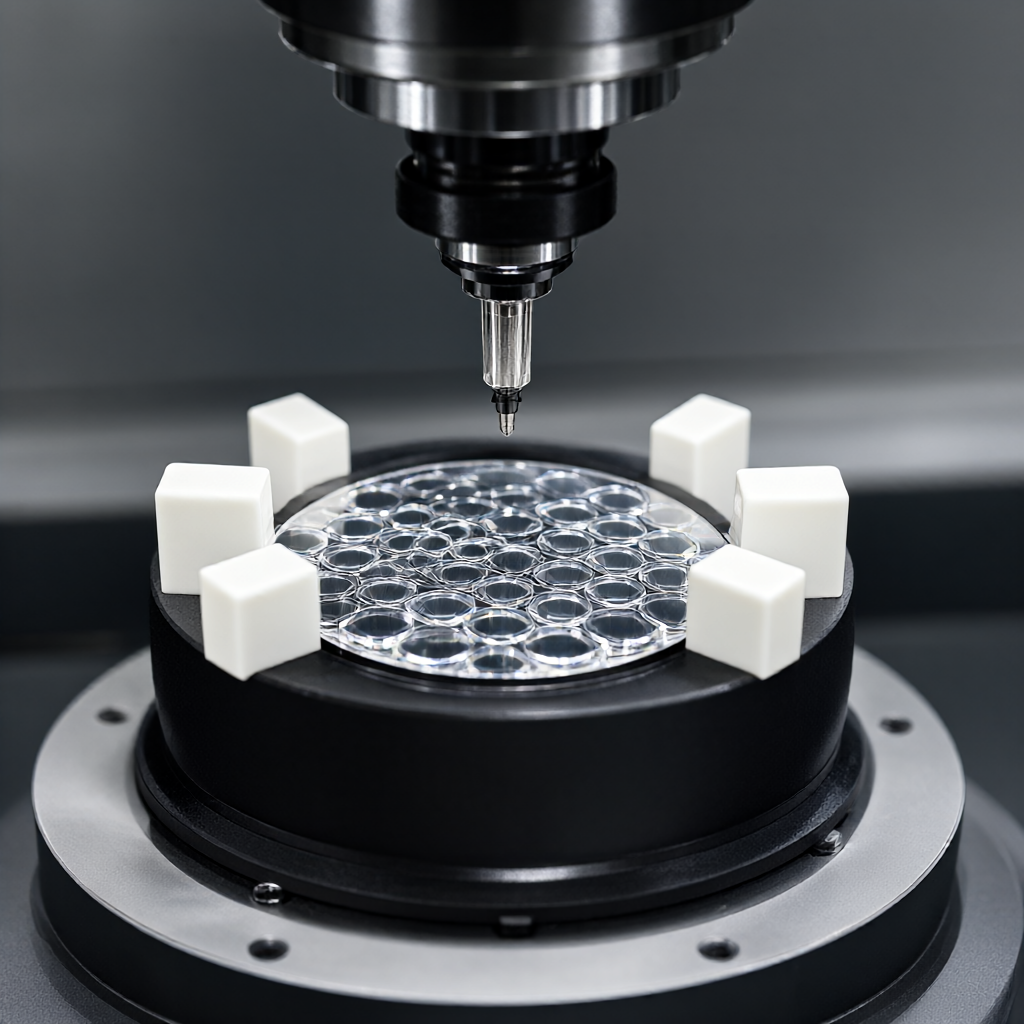
- : Työkalun halkaisijan mukaan säädetyt mikrohalkaisijaiset työkalut (kuten 0,5–2 mm) vaativat yleensä nopean leikkauksen 15 000–24 000 rpm.
- Syöttönopeus: Z-akselin syöttö on 5-10 mm/min karkeajyrsinnässä ja pienennetään 0,1-0,5 mm/kierrokseen reunaviisteen aikana hienojyrsinnän aikana tasaisen viimeistelyn varmistamiseksi.
- Työkalun valinta: On suositeltavaa käyttää pinnoitettuja kovametallipäätyjyrsimiä tai mikrokuulajyrsimiä, joiden halkaisija on 0,5-3 mm ja terän pituussuhde L/D ≤ 3, jotta voidaan vähentää ulkoneman tärinää.
Piikiekkoja käsiteltäessä on kiinnitettävä erityistä huomiota jäähdytysnesteen käyttöön (MQL-minimivoitelu), jotta vältetään kuivaleikkauksen aiheuttama työkalun liiallinen kuluminen. Käytä lasia tai keraamisia materiaaleja varten timanttimikroporaa tai erikoispinnoitettuja työkaluja ja säädä syöttönopeutta korkean kovuuden mukaan.
Reunojen viistouksen ja pintakäsittelyn laadunvalvonta
Mikrofluidisten sirujen reunaviisteet eivät ainoastaan poista teräviä reunoja estäen käsien leikkaamisen, vaan myös parantaa myöhemmän kiekkojen liimauksen tai pakkaamisen prosessin toteutettavuutta. Viistekulma on yleensä 45° tai 60° ja syvyys 0,1-0,3 mm. Viiden akselin koneistuksen etuna on, että se pystyy säätämään dynaamisesti työkalun asentoa, mikä varmistaa tasaisen siirtymän viisteen juurella ilman jäännösleimausta.
Pinnan karheus ja tarkastus
- Karkeusvaatimukset
- Havaitseminen tarkoittaa
Pintakäsittelyn (kuten plasmapuhdistuksen, anodisoinnin tai galvanoinnin) jälkeen pinnan eheys on arvioitava uudelleen. Alumiinilejeerinkipohjaisilla mikrofluidisilla siruilla anodisointi voi parantaa korroosionkestävyyttä, mutta on kiinnitettävä huomiota mikrohuokosten tukkeutumisriskiin. Ohutkerroshapetusta suositellaan, kun huokoshalkaisija on yli 50 μm.
Materiaalin valinta ja leikkausteho vertailu
Eri materiaaleilla on valtava vaikutus mikrofluidisirujen suorituskykyyn. Piillä on erinomainen lämmönjohtavuus ja kemiallinen stabiilisuus, mutta sillä on korkea kovuus (Hv 1000+) ja korkeat käsittelykustannukset; alumiiniseokset ovat kevyitä ja helppoja käsitellä, mutta vaativat pintaeristyskäsittelyn; polymeerit, kuten polyimidi (PI), soveltuvat joustavaan mikrofluidikkaan, mutta niillä on rajoitettu lämpötilankesto.
| Materiaaliluokka | Kovuus (Hv) | Suositeltavat veitset | Tärkeimmät edut | Käsittelyvaikeudet ja vastatoimenpiteet |
|---|---|---|---|---|
| Yksikiteinen pii / monikiteinen pii | 1000-1300 | Timantti / CBN | Korkea lämmönjohtavuus ja hyvä bioyhteensopivuus | Leikkausvoima on suuri ja reunat ovat taipuvaisia lohkeilemaan; tarvitaan hidasta, erittäin jäykkää leikkausta ja riittävää jäähdytystä. |
| 6061 alumiiniseos | 70-90 | Pinnoitettu kovametalli / nopea teräs | Helppo käsitellä, kevyt, anodisoituva | Veitsen tarttumisvaara; käytä MQL-voitelua, ja työkalu on päällystetty TiAlN-pinnoitteella tarttumisen estämiseksi. |
| kvartsilasi | 550-650 | Timanttimikropora | Korkea läpäisykyky, korroosionkestävyys | Korkea hauraus, helppo murtaa; pieni leikkaussyvyys, useita ajoja iskukuormituksen välttämiseksi. |
| PEEK (polyeetteriketoni) | 200-300 | Kovametalli/pikavaihtotyökalu | Korkean lämpötilan kestävä, itsevoiteleva, lääketieteellinen laatu | Elastinen muodonmuutos on suuri; puristin on esikiristettävä, jotta kimppu ei vaikuta toleranssiin. |
Materiaalia valittaessa on otettava huomioon päätesovelluksen skenaario. Esimerkiksi lääketieteellisissä in vitro -diagnostisissa (POCT) laitteissa käytetään enimmäkseen PEEK:ia tai kvartsia sen korkean bioturvallisuuden vuoksi; kun taas puolijohteiden testipistorasiat suosivat alumiiniseosta tai terästä kustannusten vähentämiseksi ja sähköisen suorituskyvyn varmistamiseksi.
Yleiset vikatilat ja välttämisratkaisut
Varsinaisessa käsittelyssä mikrofluidisirut kärsivät usein seuraavista vikatiloista:
- Työkalun tärinä (chatter): Aiheuttaa aaltoilua kanavan seinämään ja karheus ylittää standardin. Välttäminen: Pienennä leikkaussyvyyttä ap, lisää työkalun jäykkyyttä ja optimoi työkalunpitimen kiinnityspituus.
- Terminen muodonmuutos: Nopea leikkaus tuottaa lämpöä, jolloin ohutseinäiset kiekot vääntyvät. Vältä: Käytä vähimmäisvoitelua (MQL) tai sumujäähdytystä välttääksesi suurten leikkausnestemäärien aiheuttamat lämpöshokit.
- Puristusjännityksen muodonmuutos: Väärä kiristysvoima aiheuttaa kiekon muodonmuutoksia, ja löystymisen jälkeinen palautuminen aiheuttaa mittapoikkeaman. Vältä: Käytä tyhjiöadsorptio- tai joustavia puristimia ja esijännitystestejä parhaan puristusvoiman määrittämiseksi.
- jäännössalama: Viisteen juurelle jää metallilastuja, mikä vaikuttaa myöhempään hitsaukseen. Vältä: Käytä erittäin sietokykyisiä työkaluja hienojyrsimiseen, lisää sisäänvetojen määrää tai käytä kemiallista syövytystä jälkikäsittelyssä.
Perusta ensimmäinen artikkelin vahvistusmekanismi (FAI), joka suorittaa täysikokoiset mittaukset ja pintatarkastukset kolmelle ensimmäiselle näytteelle ennen massatuotantoa varmistaaksesi, että prosessiparametrit ovat vakaat ennen tuotannon aloittamista.
Hyväksymiskriteerit ja DFM-suositukset
Mikrofluidisirujen laadun varmistamiseksi on suositeltavaa määrittää selkeät hyväksymiskriteerit:
- Mitattoleranssi: Kriittisen virtauskanavan leveys on ±0,01 mm. Kun kuvasuhde on ≥ 5:1, syvyys ja leveys on sovittava erikseen. Yleensä ±0,02 mm on sallittu.
- pinnan laatu: Ei näkyviä naarmuja (10x mikroskoopilla), ei lohkeilua ja sileitä viisteitä ilman jäysteitä.
- toiminnallinen testaus: Suorita ilmatiiviystesti (vuotonopeus< 10⁻⁶ mbar·l/s)及流体通过性测试,确保无堵塞。
DFM-vaiheessa suunnittelijan tulee harkita työkalujen saavutettavuutta. Vältä esimerkiksi 90° suorakulmaisen sisäontelon suunnittelua. On suositeltavaa käyttää kaarisiirtymää, jonka säde R ei ole pienempi kuin työkalun säde. Paksujen levyjen (> 5 mm) kiekkojen kohdalla on suositeltavaa jyrsiä ensin tasainen pinta ja sitten viiste ulokkeen tärinän vähentämiseksi.
FAQ: Usein kysyttyjä kysymyksiä mikrofluidisirun käsittelystä
Mikä on viisiakselisen CNC-koneistetun mikrofluidisirun vähimmäiskoko?
Riippuen työkalun halkaisijasta ja työstökoneen jäykkyydestä, kanavan vähimmäisleveys voidaan yleensä käsitellä 0,1–0,2 mm:iin ja syvemmälle on yhdistettävä laserablaatio tai DRIE-prosessi. Perinteiseen viisiakseliseen jyrsintään suositellaan vähintään 0,3 mm leveyttä toleranssin vakauden varmistamiseksi.
Vaikuttaako piikiekon reunan viisto kiekkojen liimaukseen?
Oikea viiste (0,1-0,3 mm) ei yleensä vaikuta liimaukseen, mutta auttaa vähentämään jännitystä ja kohdistamista. Viistetyn reunan tulee kuitenkin olla lohkeama. On suositeltavaa kiillottaa se ennen liimaamista pinnan tasaisuuden Ra varmistamiseksi< 0.2μm。
Kuinka hallita työkalun kulumista viisiakselisessa koneistuksessa?
Käytä online-työkalun valvontajärjestelmää (kuten laseranturia) kompensoidaksesi työkalun pituuden ja halkaisijan muutokset reaaliajassa. Suorita työkalun tarkastus 50-100 käsitellyn kappaleen välein ja vaihda kuluneet terät nopeasti, jotta vältytään mittapoikkeamiselta.



