





Lääketieteellisten nivelpallojen viisiakselisen CNC-työstön tasaisuus ja biofilmin ohjauslogiikka
Lääketieteellisten implanttien nivelpalloilla (kuten lonkka- ja polvinivelen kuulapäillä) on erittäin korkeat vaatimukset pinnan eheydelle. Kun työstetään tällaisia osia käyttäen viisiakselista CNC:tä, ydinhaasteena on tasapainottaa koneistusjäljet ja niitä seuraavat kiillotusprosessit säätelemällä pinnan karheutta (Ra 0,2-0,4 μm) ja varmistamalla samalla geometrinen tarkkuus (±0,01 mm). Karkeilla pinnoilla on taipumus pidätellä proteiineja, muodostaa stabiileja biofilmejä ja aiheuttaa tulehdusta; kun taas liian ohuilta pinnoilta puuttuu oikea rakenne, mikä vaikuttaa luun sisäänkasvuun (osseointegraatio). Tämä opas perustuu suunnittelukäytäntöön ja analysoi, kuinka saavuttaa parempi tasapaino koneistuksen ja bioyhteensopivuuden välillä viiden akselin samanaikaisten leikkausstrategioiden, työkaluradan optimoinnin ja materiaalin ominaisuusanalyysin avulla massatuotannon johdonmukaisuuden varmistamiseksi.
Materiaalin valinnan ja leikkaussuorituskyvyn vaikutus pinnan laatuun
Yleisesti käytettyjä materiaaleja lääketieteellisissä nivelpalloissa ovat koboltti-kromi-molybdeeniseos (CoCrMo), titaaniseos (Ti-6Al-4V) ja korkeahiilinen ruostumaton teräs (kuten 316LVM). Eri materiaalien leikkauslämmönjohtavuus ja työkovettuvuus vaikuttavat suoraan pinnan jäännösjännityskerroksen paksuuteen.
- CoCrMo: Korkea kovuus, huono lämmönjohtavuus, altis työstökovettumiselle. Jos leikkausparametrit ovat epäsopivia, jäännöspuristusjännitys on liian suuri, mikä lyhentää väsymisikää. On suositeltavaa käyttää teräviä työkaluja ja alentaa syöttönopeutta 50-80 mm/min pinta-alavauriokerroksen hallitsemiseksi.
- Ti-6Al-4V: Huono lämmönvaimennus ja nopea työkalun kuluminen. Nopea leikkaus voi helposti johtaa työkalun lämpökulumiseen ja pintaan muodostuneen reunan ilmestymiseen. Jatkuvan jäähdytyksen ylläpitämiseksi on suositeltavaa käyttää mikrokiteistä timanttipinnoitetta tai kovametallileikkaustyökaluja, joiden pyörimisnopeus on 3000-4500 rpm.
- 316 LVM: Vahva sitkeys, helppo tarttua veitseen. Työkalun lastunmurtajaa on suurennettava materiaalin venymisen ja muodonmuutoksen estämiseksi. "Pesulaudan" aaltoilua esiintyy helposti pinnalla, ja työkalun akselin kääntökulma on optimoitava.
Materiaaliluokan valinta on yhdistettävä potilaan painoon ja aktiivisuuden intensiteettiin. Huippuluokan proteeseihin CoCrMo on ensimmäinen valinta, koska sillä on parempi kulutuskestävyys kuin titaaniseoksilla, mutta se on myös vaikeampi käsitellä. Insinöörien tulee vahvistaa materiaalin laatu ja lämpökäsittelytila (kiinteä liuos tai vanhenemistila) piirustusvaiheessa DFM:n (Design for Manufacturability) suositusten perusteella.
Viiden akselin samanaikainen leikkausstrategia: rouhinnasta puoliviimeistelyyn
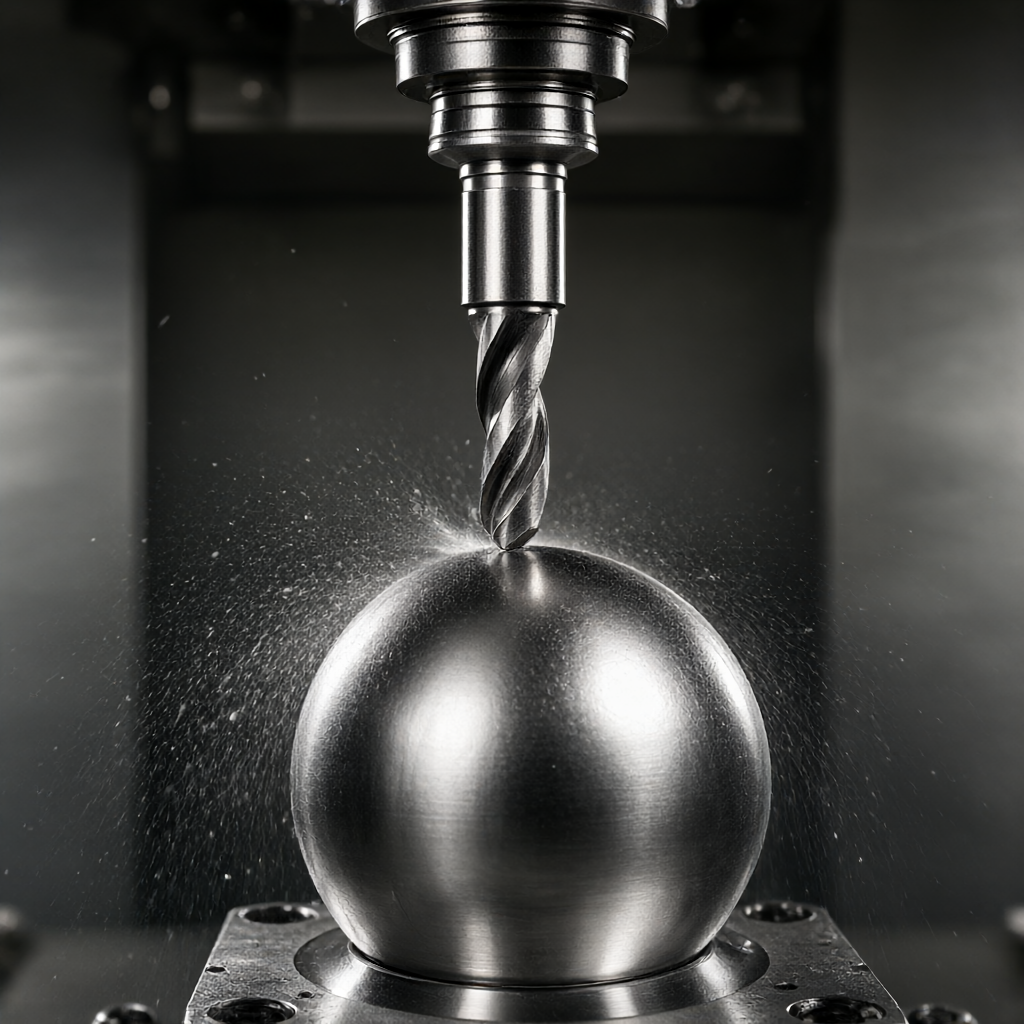
Viisiakselisen työstökoneen etuna on, että se pystyy aina säilyttämään parhaan leikkauskulman työkalun ja työkappaleen pinnan välillä, jolloin vältetään "nollaleikkaus"-ilmiö, jonka aiheuttaa työkalun akselin ollessa kohtisuorassa kaarevaa pintaa vastaan. Pallomaisissa työkappaleissa neliakselinen pyöritys tai viisiakselinen kytkentä voi parantaa merkittävästi pinnan jatkuvuutta.
Työkalun radan optimoinnin pääkohdat
- Jatkuva leikkaus ja syvä strategia: Perinteisessä kolmiakselisessa jyrsinnässä lastuamissyvyys muuttuu voimakkaasti pallomaisessa napa-alueella aiheuttaen leikkausvoiman vaihteluita. Viisi akselia voivat säilyttää tasaisen leikkaussyvyyden (0,1-0,2 mm), vakauttaa leikkausvoimat ja vähentää pinnan repeytymistä.
- normaali linjaus: Nopeassa jyrsintävaiheessa työkalun akselin tulee säilyttää 30-45 asteen kulma pallon normaalin linjan kanssa, jotta päätyreuna ei osallistu leikkaamiseen, ja käytä reunan sivureunoja viimeistelyyn vähentääksesi pinnan aaltoilua.
- Veitsen käsittely: Veitsen jälkiä esiintyy helposti liitoksissa, joissa on useita työkaluratoja. Tasaisen siirtymäalgoritmin avulla on varmistettava, että liitoksen säde on R ≥ 0,5 mm jännityksen keskittymisen välttämiseksi.
Tavallisille saumapalloille, joiden halkaisija on 28-36 mm, on suositeltavaa jättää 0,3-0,5 mm rouhintaan ja 0,1-0,2 mm puoliviimeistelyyn. Viisiakselinen kytkentä voi suorittaa monimutkaisia kaarevia pintasiirtymiä yhdessä minuutissa, ja se on yli 40 % tehokkaampi kuin kolmiakselinen.
Pinnan karheuden hallinta: koneistuksen ja kiillotuksen välinen raja
Koneistettu pinta ei ole lopullinen käyttöpinta ja se on kiillotettava. Kiillotuksen tavoitteena on vähentää pinnan karheutta Ra 0,8 μm:stä Ra 0,2 μm:iin tai jopa Ra 0,1 μm:iin. Liiallinen kiillotus voi aiheuttaa pinnan atomien uudelleenjärjestymistä ja lisätä korroosionkestävyyttä, mutta se voi myös sulkea mikrohuokosia ja vaikuttaa luun sisäänkasvunopeuteen.
Keskeisten parametrien vertailu
| prosessivaihe | Tyypillinen karheus (Ra) | päätarkoitus | Biofilmin riskinarviointi |
|---|---|---|---|
| CNC-puoliviimeistely | 0,8 - 1,6 μm | Poista marginaalit, korjaa geometria | Korkea: helppo säilyttää verihyytymiä ja proteiineja |
| Mekaaninen kiillotus (hionta/hiomarakeita) | 0,2 - 0,4 μm | Poistaa veitsen jälkiä ja parantaa sileyttä | Keskitasoinen: Jäännöspuristusjännitystä on hallittava |
| Sähkökemiallinen kiillotus (ECP) | < 0.1 μm | Syvä stressinpoisto ja parempi korroosionkestävyys | Matala: Pintapassivointikalvo on vakaa |
Tiedot osoittavat, että kun Ra< 0.2 μm 时,细菌(如金黄色葡萄球菌)的初始附着率降低,但长期生物膜形成能力取决于表面化学组成。五轴加工的高光洁度基底可大幅缩短后续抛光时间,减少热输入对材料晶粒的影响。
Tarkastus ja virheanalyysi: käsittelyn laadun varmistaminen
Lääketieteellisten osien on läpäistävä tiukat laatuportit. Geometristen mittojen kolmen koordinaatin (CMM) tarkastuksen lisäksi pinnan eheyden tarkastus on yhtä kriittinen.
- Karkeusmittari: Monipistenäytteenotto paikallisten ääriarvojen välttämiseksi. Keskity pallomaisen yläosan ja pallomaisen päiväntasaajan havaitsemiseen varmistaaksesi Ra-tasaisuuden ja CV-arvon< 15%。
- valkoisen valon interferometri: Kosketuksettomalla mittauksella voidaan saada 3D-pinnan topografia ja tunnistaa hienot naarmut tai työstövärähtelyjäljet. Osien, joilla on korkeat vaatimukset peilipinnoille, se on parempi tunnistusmenetelmä kuin perinteinen kosketuskarheusmittari.
- Metallografinen analyysi: Tarkasta satunnaisesti pinnan pintakerros varmistaaksesi, ettei siinä ole mikrohalkeamia tai hiilenpoistokerrosta (ruostumaton teräs). Karkaistun kerroksen syvyyttä säädetään 10-20 μm:n sisällä.
Yleisiä vikatiloja ovat: epätasaisesta kiillotuksesta johtuvat kiiltoerot ja jäähdytysnesteen jäämien aiheuttamat vesiläiskit. On suositeltavaa lisätä ultraäänipuhdistus ja tyhjiökuivaus ennen lähetystä, jotta pinnalla ei ole kontaminaatiota.
Erän johdonmukaisuus ja läpimenoajan hallinta
Lääketieteelliset implantit vaativat erittäin korkean eräkonsistenssin. ShowyMetalilla on 72 CNC-konetta, mukaan lukien moniakseliset työstökeskukset, ja se tukee 15-25 päivän erien nopeaa toimitusta. Ensimmäisen artikkelin vahvistuksen (FAI) ja prosessin tarkastuksen avulla varmistamme, että jokaisen osaerän viimeistely ja koko ovat toleranssialueen keskellä.
Suuren mittakaavan massatuotannossa käytetään automaattista lastaus- ja purkujärjestelmää sekä online-lasermittapäätä, joka kompensoi työkalun kulumista reaaliajassa ja ylläpitää Ra-arvon vakautta. On suositeltavaa, että asiakkaat selventävät kiillotuslaatustandardit (kuten SPI-laatu tai erityinen Ra-arvo) vedostusvaiheessa, jotta tehdas voi kehittää erityisen prosessikortin.
Voidaanko viisiakseliset CNC-koneistetut lääketieteelliset nivelpallot kiillottaa suoraan Ra 0,1 μm:iin?
Yleensä ei. Peruskarheus viisiakselisen jyrsinnän jälkeen on yleensä Ra 0,4-0,8 μm, ja mekaaninen kiillotus tai sähkökemiallinen kiillotus tarvitaan Ra 0,1 μm:n peilivaikutuksen saavuttamiseksi. Mikroskooppisia työkalun jälkiä on vaikea poistaa luottamalla pelkästään CNC-leikkaukseen.
Kuinka estää oksidihilseen muodostuminen titaaniseoksesta valmistettuja saumapalloja käsiteltäessä?
Riittävästi puhdasta leikkausnestettä tai kuivaa minimimäärävoitelua (MQL) on käytettävä koko työstöprosessin ajan, jotta vältetään pinnan korkean lämpötilan hapettuminen. Peittaus- tai passivointikäsittely suoritetaan välittömästi käsittelyn jälkeen pintaoksidikerroksen poistamiseksi ja metalliaktiivisuuden ylläpitämiseksi.
Mitä erityisiä etuja on viisiakselisella työstyksellä pallomaisilla pinnoilla verrattuna kolmiakseliseen koneistukseen?
Viisiakselinen voi ylläpitää parhaan normaalin kulman työkalun ja kaarevan pinnan välillä, välttää työkalun päätyreunan pystysuoran leikkauksen aiheuttamia syöttöhäiriöitä ja pinnan värähtelykuvioita, tehdä leikkaamisesta vakaampaa ja parantaa pinnan viimeistelyä 20–30%.
Mikä on jäännöspuristusjännityksen vaikutus lääketieteellisten nivelpallojen käsittelyn jälkeen?
Jäännöspuristusjännitys auttaa parantamaan väsymislujuutta, mutta liiallinen vetojännitys (joka syntyy väärästä käsittelystä) voi aiheuttaa mikrohalkeamien laajenemista. Viiden akselin optimointipolut auttavat hallitsemaan pintajännitystä edullisella puristusjännitysalueella.
Mistä tiedät, sopiiko osa biofilmin stabiilisuustestaukseen?
Varmista, että pinnan karheus on standardien mukainen (kuten ISO 13686) ja ettei siinä ole näkyviä naarmuja tai purseita. On suositeltavaa, että biologisen yhteensopivuuden ja biofilmin adheesion simulaatiotestit suoritetaan sen jälkeen, kun CMM on läpäissyt täyden koon ja karheuden näytteenottotarkastuksen.
Päätelmä ja kutsu yhteistyöhön
Lääketieteellisten nivelpallojen viisiakselinen CNC-työstö on kattava geometrisen tarkkuuden, pinnan eheyden ja bioyhteensopivuuden projekti. Kohtuullisen materiaalivalinnan, viiden akselin polun optimoinnin ja tiukan kiillotuksen hallinnan avulla kiillotuskiilto ja biokalvon stabiilisuus voidaan tasapainottaa. ShowyMetal tarjoaa yhden luukun palvelua DFM-ehdotuksista erätoimitukseen ±0,01 mm:n tarkkuudella ja tukee pintakäsittelyjä, kuten anodisointia ja galvanointia. Jos sinulla on erityisiä piirustuksia, anna tekniset tiedot. Räätälöimme sinulle paremman prosessisuunnitelman materiaalilaadun ja eräkoon perusteella ja vastaamme kyselyysi nopeasti.



