





Monimutkaisten CNC-sorvausosien suunnittelu: avainkohdat häiriöiden ja muodonmuutosten välttämiseksi. Tarkkuusvalmistuksessa monet koneen jumiutumisesta tai lämpömuodonmuutoksesta johtuvat romut ovat peräisin varhaisista suunnitteluvirheistä. Tässä artikkelissa analysoidaan jäykkyyden, työkalun radan ja lämmön haihtumisen vaikutusta sorvaustarkkuuteen ja tarjotaan suunnittelutason välttämisstrategioita.
Häiriöiden ja muodonmuutosten keskeisten syiden analyysi
Työkalujen häiriöSe viittaa fyysiseen törmäykseen työkaluradan ja työkappaleen, kiinnikkeen tai työstökoneen rakenteen työstetyn pinnan välillä sorvauksen aikana. Yleisesti nähtävissä hoikkaissa varren osissa tai monimutkaisissa ääriviivoissa, joissa on syviä onteloita. Häiriö aiheuttaa suoraan työkalun rikkoutumisen tai koneen hälytyksen, mikä keskeyttää tuotannon.
Lämpömuodonmuutos ja työkalun myöntyvä vaikutus
Leikkauslämpö nostaa työkappaleen paikallista lämpötilaa ja lämpölaajenemiskertoimien erot aiheuttavat mittapoikkeamaa. Samalla leikkausvoima saa ohuen työkappaleen elastisesti muotoutumaan (työkalu myöten) ja kutistuu jäähtymisen jälkeen, mikä johtaa mittapoikkeamiin. Näiden kahden fysikaalisen ilmiön päällekkäisyys on tärkein syy siihen, miksi erittäin tarkasti sorvattuja osia on vaikea hallita vakaasti.
Kuvasuhteen suunnittelun rajoitukset ja jäykkyyden optimointi
vartenCNC-sorvausProsessoinnin aikana työkappaleen pituuden ja halkaisijan suhde (L/D) määrittää suoraan työstövakauden. Yleiset periaatteet: L/D 3-akselisen sorvin käsittelyssä on alle 5; sitä voidaan laajentaa 8:aan lisäämällä keskikehys; se voidaan nostaa yli 10:een keskityskoneella tai sorvaus- ja jyrsintäyhdistelmällä. Jos L/D ylittää suunnittelun aikana 8, on lisätuet (keskirunko/korkea taso) otettava käyttöön tai rakennetta on muutettava.
Jos työkappaleen sisällä on syviä reikiä tai sokeita uria ja seinämän paksuus on alle 10 % sivusuhteesta, tärinä ja lämpöjännitys leikkausprosessin aikana lisääntyvät merkittävästi. Ei-kriittisten osien seinämän paksuutta suositellaan nostamaan yli 0,8-1,0 mm:iin tai kuormituksen lievittämiseen karkeilla ja vaiheittaisilla viimeistelytoimenpiteillä.
Työkalun polun suunnittelu ja häiriötön ohjelmointi
kirjoittaaKääntöprosessiTällä hetkellä Z-akselin ja X-akselin välisen kytkentäreitin on vältettävä käännettyä tarkkuuspintaa. Erityistä huomiota: Kun käännetään sisäreikää tai porrastettua akselin päätä, työkalun vetäytymisradalla on oltava riittävä marginaali (yleensä suurempi kuin työkalun säde + 0,2 mm).
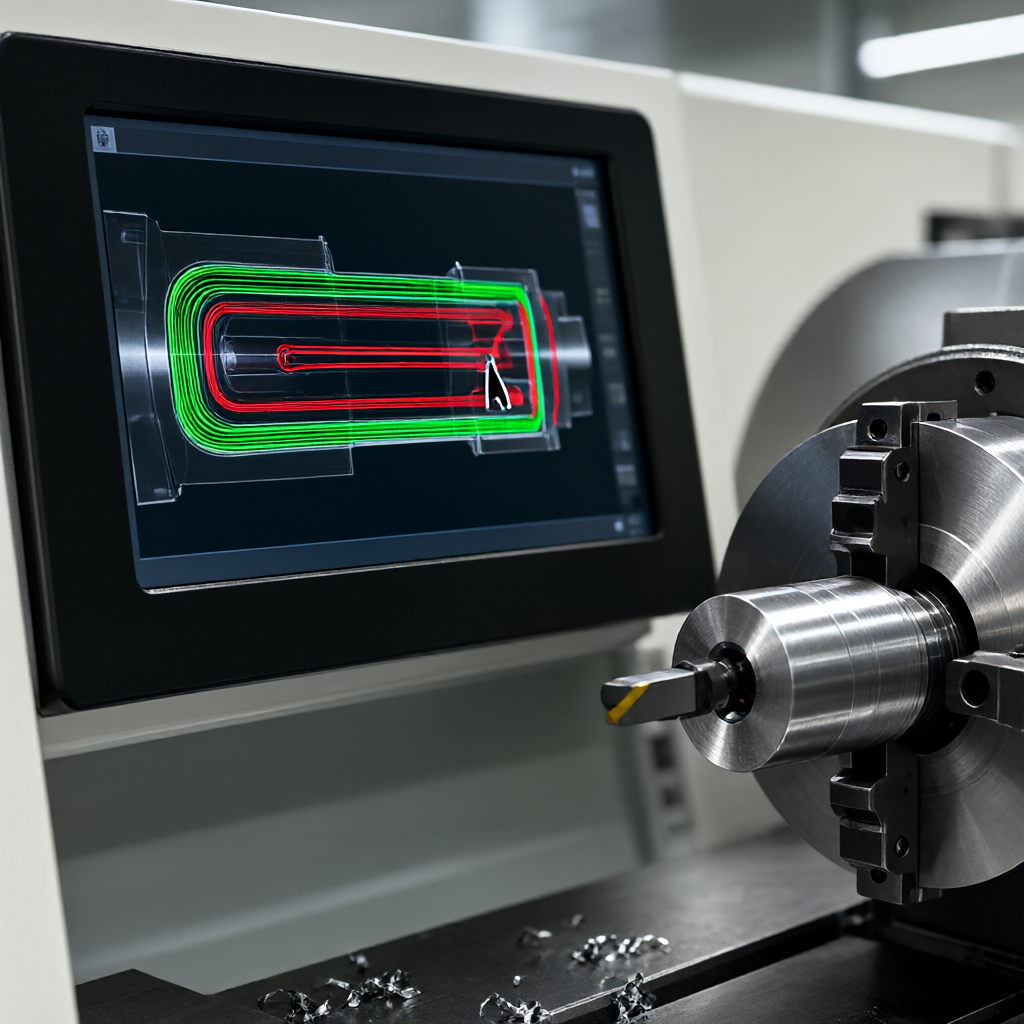
- Vältä teräviä kulmien törmäyksiä ja viistettä C0,5 tai enemmän; Jos teräviä kulmia on otettava, työkalu on jaettava useisiin syöttöihin.
- Työkalun vaihtopisteen asetus:
- Luo yhtenäinen koordinaattien alkupiste, jotta vältät datapisteen muuntamisen aiheuttamien kumulatiivisten virheiden aiheuttamat häiriöt.
Työkalun valinta, jäähdytys ja lämmönsäätöstrategiat
Työkalun valinta vaikuttaa suoraanMuodonmuutos
Monimutkaisten osien edessä yksinkertainen 3-akselinen/4-akselinen sorvaus ei ehkä pysty välttämään häiriöitä, ja 5-akselinen sorvaus- ja jyrsintäyhdistelmä on otettava käyttöön. Seuraavassa taulukossa verrataan eroja näiden kahden välillä häiriönhallinnassa ja muodonmuutosten hallinnassa:
| Kontrasti mitat | 3/4-akselinen CNC-sorvi | 5-akselinen sorvaus- ja jyrsinkone |
|---|---|---|
| interventioriski | ||
| Riippuu kiinnitysrakenteesta (keskikehys), jäännösjännityksen hidas vapautuminen | Monipuolinen sorvaus ja jyrsintä voidaan suorittaa yhdellä kiinnityksellä tasaisella jännitysjakaumalla ja pienellä muodonmuutoksella. | |
| Soveltuvat osat | Askelakselit, hihat, yksinkertaiset erikoismuotoiset osat (L/D< 5) | Monimutkaiset kuoret, lentoliitokset, monitahoiset osat (L/D > 8) |
| Työstötarkkuuden yläraja | Noin ±0,02 mm (ilman apukiinnitystä) | ±0,01 mm (lämpökompensaatiolla) |
lopuksi:Jos osassa on monisuuntaisia uria, päätyviisteitä tai monimutkaisia kaarevia pintoja, jos 3-akselinen sorvaushäiriön tarkistus epäonnistuu, se tulee päivittää suoraan yhdistetyksi sorvaus- ja jyrsintäratkaisuksi. Vaikka yhden kappaleen hinta on hieman korkeampi, se voi säästää useiden kiinnitysten aiheuttamia kertyneitä virheitä.
Käytännön kohokohdat: DFM-tarkistus ja ensimmäinen artikkelin vahvistus
Suunnittelun telakointivaiheessa DFM (Design for Manufacturability) -tarkistus on viimeinen puolustuslinja häiriöiden ja muodonmuutosvaarojen torjumiseksi. Seuraavat parametrit on tarkistettava:
- Kulman vähimmäissäde:Kääntökulman sisäisen terävän kulman on oltava R0,5 tai suurempi, muuten työkalu ei pääse muodostumaan ja halkeilee helposti.
- Lämmönpoistoreiät/painonkevennysraot:Suunnittele paksuseinäisiin osiin (>20 mm) symmetriset lämmönpoistourat vääntymisen vähentämiseksi jäähdytyksen jälkeen.
- Datum kone varattu:Hionta/viimeistelyvara (0,3-0,5 mm) on varattava kriittiselle mittapinnalle, jotta karkeassa sorvausvaiheessa esiintyvä jännitys ei heijastu suoraan lopulliseen kokoon.
Käsiteltäessä ensimmäistä kappaletta, se on suoritettavaprosessinohjaustarkastus
Nyrkkisääntönä on, että tasaista lepoa on käytettävä, kun kappaleen vapaa pituus (kahden päätukipisteen välinen etäisyys) ylittää 5 kertaa sen minimihalkaisijan tai kun työkalun tärinä on merkittävää koneistuksen aikana. Tämä voidaan yleensä jättää pois yhdistetyssä sorvaus- ja jyrsintätyöstössä ja jäykkyyden kompensoimiseksi käytetään moniakselista asennon kompensointia.
Kuumuutta kestävien metalliseosten kääntöosien vakava muodonmuutos, kuinka vähentää sitä?
Alhaisen lämmönjohtavuuden materiaalit, kuten titaaniseos ja Inconel, ovat helppoja varastoida lämpöä. On suositeltavaa käyttää suurta syöttöä/pientä takaisinleikkausmäärää jatkuvan leikkausvoiman ylläpitämiseksi, täydennettynä korkeapaineisella mikrojäähdytyksellä työkalun kärkeen suuntaamiseksi. Viimeistelyvaiheen syöttönopeus on vähennettävä arvoon 0,02-0,03 mm/kierros pinnan lämpörasituksen hallitsemiseksi.
Kuinka vältät käsitellyn tarkkuuspinnan naarmuuntumisen työkaluja vaihdettaessa?
Käytä ohjelmassa pikapaikoituksen työkalunvaihtopistettä (G00). Tämä piste on asetettava työkalun pyörimisakselin turvavälille ja vähintään 5 mm:n etäisyydelle työkappaleen pinnasta. Aseta samalla työkalumakasiinin avaus-/sulkemistoiminnon turvakorkeus työkalun varren häiriön estämiseksi.
Ohut akseli taipuu kääntämisen jälkeen. Onko ongelma koneen tarkkuudessa?
Ei välttämättä työstökoneen tarkkuus. 90% tapauksista johtuu elastisesta muodonmuutoksesta (veitsen päästäminen) tai lämpömuodonmuutoksesta. Se voidaan todentaa parantamalla kiinnitystä (kuten hydraulinen kolmileuka + korkean tason pyrstö), lisäämällä työkaluratavaraa viimeistelyä varten tai antamalla sen seistä 24 tuntia käsittelyn jälkeen ja sitten testaamalla (jännityksen poistamisen jälkeen).
Voidaanko juuttunut kone kokonaan välttää muuttamalla rakennetta?
Voi. Muuta monimutkaiset syvät urat porrastetuiksi muotoiksi, lisää työkalun syöttökulmaa (kuten 15°:n ohjausviistekulmaa) tai muuta ei-sopivien pintojen terävät kulmat viisteiksi/pyöristetyiksi kulmiksi. Ennen kuin suunnittelupiirustukset julkaistaan, koko polun törmäystunnistus (Clash Detection) on suoritettava CAM-ohjelmiston kautta.
Päätelmät ja toimintaehdotukset
Kääntöhäiriöiden ja muodonmuutosten välttämiseksi on välttämätöntäSuunnittelu, ohjelmointi, käsittely, tarkastusYhteistyössä neljä vaihetta. ShowyMetalissa on 72 3/4/5-akselista CNC-laitetta ja keskityskonetta, jotka voivat tarjota DFM-häiriöiden tarkastelun ja käsittelysuunnitelman vertailun ±0,01 mm:n tarkkuuden ja kiiltävän pinnan erävaatimuksille. Jos sinulla on CNC-sorvauspiirustuksia, joissa on suuri sivusuhde, herkkiä lämpömuodonmuutoksille tai monimutkaisille tilahäiriöille, voit lähettää piirustukset ja prosessivaatimukset suunnitteluosastolle, ja annamme yksityiskohtaisen valmistettavuusarvioinnin ja erätoimitussuunnitelman (tavalliset erät toimitetaan 15-25 päivässä).



