





CNC-työstön toleranssiasetus: ±0,01 mm käytännön toiminnan perusperiaatteet
Tarkkuus-CNC-osien räätälöinnissa mittatoleranssien hallinta ±0,01 mm:n tasolla on keskeinen vaatimus ilmailu-, lääketieteellisten laitteiden ja huippuluokan automaatiolaitteiden osalta. Kuitenkin, mitä tiukempi toleranssiasetus ei ole, sitä parempi. Se on arvioitava kokonaisvaltaisesti materiaaliominaisuuksien, prosessipolkujen ja havaitsemismenetelmien perusteella. Insinöörien ja hankintahenkilöstön kannalta todellisten ±0,01 mm:n toleranssirajoitusten ymmärtäminen voi tehokkaasti välttää viestintäesteet suunnittelun ja valmistuspään välillä, vähentää kokeilu- ja virhekustannuksia ja varmistaa massatuotannon johdonmukaisuuden. ShowyMetal tarjoaa tarkkoja CNC-työstöpalveluita, jotka kattavat 3/4/5-akselin jyrsinnän, sorvausjyrsinnän ja muut prosessit. Se tukee erilaisia materiaaleja, kuten alumiinia, terästä, ruostumatonta terästä ja teknisiä muoveja, jopa ±0,01 mm:n tarkkuudella ja Ra0,4 μm:n pintakäsittelyllä. Se on myös varustettu täysikokoisilla tunnistusominaisuuksilla, kuten kolmiulotteisilla koordinaatteilla ja optisella mittauksella, jotka tarjoavat luotettavia ratkaisuja erittäin tarkkoihin toleranssivaatimuksiin.
Keskeiset tekijät, jotka vaikuttavat ±0,01 mm toleranssin toteutumiseen
±0,01 mm:n toleranssivyöhykkeen saavuttamiseksi on ensin selvennettävä, että tämä tarkkuustaso vastaa yleensä ISO 286 -standardin IT5-IT6-tasoja. Tämä tarkkuus ei riipu pelkästään työstökoneen merkistä, vaan sen määrää "koneen tarkkuus + työkalun kompensointi + materiaalin ominaisuudet + lämpömuodonmuutosten hallinta".
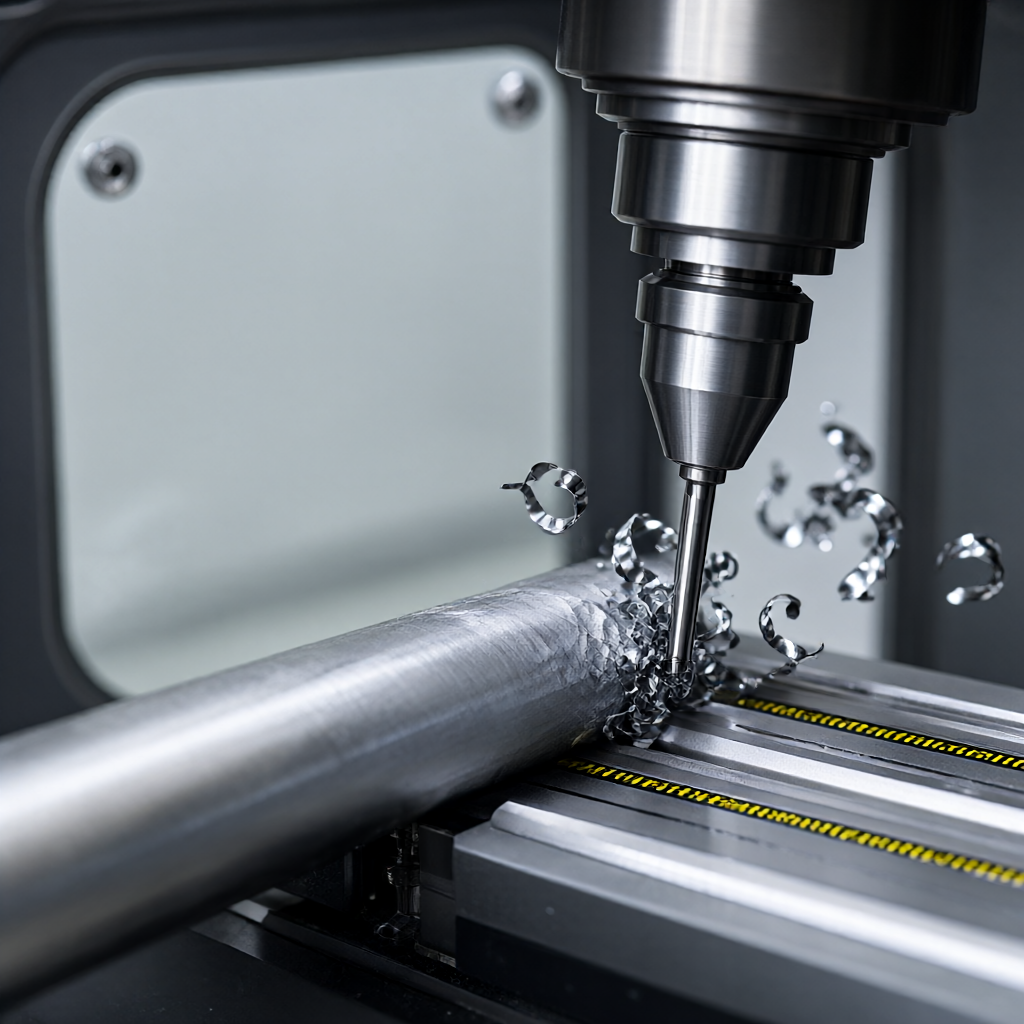
- Työstökoneen jäykkä ohjauskisko: Erittäin tarkoissa moniakselisissa työstökeskuksissa on oltava vakaat lineaariset ohjaimet ja kuularuuvien esijännitykset, ja ne vaativat yleensä paikannustarkkuuden ±0,005 mm:n sisällä, mikä toimii perustana myöhemmälle mikronitason käsittelylle.
- Työkalujen kuluminen ja korvaus: Alumiinia tai ruostumatonta terästä jyrsinnässä työkalun reunan kuluminen johtaa suoraan mittapoikkeamiin. Työkalun offset-arvo on päivitettävä dynaamisesti online-työkalun pituusmittauksella tai säännöllisellä optisella mittauksella tasaisen koneistusvaran varmistamiseksi.
- Materiaalin lämpöstabiilisuus: Alumiinilla on korkea lineaarinen laajenemiskerroin, ja leikkauslämpö käsittelyn aikana voi helposti aiheuttaa työkappaleen lieviä muodonmuutoksia. Leikkausparametrit on optimoitava (vähennä syöttöä, lisää jäähdytysnestettä) tai suorita viimeistely ja tarkastus vakiolämpötilassa (20±1℃) lämpöpoikkeaman vaikutuksen eliminoimiseksi.
- Puristimen muodonmuutosten hallinta: Ohutseinämäisille osille tai hoikkaille akseleille jäykkä puristus voi helposti johtaa elastiseen muodonmuutokseen ja pomppimiseen löystymisen jälkeen. Puristusjännityksen minimoimiseksi tarvitaan tyhjiöimukuppeja, pehmeitä kynsiä tai tarkkuustyökaluja.
Prosessin mukauttaminen ±0,01 mm toleranssiin eri materiaaleille
Eri materiaalit reagoivat eri tavalla lastun muotoon, leikkausvoimaan ja lämpöön. Prosessiparametreja on säädettävä vastaavasti, muuten vakaan ±0,01 mm:n toleranssin saavuttaminen on vaikeaa.
- Alumiiniseos (kuten 6061-T6, 7075-T6): Hyvä leikkausteho, mutta helppo tarttua veitseen. On suositeltavaa käyttää pientä työkalun halkaisijaa (≤ 3 mm) ja nopeaa (8000-12000 rpm) jyrsintä terävän reunan säilyttämiseksi; viimeistelyvaraa säädetään 0,05-0,1 mm:iin.
- Ruostumaton teräs (kuten 303, 316L): Korkea vetolujuus, huono lämmönjohtavuus, altis työstökovettumiselle. On tarpeen valita työkalu, jolla on suuri kallistuskulma, vähentää syöttönopeutta ja lisätä leikkausnesteen virtausta lämmön haihduttamiseksi; vältä ajoittaista leikkaamista ja estä työkalua lohkeilemasta.
- Titaaniseos (kuten Ti-6Al-4V): Korkea kemiallinen aktiivisuus, helppo aiheuttaa diffuusiokulumista leikkuutyökaluilla korkeissa lämpötiloissa. On tarpeen vähentää merkittävästi leikkausnopeutta, käyttää kovametalli- tai CBN-työkaluja ja vahvistaa jäähdytystä; yli 0,1 mm on varattava viimeistelysorvaukseen/viimeistelyjyrsimiseen.
- Tekniset muovit (kuten POM, PEEK): Alhainen kovuus, herkkä purseille. On välttämätöntä välttää nopean leikkauksen aiheuttamia kerrostumia ja käyttää teräviä työkaluja, joilla on suuret helpotuskulmat ja negatiiviset kallistuskulmat; POM:lla on hyvä mittastabiilius, mutta PEEK:n on valvottava tiukasti koneistusvaraa lämpömuodonmuutosten estämiseksi.
Tarkkuus-CNC-työstötoleranssien ja tavanomaisten toleranssiratkaisujen vertailu
| Tarkkuustaso | Tyypillinen toleranssialue (mm) | Sovellettava prosessi | Havaitseminen tarkoittaa | Erän johdonmukaisuuden vaikeus | Sovellettavat skenaariot |
|---|---|---|---|---|---|
| Yleinen toleranssi | ±0,1 ~ ±0,2 | 3-akselinen rouhintajyrsintä/yleissorvaus | Mittari/mikrometri | Matala | Rakennekiinnike, kuori |
| Korkeampi toleranssi | ±0,05 | Hieno jyrsintä/viimeistelysorvaus | Vernier-satula/projektori | keskellä | Vakioakseliosat, vaihteistoaihiot |
| Moniakselinen vivustosorvaus ja jyrsintä/keskityskone | Koordinaatit (CMM)/Optiikka | korkea | Ilmailun rakenneosat, lääketieteelliset implantit |
±0,01 mm:n toleranssijärjestelmällä on erittäin korkeat vaatimukset laitteiden tilan vakaudelle, käyttäjän taidolle ja tarkastustiheydelle. Jos suunnittelupiirustuksissa ei määritetä toleransseja, on suositeltavaa, että insinöörit merkitsevät ±0,05 tai ±0,02 avainten yhteensopiviin pintoihin sen sijaan, että merkitsivät sokeasti ±0,01 tuotantokustannusten ja kokoonpanon suorituskyvyn tasapainottamiseksi.
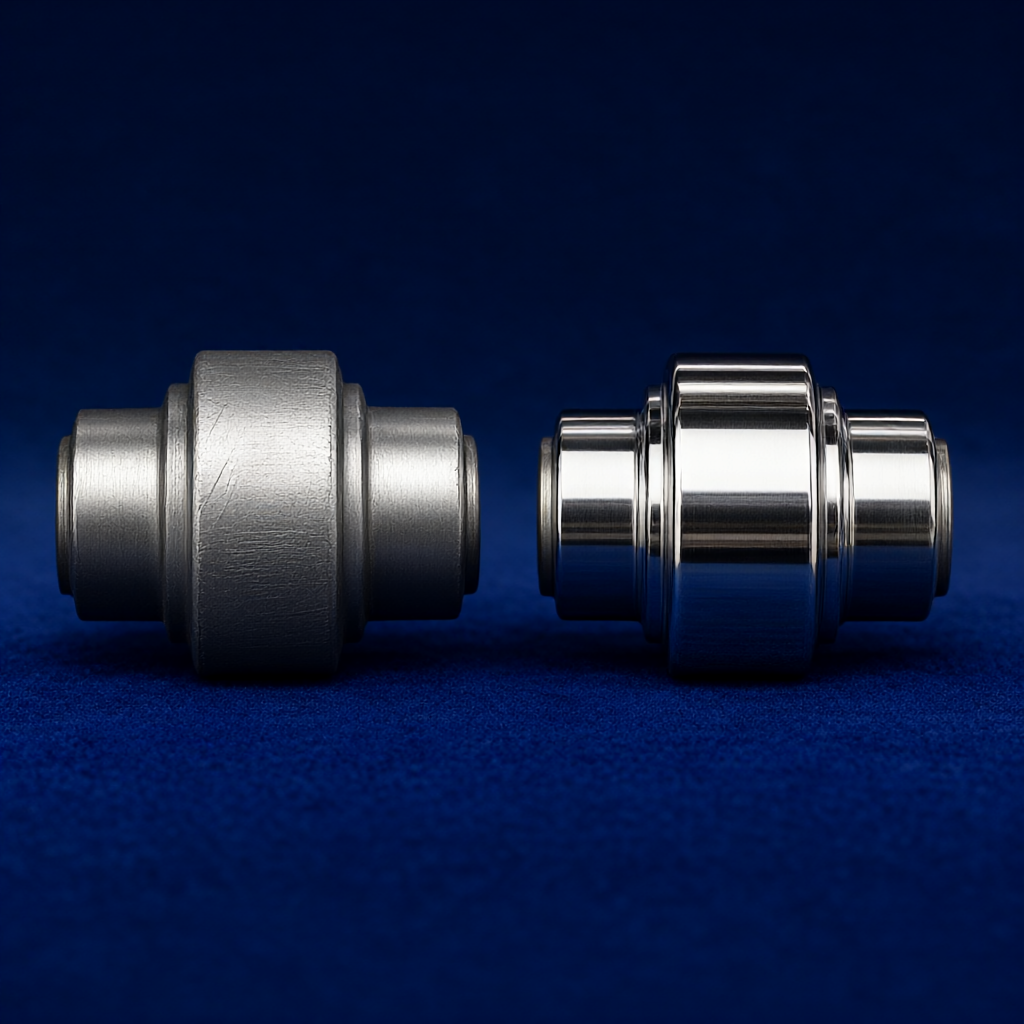
±0,01 mm toleranssi käytännön avainkohdat ja testausvaatimukset
±0,01 mm:n saavuttamiseksi massatuotantovaiheessa suljetun silmukan ohjaus on perustettava ensimmäisestä artikkelista täydelliseen tarkastukseen.
- Ensimmäisen artikkelin vahvistus (FAI): Ensimmäisen kappaleen on suoritettava täysikokoinen CMM-tarkastus ja laadittava Cpk-raportti. Cpk-arvon on oltava ≥1,33, ennen kuin massatuotanto voidaan hyväksyä, jotta voidaan varmistaa, että prosessiominaisuudet täyttävät toleranssivaatimukset.
- Prosessin tarkastus: Tarkista satunnaisesti 1-2 kappaletta 2 tunnin välein ja käytä mikrometriä tai pneumaattista mittaustyökalua kriittisen reiän halkaisijan/akselin halkaisijan mittaamiseen; jos 3 peräkkäisen kappaleen koko poikkeaa yhteen suuntaan, pysäytä kone välittömästi tarkistaaksesi työkalun kulumisen tai termisen muodonmuutoksen.
- Lähetyksen täydellinen tarkastus: Suorita 100 % täysikokoinen tarkastus avainmitoille ±0,01 mm, säilytä mittaustiedot, varmista osien yhtenäinen koko jokaisessa erässä ja pienennä asiakkaan kokoonpanon riskejä.
- Pintakäsittelyn hallinta: ±0,01 mm:n toleranssiin liittyy usein Ra0,4 μm tai jopa pienempi viimeistelyvaatimus. Tarkkuusleikkaus + kiillotus tai hiontaprosessit ovat välttämättömiä työkalun tärinän aiheuttamien aaltoilujälkien välttämiseksi, jotka vaikuttavat pinnan laatuun.
Yleiset vikatilat ja erittäin tarkan CNC-toleranssiasetuksen välttäminen
- Työkalun leikkaus: Esiintyy enimmäkseen ruostumattoman teräksen/titaaniseoksen viimeistelyssä, mikä johtaa välittömään mittapoikkeamaan. Vältä: Pienennä syöttönopeutta, käytä timanttipitoisia pinnoitustyökaluja ja tarkista työkalun säde mikrometrillä ennen viimeistelyä.
- Lämpömuodonmuutosten palautuminen: Viimeistelyn jälkeen työkappale tunnistetaan ennen jäähtymistä ajoissa ja koko on liian pieni; jäähdytyksen jälkeen koko on liian suuri. Vältä: Viimeistelemisen jälkeen aseta se tasaiseen lämpötilaan ≥30 minuutiksi ennen testausta tai käytä kosketuksetonta laseranturia.
- Puristusjännityksen jäännös: Ohutseinäiset osat kiinnitetään ja sitten löysätään, mikä johtaa soikion muodonmuutokseen. Välttäminen: Käytä kolmen pisteen tyhjiöadsorptiota tai mukautettuja elastisia työkaluja paikallisen korkean paineen välttämiseksi.
FAQ
Kuinka säilyttää johdonmukaisuus massatuotannossa CNC-työstötoleranssilla ±0,01 mm?
On tarpeen perustaa työkalun käyttöiän valvontamekanismi työkalun kompensoimiseksi dynaamisesti terän pituuden ja kulumisen mukaan; toteuttaa 100 % täysimittaisen tärkeimpien mittojen tarkastuksen ja varmistaa laitteiden vakauden prosessikykyanalyysin avulla Cpk≥1,33:lla.
Mitkä materiaalit sopivat parhaiten ±0,01 mm:n toleranssille?
Alumiiniseoksella (6061/7075) ja ruostumattomalla teräksellä 303 on hyvä leikkauskestävyys ja korkea mittojen tasaisuus; titaaniseoksen ja PEEK:n on valvottava tiukasti lämpömuodonmuutoksia. On suositeltavaa jättää riittävästi pintakäsittelyvaraa ja testata tasaisessa lämpötilassa.
Mitä laitteita tarvitaan ±0,01 mm toleranssin havaitsemiseen?
Avainmitat edellyttävät CMM:n (koordinaatit mittauskoneen), pneumaattisen mittauslaitteen tai erittäin tarkan optisen projektorin käyttöä; karheusmittaria käytetään Ra-arvon tarkistamiseen; kaikki mittaustyökalut vaativat säännöllisen jäljitettävyyskalibroinnin, jotta mittausvirhe on paljon pienempi kuin toleranssialueen leveys.
Lisääkö ±0,01 mm:n toleranssimerkintä valmistuskustannuksia?
kyllä. Verrattuna ±0,1 mm:iin työstövaraa pienennetään, leikkausnopeutta pienennetään ja tarkastustiheyttä kasvatetaan, mikä lisää yksiosaisen työajan ja laitteiden käyttöaikaa. On suositeltavaa merkitä vain keskeiset toiminnalliset pinnat ja löysätä ei-sopivat pinnat ±0,1 mm:iin kustannusten optimoimiseksi.
Miten ShowyMetal tukee tarkkoja toleranssien räätälöintiä?
ShowyMetal tarjoaa 3/4/5-akselisen jyrsintä-, sorvaus- ja jyrsintäyhdistelmän ja keskitystyöstön, jonka tarkkuus on jopa ±0,01 mm, Ra0,4 μm; varustettu CMM:llä ja optisilla mittausjärjestelmillä, se suorittaa ensiluokkaisen vahvistuksen ja 100 % täydellisen lähetyksen tarkastuksen; se tukee DFM-suosituksia ja voi optimoida toleranssijakauman suunnittelupuolella varmistaakseen erän toimituksen ja ulkonäön laadun yhdenmukaisuuden 15-25 päivässä.
lopuksi
±0,01 mm toleranssiasetus on systemaattinen projekti, joka yhdistää materiaalit, prosessit ja testauksen. Toleransseja merkitseessään insinöörien tulee yhdistää materiaalin lämpöstabiilisuus, työstökoneen tarkkuus ja kokoonpanon toiminnalliset vaatimukset, jotta vältetään sokea äärimmäisten toleranssien tavoittelu. Kun hankitaan henkilöstöä yhteydenpitoon tavarantoimittajiin, heidän on selvennettävä keskeisiä ulottuvuuksien havaitsemismenetelmiä ja prosessin kykyvaatimuksia, jotta erän yhdenmukaisuusriskit voidaan vähentää. Jos projektiisi liittyy tarkkuussovitus, korkea viimeistely tai erikoismuotoiset pinnat, voit lähettää piirustukset ja materiaaliluettelot ShowyMetalin suunnittelutiimille saadaksesi DFM-ehdotuksia ja toleranssiarvioita varmistaaksesi tarkan toteutuksen prototyypistä massatuotantoon.



