





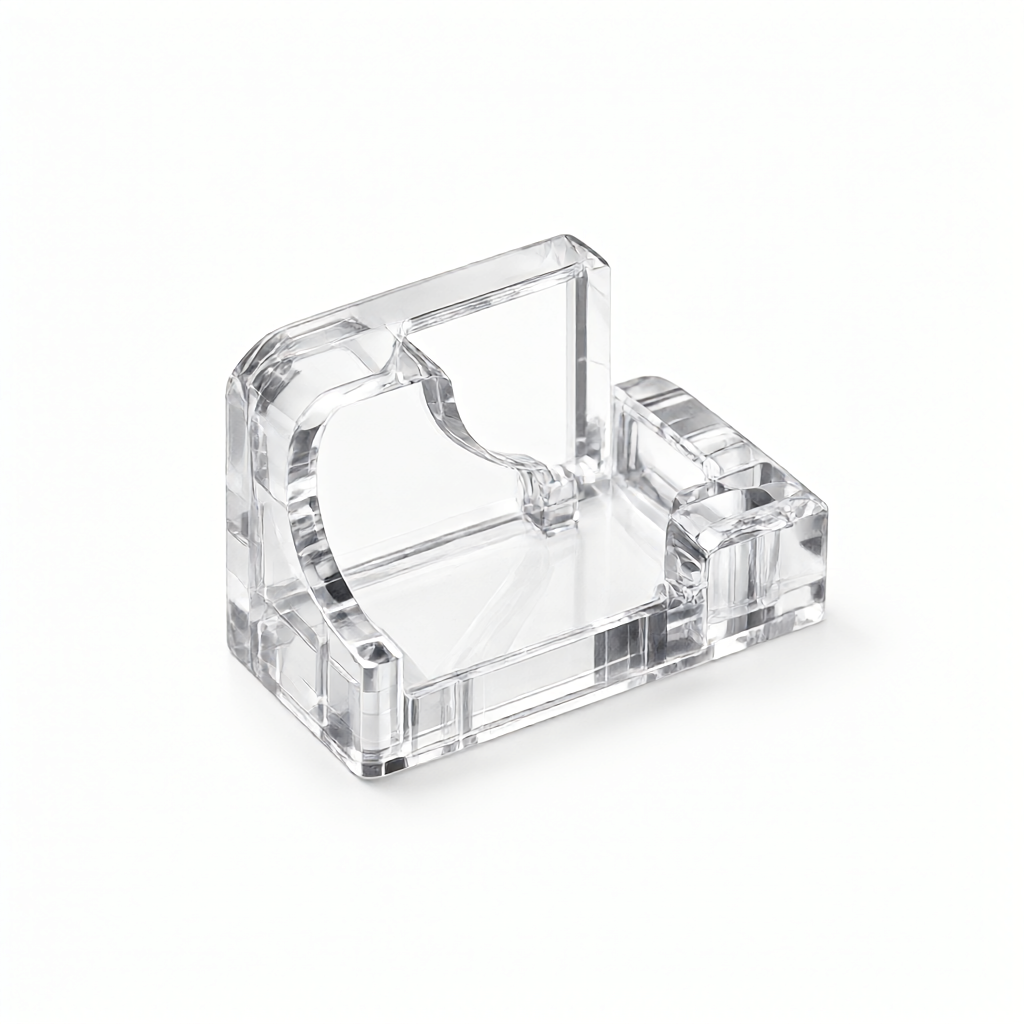
Mätkivät läpinäkyvät PC-materiaalista CNC-osat: Stressirakontu lähteet ja välttämisperiaatteet
Tarkassa CNC-koneistuksessa läpinäkyvä polysilikaattihartsi (PC) on yleinen materiaali optisten ikkunoiden, sensorien suojusten ja viestintäkomponenttien valmistuksessa sen korkean valonläpäisyn ja lujuuden vuoksi. Kuitenkin PC-materiaali altistuu helposti jälkiprosessoinnissa jäännössesseen, mikä johtaa stressirakoon (Stress Cracking) myöhemmässä vaiheessa, mikä heikentää tuotteen käyttöikää ja ulkonäköä. Stressirakko on teknisen ja ostokuntaisen yhteisesti tunnustama kriittinen ongelma, eikä ole pelkkä materiaaliheikkous vaan prosessiparametrien, pitojen, lämpöhallinnan ja pinnankäsittelyn yhteisvaikutus. Tämä artikkeli purkaa stressin syntymiskoneen ja tarjoaa toteutettavia prosessistrategioita ja vastaanottokriteereitä stressirakon välttämiseen.
PC-materiaalin stressirakon haurastumismuodot ja materiaalin ominaisuuksien yhdenmukaisuus
Läpinäkyvän PC-materiaalin kemiallinen vastuskyky ja stressin vapautumiskyky ovat kriittisiä muuttujia, jotka määräävät stressirakon riskin. Kun osan sisällä on vapautumatonta jäännöspannua, ketonien, etanolin, metanolin ja muiden liuottimien kanssa kosketus tai kullattavat pinnoitukset, anodisoivuus voivat aiheuttaa silmukoita (Crazing) ja läpistäviä halkeamia stressikenttien kohtuista (kuten teräksessä, porausreunassa, pinnassa).
- Jäännöspannalähteet:Koneistuksessa tapahtuva leikkausjännitys aiheuttaa materiaalin sisäkerroksen plastista muodonmuutosta, jolloin pinnakerros on puristuksessa ja alapinta vetännössä.
- Geometrinen stressikenttä:Teräksen kääri, jonka säde on alle 0,5 mm, on stressikenttä Kt, joka voi olla 3,0 tai enemmän.
- Liuottimien hyökkäys:PC-materiaali on altistunut ketoneille ja halogeeniheksille, ja liuottimet, kuten kuumennusaineet, voivat aiheuttaa ympäristöstressirakon (ESC).
Tarkan CNC-koneistuksen parametrin vaikutus stressinhallintaan
Mielenmukainen leikkausparametrien asetus on ensisijainen suojaukkaama vähentämään jäännössesseä. Läpinäkyvän PC-materiaalin tapauksessa on suositeltavaa käyttää "kevyesti, kuumaa, hitaasti" strategiaa välttämään lämmön kertymistä ja merkittäviä plastista muodonmuutosta. Seuraavat suositut prosessiparametrit:
| Parametri | Huolellinen suositusarvo | Aggressiivinen riskiarvo | Vaikutus stressiin |
|---|---|---|---|
| Moottorin kierros | 20,000-30,000 rpm | >35,000 rpm | Liian korkea aiheuttaa lämpölämpenöistä ja tehostaa jäännöspannua |
| Syöttönopeus | 500-800 mm/min | >1,200 mm/min | Liian nohko luo lämpöleikkausta, pinnan karheus heikkenee, stressikenttä |
| Leikkauskuormitus | ≤0,5 mm | ≥1,0 mm | Iskuormitus lisää leikkausjännitystä, ja jäännöspannua |
| Jäähdytysmenetelmä | Kuiva tai MQL | Vedessä liukeneva jäähdytysneste | PC-materiaali imee kosteutta, ja jäähdytysnesteen kertyminen huokosiin voi aiheuttaa myöhempää laajenemishalkeamista |
Myös työkalujen valinta on ratkaisevassa roolissa. Suositellaan pinnoitettua karbidiakselia, jonka etukulma on 10°-15° radiaali-jännityksen vähentämiseksi, ja terän säde on alle 0,05 mm, jotta läpinäkyvän osan pinnalla ei ole raahia ja mikroskooppinen stressi on tasainen.
Pitojen ja jäännössesseen vapautumisen lämpöhoitomenetelmien vertailu
Koneistuksen jälkeen jännityksen vapauttaminen on kriittinen vaihe estämään vaurioiden syntymistä. Eri menetelmät eroavat toisistaan tehokkuudessa, tarkkuuden ylläpitämisessä ja sovelluskentässä, ja ne on valittava osan koon ja toleranssien vaativuuden perusteella.
| Jännityksen vapauttaminen | Prosessiprinssi | Sovelluskenttä | Edut ja haitat |
|---|---|---|---|
| Matalan lämpötilan kuumennus | 85-95°C, 2-4 tunnin kuumennus | Ohiikkaiset ja pienet optiset osat | Matalat kustannukset, nopea tuotanto, mutta liian korkea lämpötila aiheuttaa mikrofaseja, mikä heikentää läpinäkyvyyttä |
| Natitteen luonnollinen rentoutuminen | Normaali lämpötila, 7-14 päivää | Epäkiireelliset rakenteelliset osat | Ei lämpömuodonmuutosta, stressi vähitellen vapautuu, pitkä kesto, ei sovellu kiireellisiin toimituksiin |
| Ilmaston kuumennus | Halottamaton ilma, lämpölämpenön hallinta | Korkean tarkkuuden ja läpinäkyvyyden vaativat osat | Tasaisempi stressin vapauttaminen, hyvä ulkonäkö, suuret investoinnit, tarkka kesto |
Pitojen suhteen on vältettävä läpinäkyvän pinnan suoraan jäykkää pitoa. Suositellaan tyhjennyspöytää tai matalaa puristavuutta polyuretaan-V-profiilia, ja pitojen asettaminen ei-toimivalle tai ei-ulkonäköalueelle estämään pintojen stressikentästä.
Pinnankäsittelyn ja jälkisäätöjen halkeamatilanteiden käytännön huomiot
Pinnankäsittely on stressirakon "koe- ja suodatin". Läpinäkyvä PC-materiaalista CNC-osien sähköllä, maalattavien tai koottavien vaativuudet edellyttävät liuosten yhteensopivuuden tiukkaa hallintaa. PC-materiaali on altistunut metanoliin, etanoliin ja ketonien sisältäviin liuottimiin, ja niiden käytön pesussa aiheuttaa ESC:tä. Suositellaan isopropyylialkoholia (IPA) lyhytkaistan pyyhkäisytään tai puhdasta vettä ultrapesuna, ja pesun jälkeen on kuivattava perusteellisesti.
- Pinnankäsittelyn kielto:Vältettävä läpinäkyvän PC-materiaalin kemiallista nikkelyä tai paksua sähköllä, minkä vuoksi metallikerroksen ja perusteen lämpölaajenemiskertoimen ero aiheuttaa liitteen irtonisuutta.
- Kooten stressi:Kuulien kohdassa, kiinnitys tai liitintäkappaleen asennuksissa on vältettävä iskuja, ja suositellaan akustiikkaliittämistä tai lämmönjohtavuutta liimaa, jolloin mekaaninen stressi vähenee.
Stress crack detection methods and acceptance criteria
Visual inspection cannot reveal early craze marks; quantitative testing methods are therefore required. Two key tests are recommended before shipment:
- Solvent soak test: Immerse the sample in a specified solvent (e.g. THF or the client-specified medium) for the specified duration (typically 1–2 hours). After removal and drying, inspect the surfaces and edges under a 10–20× stereomicroscope. Absence of craze marks and cracks is accepted.
- Polarized-light stress check: Illuminate the transparent part with a polarizing microscope; internal residual stresses will produce colored interference fringes. The fringe density and intensity reflect the stress distribution and can serve as a consistency reference between process batches.
Upon acceptance, it is not enough to confirm that the appearance is free of scratches and defects; consistency of stress levels across batches must also be verified. For bulk orders, it is recommended to reserve 10% of samples for long-term soak and accelerated-aging testing to verify the thoroughness of stress relief.
FAQ: Engineering Q&A on stress cracking in transparent PC
Why must CNC-machined transparent PC parts not come into direct contact with acetone?
Acetone is a highly polar solvent; it penetrates high-stress regions of PC and dramatically lowers the environmental-stress-cracking threshold, causing irreversible craze marks within minutes to hours.
How can one determine whether a PC part has undergone sufficient stress relief?
Verify using both a solvent-soak test and a polarized-light check. The absence of macroscopic cracks, uniform distribution of interference fringes, and no distinct high-stress spots indicate that stress relief is sufficient.
What is the minimum wall thickness achievable for a custom CNC-machined transparent PC part?
Due to limits in tool rigidity, chip-egress space, and uniformity of residual-stress release, the recommended minimum wall thickness for precision CNC machining of transparent PC is 0.5 mm. Below this value, warping and tearing are likely.
Does electroplating directly cause cracking of the PC surface?
Electroplating does not directly cause cracking, but the combined volume stress and thermal stress of the deposited metal layer superimpose on the frozen-in stresses of the PC and easily trigger interface delamination and matrix cracking during cooling or subsequent use.
How is appearance and stress consistency of PC parts ensured in mass production?
Establish a standardized process card that locks in cutting parameters and the annealing curve; use vacuum-adsorption clamping to avoid clamping marks; implement full-dimension and stress testing of the first article, in-process patrol inspections, and 100% appearance inspection plus spot-check soak tests before shipment.
Conclusion and process-selection recommendations
Preventing stress cracking in transparent PC is fundamentally systematic management of the “residual stress – geometry – chemical environment” triad. From avoiding sharp corners at the design stage, to light cuts with high chip evacuation and oil-free/micro-lubrication at the CNC machining stage, to standardized annealing or aging for stress relief after machining, and to rigorous control of post-processing media, every step must be parameterized and traceable. As a precision manufacturer equipped with 72 CNC machines supporting 3-axis, 4-axis and 5-axis milling as well as mill-turn machining, ShowyMetal has established a complete stress-control system for transparent-engineering-plastic processing. Tolerances reach ±0.01 mm, surface finish reaches Ra0.4 μm, and high-gloss, scratch-free surfaces are consistently achieved in batch production. If you are developing a transparent PC window or optical structural part and face challenges with stress cracking and surface yield, send us your drawings and technical specifications and we will provide DFM-based stress-optimization recommendations and a process-schedule quotation.



