CNC-tarkkuustyöstömateriaalin valinta: lujuusvertailu alumiiniseoksen ja titaaniseoksen välillä
CNC-tarkkuustyöstömateriaalin valintalogiikka: ydinero alumiiniseoksen ja titaaniseoksen välillä
CNC-tarkkuusvalmistuksen alalla materiaalin valinta määrää suoraan osien mekaaniset ominaisuudet, kustannusrakenteen ja prosessointivaikeuden. Insinöörit ja hankinnat kohtaavat usein hämmennystä: kun lujuusvaatimukset ovat samanlaiset, miksi alumiiniseoksia (kuten 7075) valitaan joskus titaaniseosten (kuten Ti-6Al-4V) sijasta ja päinvastoin? Sen sijaan, että verrattaisiin vain "voimalukuja", tämä päätös perustuuOminaislujuus, leikkausteho, lämpöstabiilisuus ja pinnan ulkonäön tasaisuuskattava tasapaino. Massatuotannossa materiaalin valinnassa on otettava huomioon laitteiden käyttöaste, työkalun käyttöikä ja ulkonäön laadunvalvontaominaisuudet.
Mekaanisten parametrien syvällinen vertailu: ominaislujuuden ja jäykkyyden analyysi
Materiaalien luonteen ymmärtäminen vaatii aloittamista mekaanisista perusindikaattoreista. Seuraavassa on kahden tyypillisen lejeeringin avainparametrien vertailu CNC-käsittelyolosuhteissa:
Alumiinilejeeringin 7075-T6 ja titaaniseoksen Ti-6Al-4V mekaanisten ominaisuuksien vertailu
Suorituskykyindikaattorit
Alumiiniseos 7075-T6
Titaaniseos Ti-6Al-4V
Tekninen merkitys
Tiheys (g/cm³)
2.8
4.43
Alumiini on noin 37 % kevyempää kuin titaani, joten se sopii painonpudotustarpeisiin
Vetolujuus (MPa)
570
950
Titaani on vahvempaa ja sillä on suurempi kantavuus
Ominaislujuus (MPa·cm³/g)
~204
~214
Näiden kahden ominaislujuus on lähellä, ja titaani on vain hieman parempi.
Elastisuusmoduuli (GPa)
71.7
110
Titaanilla on suurempi jäykkyys ja suurempi muodonmuutoskestävyys
Lämmönjohtavuus (W/m·K)
120
6.7
Alumiini hajottaa lämpöä hyvin, mutta titaani kerää helposti lämpöä, mikä vaikuttaa työkalun käyttöikään.
Tiedot osoittavat, että vaikka titaaniseoksen suhteellinen vetolujuus on noin 1,6 kertaa alumiiniseoksen, sen tiheys on myös lähes 60 % suurempi. Siksi, kun suunnittelun ydintavoite onKevyt ja vaatii tiettyä jäykkyyttäKun sovellusskenaarioon sisältyyKorkean lämpötilan ympäristö tai äärimmäinen staattinen painekuormitus, titaaniseosten lujuuden säilyvyys korkeassa lämpötilassa on otettava huomioon (alumiiniseosten lujuus laskee merkittävästi yli 150 °C:ssa ja titaaniseosten suorituskyky on vakaa alle 300 °C).
Erot CNC-leikkaussuorituskyvyssä: koneistustehokkuus ja työkalun hävikki
Materiaalien työstettävyys on avain CNC-kustannusten hallintaan. Leikkausominaisuuksissa alumiiniseosten ja titaaniseosten välillä on valtava ero, mikä vaikuttaa suoraan prosessointisykliin ja työkalubudjettiin.
Alumiiniseoksen leikkausominaisuudet
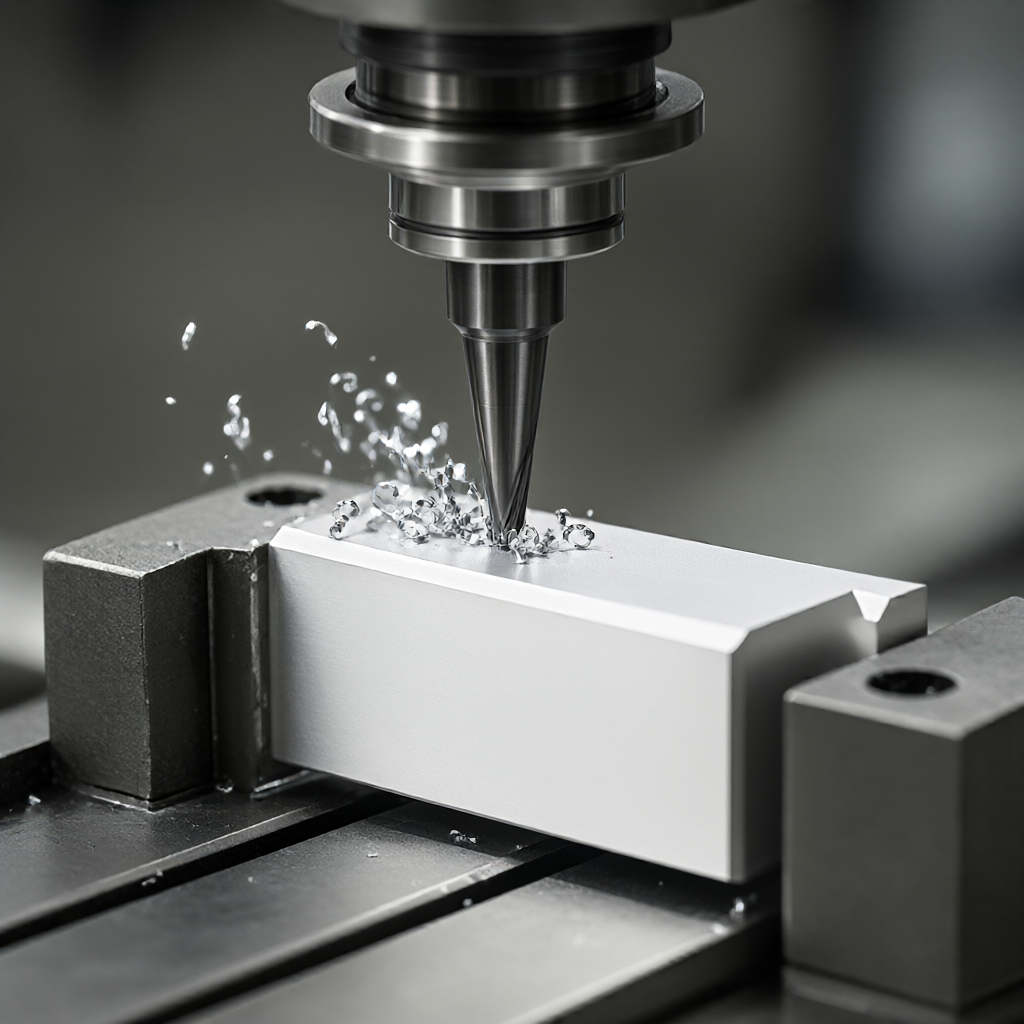
Alumiiniseoslastut ovat pehmeitä, helposti tarttuvat veitseen ja vaativat suuren lastunpoiston. Korkean lämmönjohtavuutensa (noin 120 W/m·K) ansiosta leikkauslämpö kuitenkin poistuu helposti lastun läpi ja työkalun lämpötila on alhainen.
Suositellut parametrit: Karan nopeus on korkea (jopa yli 10 000 rpm), syöttö on nopea ja yksiakselinen jyrsintäteho on erittäin korkea.
Työkalun valinta: Kovametallisisäkkeissä on käytettävä PVD-pinnoitetta tai päällystämätöntä TiAlN:a, jossa on suuri takakulma kosketuspinnan pienentämiseksi ja kyhmyjen välttämiseksi.
Riskien käsittely: Veitsen tarttuminen aiheuttaa karkeita veitsikuvioita pinnalle. Jäähdytysnesteen pitoisuus ja virtausnopeus on optimoitava, jotta "alumiiniliete" ei naarmuta pintaa.
Titaaniseoksen leikkausominaisuudet
Titaaniseos on tyypillinen vaikeasti leikattava materiaali. Sen lämmönjohtavuus on erittäin alhainen (noin 6,7 W/m·K), mikä tarkoittaaYli 90 % leikkauskitkalämmöstä kertyy työkalun kärkeen, jolloin työkalu kuluu nopeasti tai jopa epäonnistuu. Lisäksi titaanilla on korkea kemiallinen aktiivisuus ja se on altis diffuusiokulumiseen työkalumateriaalien kanssa korkeissa lämpötiloissa.
Suositellut parametrit: Alhainen nopeus ja suuri syöttöstrategia (karan nopeus on yleensä yli 50 % alhaisempi kuin alumiiniseoksessa), käyttämällä teriä, joissa on pienin lastunmurtaja.
Työkalun valinta: Pinnoitettua kovametallia (kuten TiCN, AlTiN) on käytettävä, ja nopean teräksen käyttö on ehdottomasti kielletty.
Riskien käsittely: Työkalun halkeamisen todennäköisyys on suuri, ja karan kuormitusta on seurattava reaaliajassa; jos syöttömäärä on väärä, "pulinaa" tapahtuu todennäköisesti, mikä vaikuttaa mittatarkkuuteen.
Massatuotannossa alumiiniseoksella on ilmeisiä etuja materiaalien hyödyntämisessä ja prosessoinnin tehokkuudessa, ja työtuntiyksikkökohtaiset kustannukset ovat yleensä vain 1/3 - 1/5 titaaniseoksesta.
Ulkonäön laatu ja yhteensopivuus pintakäsittelyn kanssa
Monissa kulutuselektroniikan, robottinivelten tai lääketieteellisten implanttien skenaarioissaUlkonäön johdonmukaisuusUsein vaikuttaa lopulliseen hyväksyntään enemmän kuin lopulliseen vahvuuteen. Alumiiniseoksilla ja titaaniseoksilla on täysin erilaiset pintakäsittelyprosessit.Alumiinin titaaniseoksen pintakäsittelyn ulkonäön vertailu
Alumiiniseoksen pintakäsittely
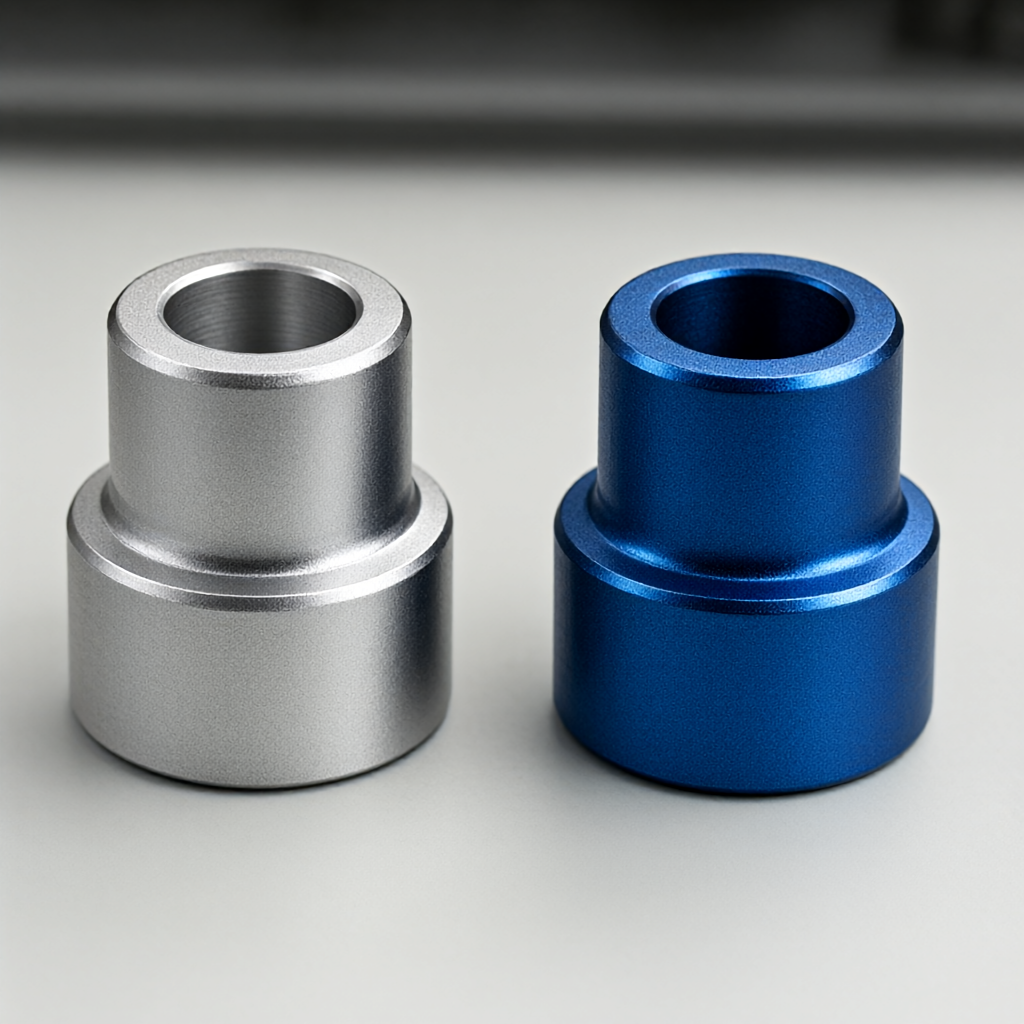
Alumiiniseoksen oksidikalvo on ohut ja anodisoinnin väri on hyvin hallittavissa (musta, kulta, värihapettuminen), mutta oksidikerros on huokoinen ja altis epätasaiselle värjäytymiselle.
Edut: Korkeakiilto harjauksen ja hiekkapuhalluksen jälkeen, helppo saavuttaa peilivaikutelma.
Haitat: Jos esikäsittelyä ei tehdä kunnolla, eräeroissa voi helposti esiintyä valkoisia ja mustia pisteitä.
Titaaniseoksen pintakäsittely
Titaaniseoksesta valmistettu oksidikalvo on tiheä, läpinäkyvä ja luonnollisesti korroosionkestävä.
Edut: Kemiallisella pinnoituksella tai hapetusvärillä (kuten sininen, kultainen lämpöhapetus) on tasainen ja vahva väri ja erinomainen naarmuuntumisenkestävyys.
Haitat: Koneistettu pinta on taipuvainen muodostamaan "työstökarkaistun kerroksen", mikä vaikeuttaa myöhempää kiillotusta; kiillon palautuminen hiekkapuhalluksen jälkeen on hidasta.
Osiin, joilla on korkeat ulkonäkövaatimukset, jos niitä on ylläpidettävä massatuotannossaKiiltävä pinta, ei naarmuja, ei tahrojaJohdonmukaisuus, alumiiniseos hienolla jälkikäsittelyllä (kuten elektrolyyttinen kiillotus tai peilikiillotus) on helpompi saavuttaa tiukat CPK-arvot; titaaniseos luottaa enemmän lopulliseen pintakäsittelyyn koneistusvaiheessa, mikä vaatii erittäin korkeaa käyttäjätaitoa ja koneen jäykkyyttä.
Kustannusrakenteen ja erän toimitusajan arviointi
Materiaalikustannukset ovat vain jäävuoren huippu. Todellinen TCO (kokonaiskustannukset) sisältää tyhjän hankinnan, käsittelyhäviöt, romumäärän ja tarkastuskulut.
Tyhjä hinta: Ti-6Al-4V tankojen hinta on yleensä 8-12 kertaa 7075 alumiinin hinta (vaihtelee markkinoiden mukaan).
Käsittelyhäviö: Alumiiniseos leikkaa nopeasti, joten yhden kappaleen työtunnit ovat lyhyitä ja muottien ja laitteiden poistot jaetaan alhaisina; titaaniseos leikkaa hitaasti, ja yhden kappaleen työtunnit voivat olla 2-4 kertaa alumiiniseoksen työtunnit.
Testauksen hinta: Titaaniseososat vaativat yleensä suurempia mittatoleransseja (kuten ±0,005 mm), ja suuren lämpömuodonmuutoksen vuoksi on varattava pidempi jäähdytysaika, mikä vaikuttaa tuotantolinjan rytmiin.
15-25 päivän erätoimitusjakson sisällä alumiiniseososilla on suurempi joustavuus tuotannon ajoituksessa kypsän teknologian ja materiaalien helpon saatavuuden ansiosta. Jos projektisolmu on tiukka, alumiiniseosratkaisulla on luonnollinen etu toimitusketjun vakaudessa.
Materiaalivalintapäätösopas: sovellusskenaarioihin perustuvat suositukset
Tietyn projektin edessä insinöörien tulee seuloa seuraavien mittojen perusteella:
Skenaario 1: Erittäin lujat kevyet rakenneosat
Jos osat ovat alttiina voimakkaalle tärinälle, voimakkaalle iskulle ja painolle herkkiä (kuten drone-varret, robotin toimilaitteet), etusija annetaanTi-6Al-4V. Korkeista kustannuksistaan huolimatta sen väsymiskestävyys ja korkeiden lämpötilojen kestävyys ovat korvaamattomia.
Skenaario 2: Kulutuselektroniikkatuotteiden suuri liikevaihto
Jos tuote toistuu nopeasti, sen teho on suuri ja sillä on korkeat ulkonäkövaatimukset (kuten 3C-lisävarusteet, kameramoduulien kotelot), anna sille etusija.7075-T6. Sen alhaiset kustannukset, helppo käsittely ja helppo ulkonäön käsittely voivat vähentää merkittävästi yksittäisen kappaleen kustannuksia ja lyhentää markkinoilletuloaikaa.Alumiiniseoksesta valmistettu erittäin tehokas leikkausprosessi
Kolmas skenaario: Lääketieteelliset implantit
PakollinenPuhdasta titaania (CP-Ti Grade 4)Tai Ti-6Al-4V. Alumiiniseos ei ole biologisesti yhteensopiva, ja sen käyttö implanteissa on ehdottomasti kielletty. Titaanin korroosionkestävyys ja ei-magneettiset ominaisuudet tekevät siitä luotettavan valinnan.Lähikuva lääketieteellisten implanttien titaaniseostestauksesta
Hyväksymisstandardit ja testauspisteet
Riippumatta valitusta materiaalista, CNC-tarkkuusosien hyväksyminen vaatii huomiota seuraaviin parametreihin:
Mittojen tarkkuus: On suositeltavaa, että näppäinliitospintojen toleranssia säädetään ±0,01 mm:n sisällä.
pinnan karheus: Ulkonäköpinnan on oltava Ra0,4 μm tai pienempi, mikä yleensä vaatii ylimääräisen hienosorvauksen tai hienojyrsinnän.
Vian havaitseminen: Titaaniseososat ovat alttiita mikrohalkeamille, joten on suositeltavaa suorittaa tunkeutumistesti (PT) kantaville osille; alumiiniseokset keskittyvät pääasiassa huokosiin ja sulkeutumiin, ja röntgentestaus on tehokkaampaa.
Materiaalinkestävä: Toimittajien on toimitettava täydellinen materiaaliluettelo (Mill Test Certificate), jossa selvitetään seoslaatu ja lämpökäsittelyn tila.
FAQ
Kumpi naarmuttaa pintaa todennäköisemmin CNC-työstön aikana, alumiiniseos 7075 vai titaaniseos 6Al-4V?
Alumiiniseokset tarttuvat työkaluun leikkaamisen aikana. Jos lastua ei jäähdytetä kunnolla, lastut pomppaavat ja naarmuttavat helposti koneistettua pintaa. Titaaniseoksella on korkea kovuus, eikä sitä ole helppo naarmuttaa, mutta työkalun halkeilu voi aiheuttaa lohkeilua. Siksi alumiiniseosten on kiinnitettävä enemmän huomiota lastunpoistoon ja jäähdytykseen, ja titaaniseosten on kiinnitettävä enemmän huomiota työkalujen valvontaan.
Kuinka varmistaa alumiiniseososien ulkonäön yhtenäisyys massatuotannossa?
Avain on esikäsittelyn ohjauksessa. Kun olet poistanut kalkin ja rasvan, yhtenäistä piirustus- tai hiekkapuhallusparametrit (kuten hiekan määrä, paine, aika). On suositeltavaa suorittaa anodisoinnin väritesti ensimmäiselle kappaleelle varmistaaksesi, että erien välinen väriero on ΔE:n sisällä
Lähetä STEP / DWG / PDF -piirustuksesi, niin insinöörimme palauttavat 2 tunnin kuluessa yksityiskohtaisen tarjouksen, joka sisältää ilmaisen DFM-analyysin ja prosessisuosituksen, ilman sitoumuksia.
Lähetä STEP / DWG / PDF -piirustus ja saat 2 tunnin kuluessa yksityiskohtaisen tarjouksen ilmaisella DFM-analyysillä ja prosessisuosituksella. Ei minimitilausta — yhdestä kappaleesta alkaen.